Wady farb ciekłych: zacieki, pęcherze rozpuszczalnikowe, skórka pomarańczowa i sposoby naprawy
Szybka odpowiedź: Większość wad farb ciekłych wynika z pięciu zmiennych: grubości mokrej powłoki, równowagi rozpuszczalników, atomizacji, klimatu kabiny i czystości. Zacieki pojawiają się przy grubych powłokach, zimnych elementach i wolnym rozcieńczalniku; pęcherze rozpuszczalnikowe przy krótkim odparowaniu i gorącej pierwszej strefie pieca; skórka pomarańczowa i suche natryskiwanie przy słabej atomizacji i szybkim rozcieńczalniku; kratery przy silikonie lub oleju. Producenci farb podają temperaturę kabiny 20-25 °C, a OSHA ustala prędkość powietrza w kabinie na nie mniej niż 100 ft/min (0,51 m/s) lub 60 ft/min przy natryskiwaniu elektrostatycznym. Mokra powłoka jest sprawdzana za pomocą WFT = DFT / objętość substancji stałych.
MUSI Technology, producent linii do natryskiwania proszkowego i ciekłego z Changzhou w Chinach, projektuje linie ciekłe tak, aby okno procesowe było utrzymywane przez sprzęt: filtrowane i kondycjonowane powietrze uzupełniające, zrównoważony przepływ powietrza w kabinie, strefa odparowania o rozmiarze dostosowanym do prędkości linii i obciążenia rozpuszczalnikiem oraz strefowe piece z kontrolowanym narostem temperatury.
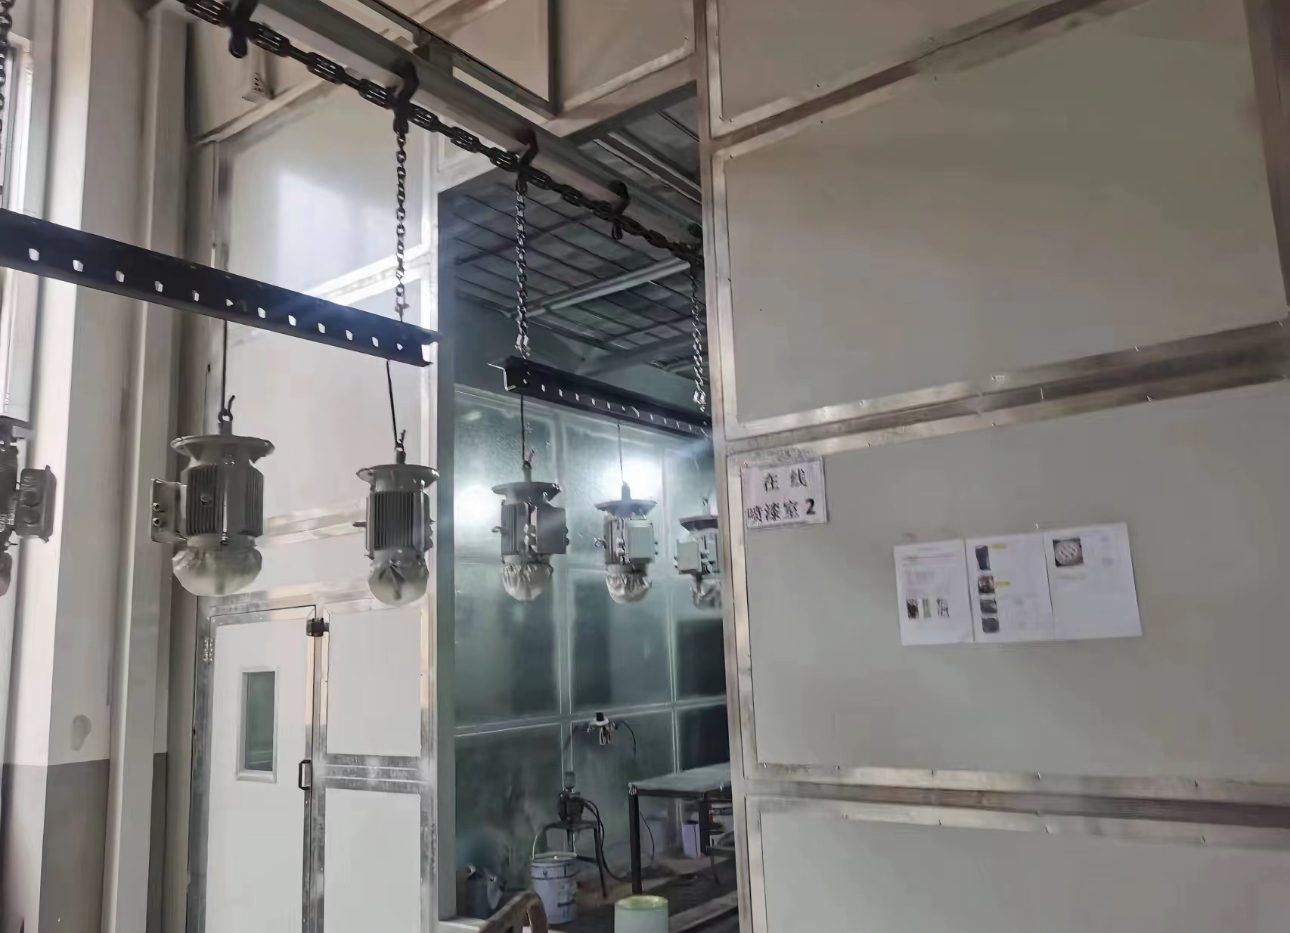
Jakie są typowe wady farb ciekłych i co je powoduje?
Typowe wady przemysłowe powłok malarskich w natrysku na mokro to jedenaście wymienionych w poniższej tabeli, a niemal wszystkie z nich wynikają z grubości filmu, równowagi rozpuszczalników, atomizacji, klimatu kabiny lub czystości. Wady proszkowe opisano w przegląd wad powłok proszkowych.
| Wada powłoki | Wygląd | Główne przyczyny | Napraw |
|---|---|---|---|
| Zacieki i spływy (firany) | Krople lub kurtyna mokrego filmu na powierzchniach pionowych | Gruba warstwa, niskie ciśnienie powietrza, krótkie odparowanie, pistolet zbyt blisko lub zbyt wolno, zimny element lub kabina, wolny rozcieńczalnik, nadmierne rozcieńczenie | Lżejsze warstwy, pełny czas odparowania, właściwy rozcieńczalnik, element w temperaturze natrysku; szlifować i ponownie malować |
| Pęcherze rozpuszczalnikowe (wrzenie rozpuszczalnika) | Otwarte pęcherze, pory lub małe kratery po wypaleniu | Ciężki film, szybki rozcieńczalnik, krótkie odparowanie, piec lub podczerwień zbyt gorące zbyt wcześnie, nadmierny przepływ powietrza nad mokrym filmem | Dłuższe odparowanie, chłodniejsza pierwsza strefa pieca, cieńsze warstwy; szlifować i ponownie wykończyć |
| Skórka pomarańczowa | Nierówna tekstura jak skórka pomarańczy | Niskie ciśnienie powietrza, szeroki wentylator, pistolet zbyt daleko, szybki rozcieńczalnik, zbyt mało rozcieńczalnika, gorąca kabina, słabe mieszanie | Ustawić pistolet zgodnie z kartą danych, prawidłowa lepkość i rozcieńczalnik; polerować lub ponownie pokryć |
| Suche natryskiwanie (nadmiar natrysku) | Ziarniste, szorstkie, matowe obszary, często na krawędziach | Pistolet zbyt daleko, zbyt wysoka lepkość, szybkie przejścia, nadmierne ciśnienie powietrza, mała dysza, szybki rozcieńczalnik | Prawidłowa odległość i ciśnienie, wolniej i cieńsza warstwa; mieszanka lub ponowne natryskiwanie |
| Oczka i kratery | Zagłębienia otwierające się w mokrej powłoce bezpośrednio po natryskiwaniu | Silikon, olej lub smar na elemencie, zanieczyszczone przewody powietrzne, brudne szmaty, gołe ręce | Czyste rękawice i ściereczki, środki do czyszczenia powierzchni, serwisowane filtry powietrza i osuszacze; szlifowanie i ponowne malowanie |
| Pęcherze na powłoce lakierniczej | Bąbelki lub wypukłości o wielkości około 0,5–1,5 mm w warstwie nawierzchniowej | Wilgoć uwięziona pod powłokami lub między nimi, wysoka wilgotność, sole lub olej na powierzchni, nadmierna grubość powłoki, mokre przewody powietrzne | Suchy, czysty podkład, suche sprężone powietrze, określona grubość powłoki; szlifowanie do zdrowego materiału i ponowne pokrycie |
| Pęcherzyki w powłoce | Małe otwory pozostawione przez pęcherze, które pękły podczas schnięcia | Woda lub olej na powierzchni, pistolet zbyt blisko, nadmierne ciśnienie powietrza, wczesne wymuszone suszenie, niewłaściwy rozcieńczalnik | Odtłuścić, ustawić prawidłowe ciśnienie i odległość, pozwolić na odparowanie; przeszlifować i ponownie polakierować |
| Zanieczyszczenia wtrącone | Plamki i grudki w lakierze bazowym lub bezbarwnym | Pył unoszący się w powietrzu, pozostałości po szlifowaniu, włókna, brudne filtry kabiny, elektryczność statyczna, nieprzefiltrowany lakier | Regularna wymiana filtrów, zamknięta kabina, przetarcie lepką szmatką, przefiltrowany lakier; polerować lub ponownie polakierować |
| Zaczerwienienie (kwitnienie) | Mleczna, matowa mgła na świeżej powłoce | Wilgoć skraplająca się na powłoce: wysoka wilgotność, szybki rozcieńczalnik, zimna kabina z przeciągiem, nadmierne ciśnienie powietrza | Stabilna temperatura kabiny, rozcieńczalnik opóźniający, niższe ciśnienie; polerować lub ponownie pokryć |
| Cętkowanie metalików | Jasne i ciemne plamy lub smugi wzdłuż toru pistoletu | Baza zbyt mokra, nierówna technika, wadliwy wzór wentylatora, zły rozcieńczalnik, słabe wymieszanie | Warstwy średnio mokre, sprawdzony wzór wentylatora; ponownie nałożyć bazę przed lakierem bezbarwnym |
| Słabe krycie (cienki film) | Podkład prześwituje, zwykle na krawędziach i w zagłębieniach | Cienki film, nadmierne rozcieńczenie, słabe mieszanie, złe oświetlenie lub dostęp | Równomierne warstwy do określonego filmu, dokładne mieszanie, dobre oświetlenie |
Co powoduje pęcherze rozpuszczalnikowe i jak czas odparowania oraz profil nagrzewania pieca temu zapobiegają?
Pęcherze rozpuszczalnikowe powstają, gdy powierzchnia filmu zamyka się, podczas gdy rozpuszczalnik wciąż znajduje się pod spodem, więc para przebija się, gdy element się nagrzewa. Zaplanowany eksperyment opisany przez Products Finishing wykazał, że temperatura pieca jest najsilniejszym czynnikiem, przed ustawieniami pistoletu. Praktyczne środki kontroli to zatem strefa odparowania wystarczająco długa dla mieszanki rozpuszczalników i grubości filmu oraz profil nagrzewania pieca, którego pierwsza strefa jest chłodniejsza niż strefa utwardzania. Pęcherze rozpuszczalnikowe mają tę samą przyczynę.
Które parametry okna procesowego mają znaczenie dla zacieków i spływów farby, skórki pomarańczowej i zmętnienia?
Parametry, które mają znaczenie, to temperatura kabiny, wilgotność względem punktu rosy, prędkość powietrza, filtracja powietrza nawiewanego, grubość mokrego filmu oraz profil odparowania i wypalania. Karta danych farby zawsze ma pierwszeństwo przed ogólnymi wartościami poniżej.
| Parametr | Publikowana wartość | Typ źródła | Wady, które kontroluje |
|---|---|---|---|
| Temperatura kabiny | 20-25 °C; 20-22 °C (68-72 °F) przeciwko zakwitaniu i pęcherzom | Przewodnik dla producenta farb | Zacieki, skórka pomarańczowa, zmętnienie, pęcherze |
| Granice zmętnienia | Ryzyko poniżej około 16 °C (60 °F) lub powyżej około 35 °C (95 °F) | Przewodnik dostawcy przyrządów | Zmętnienie farby |
| Temperatura powierzchni | Co najmniej 3 °C powyżej punktu rosy | Przewodnik dla producenta farb | Pęcherzenie, łuszczenie, zmętnienie |
| Prędkość powietrza w kabinie | Nie mniej niż 100 ft/min (0,51 m/s) na otwartej powierzchni; 60 ft/min (0,30 m/s) dla elektrostatycznego | OSHA 29 CFR 1910.107 | Suchy natrysk, zanieczyszczenia, osad z nadmiaru natrysku |
| Temperatura powietrza uzupełniającego w sezonie grzewczym | Nie mniej niż 18 °C (65 °F) na wlocie kabiny | OSHA 29 CFR 1910.94 | Zwisanie, wolne miganie, zmatowienie |
| Filtr dyfuzyjny sufitowy | Klasa M5 (EN 779), ISO ePM10 50 %; prędkość powietrza na powierzchni medium 0,25-0,5 m/s | Karta danych medium filtracyjnego | Zanieczyszczenia wtrącone |
| Grubość mokrej powłoki | WFT = DFT / udział części stałych objętościowo; miernik szczelinowy zgodnie z ASTM D4414 | Wskazówki dla producenta mierników | Zacieki, pęcherze rozpuszczalnikowe, słabe krycie |
| Odparowanie i pierwsza strefa pieca | 6 min odparowania w badaniu; konwekcja w 38 °C (100 °F) powodowała mniej pęcherzy niż w 93 °C (200 °F) | Badanie Products Finishing | Pęcherze rozpuszczalnikowe, mikrootwory |
Jak lepkość, ustawienie pistoletu i grubość mokrej powłoki wpływają na skórkę pomarańczową i suche natryskiwanie?
Lepkość, ustawienie pistoletu i grubość powłoki decydują, czy kropelki docierają wystarczająco mokre, by się zlać, ale nie tak mokre, by powłoka płynęła – dlatego skórka pomarańczowa i suche natryskiwanie znajdują się na jednym końcu każdego ustawienia, a zacieki na drugim. Mieszanie, filtrowanie i kondycjonowanie temperaturowe farby należą do kabina mieszania farb.
| Ustawienie pistoletu | Zbyt niskie lub zbyt wolne daje | Zbyt wysokie lub zbyt szybkie daje |
|---|---|---|
| Ciśnienie powietrza rozpylającego | Zacieki, skórka pomarańczowa | Suche natryskiwanie, pinhole, zmatowienie |
| Odległość pistoletu natryskowego od części | Zacieki, pęcherze rozpuszczalnika, pinhole (zbyt blisko) | Skórka pomarańczowa, suche natryskiwanie (zbyt daleko) |
| Lepkość farby | Zacieki, słabe krycie (zbyt rozcieńczona) | Skórka pomarańczowa, suche natryskiwanie, uwięziony rozpuszczalnik |
| Szybkość parowania rozcieńczalnika | Zacieki (rozcieńczalnik zbyt wolny) | Skórka pomarańczowa, suche natryskiwanie, pęcherze rozpuszczalnika, zmętnienie (zbyt szybki) |
| Mokra powłoka na warstwę | Słabe krycie | Zacieki, zapadnięcia po rozpuszczalniku, pęcherze, plamistość |
Które cechy kabiny, pieca i linii zapobiegają którym wadom wykończenia?
Wadom wykończenia zapobiega sprzęt utrzymujący okno procesowe bez korekty operatora: klimatyzowane i filtrowane powietrze uzupełniające, równomierny przepływ powietrza w kabinie, dedykowana strefa odparowania i strefowy piec. Kluczowe komponenty są dostępne od międzynarodowych marek, takich jak Graco, Sames, Wagner, Binks i DeVilbiss dla pistoletów natryskowych i pomp, Camfil i Freudenberg (Viledon) dla filtrów nawiewnych i wywiewnych, Riello, Weishaupt i Maxon dla palników, ebm-papst i Ziehl-Abegg dla wentylatorów, Condair dla nawilżania, Siemens i Allen-Bradley dla PLC i HMI oraz Datapaq (Fluke Process Instruments) dla profilowania temperatury pieca (konfigurowalne zgodnie ze specyfikacją klienta). Układy linii opisano w Instrukcja linii do natryskowego malowania cieczą i stopnie filtracji w przewodniku po filtrach kabiny natryskowej.
| Cecha sprzętu | Co utrzymuje na stałym poziomie | Zapobieganie wadom |
|---|---|---|
| Nagrzewnica powietrza uzupełniającego z kontrolą wilgotności | Temperatura kabiny i wilgotność względna | Zacieki, skórka pomarańczowa, suchy natrysk, zmatowienie |
| Stopniowa filtracja nawiewu z manometrami spadku ciśnienia | Czyste, równomierne powietrze nawiewane | Zanieczyszczenia wtrącone |
| Zbilansowany wyciąg z monitorowaniem prędkości | Usuwanie nadmiaru natrysku przy określonej prędkości | Suche natryskiwanie, osad z nadmiaru natrysku, zanieczyszczenia |
| Osuszacz sprężonego powietrza i filtry koalescencyjne | Suche, bezolejowe powietrze rozpylające | Oczka rybie, pęcherze, mikrootwory |
| Tunel odparowania między kabiną a piecem | Uwalnianie rozpuszczalnika przed nagrzewaniem | Pęcherze rozpuszczalnika, pęcherze od rozpuszczalnika, zacieki przemieszczające się w piecu |
| Piec strefowy z rampą, profilowany przez rejestrator danych | Wzrost temperatury części | Pęcherze rozpuszczalnikowe, przypalenia igłowe, niedotwardzenie |
| Dopływ farby z kontrolą temperatury i mieszaniem | Lepkość i zawieszenie płatków | Skórka pomarańczowa, zacieki, plamistość, słabe krycie |
FAQ
Co to są pęcherze rozpuszczalnikowe w farbie? Pęcherze rozpuszczalnikowe to obszar otwartych pęcherzy, przypaleń igłowych lub małych kraterów pojawiających się podczas wypalania. Powierzchnia zamyka się, podczas gdy rozpuszczalnik pozostaje pod spodem, a para przebija się, gdy część się nagrzewa. Dłuższe odparowywanie, chłodniejsza pierwsza strefa pieca, cieńsze warstwy i wolniejszy rozcieńczalnik temu zapobiegają.
Dlaczego farba tworzy zacieki lub spływa na pionowych powierzchniach? Zacieki farby powstają, gdy mokra powłoka jest zbyt gruba lub zbyt długo pozostaje płynna. PPG wymienia zbyt dużą ilość farby w jednej warstwie, niskie ciśnienie powietrza, krótki czas odparowania, pistolet trzymany zbyt blisko lub poruszany zbyt wolno, zimne warunki natrysku oraz zbyt wolny rozcieńczalnik lub utwardzacz.
Jaka jest różnica między skórką pomarańczową a suchym natryskiem? Skórka pomarańczowa to ciągła błyszcząca powłoka o nierównej fakturze, ponieważ kropelki się nie wyrównały. Suchy natrysk to ziarnista, szorstka powierzchnia o niskim połysku, ponieważ kropelki były prawie suche w momencie dotarcia. Oba wynikają ze złych ustawień pistoletu i szybkiego rozcieńczalnika; suchy natrysk dodatkowo wiąże się ze zbyt dużą odległością i ciśnieniem powietrza.
Co powoduje rybie oczy w farbie? Rybie oczy w farbie są powodowane zanieczyszczeniem obniżającym napięcie powierzchniowe, głównie silikonem, olejem i smarem na elemencie lub w sprężonym powietrzu. Otwierają się w mokrej powłoce natychmiast po natrysku. Zapobieganie polega na czystych rękawicach i ściereczkach, właściwych środkach do czyszczenia powierzchni oraz utrzymywanych filtrach i osuszaczach powietrza.
Gdzie pasuje MUSI Technology
MUSI Technology dostarcza kompletne linie płynne, w których przemysłowa kabina natryskowa do farb, jednostka nawiewu powietrza, strefa odparowania, piec i przenośnik są projektowane razem, dzięki czemu temperatura, przepływ powietrza i czas odparowania są ustalane na etapie projektowania. Aby wybrać proces między tymi dwiema technologiami, zobacz powder coating vs liquid spray coating.
Dostarczone przez Lin Cong, Dyrektora Technicznego, MUSI Technology
Prześlij nam rozmiar swojej części, wydajność i typ powłoki — nasi inżynierowie odpowiedzą z układem i budżetem w ciągu jednego dnia roboczego. Kontakt z MUSI Technology lub przeglądaj nasza gama sprzętu.
Powiązane przewodniki techniczne
- Linia powłokowa kontenera BESS: Specyfikacja i korozja
Kontenery magazynowania energii w bateriach wymagają ochrony antykorozyjnej C4 do C5-M: obróbka strumieniowo-ścierna do Sa2.5, podkład bogaty w cynk i nawierzchniowa powłoka poliestrowa odporna na warunki atmosferyczne. - Linia do powłokowania obudów baterii pojazdów elektrycznych: specyfikacje i koszty
Obudowy pakietów akumulatorów wymagają wytrzymałości dielektrycznej, stabilności termicznej i trwałości antykorozyjnej w jednej powłoce. Porównanie proszkowych i ciekłych, docelowe grubości powłok. - Linia do powłok natryskowych: rodzaje, specyfikacje i koszty (2026)
Ile kosztuje linia do powlekania natryskowego, jak główne typy wypadają pod względem przepustowości i wykończenia oraz jakie specyfikacje należy ustalić, zanim poprosisz o wyceny. - Obróbka strumieniowo-ścierna vs piaskowanie: co wybrać
Obróbka strumieniowo-ścierna wyrzuca ścierniwo mechanicznie za pomocą kół; piaskowanie rozpyla je sprężonym powietrzem. Porównanie pod względem wydajności, kosztu energii na m2, powierzchni. - Układ linii powłokowej: potrzebna powierzchnia
Półautomatyczna linia proszkowa wymaga 200-400 m2; standardowa linia automatyczna 600-1,200 m2. Zasady rozmieszczenia, kształt U versus układ przelotowy, wysokość sufitu.