Defectos de la pintura líquida: chorreaduras, ampollas por disolvente, piel de naranja y soluciones
Respuesta rápida: La mayoría de los defectos de la pintura líquida provienen de cinco variables: espesor de película húmeda, equilibrio de disolventes, atomización, clima de la cabina y limpieza. Las chorreaduras se producen por capas gruesas, piezas frías y diluyente lento; las ampollas por disolvente por un tiempo de evaporación corto y una primera zona de horno caliente; la piel de naranja y la pulverización seca por una atomización deficiente y diluyente rápido; los ojos de pez por silicona o aceite. Los fabricantes de pintura publican una temperatura de cabina de 20-25 °C, y OSHA establece la velocidad del aire de la cabina en no menos de 100 ft/min (0,51 m/s), o 60 ft/min para pulverización electrostática. La película húmeda se verifica con WFT = DFT / sólidos en volumen.
Tecnología MUSI, un fabricante de líneas de recubrimiento por pulverización en polvo y líquido en Changzhou, China, diseña líneas líquidas de modo que la ventana de proceso sea mantenida por el equipo: aire de reposición filtrado y acondicionado, flujo de aire de cabina equilibrado, una zona de evaporación dimensionada según la velocidad de línea y la carga de disolvente, y hornos por zonas con una rampa controlada.
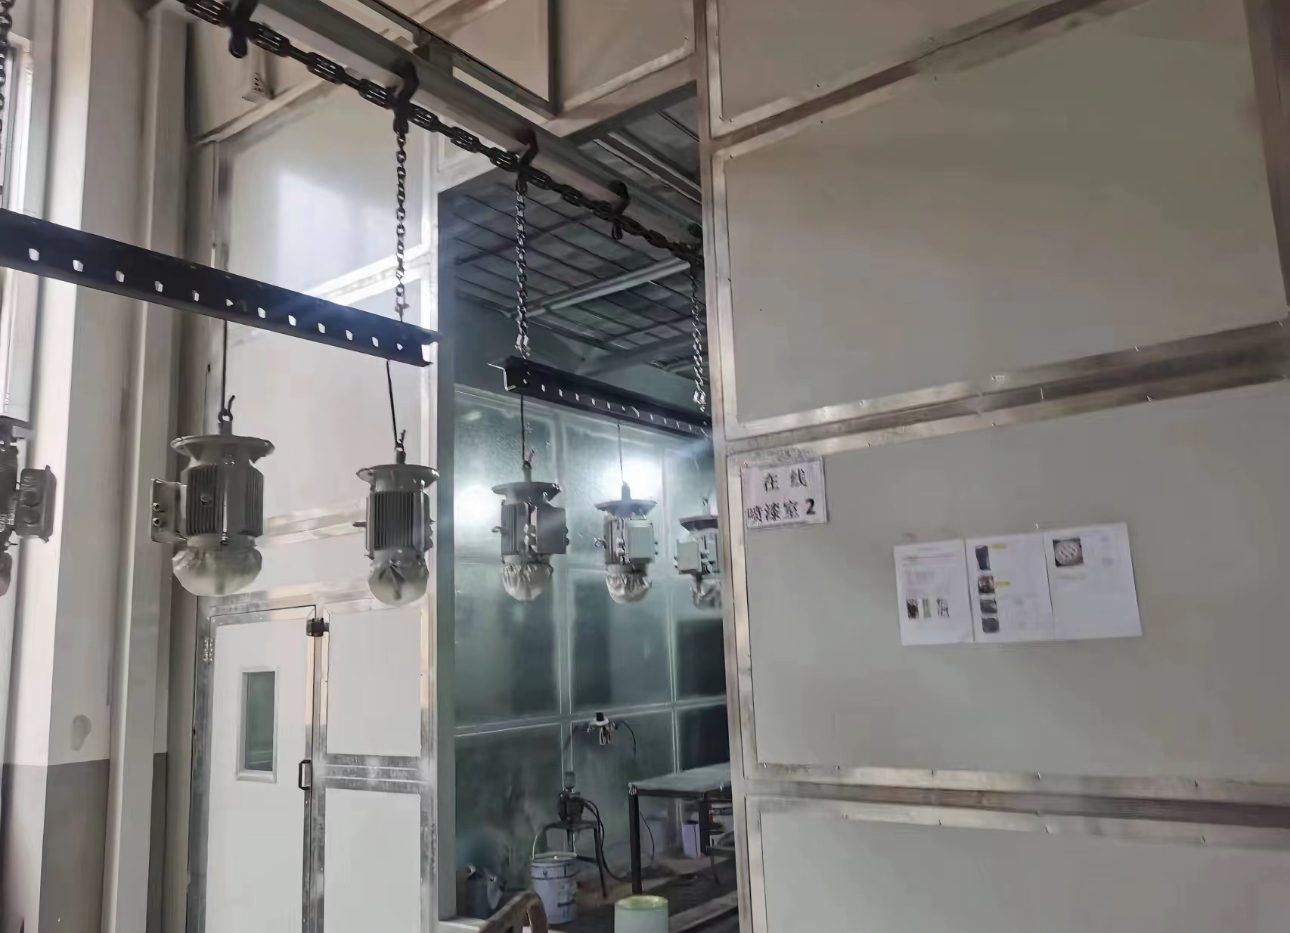
¿Cuáles son los defectos comunes de la pintura líquida y qué los causa?
Los defectos comunes de la pintura industrial en el acabado por pulverización líquida son los once de la tabla siguiente, y casi todos ellos se remontan a la formación de película, el equilibrio de disolventes, la atomización, el clima de la cabina o la limpieza. Para los defectos de polvo, véase la descripción general de defectos del recubrimiento en polvo.
| Defecto de recubrimiento | Apariencia | Causas principales | Arreglar |
|---|---|---|---|
| Descolgamientos y chorreaduras (cortinas) | Goteos o una cortina de película húmeda en caras verticales | Capa gruesa, baja presión de aire, evaporación corta, pistola demasiado cerca o lenta, pieza o cabina fría, diluyente lento, dilución excesiva | Capas más finas, tiempo de evaporación completo, diluyente correcto, pieza a temperatura de pulverización; lijar y volver a aplicar |
| Ebullición del disolvente (pop) | Ampollas abiertas, poros o pequeños cráteres después del horneado | Película gruesa, reductor rápido, evaporación corta, horno o infrarrojo demasiado caliente demasiado pronto, flujo de aire excesivo sobre la película húmeda | Mayor tiempo de evaporación, primera zona del horno más fría, capas más finas; lijar y repintar |
| Cáscara de naranja | Textura irregular como piel de naranja | Baja presión de aire, abanico amplio, pistola demasiado lejos, reductor rápido, poco reductor, cabina caliente, mezcla deficiente | Pistola ajustada según la hoja de datos, viscosidad y reductor correctos; pulir o recubrir |
| Pulverización seca (sobropulverización) | Áreas granuladas, ásperas, de bajo brillo, a menudo en los bordes | Pistola demasiado lejos, viscosidad demasiado alta, pasadas rápidas, presión de aire excesiva, boquilla pequeña, diluyente rápido | Distancia y presión correctas, más lento y más fino; compuesto o repintado |
| Ojos de pez y cráteres | Aparición de hoyuelos en la película húmeda justo después de pulverizar | Silicona, aceite o grasa en la pieza, líneas de aire contaminadas, trapos sucios, manos desnudas | Guantes y paños limpios, limpiadores de superficie, filtros de aire y secadores con mantenimiento; lijar y repintar |
| Ampollamiento de la pintura | Burbujas o granos de aproximadamente 0,5-1,5 mm en la capa de acabado | Humedad atrapada debajo o entre capas, humedad ambiental alta, sales o aceite en la superficie, exceso de película, líneas de aire húmedas | Sustrato seco y limpio, aire comprimido seco, espesor de película especificado; lijar hasta material sano y recubrir |
| Puntos de alfiler en la pintura | Pequeños agujeros dejados por ampollas que se rompieron durante el secado | Agua o aceite en la superficie, pistola demasiado cerca, exceso de presión de aire, secado forzado prematuro, diluyente incorrecto | Desengrasar, corregir presión y distancia, permitir el flash-off; lijar y repintar |
| Inclusiones de suciedad | Motas y grumos en la base o el barniz | Polvo en el aire, residuos de lijado, fibras, filtros de cabina sucios, estática, pintura no colada | Cambios programados de filtros, cabina cerrada, paño despolvoreante, pintura colada; pulir o repintar |
| Ruborización (florecimiento) | Veladura lechosa y opaca sobre la película fresca | Condensación de humedad sobre la película: humedad alta, diluyente rápido, cabina fría con corrientes de aire, exceso de presión de aire | Temperatura estable en la cabina, diluyente retardador, menor presión; pulir o volver a aplicar |
| Moteado de los metálicos | Manchas o vetas claras y oscuras a lo largo del recorrido de la pistola | Capa base demasiado húmeda, técnica desigual, patrón de abanico defectuoso, diluyente incorrecto, mezcla deficiente | Capas de humedad media, patrón de abanico verificado; volver a aplicar la capa base antes del barniz |
| Mala ocultación (película fina) | Se ve la imprimación, normalmente en bordes y rincones | Película fina, sobredilución, mala agitación, iluminación o acceso deficientes | Pasadas uniformes hasta la película especificada, mezcla completa, buena iluminación |
¿Qué causa el solvent pop y cómo lo previenen el tiempo de evaporación y la rampa del horno?
El solvent pop ocurre cuando la superficie de la película forma una piel mientras el solvente aún está debajo, por lo que el vapor irrumpe al calentarse la pieza. Un experimento diseñado reportado por Products Finishing encontró que la temperatura del horno es el factor más fuerte, por delante de los ajustes de la pistola. Por lo tanto, los controles prácticos son una zona de evaporación lo suficientemente larga para la mezcla de solventes y el espesor de película, y una rampa de horno cuya primera zona sea más fría que la zona de curado. El ampollamiento por solvente tiene la misma raíz.
¿Qué parámetros de la ventana de proceso importan para las corridas y descuelgues de pintura, la piel de naranja y el blanqueamiento?
Los parámetros que importan son la temperatura de la cabina, la humedad relativa respecto al punto de rocío, la velocidad del aire, la filtración del aire de suministro, el espesor de película húmeda y el perfil de evaporación y horneado. La hoja de datos de la pintura siempre tiene prioridad sobre las cifras generales a continuación.
| Parámetro | Cifra publicada | Tipo de fuente | Defectos que controla |
|---|---|---|---|
| Temperatura de cabina | 20-25 °C; 20-22 °C (68-72 °F) contra eflorescencia y ampollas | Guía del fabricante de pintura | Descolgamientos, piel de naranja, blanqueamiento, ampollas |
| Límites de blanqueamiento | Riesgo por debajo de aproximadamente 16 °C (60 °F) o por encima de aproximadamente 35 °C (95 °F) | Guía del proveedor de instrumentos | Blanqueamiento de la pintura |
| Temperatura de la superficie | Al menos 3 °C por encima del punto de rocío | Guía del fabricante de pintura | Ampollamiento, descamación, velado |
| Velocidad del aire en la cabina | No menos de 100 ft/min (0,51 m/s) sobre la cara abierta; 60 ft/min (0,30 m/s) para electrostática | OSHA 29 CFR 1910.107 | Pulverización seca, suciedad, residuos de sobropulverización |
| Temperatura del aire de reposición en la temporada de calefacción | No menos de 18 °C (65 °F) en la entrada de la cabina | OSHA 29 CFR 1910.94 | Chorreaduras, destello lento, blanqueamiento |
| Filtro de difusión para techo | Clase M5 (EN 779), ISO ePM10 50 %; velocidad frontal del medio 0,25-0,5 m/s | Hoja de datos del medio filtrante | Inclusiones de suciedad |
| Espesor de película húmeda | WFT = DFT / fracción de sólidos en volumen; medidor de muescas según ASTM D4414 | Orientación para el fabricante de calibres | Descuelgues, ampollas por disolvente, mal ocultamiento |
| Evaporación y primera zona del horno | 6 min de evaporación en el estudio; la convección a 38 °C (100 °F) produjo menos ampollas que a 93 °C (200 °F) | Estudio de Products Finishing | Ampollas por disolvente, poros |
¿Cómo afectan la viscosidad, la configuración de la pistola y el espesor de película húmeda a la piel de naranja y la pulverización seca?
La viscosidad, la configuración de la pistola y el espesor de película determinan si las gotas llegan lo suficientemente húmedas para fluir juntas pero no tanto como para que la película se desplace, por lo que la piel de naranja y la pulverización seca se sitúan en un extremo de cada ajuste y los descuelgues en el otro. La mezcla, el filtrado y el acondicionamiento térmico de la pintura pertenecen a la sala de mezcla de pintura.
| Ajuste de la pistola | Demasiado bajo o demasiado lento da | Demasiado alto o demasiado rápido da |
|---|---|---|
| Presión de aire de atomización | Descuelgues, piel de naranja | Pulverización seca, poros, blanqueamiento |
| Distancia pistola-pieza | Descuelgues, ampollas por disolvente, poros (demasiado cerca) | Piel de naranja, pulverización seca (demasiado lejos) |
| Viscosidad de la pintura | Descuelgues, mal cubrimiento (diluido en exceso) | Piel de naranja, pulverización seca, disolvente atrapado |
| Velocidad de evaporación del diluyente | Descuelgues (diluyente demasiado lento) | Piel de naranja, pulverización seca, ebullición del disolvente, velado (demasiado rápido) |
| Película húmeda por capa | Mala ocultación | Descuelgues, ampollas por disolvente, ampollamiento, moteado |
¿Qué características de cabina, horno y línea evitan qué defectos de acabado?
Los defectos de acabado se evitan con equipos que mantienen la ventana de proceso sin corrección del operador: aire de reposición acondicionado y filtrado, flujo de aire uniforme en cabina, una zona dedicada de evaporación y un horno por zonas. Los componentes clave están disponibles de marcas internacionales como Graco, Sames, Wagner, Binks y DeVilbiss para pistolas y bombas de pulverización, Camfil y Freudenberg (Viledon) para filtros de suministro y escape, Riello, Weishaupt y Maxon para quemadores, ebm-papst y Ziehl-Abegg para ventiladores, Condair para humidificación, Siemens y Allen-Bradley para PLC y HMI, y Datapaq (Fluke Process Instruments) para perfilado de temperatura del horno (configurable según especificación del cliente). Los diseños de línea se describen en la guía de línea de recubrimiento por pulverización líquida y las etapas de filtración en la guía de filtros para cabinas de pulverización.
| Característica del equipo | Qué mantiene estable | Defectos prevenidos |
|---|---|---|
| Unidad de reposición de aire caliente con control de humedad | Temperatura de la cabina y humedad relativa | Descuelgues, piel de naranja, pulverización seca, blanqueamiento |
| Filtración de suministro por etapas con manómetros de caída de presión | Aire de suministro limpio y uniforme | Inclusiones de suciedad |
| Extracción equilibrada con monitoreo de velocidad | Eliminación de sobropulverización a la velocidad especificada | Pulverización seca, residuos de sobropulverización, suciedad |
| Secador de aire comprimido y filtros coalescentes | Aire de atomización seco y libre de aceite | Ojos de pez, ampollas, poros |
| Túnel de evaporación entre cabina y horno | Liberación de disolvente antes del calor | Ebullición del disolvente, ampollas por disolvente, descuelgues que se desplazan en el horno |
| Horno por zonas con rampa, perfilado mediante registrador de datos | Aumento de temperatura de la pieza | Burbujas por disolvente, poros, curado insuficiente |
| Suministro de pintura con control de temperatura y agitación | Viscosidad y suspensión de escamas | Piel de naranja, chorreaduras, moteado, mal cubrimiento |
Preguntas frecuentes
¿Qué son las burbujas por disolvente en la pintura? Las burbujas por disolvente son un campo de ampollas abiertas, poros o pequeños cráteres que aparece durante el horneado. La superficie forma una película mientras el disolvente permanece debajo, y el vapor revienta a través de ella a medida que la pieza se calienta. Un mayor tiempo de evaporación, una primera zona del horno más fría, capas más finas y un diluyente más lento lo previenen.
¿Por qué se descuelga o corre la pintura en superficies verticales? La pintura se descuelga cuando la película húmeda es demasiado gruesa o permanece fluida demasiado tiempo. PPG enumera demasiada pintura en una sola capa, baja presión de aire, poco tiempo de evaporación, una pistola sostenida demasiado cerca o movida demasiado lento, condiciones de pulverización frías y un reductor o endurecedor demasiado lento.
¿Cuál es la diferencia entre piel de naranja y pulverización seca? La piel de naranja es una película brillante continua con una textura irregular porque las gotas no se nivelaron. La pulverización seca es una superficie granulada, áspera y de bajo brillo porque las gotas estaban casi secas al llegar. Ambas se deben a una mala configuración de la pistola y un reductor rápido; la pulverización seca añade exceso de distancia y presión de aire.
¿Qué causa los ojos de pescado en la pintura? Los ojos de pescado en la pintura son causados por contaminación de baja tensión superficial, principalmente silicona, aceite y grasa en la pieza o en el aire comprimido. Se abren en la película húmeda inmediatamente después de pulverizar. La prevención es guantes y paños limpios, limpiadores de superficie correctos y filtros de aire y secadores mantenidos.
Dónde encaja MUSI Technology
MUSI Technology suministra líneas líquidas completas en las que la cabina de pulverización de pintura industrial, la unidad de reposición de aire, la zona de evaporación, el horno y el transportador se diseñan juntos, por lo que la temperatura, el flujo de aire y el tiempo de evaporación se establecen en la etapa de diseño. Para elegir un proceso entre las dos tecnologías, consulte recubrimiento en polvo vs recubrimiento por pulverización líquida.
Proporcionado por Lin Cong, Director Técnico, MUSI Technology
Envíenos el tamaño de sus piezas, el rendimiento y el tipo de recubrimiento — nuestros ingenieros responden con un diseño y un presupuesto en un día hábil. Contacte a MUSI Technology o explore nuestra gama de equipos.
Guías técnicas relacionadas
- Línea de recubrimiento para contenedores BESS: especificaciones y corrosión
Los contenedores de almacenamiento de energía en baterías necesitan protección contra la corrosión de C4 a C5-M: granallado hasta Sa2.5, imprimación rica en zinc y capa superior de poliéster resistente a la intemperie. - Línea de recubrimiento para carcasas de paquetes de baterías de VE: especificaciones y costo
Las carcasas de paquetes de baterías necesitan resistencia dieléctrica, estabilidad térmica y vida útil frente a la corrosión en un solo recubrimiento. Comparación entre polvo y líquido, objetivos de espesor de película,. - Línea de recubrimiento por pulverización: tipos, especificaciones & costos (2026)
¿Cuánto cuesta una línea de recubrimiento por pulverización, cómo se comparan los tipos principales en cuanto a rendimiento y acabado, y qué especificaciones hay que fijar antes de pedir cotizaciones? - Granallado vs Arenado: Cuál elegir
El granallado lanza el abrasivo mecánicamente con ruedas; el arenado lo impulsa con aire comprimido. Comparados en rendimiento, costo energético por m2, superficie. - Distribución de la Línea de Recubrimiento: Espacio en el Suelo que Necesitas
Una línea de polvo semiautomática necesita 200-400 m2; una línea automática estándar 600-1.200 m2. Reglas de distribución, en forma de U versus en línea recta, altura del techo.