Línea de recubrimiento para carcasas de paquetes de baterías de vehículos eléctricos: polvo vs líquido, especificaciones y costo (2026)
Respuesta rápida: Un recubrimiento para carcasas de paquetes de baterías de vehículos eléctricos debe cumplir tres cosas a la vez: rigidez dieléctrica, estabilidad térmica en todo el rango de funcionamiento del paquete y de 500 a 1.000 horas de resistencia a la corrosión. El epoxi o el polvo híbrido de 80 a 150 micras es la respuesta habitual para carcasas de aluminio y acero. Una línea dedicada cuesta entre USD 250.000 y 900.000 según el tamaño de la carcasa y la capacidad de producción.
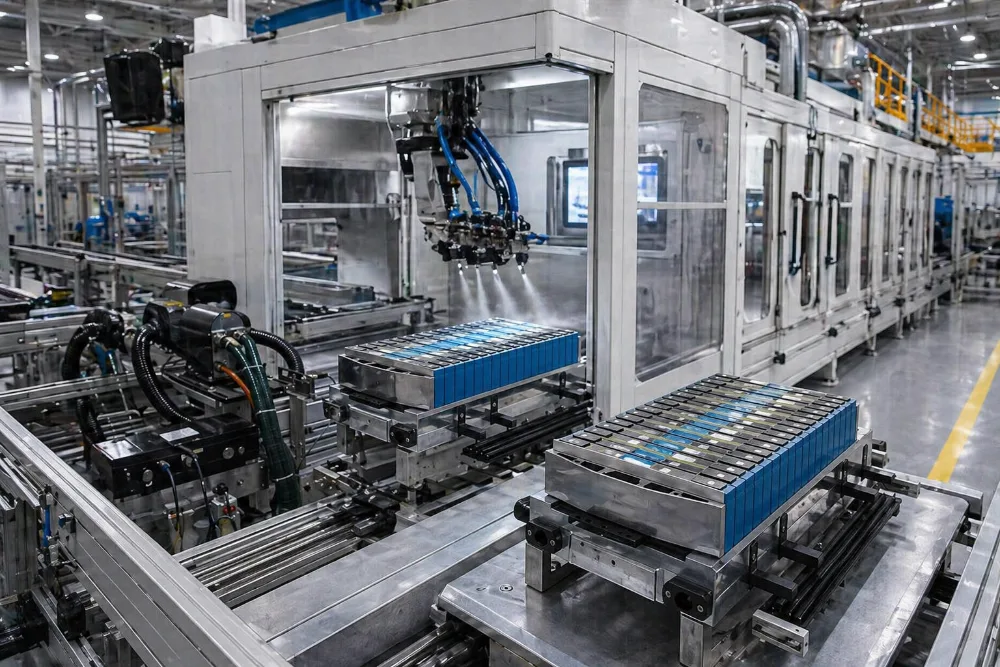
¿Qué debe hacer realmente un recubrimiento para carcasas de paquetes de baterías?
A diferencia de un panel de carrocería, el recubrimiento sobre una carcasa de paquete es una capa funcional. Aísla las superficies conductoras del contacto con las celdas y las barras colectoras, soporta la variación de temperatura de un paquete refrigerado por líquido y protege una carcasa que se encuentra bajo el piso del vehículo y está expuesta a la sal de las carreteras, el impacto de piedras y el agua estancada.
Esa combinación descarta la mayoría de los sistemas decorativos. Las especificaciones normalmente exigen un valor medido de rigidez dieléctrica, una ventana definida de espesor de película con un mínimo y un máximo, y cobertura de bordes en cada brida y soldadura.
¿Polvo o líquido para una carcasa de batería?
| Criterio | Polvo epoxi o híbrido | Líquido de dos componentes |
|---|---|---|
| Espesor de película típico | 80-150 micras en una sola capa | 60-120 micras, a menudo dos capas |
| Rigidez dieléctrica | Alta, uniforme en todo el panel | Alta, más variable en los bordes |
| Cobertura de bordes | Buena con el kV y el flujo correctos | Necesita recubrimiento por franjas |
| Emisión de COV | Casi cero | Requiere tratamiento de gases de escape |
| Curado | 180-200 C, 10-20 min | Curado forzado a 60-80 C o temperatura ambiente |
| Limitación del sustrato | Solo metal | Metal y composite |
| Utilización del material | 95-98% con recuperación | 45-70% de eficiencia de transferencia |
El polvo gana en casi todos los aspectos para las carcasas metálicas, y es la opción predeterminada para las carcasas de aluminio y acero. Los sistemas líquidos aparecen cuando la carcasa es un ensamblaje compuesto o híbrido que no puede soportar 180 C, o cuando el cliente exige una imprimación dieléctrica específica.
¿Qué espesor de película se debe objetivo?
Aquí importan tanto un mínimo como un máximo, lo cual es inusual en el recubrimiento industrial. Demasiado delgado y el rendimiento dieléctrico falla; demasiado grueso y el recubrimiento se vuelve quebradizo y se astilla en las bridas durante el ensamblaje.
| Superficie | Película objetivo | Motivo |
|---|---|---|
| Caras internas en contacto con módulos | 100-150 micras | Lo rige el requisito dieléctrico |
| Superficies externas del bajos | 80-120 micras | Corrosión y daños por piedras |
| Bridas de sellado | 60-90 micras | Tolerancia de compresión de la junta |
| Características roscadas y de acoplamiento | Enmascarado | Ajuste de ensamblaje |
El enmascarado es la operación que con más frecuencia se subestima. Una carcasa de paquete puede tener de 40 a 120 características enmascaradas, y el tiempo de enmascarado manual supera con frecuencia el tiempo de recubrimiento. Los tapones de silicona reutilizables y los dispositivos diseñados a medida merecen incorporarse a la línea desde el principio en lugar de añadirse después.
¿Cómo es la línea?
- Pretratamiento: de cinco a siete etapas, conversión de circonio sin cromo donde el aluminio y el acero comparten la línea.
- Secado: 10-15 minutos a 100-120 C, menos para el aluminio para evitar problemas de recubrimiento blando.
- Estación de enmascarado: una estación definida con almacenamiento de plantillas, no un banco junto a la cabina.
- Cabina de polvo: cambio de color rápido si funciona más de un sistema, con ciclón más recuperación de cartucho.
- Horno de curado: temperatura del metal de la pieza de 180-200 C, con registro de datos en cada lote.
- Enfriamiento y desenmascarado: enfriamiento forzado antes de la manipulación para evitar marcar una película aún blanda.
- Inspección: espesor de película en puntos definidos más prueba dieléctrica puntual.
¿Cuánto rendimiento puede obtener?
| Tamaño de la carcasa | Piezas por hora | Velocidad de línea | Transportador |
|---|---|---|---|
| Carcasa de módulo pequeño, menos de 0,5 m2 | 120-300 | 1,5-3,0 m/min | Cadena aérea |
| Carcasa de paquete medio, 1-2 m2 | 40-120 | 1,0-2,0 m/min | Cadena aérea o power-and-free |
| Recinto completo con bandeja de piso, más de 3 m2 | 15-45 | 0,8-1,5 m/min | Power-and-free o invertido |
Los recintos grandes con bandeja de piso generalmente pasan a transporte power-and-free o invertido, porque la pieza no puede colgarse de un orificio sin deformarse y porque el enmascarado y desenmascarado necesitan que el portador se detenga mientras la línea continúa.
¿Cuánto cuesta una línea de recubrimiento para carcasa de paquete de EV en 2026?
| Configuración | Precio indicativo (USD, ex-works) |
|---|---|
| Línea de carcasa de módulo, pretratamiento de 5 etapas, cabina única | 250,000-450,000 |
| Línea de alojamiento de paquete, 7 etapas, cambio rápido de color | 450,000-750,000 |
| Línea de recinto de suelo, power-and-free, registro completo | 750,000-900,000 |
| Añadir: estación de enmascarado, utillajes y almacenamiento | 15,000-60,000 |
| Añadir: estación de prueba dieléctrica | 12,000-40,000 |
¿Qué falla en estas líneas?
- Fallos dieléctricos en los bordes de las bridas: la concentración de campo adelgaza la película en los bordes afilados. Redondear el radio del borde en la etapa de prensa y reducir el voltaje de la pistola a 40-60 kV.
- Desconchado durante el montaje: la película por encima del máximo se vuelve quebradiza. Aplicar el límite superior, no solo el inferior.
- Residuo de enmascarado en las roscas: los tapones dejados demasiado tiempo en el horno se adhieren a la superficie. Igualar el material del tapón al perfil de curado.
- Poros pasantes por desgasificación en componentes fundidos: precalentar por encima de la temperatura de curado antes de la aplicación del polvo.
- Corrosión por metales mixtos: el acero y el aluminio en la misma línea necesitan una química de conversión que trate ambos. El circonio lo resuelve; el fosfato no.
Trabajando con MUSI Technology en una línea de encapsulado de baterías
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) diseña y construye líneas de acabado llave en mano desde su planta en Changzhou, China, fundada en 2011, con más de 500 proyectos entregados en 36 países, desde cabinas individuales hasta plantas de acabado completas.
- Cada línea se diseña conforme a una especificación de rendimiento por escrito. La velocidad de línea, el perfil de curado, la ventana de espesor de película y el requisito dieléctrico se establecen en el contrato y se demuestran en su propia carcasa durante la prueba de fábrica antes del envío.
- Un único equipo de ingeniería es responsable de toda la cadena —pretratamiento, enmascarado, aplicación, curado, transporte y control de emisiones—, por lo que las compensaciones entre ellos se resuelven en la mesa de dibujo, no en el suelo de su fábrica.
- Las configuraciones estándar se envían en 30-60 días con garantía de 12-24 meses, y la instalación en sitio, la puesta en marcha y la capacitación de operadores están disponibles en todo el mundo.
MUSI trabaja con fabricantes que consideran el acabado de superficies como parte del producto en lugar del último paso antes del embalaje. Envíe su plano de carcasa, programa de enmascarado y volumen anual para obtener un diseño y presupuesto: contacte a MUSI Technology. Véase también la soluciones de recubrimiento para almacenamiento de energía y encapsulado de baterías.
Preguntas frecuentes
¿Qué recubrimiento se utiliza en las carcasas de las baterías de los vehículos eléctricos?
El epoxi o el polvo híbrido de 80-150 micras es el estándar para carcasas de aluminio y acero, porque ofrece rigidez dieléctrica, estabilidad térmica y 500-1.000 horas de resistencia a la corrosión en una sola capa con una utilización del material del 95-98 por ciento. Los sistemas líquidos de dos componentes se utilizan cuando la carcasa es un conjunto compuesto o híbrido que no puede soportar un curado a 180 C.
¿Qué espesor de película necesita una carcasa de batería?
Las caras internas en contacto con los módulos normalmente necesitan 100-150 micras porque el rendimiento dieléctrico es determinante, las superficies externas del bajos 80-120 micras para corrosión e impacto de piedras, y las bridas de sellado 60-90 micras para que la compresión de la junta se mantenga dentro de tolerancia. De forma inusual para el recubrimiento industrial, el máximo importa tanto como el mínimo: una película por encima del límite superior se vuelve quebradiza y se astilla durante el montaje.
¿Por qué fallan las carcasas de batería en las pruebas dieléctricas en los bordes?
Las líneas de campo electrostático se concentran en los bordes afilados, por lo que el polvo se deposita más fino allí que en las caras planas. Dos soluciones funcionan juntas: romper el radio del borde en la etapa de prensado para que no haya un borde de cuchillo que concentre el campo, y reducir el voltaje de la pistola a 40-60 kV para que el campo sea menos agresivo en el perímetro.
¿Cuánto enmascaramiento necesita una carcasa de paquete?
Una carcasa de paquete típica lleva 40-120 elementos enmascarados, y el tiempo de enmascaramiento manual con frecuencia supera el tiempo real de recubrimiento. Los tapones de silicona reutilizables dimensionados según el perfil de curado y los utillajes diseñados a medida deben integrarse en la línea desde el principio, con una estación de enmascaramiento definida en lugar de un banco junto a la cabina.
¿Qué rendimiento puede alcanzar una línea de recubrimiento de carcasas de batería?
Las carcasas de módulos pequeñas de menos de 0,5 m2 funcionan a 120-300 piezas por hora a 1,5-3,0 m/min. Las carcasas de paquete de tamaño medio de 1-2 m2 funcionan a 40-120 piezas por hora. Las carcasas de bandeja completa de más de 3 m2 funcionan a 15-45 piezas por hora y normalmente necesitan transporte motorizado y libre o invertido, porque la pieza no puede colgarse sin deformarse.
¿Cuánto cuesta una línea de recubrimiento de paquetes de baterías de vehículos eléctricos?
Los rangos indicativos ex-works para 2026 son USD 250.000-450.000 para una línea de carcasas de módulos con pretratamiento de cinco etapas, USD 450.000-750.000 para una línea de carcasas de paquete con siete etapas y cambio rápido de color, y USD 750.000-900.000 para una línea de carcasas de bandeja completa con transporte motorizado y libre y registro completo de datos. Una estación de enmascaramiento añade USD 15.000-60.000.
Acerca de las cifras en esta guía. Los rangos de precios son estimaciones ex-works China compiladas en septiembre de 2026 a partir de cotizaciones de proyectos de MUSI Technology y se proporcionan únicamente para presupuestación; un precio en firme depende del envolvente de la pieza, el rendimiento y los requisitos de cumplimiento local. Las cifras de rendimiento son valores típicos para equipos correctamente especificados y correctamente operados, no garantías. Última revisión: 10 de septiembre de 2026.
Envíenos el tamaño de sus piezas, el rendimiento y el tipo de recubrimiento — nuestros ingenieros responden con un diseño y un presupuesto en un día hábil. Contacte a MUSI Technology o explore nuestra gama de equipos.
Guías técnicas relacionadas
- Línea de recubrimiento para perfiles de aluminio: vertical vs horizontal
Las líneas verticales de recubrimiento para perfiles de aluminio manejan extrusions de 6-7 m con menos daños por manipulación y una huella más pequeña; las líneas horizontales cuestan menos y se adaptan. - Cómo elegir un fabricante de líneas de recubrimiento en polvo (2026)
Diez criterios para seleccionar un fabricante de líneas de recubrimiento en polvo: profundidad de ingeniería, marcas de componentes, auditoría de fábrica, plazo de entrega, garantía y soporte. - Horno de curado en polvo: gas vs eléctrico vs infrarrojo
Un horno de curado en polvo mantiene las piezas a 180-200 C durante 10-20 minutos. Hornos de gas, eléctricos e infrarrojos comparados en coste energético por pieza, tiempo de calentamiento,. - Comparativa de tipos de transportadores para líneas de recubrimiento (2026)
Transportador aéreo de cadena, cinta de suelo, power-and-free e invertido comparados en peso de pieza, rendimiento, amortiguación, espacio en planta y coste por metro en 2026. - Línea de recubrimiento por pulverización: tipos, especificaciones & costos (2026)
¿Cuánto cuesta una línea de recubrimiento por pulverización, cómo se comparan los tipos principales en cuanto a rendimiento y acabado, y qué especificaciones hay que fijar antes de pedir cotizaciones?