Revestimento da carcaça da bateria de VE: Linha de revestimento, pó vs líquido, especificações e custo (2026)
Resposta rápida: Um revestimento para carcaça de bateria de VE tem de proporcionar três coisas ao mesmo tempo: rigidez dielétrica, estabilidade térmica em toda a faixa de operação da bateria e 500 a 1.000 horas de resistência à corrosão. Pó epóxi ou híbrido com 80 a 150 mícrones é a resposta habitual para invólucros de alumínio e aço. Uma linha dedicada custa de USD 250.000 a 900.000, dependendo do tamanho da carcaça e da cadência de produção.
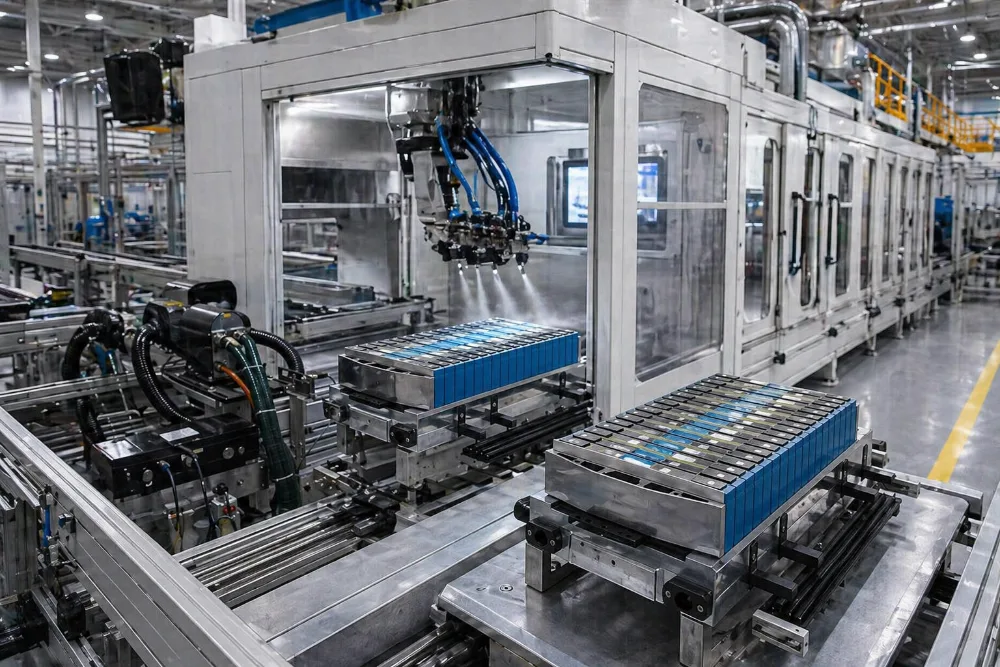
O que um revestimento de carcaça de bateria realmente tem de fazer?
Ao contrário de um painel de carroçaria, o revestimento numa carcaça de bateria é uma camada funcional. Isola superfícies condutoras do contacto com células e barras coletoras, resiste à variação de temperatura de uma bateria arrefecida a líquido e protege um invólucro que fica sob o piso do veículo e está exposto a sal de estrada, impacto de pedras e água acumulada.
Essa combinação exclui a maioria dos sistemas decorativos. As especificações normalmente exigem um valor medido de rutura dielétrica, uma janela definida de espessura de película com mínimo e máximo, e cobertura de bordas em todas as flanges e soldas.
Pó ou líquido para uma carcaça de bateria?
| Critério | Pó epóxi ou híbrido | Líquido de dois componentes |
|---|---|---|
| Espessura típica do filme | 80-150 mícrones, camada única | 60-120 mícrones, frequentemente duas camadas |
| Rigidez dielétrica | Alta, uniforme em todo o painel | Alta, mais variável nas bordas |
| Cobertura das bordas | Boa com kV e fluxo corretos | Requer revestimento em faixa |
| Emissão de COV | Praticamente zero | Requer tratamento de exaustão |
| Cura | 180-200 C, 10-20 min | 60-80 C cura forçada ou ambiente |
| Limite do substrato | Apenas metal | Metal e compósito |
| Utilização do material | 95-98% com recuperação | 45-70% de eficiência de transferência |
O pó ganha em quase todos os eixos para invólucros metálicos, e é o padrão para carcaças de baterias de alumínio e aço. Sistemas líquidos aparecem onde a carcaça é um conjunto compósito ou híbrido que não suporta 180 C, ou onde um primer dielétrico específico é exigido pelo cliente.
Que espessura de filme deve visar?
Tanto um mínimo como um máximo importam aqui, o que é invulgar em revestimento industrial. Demasiado fino e o desempenho dielétrico falha; demasiado espesso e o revestimento torna-se quebradiço e lasca nas flanges durante a montagem.
| Superfície | Película alvo | Por quê |
|---|---|---|
| Faces internas em contato com módulos | 100-150 mícrons | O requisito dielétrico determina |
| Superfícies externas da parte inferior da carroceria | 80-120 mícrons | Corrosão e impacto de pedras |
| Flanges de vedação | 60-90 mícrons | Tolerância à compressão da junta |
| Elementos roscados e de acoplamento | Mascarado | Ajuste de montagem |
O mascaramento é a operação mais frequentemente subestimada. Uma carcaça de pack pode conter de 40 a 120 elementos mascarados, e o tempo de mascaramento manual excede frequentemente o tempo de revestimento. Tampas de silicone reutilizáveis e dispositivos dedicados vale a pena serem integrados na linha desde o início, em vez de adicionados posteriormente.
Como é que a linha se apresenta?
- Pré-tratamento: cinco a sete etapas, conversão de zircónio sem crómio onde o alumínio e o aço partilham a linha.
- Secagem: 10-15 minutos a 100-120 C, inferior para o alumínio para evitar problemas de revestimento macio.
- Estação de mascaramento: uma estação definida com armazenamento de dispositivos, não uma bancada ao lado da cabine.
- Cabine de pó: mudança rápida de cor se mais de um sistema estiver em funcionamento, com recuperação por ciclone mais cartucho.
- Forno de cura: Temperatura da peça metálica de 180-200 C, com registro de dados em cada lote.
- Resfriamento e desmascaramento: resfriamento forçado antes do manuseio para evitar marcar um filme ainda mole.
- Inspeção: espessura do filme em pontos definidos mais teste de ponto dielétrico.
Qual produtividade você consegue obter?
| Tamanho da carcaça | Peças por hora | Velocidade da linha | Transportador |
|---|---|---|---|
| Carcaça de módulo pequeno, abaixo de 0,5 m2 | 120-300 | 1,5-3,0 m/min | Corrente aérea |
| Carcaça de pack de tamanho médio, 1-2 m2 | 40-120 | 1,0-2,0 m/min | Transportador aéreo ou power-and-free |
| Invólucro de bandeja de piso completo, mais de 3 m2 | 15-45 | 0,8-1,5 m/min | Power-and-free ou invertido |
Invólucros grandes de bandeja de piso geralmente passam para transporte power-and-free ou invertido, porque a peça não pode pendurar-se de um furo sem se distorcer e porque mascarar e desmascarar exigem que o suporte pare enquanto a linha continua.
Quanto custa uma linha de revestimento para carcaça de pack de VE em 2026?
| Configuração | Preço indicativo (USD, ex-works) |
|---|---|
| Linha para caixa de módulo, pré-tratamento de 5 estágios, cabine única | 250,000-450,000 |
| Linha para carcaça de pack, 7 estágios, troca rápida de cor | 450,000-750,000 |
| Linha para invólucro de bandeja de piso, power-and-free, registro completo | 750,000-900,000 |
| Adicionar: estação de mascaramento, gabaritos e armazenamento | 15,000-60,000 |
| Adicionar: estação de teste dielétrico | 12,000-40,000 |
O que dá errado nessas linhas?
- Falhas dielétricas nas bordas das flanges: a concentração de campo afina o filme nas bordas afiadas. Quebre o raio da borda na etapa de prensagem e reduza a tensão da pistola para 40-60 kV.
- Lascamento durante a montagem: o filme acima do máximo torna-se quebradiço. Imponha o limite superior, não apenas o inferior.
- Resíduo de mascaramento nas roscas: tampas deixadas por muito tempo no forno aderem à superfície. Combine o material da tampa com o perfil de cura.
- Furos de desgaseificação em componentes fundidos: pré-aqueça acima da temperatura de cura antes da aplicação do pó.
- Corrosão de metais mistos: aço e alumínio na mesma linha precisam de uma química de conversão que trate ambos. O zircônio dá conta; o fosfato não.
Trabalhar com a MUSI Technology numa linha de invólucros de baterias
A MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) concebe e constrói linhas de acabamento chave-na-mão a partir da sua fábrica em Changzhou, China, fundada em 2011, com mais de 500 projetos entregues em 36 países, desde cabines individuais a fábricas de acabamento completas.
- Cada linha é concebida segundo uma especificação de desempenho escrita. A velocidade da linha, o perfil de cura, a janela de espessura de película e o requisito dielétrico são declarados no contrato e demonstrados no seu próprio invólucro durante o ensaio na fábrica antes do envio.
- Uma única equipa de engenharia é responsável por toda a cadeia — pré-tratamento, mascaramento, aplicação, cura, transporte e controlo de emissões — para que os compromissos entre eles sejam resolvidos na prancheta, e não no chão da sua fábrica.
- As configurações padrão são enviadas em 30-60 dias com garantia de 12-24 meses, e a instalação no local, colocação em serviço e formação de operadores estão disponíveis em todo o mundo.
A MUSI trabalha com fabricantes que tratam o acabamento de superfícies como parte do produto e não como a última etapa antes da embalagem. Envie o desenho do seu invólucro, o plano de mascaramento e o volume anual para obter um layout e um orçamento: contacte a MUSI Technology. Ver também as soluções de revestimento para armazenamento de energia e invólucros de baterias.
Perguntas frequentes
Que revestimento é usado nos invólucros de baterias de VE?
Pó epóxi ou híbrido a 80-150 mícrones é o padrão para invólucros de alumínio e aço, porque proporciona rigidez dielétrica, estabilidade térmica e 500-1.000 horas de resistência à corrosão numa única camada com 95-98 por cento de utilização de material. Sistemas líquidos de dois componentes são usados quando o invólucro é uma montagem compósita ou híbrida que não pode suportar uma cura a 180 C.
Que espessura de película necessita um invólucro de bateria?
As faces internas em contacto com os módulos necessitam tipicamente de 100-150 mícrones porque o desempenho dielétrico é determinante, as superfícies externas inferiores 80-120 mícrones para corrosão e impacto de pedras, e as flanges de vedação 60-90 mícrones para que a compressão da junta se mantenha dentro da tolerância. Incomum para revestimento industrial, o máximo é tão importante como o mínimo: a película acima do limite superior torna-se quebradiça e lasca durante a montagem.
Por que as carcaças de bateria falham no teste dielétrico nas bordas?
As linhas de campo eletrostático concentram-se nas arestas vivas, por isso os depósitos de pó são mais finos aí do que nas faces planas. Duas correções funcionam em conjunto: quebrar o raio da aresta na fase de prensagem para que não haja aresta cortante que concentre o campo, e reduzir a tensão da pistola para 40-60 kV para que o campo seja menos agressivo no perímetro.
Quanto mascaramento precisa uma carcaça de pack?
Uma carcaça de pack típica possui 40-120 elementos mascarados, e o tempo de mascaramento manual frequentemente excede o tempo real de revestimento. Tampas de silicone reutilizáveis dimensionadas ao perfil de cura e gabaritos dedicados devem ser projetados na linha desde o início, com uma estação de mascaramento definida em vez de uma bancada ao lado da cabine.
Que produtividade pode atingir uma linha de revestimento de invólucros de bateria?
Carcaças de módulos pequenos com menos de 0,5 m2 processam 120-300 peças por hora a 1,5-3,0 m/min. Carcaças de pack de tamanho médio de 1-2 m2 processam 40-120 peças por hora. Invólucros de assoalho completo acima de 3 m2 processam 15-45 peças por hora e geralmente exigem transporte power-and-free ou invertido, porque a peça não pode ser pendurada sem se deformar.
Quanto custa uma linha de revestimento de pack de bateria de VE?
As faixas indicativas ex-works para 2026 são USD 250.000-450.000 para uma linha de carcaças de módulos com pré-tratamento de cinco estágios, USD 450.000-750.000 para uma linha de carcaças de pack com sete estágios e troca rápida de cor, e USD 750.000-900.000 para uma linha de invólucros de assoalho com transporte power-and-free e registro completo de dados. Uma estação de mascaramento acrescenta USD 15.000-60.000.
Sobre os números neste guia. As faixas de preço são estimativas ex-works da China compiladas em setembro de 2026 a partir de cotações de projetos da MUSI Technology e são fornecidas apenas para orçamento; um preço firme depende do envelope da peça, da produtividade e dos requisitos de conformidade locais. Os números de desempenho são valores típicos para equipamentos corretamente especificados e corretamente operados, não garantias. Última revisão: 10 de setembro de 2026.
Envie-nos o tamanho das suas peças, a capacidade de produção e o tipo de revestimento — os nossos engenheiros respondem com um layout e um orçamento dentro de um dia útil. Contacte a MUSI Technology ou explore a nossa gama de equipamentos.
Guias técnicos relacionados
- Linha de Revestimento para Perfis de Alumínio: Vertical vs Horizontal
As linhas verticais de revestimento para perfis de alumínio processam extrusões de 6-7 m com menos danos de manuseamento e uma pegada menor; as linhas horizontais custam menos e adequam-se. - Como Escolher um Fabricante de Linha de Pintura a Pó (2026)
Dez critérios para selecionar um fabricante de linhas de revestimento em pó: profundidade de engenharia, marcas de componentes, auditoria à fábrica, prazo de entrega, garantia e suporte. - Forno de cura de pó: Gás vs Elétrico vs Infravermelho
Um forno de cura de pó mantém as peças a 180-200 C durante 10-20 minutos. Fornos a gás, elétricos e infravermelhos comparados em custo de energia por peça, tempo de aquecimento,. - Tipos de transportadores de linha de revestimento comparados (2026)
Transportador aéreo de corrente, tapete de chão, power-and-free e invertido comparados em peso da peça, produtividade, buffering, espaço no chão e custo por metro em 2026. - Linha de Revestimento por Pulverização: Tipos, Especificações & Custos (2026)
Quanto custa uma linha de revestimento por pulverização, como os principais tipos se comparam em produtividade e acabamento, e as especificações a definir antes de solicitar orçamentos.