Dây chuyền phủ vỏ pin EV: Bột so với dung dịch lỏng, thông số kỹ thuật và chi phí (2026)
Trả lời nhanh: Lớp phủ vỏ pin EV phải đáp ứng đồng thời ba yếu tố: độ bền điện môi, độ ổn định nhiệt trong toàn bộ dải nhiệt độ hoạt động của pin, và khả năng chống ăn mòn từ 500 đến 1.000 giờ. Bột epoxy hoặc bột hybrid với độ dày 80 đến 150 micron là giải pháp thông thường cho vỏ nhôm và thép. Một dây chuyền chuyên dụng có giá từ 250.000 đến 900.000 USD tùy thuộc vào kích thước vỏ và công suất.
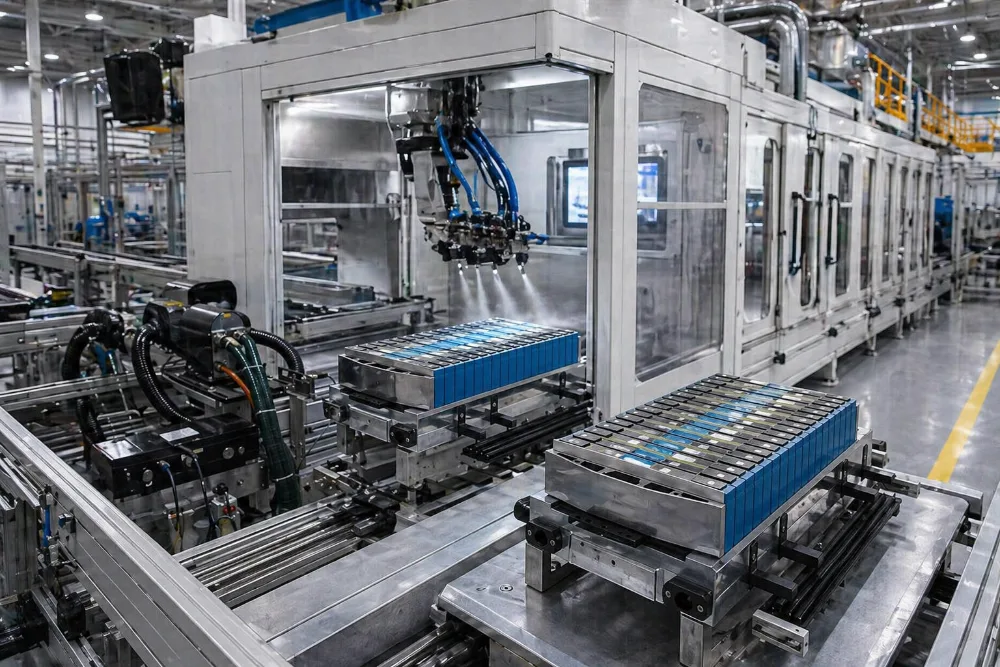
Lớp phủ vỏ pin thực sự phải làm gì?
Không giống như tấm thân xe, lớp phủ trên vỏ pin là một lớp chức năng. Nó cách điện các bề mặt dẫn điện khỏi tiếp xúc với cell và busbar, chịu được sự thay đổi nhiệt độ của pin làm mát bằng chất lỏng, và bảo vệ vỏ pin nằm dưới sàn xe, tiếp xúc với muối đường, va đập đá và nước đọng.
Sự kết hợp đó loại trừ hầu hết các hệ thống trang trí. Thông số kỹ thuật thường yêu cầu giá trị đánh thủng điện môi đo được, cửa sổ độ dày màng xác định với cả giá trị tối thiểu và tối đa, và độ phủ cạnh trên mọi mặt bích và mối hàn.
Bột hay dung dịch lỏng cho vỏ pin?
| Tiêu chí | Bột epoxy hoặc hybrid | Dung dịch lỏng hai thành phần |
|---|---|---|
| Độ dày màng điển hình | 80-150 micron một lớp | 60-120 micron, thường hai lớp |
| Độ bền điện môi | Cao, đồng đều trên toàn bộ tấm | Cao, thay đổi nhiều hơn ở các cạnh |
| Độ phủ cạnh | Tốt với kV và lưu lượng phù hợp | Cần sơn dải |
| Phát thải VOC | Gần như bằng không | Yêu cầu xử lý khí thải |
| Đóng rắn | 180-200 C, 10-20 phút | 60-80 C đóng rắn cưỡng bức hoặc nhiệt độ môi trường |
| Giới hạn nền | Chỉ kim loại | Kim loại và composite |
| Hiệu suất sử dụng vật liệu | 95-98% với thu hồi | Hiệu suất truyền 45-70% |
Bột sơn chiếm ưu thế trên gần như mọi phương diện đối với vỏ kim loại, và đây là lựa chọn mặc định cho vỏ hộp pin nhôm và thép. Hệ chất lỏng xuất hiện khi vỏ là composite hoặc cụm hybrid không chịu được 180 C, hoặc khi khách hàng yêu cầu một loại sơn lót điện môi cụ thể.
Bạn nên nhắm đến độ dày màng bao nhiêu?
Ở đây cả mức tối thiểu và tối đa đều quan trọng, điều này không phổ biến trong sơn công nghiệp. Quá mỏng thì hiệu suất điện môi thất bại; quá dày thì lớp phủ trở nên giòn và bong tróc tại các mặt bích trong quá trình lắp ráp.
| Bề mặt | Màng mục tiêu | Tại sao |
|---|---|---|
| Các bề mặt bên trong tiếp xúc với mô-đun | 100-150 micron | Yêu cầu điện môi chi phối |
| Các bề mặt bên ngoài gầm xe | 80-120 micron | Ăn mòn và sỏi đá văng |
| Mặt bích làm kín | 60-90 micron | Dung sai nén gioăng |
| Các chi tiết ren và lắp ghép | Che khuất | Lắp ráp vừa khít |
Che khuất là thao tác thường bị đánh giá thấp nhất. Một vỏ hộp có thể mang 40 đến 120 chi tiết cần che khuất, và thời gian che khuất thủ công thường vượt quá thời gian phủ. Nắp silicone tái sử dụng và đồ gá chuyên dụng đáng để đưa vào dây chuyền ngay từ đầu thay vì bổ sung sau.
Dây chuyền trông như thế nào?
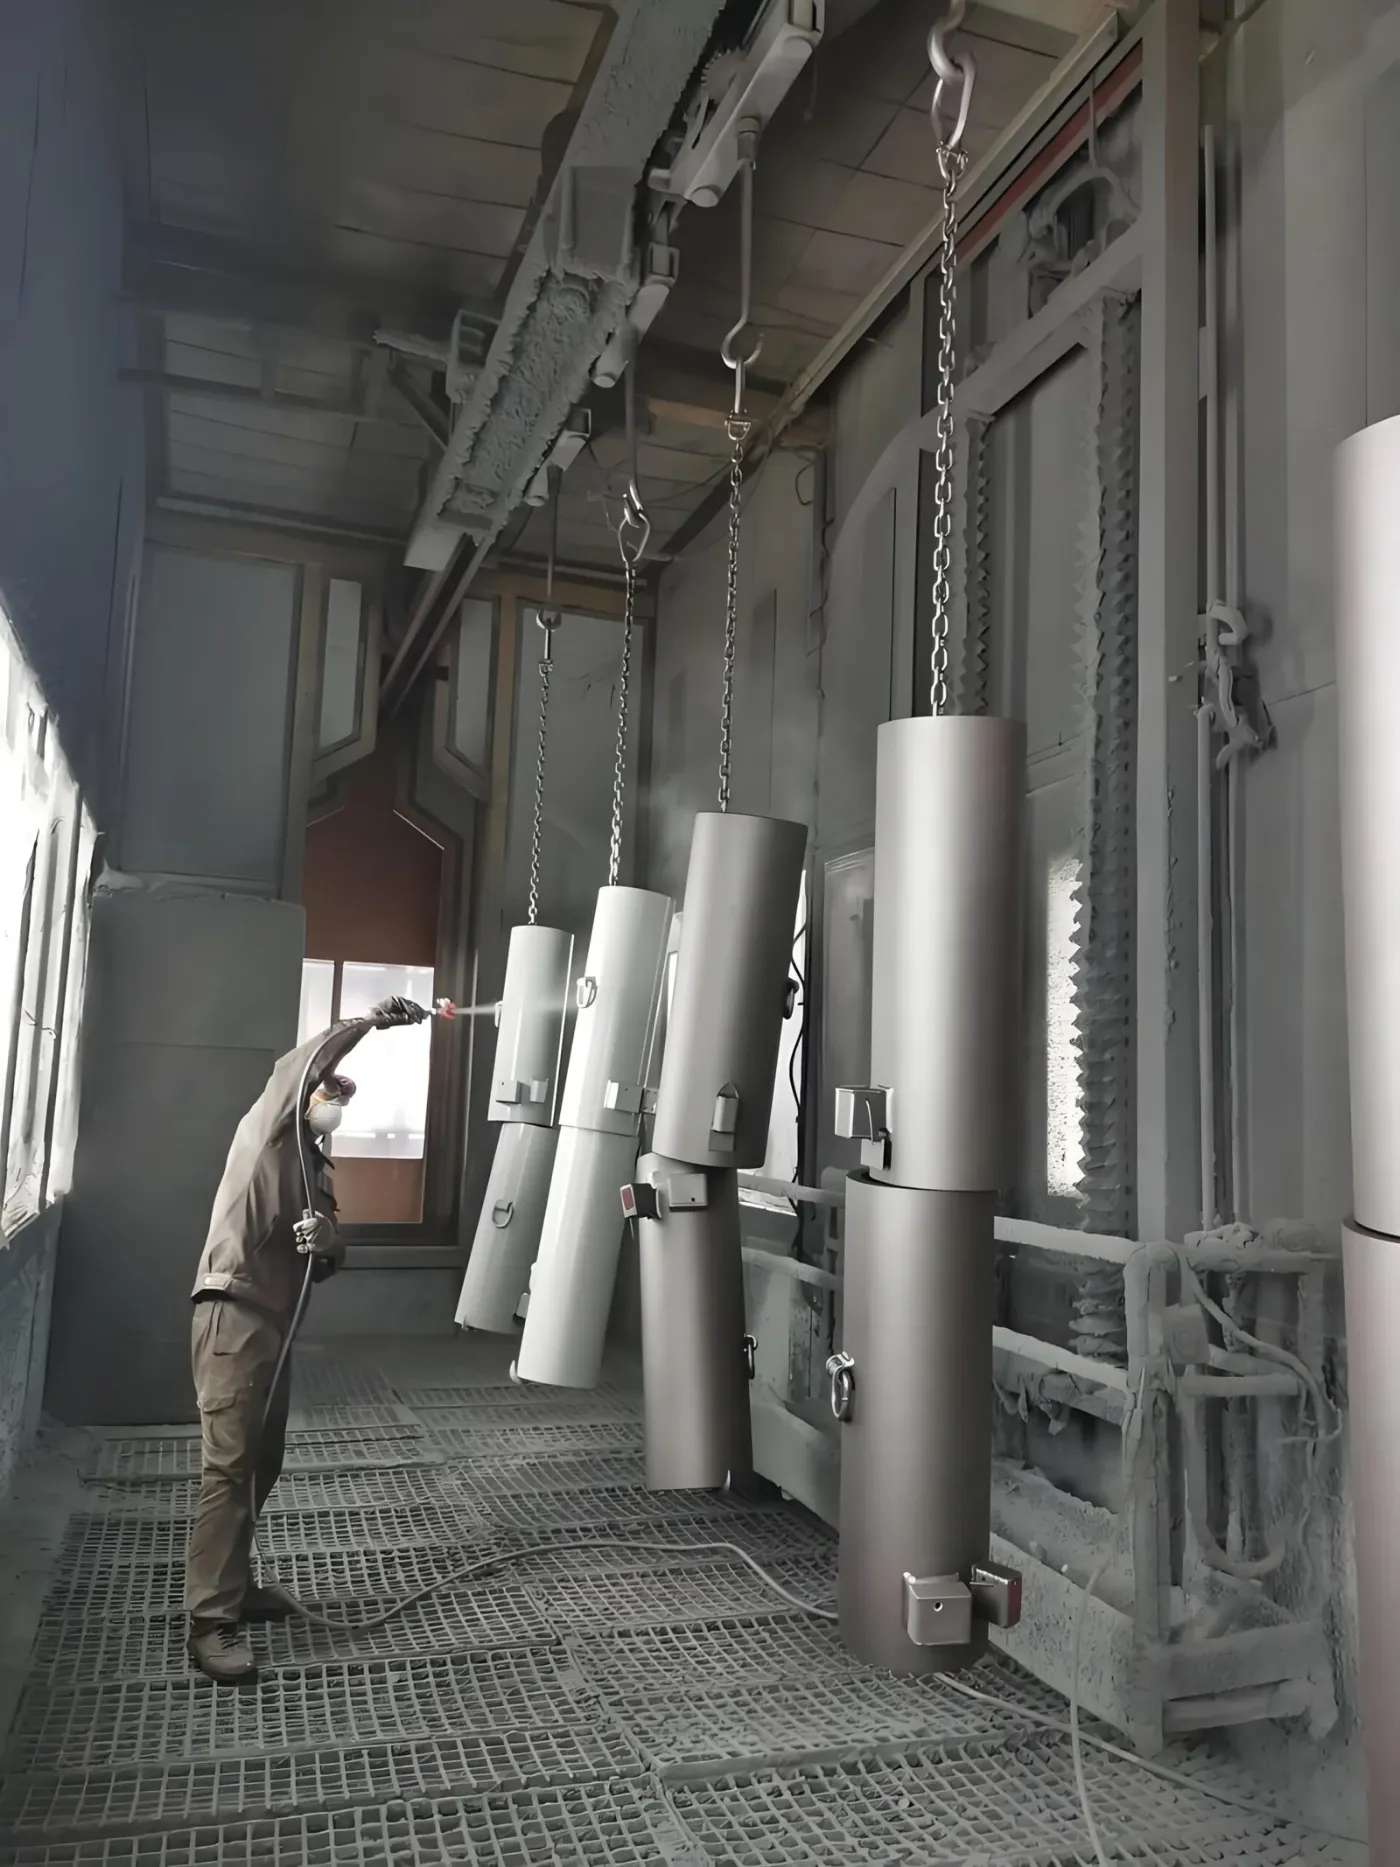
- Tiền xử lý: năm đến bảy giai đoạn, chuyển đổi zirconium không chứa crôm khi nhôm và thép dùng chung dây chuyền.
- Sấy khô: 10-15 phút ở 100-120 C, thấp hơn đối với nhôm để tránh các vấn đề lớp phủ mềm.
- Trạm che khuất: một trạm được xác định với nơi lưu trữ đồ gá, không phải một bàn bên cạnh buồng phun.
- Buồng phun bột: đổi màu nhanh nếu có nhiều hơn một hệ thống chạy, với cyclone cộng với thu hồi cartridge.
- Lò sấy khô: Nhiệt độ kim loại chi tiết 180-200 C, có ghi log dữ liệu cho từng lô.
- Làm nguội và tháo mặt nạ: làm nguội cưỡng bức trước khi xử lý để tránh tạo vết trên màng còn mềm.
- Kiểm tra: độ dày màng tại các điểm xác định cùng với kiểm tra điểm điện môi.
Bạn có thể đạt được năng suất bao nhiêu?
| Kích thước vỏ | Số chi tiết mỗi giờ | Tốc độ dây chuyền | Băng tải |
|---|---|---|---|
| Vỏ module nhỏ, dưới 0,5 m2 | 120-300 | 1,5-3,0 m/phút | Xích trên cao |
| Vỏ hộp giữa, 1-2 m2 | 40-120 | 1,0-2,0 m/phút | Xích treo trên cao hoặc hệ thống điện-tự do |
| Vỏ bao toàn bộ sàn, trên 3 m2 | 15-45 | 0,8-1,5 m/phút | Điện-tự do hoặc đảo ngược |
Vỏ bao sàn lớn thường chuyển sang hệ thống điện-tự do hoặc đảo ngược, vì chi tiết không thể treo từ một lỗ mà không bị biến dạng và vì việc che phủ và bóc che phủ cần giá đỡ dừng lại trong khi dây chuyền tiếp tục.
Dây chuyền phủ vỏ hộp pin EV tốn bao nhiêu vào năm 2026?
| Cấu hình | Giá tham khảo (USD, xuất xưởng) |
|---|---|
| Dây chuyền vỏ mô-đun, tiền xử lý 5 giai đoạn, một buồng phun | 250,000-450,000 |
| Dây chuyền vỏ hộp, 7 giai đoạn, đổi màu nhanh | 450,000-750,000 |
| Dây chuyền vỏ bao sàn, điện-tự do, ghi nhật ký đầy đủ | 750,000-900,000 |
| Thêm: trạm che phủ, đồ gá và kho lưu trữ | 15,000-60,000 |
| Thêm: trạm thử nghiệm điện môi | 12,000-40,000 |
Những lỗi gì xảy ra trên các dây chuyền này?
| Hỏng cách điện tại mép mặt bích | sự tập trung trường làm mỏng màng tại các cạnh sắc. Phá bán kính cạnh ở công đoạn ép, và giảm điện áp súng phun xuống 40-60 kV. |
|---|---|
| Sứt mẻ trong quá trình lắp ráp | màng vượt quá mức tối đa trở nên giòn. Thực thi giới hạn trên, không chỉ giới hạn dưới. |
| Cặn che chắn trong ren | nắp để quá lâu trong lò sẽ dính vào bề mặt. Chọn vật liệu nắp phù hợp với chu trình đóng rắn. |
| Lỗ kim do thoát khí trên chi tiết đúc | gia nhiệt sơ bộ trên nhiệt độ đóng rắn trước khi phun bột. |
| Ăn mòn do kim loại khác loại | thép và nhôm trên cùng một dây chuyền cần một hóa chất chuyển đổi xử lý được cả hai. Zirconium xử lý được; phosphate thì không. |
| Thành tích giao hàng | 800+ dây chuyền sơn cho 500+ khách hàng tại 36 quốc gia (đội ngũ kỹ thuật MUSI, tích lũy từ năm 2011) |
| Dịch vụ | Thiết kế, chế tạo, lắp đặt, chạy thử, đào tạo vận hành và hỗ trợ sau bán hàng từ một công ty |
Làm việc với MUSI Technology về dây chuyền vỏ pin
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) thiết kế và chế tạo các dây chuyền sơn chìa khóa trao tay tại nhà máy ở Thường Châu, Trung Quốc, đã bàn giao 800+ dây chuyền sơn cho 500+ khách hàng tại 36 quốc gia, từ buồng sơn đơn lẻ đến nhà máy sơn hoàn chỉnh.
- Mỗi dây chuyền được thiết kế dựa trên một đặc tính kỹ thuật hiệu suất bằng văn bản. Tốc độ dây chuyền, biên dạng đóng rắn, cửa sổ độ dày màng và yêu cầu điện môi được ghi rõ trong hợp đồng và được chứng minh trên chính vỏ của bạn tại buổi chạy thử tại nhà máy trước khi vận chuyển.
- Một đội kỹ thuật chịu trách nhiệm toàn bộ chuỗi — tiền xử lý, che phủ, phun phủ, đóng rắn, vận chuyển và kiểm soát khí thải — nên các đánh đổi giữa chúng được giải quyết trên bản vẽ, không phải trên sàn nhà máy của bạn.
- Cấu hình tiêu chuẩn giao hàng trong 30-60 ngày với bảo hành toàn máy 12 tháng và bảo hành linh kiện quan trọng 36 tháng, cùng dịch vụ lắp đặt, chạy thử và đào tạo vận hành tại chỗ trên toàn thế giới. Các bộ phận kết cấu được bảo hành tối đa 60 tháng.
MUSI làm việc với các nhà sản xuất coi hoàn thiện bề mặt là một phần của sản phẩm chứ không phải bước cuối trước khi đóng gói. Gửi bản vẽ vỏ, lịch che phủ và sản lượng hàng năm của bạn để nhận bố trí mặt bằng và ngân sách: liên hệ MUSI Technology. Xem thêm giải pháp phủ cho lưu trữ năng lượng và vỏ pin.
Câu hỏi thường gặp
Loại sơn phủ nào được dùng trên vỏ bộ pin xe điện?
Bột epoxy hoặc hybrid ở 80-150 micron là tiêu chuẩn cho vỏ nhôm và thép, vì nó mang lại độ bền điện môi, độ ổn định nhiệt và khả năng chống ăn mòn 500-1.000 giờ chỉ với một lớp phủ với hiệu suất sử dụng vật liệu 95-98 phần trăm. Hệ hai thành phần dạng lỏng được dùng khi vỏ là tổ hợp composite hoặc hybrid không thể chịu đóng rắn ở 180 C.
Vỏ pin cần độ dày màng bao nhiêu?
Mặt trong tiếp xúc với các module thường cần 100-150 micron vì hiệu suất điện môi chi phối, bề mặt ngoài gầm xe 80-120 micron để chống ăn mòn và đá văng, và mặt bích làm kín 60-90 micron để độ nén gioăng vẫn trong dung sai. Khác thường đối với sơn phủ công nghiệp, giá trị tối đa quan trọng không kém giá trị tối thiểu: màng vượt giới hạn trên trở nên giòn và bong tróc trong quá trình lắp ráp.
Tại sao vỏ pin bị lỗi kiểm tra điện môi ở các cạnh?
Các đường sức điện trường tĩnh tập trung tại các cạnh sắc, nên lớp bột phủ mỏng hơn ở đó so với trên bề mặt phẳng. Hai giải pháp kết hợp với nhau: phá vỡ bán kính cạnh ở giai đoạn ép để không còn cạnh dao làm tập trung điện trường, và giảm điện áp súng phun xuống 40-60 kV để điện trường ít hung hãn hơn ở chu vi.
Một vỏ pack cần bao nhiêu che chắn?
Một vỏ pack điển hình có 40-120 chi tiết cần che chắn, và thời gian che chắn thủ công thường vượt quá thời gian phủ thực tế. Nên thiết kế các nắp silicone tái sử dụng có kích thước phù hợp với chu trình đóng rắn và các đồ gá chuyên dụng vào dây chuyền ngay từ đầu, với một trạm che chắn được xác định thay vì một bàn bên cạnh buồng phun.
Một dây chuyền phủ vỏ pin có thể đạt năng suất bao nhiêu?
Các vỏ module nhỏ dưới 0,5 m2 chạy 120-300 chi tiết mỗi giờ ở tốc độ 1,5-3,0 m/phút. Các vỏ pack cỡ trung 1-2 m2 chạy 40-120 chi tiết mỗi giờ. Các vỏ sàn hoàn chỉnh trên 3 m2 chạy 15-45 chi tiết mỗi giờ và thường cần băng tải power-and-free hoặc băng tải đảo ngược, vì chi tiết không thể treo mà không bị biến dạng.
Một dây chuyền phủ pack pin EV tốn bao nhiêu?
Khoảng giá tham khảo năm 2026 theo điều kiện xuất xưởng là 250.000-450.000 USD cho dây chuyền vỏ module với tiền xử lý năm giai đoạn, 450.000-750.000 USD cho dây chuyền vỏ pack với bảy giai đoạn và đổi màu nhanh, và 750.000-900.000 USD cho dây chuyền vỏ sàn với băng tải power-and-free và ghi dữ liệu đầy đủ. Một trạm che chắn cộng thêm 15.000-60.000 USD.
Về các số liệu trong hướng dẫn này. Khoảng giá là ước tính xuất xưởng tại Trung Quốc được tổng hợp vào tháng 9 năm 2026 từ báo giá dự án của MUSI Technology và chỉ dùng cho mục đích lập ngân sách; giá chính thức phụ thuộc vào kích thước chi tiết, năng suất và yêu cầu tuân thủ địa phương. Các số liệu hiệu suất là giá trị điển hình cho thiết bị được chỉ định đúng và vận hành đúng, không phải bảo đảm. Xem xét lần cuối: ngày 10 tháng 9 năm 2026.
Gửi cho chúng tôi kích thước chi tiết, công suất và loại sơn — kỹ sư của chúng tôi phản hồi trong vòng 24 giờ, bố trí mặt bằng và ngân sách sẽ được gửi khi dữ liệu chi tiết của bạn đầy đủ. Liên hệ MUSI Technology hoặc xem qua dải thiết bị của chúng tôi.
Đọc thêm
- Sản phẩmDây chuyền sơn container lưu trữ năng lượng
- NgànhSơn phủ container lưu trữ năng lượng
- Hướng dẫn kỹ thuậtDây chuyền sơn phủ container lưu trữ năng lượng: Thông số kỹ thuật chống ăn mòn và bố trí (2026)
- Nghiên cứu điển hìnhDây chuyền sơn vỏ pin xe điện
- Tin tứcSơn tĩnh điện trong ngành xe điện: Tăng trưởng và triển vọng
Các câu hỏi khác từ người mua
Sơn tĩnh điện cách điện có được dùng cho vỏ EV và ESS không?
Có. Sơn tĩnh điện cách điện bằng bột epoxy hoặc bột hybrid là tiêu chuẩn cho vỏ pin EV: các mặt trong tiếp xúc với mô-đun được sơn dày 100-150 micron vì yêu cầu cách điện là yếu tố quyết định. Vỏ tủ lưu trữ năng lượng (ESS) cũng theo nguyên tắc này.