Линия нанесения покрытий на корпуса аккумуляторных батарей электромобилей: порошок против жидкости, характеристики и стоимость (2026)
Краткий ответ: Покрытие корпуса аккумуляторной батареи электромобиля должно одновременно обеспечивать три вещи: диэлектрическую прочность, термическую стабильность во всём рабочем диапазоне батареи и коррозионную стойкость от 500 до 1 000 часов. Эпоксидный или гибридный порошок толщиной от 80 до 150 микрон — обычное решение для алюминиевых и стальных корпусов. Специализированная линия стоит от 250 000 до 900 000 долларов США в зависимости от размера корпуса и производительности.
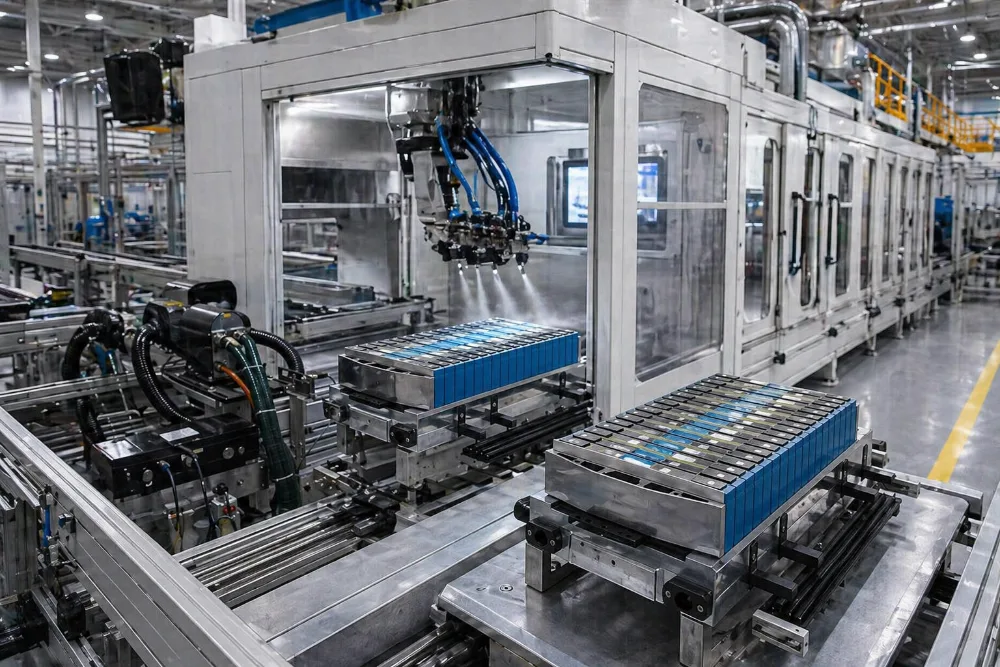
Что на самом деле должно делать покрытие корпуса аккумуляторной батареи?
В отличие от кузовной панели, покрытие на корпусе батареи является функциональным слоем. Оно изолирует токопроводящие поверхности от контакта с элементами и шинами, выдерживает перепады температуры в системе с жидкостным охлаждением и защищает корпус, который находится под полом автомобиля и подвергается воздействию дорожной соли, ударов камней и стоячей воды.
Такое сочетание требований исключает большинство декоративных систем. В спецификациях обычно указывается измеренное значение диэлектрического пробоя, определённый диапазон толщины покрытия как с минимумом, так и с максимумом, а также покрытие кромок на каждом фланце и сварном шве.
Порошок или жидкость для корпуса аккумуляторной батареи?
| Критерий | Эпоксидный или гибридный порошок | Двухкомпонентная жидкость |
|---|---|---|
| Типичная толщина покрытия | 80–150 микрон, однослойное | 60–120 микрон, часто два слоя |
| Диэлектрическая прочность | Высокая, равномерная по всей панели | Высокая, более изменчивая по краям |
| Покрытие кромок | Хорошо при правильных кВ и расходе | Требуется полосовое нанесение |
| Выделение ЛОС | Близко к нулю | Требуется очистка выхлопных газов |
| Отверждение | 180-200 C, 10-20 мин | 60-80 C принудительное отверждение или при окружающей температуре |
| Ограничение по подложке | Только металл | Металл и композит |
| Использование материала | 95-98% с рекуперацией | 45-70% эффективность переноса |
Порошок выигрывает почти по всем параметрам для металлических корпусов и является стандартом для алюминиевых и стальных корпусов батарей. Жидкостные системы применяются там, где корпус представляет собой композитную или гибридную сборку, не выдерживающую 180 C, или где заказчик требует конкретный диэлектрический грунт.
Какую толщину покрытия следует выбрать?
Здесь важны как минимум, так и максимум, что необычно для промышленного покрытия. Слишком тонкое — диэлектрические свойства не соответствуют требованиям; слишком толстое — покрытие становится хрупким и скалывается на фланцах при сборке.
| Поверхность | Целевая толщина | Причина |
|---|---|---|
| Внутренние поверхности, контактирующие с модулями | 100-150 микрон | Требования к диэлектрическим свойствам определяют |
| Наружные поверхности днища кузова | 80-120 микрон | Коррозия и удары камней |
| Уплотнительные фланцы | 60-90 микрон | Допуск на сжатие прокладки |
| Резьбовые и сопрягаемые элементы | Замаскировано | Посадочный размер при сборке |
Маскирование — операция, которую чаще всего недооценивают. Корпус батареи может иметь от 40 до 120 элементов, требующих маскирования, и время ручного маскирования часто превышает время нанесения покрытия. Многоразовые силиконовые заглушки и специально изготовленные приспособления стоит закладывать в линию с самого начала, а не добавлять позже.
Как выглядит линия?
- Предварительная обработка: пять-семь стадий, бесхромная циркониевая конверсия, где алюминий и сталь на одной линии.
- Сушка: 10-15 минут при 100-120 C, ниже для алюминия, чтобы избежать проблем с мягким покрытием.
- Станция маскировки: определённая станция с хранением оснастки, а не верстак рядом с камерой.
- Камера порошкового напыления: быстрая смена цвета, если работает более одной системы, с циклоном и картриджной рекуперацией.
- Печь отверждения: 180-200 C температура металла детали, с регистрацией данных по каждой партии.
- Охлаждение и демаскировка: принудительное охлаждение перед обработкой, чтобы избежать следов на ещё мягкой плёнке.
- Контроль: толщина плёнки в заданных точках плюс точечное тестирование диэлектрика.
Какую производительность вы можете получить?
| Размер корпуса | Деталей в час | Скорость линии | Конвейер |
|---|---|---|---|
| Корпус малого модуля, менее 0,5 м2 | 120-300 | 1,5–3,0 м/мин | Подвесная цепь |
| Корпус среднего блока, 1–2 м2 | 40-120 | 1,0–2,0 м/мин | Подвесная цепь или толкающий конвейер |
| Полное напольное ограждение, более 3 м2 | 15-45 | 0,8–1,5 м/мин | Power-and-free или инвертированная |
Крупные напольные корпуса обычно переводят на power-and-free или инвертированную транспортировку, потому что деталь не может висеть на отверстии без деформации, а маскирование и демаскирование требуют остановки носителя при непрерывном движении линии.
Сколько стоит линия нанесения покрытий на корпуса EV-батарей в 2026 году?
| Конфигурация | Ориентировочная цена (долл. США, франко-завод) |
|---|---|
| Линия модульных корпусов, 5-стадийная предподготовка, одна камера | 250,000-450,000 |
| Линия корпусов батарейных блоков, 7 стадий, быстрая смена цвета | 450,000-750,000 |
| Линия напольных корпусов, power-and-free, полное протоколирование | 750,000-900,000 |
| Добавить: станция маскирования, оснастка и хранение | 15,000-60,000 |
| Добавить: станция диэлектрических испытаний | 12,000-40,000 |
Что идёт не так на этих линиях?
- Диэлектрические отказы на кромках фланцев: концентрация поля утоняет плёнку на острых кромках. Скруглите радиус кромки на этапе прессования и снизьте напряжение распылителя до 40–60 кВ.
- Сколы при сборке: Пленка выше максимальной становится хрупкой. Соблюдайте верхний предел, а не только нижний.
- Остатки маскировки в резьбе: Колпачки, оставленные слишком долго в печи, привариваются к поверхности. Подбирайте материал колпачков под профиль отверждения.
- Точечные поры из-за газовыделения на литых компонентах: предварительный нагрев выше температуры отверждения перед нанесением порошка.
- Коррозия разнородных металлов: сталь и алюминий на одной линии требуют конверсионной химии, которая обрабатывает оба. Цирконий справляется; фосфат — нет.
Работа с MUSI Technology на линии корпусов аккумуляторов
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) проектирует и строит комплексные линии отделки на своем заводе в Чанчжоу, Китай, основанном в 2011 году, с более чем 500 реализованными проектами в 36 странах, от отдельных камер до полных отделочных производств.
- Каждая линия проектируется под письменную спецификацию производительности. Скорость линии, профиль отверждения, окно толщины пленки и диэлектрические требования указаны в контракте и демонстрируются на вашем собственном корпусе на заводских испытаниях перед отгрузкой.
- Одна инженерная команда отвечает за всю цепочку — подготовку поверхности, маскировку, нанесение, отверждение, транспортировку и контроль выбросов — поэтому компромиссы между ними решаются на чертежной доске, а не на вашем заводском полу.
- Стандартные конфигурации поставляются в течение 30-60 дней с гарантией 12-24 месяца, а установка на месте, пусконаладка и обучение операторов доступны по всему миру.
MUSI работает с производителями, которые рассматривают финишную обработку поверхности как часть продукта, а не как последний этап перед упаковкой. Отправьте чертёж корпуса, схему маскирования и годовой объём для расчёта компоновки и бюджета: свяжитесь с MUSI Technology. См. также решения для нанесения покрытий на корпуса систем хранения энергии и аккумуляторных батарей.
Часто задаваемые вопросы
Какое покрытие используется на корпусах аккумуляторных батарей электромобилей?
Эпоксидный или гибридный порошок толщиной 80-150 микрон является стандартом для алюминиевых и стальных корпусов, поскольку он обеспечивает диэлектрическую прочность, термическую стабильность и 500-1 000 часов коррозионной стойкости за одно нанесение при использовании материала 95-98 процентов. Двухкомпонентные жидкостные системы используются там, где корпус представляет собой композитную или гибридную сборку, которая не может выдержать отверждение при 180 C.
Какая толщина плёнки необходима для корпуса аккумуляторной батареи?
Внутренние поверхности, контактирующие с модулями, обычно требуют 100-150 микрон, поскольку определяющим является диэлектрическая характеристика, внешние поверхности днища 80-120 микрон для защиты от коррозии и ударов камней, а уплотнительные фланцы 60-90 микрон, чтобы сжатие прокладки оставалось в пределах допуска. Необычно для промышленного покрытия то, что максимум имеет такое же значение, как и минимум: плёнка выше верхнего предела становится хрупкой и скалывается при сборке.
Почему корпуса аккумуляторных батарей не проходят диэлектрические испытания по краям?
Линии электростатического поля концентрируются на острых кромках, поэтому порошок откладывается там тоньше, чем на плоских поверхностях. Два решения работают вместе: скруглить радиус кромки на этапе прессования, чтобы не было режущей кромки, концентрирующей поле, и снизить напряжение пистолета до 40-60 кВ, чтобы поле было менее агрессивным по периметру.
Сколько маскирования требуется корпусу батареи?
Типичный корпус батареи имеет 40-120 маскируемых элементов, и время ручного маскирования часто превышает фактическое время нанесения покрытия. Многоразовые силиконовые колпачки, подобранные под профиль отверждения, и специальные приспособления должны быть заложены в линию с самого начала, с определённой станцией маскирования, а не верстаком рядом с камерой.
Какой производительности может достичь линия нанесения покрытий на корпуса аккумуляторных батарей?
Малые корпуса модулей площадью менее 0,5 м2 обрабатываются со скоростью 120–300 деталей в час при 1,5–3,0 м/мин. Корпуса батарейных блоков среднего размера площадью 1–2 м2 обрабатываются со скоростью 40–120 деталей в час. Полноразмерные корпуса типа floor-pan площадью более 3 м2 обрабатываются со скоростью 15–45 деталей в час и обычно требуют толкающей или инвертированной конвейерной системы, поскольку деталь не может быть подвешена без деформации.
Сколько стоит линия нанесения покрытий на аккумуляторные батареи электромобилей?
Ориентировочные диапазоны цен на условиях франко-завод на 2026 год составляют 250 000–450 000 долларов США для линии корпусов модулей с пятистадийной предварительной обработкой, 450 000–750 000 долларов США для линии корпусов батарейных блоков с семью стадиями и быстрой сменой цвета и 750 000–900 000 долларов США для линии корпусов типа floor-pan с толкающим конвейером и полным протоколированием данных. Станция маскирования добавляет 15 000–60 000 долларов США.
О цифрах в этом руководстве. Диапазоны цен представляют собой оценки на условиях франко-завод Китая, составленные в сентябре 2026 года на основе коммерческих предложений проектов MUSI Technology, и приводятся только для бюджетирования; твёрдая цена зависит от габаритов детали, производительности и местных требований соответствия. Показатели производительности являются типичными значениями для правильно специфицированного и правильно эксплуатируемого оборудования, а не гарантиями. Последняя проверка: 10 сентября 2026 г.
Отправьте нам размер деталей, производительность и тип покрытия — наши инженеры ответят с планировкой и бюджетом в течение одного рабочего дня. Свяжитесь с MUSI Technology или просмотрите наш ассортимент оборудования.
Связанные технические руководства
- Линия нанесения покрытий на алюминиевый профиль: вертикальная или горизонтальная
Вертикальные линии нанесения покрытий на алюминиевый профиль обрабатывают профили длиной 6–7 м с меньшим риском повреждения при транспортировке и занимают меньшую площадь; горизонтальные линии стоят дешевле и подходят. - Как выбрать производителя линии порошковой окраски (2026)
Десять критериев выбора производителя линии порошковой окраски: глубина инжиниринга, бренды комплектующих, аудит завода, сроки поставки, гарантия и поддержка. - Печь для отверждения порошковой краски: газовая, электрическая или инфракрасная
Печь для отверждения порошковой краски выдерживает детали при 180–200 °C в течение 10–20 минут. Сравнение газовых, электрических и инфракрасных печей по энергозатратам на деталь, времени нагрева. - Сравнение типов конвейеров окрасочной линии (2026)
Сравнение подвесных цепных, напольных ленточных, толкающих и инвертированных конвейеров по массе деталей, пропускной способности, буферизации, занимаемой площади и стоимости за метр в 2026 году. - Линия нанесения покрытий распылением: типы, характеристики и стоимость (2026)
Сколько стоит линия распылительного нанесения покрытий, как основные типы сравниваются по производительности и качеству отделки, и какие характеристики нужно определить до запроса коммерческих предложений.