สายการเคลือบฝาครอบแบตเตอรี่ EV: ผง vs ของเหลว ข้อมูลจำเพาะและต้นทุน (2026)
คำตอบแบบรวบรัด: การเคลือบเปลือกบรรจุภัณฑ์แบตเตอรี่ EV ต้องตอบโจทย์สามอย่างพร้อมกัน: ความแข็งแรงไดอิเล็กทริก ความเสถียรทางความร้อนตลอดช่วงการทำงานของแพ็ก และความต้านทานการกัดกร่อน 500 ถึง 1,000 ชั่วโมง โดยทั่วไปคำตอบคือผงอีพ็อกซี่หรือไฮบริดที่ความหนา 80 ถึง 150 ไมครอนสำหรับเปลือกอะลูมิเนียมและเหล็ก สายการผลิตเฉพาะทางมีราคา USD 250,000 ถึง 900,000 ขึ้นอยู่กับขนาดเปลือกและปริมาณการผลิต
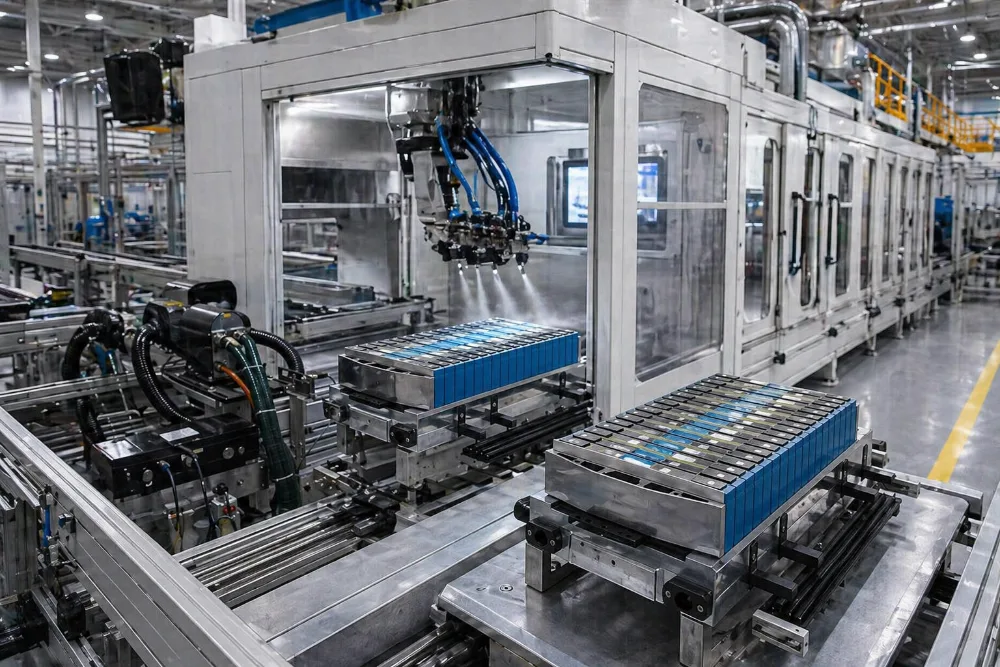
การเคลือบตัวเรือนแบตเตอรี่ต้องทำอะไรจริงๆ?
ต่างจากแผงตัวถัง การเคลือบบนตัวเรือนแพ็คเป็นชั้นที่ใช้งานได้ มันเป็นฉนวนพื้นผิว conductive จากการสัมผัสของเซลล์และบัสบาร์ ทนต่อการเปลี่ยนแปลงอุณหภูมิของแพ็คที่ระบายความร้อนด้วยของเหลว และปกป้องตัวเรือนที่อยู่ใต้พื้นรถและสัมผัสกับเกลือถนน หินกระแทก และน้ำขัง
การรวมกันนั้นตัดระบบตกแต่งส่วนใหญ่ออก ข้อกำหนดมักเรียกร้องค่าความเสียหายไดอิเล็กทริกที่วัดได้ หน้าต่างความหนาฟิล์มที่กำหนดพร้อมทั้งค่าต่ำสุดและสูงสุด และการครอบคลุมขอบบนทุกหน้าแปลนและรอยเชื่อม
ผงหรือของเหลวสำหรับตัวเรือนแบตเตอรี่?
| เกณฑ์ | อีพอกซีหรือไฮบริดผง | ของเหลวสององค์ประกอบ |
|---|---|---|
| ความหนาฟิล์มทั่วไป | 80-150 ไมครอน เคลือบชั้นเดียว | 60-120 ไมครอน มักสองชั้น |
| ความแข็งแรงไดอิเล็กทริก | สูง สม่ำเสมอทั่วทั้งแผง | สูง แปรผันมากขึ้นที่ขอบ |
| การคลุมขอบ | ดีเมื่อใช้ kV และอัตราการไหลที่ถูกต้อง | ต้องเคลือบแบบลายทาง |
| การปล่อย VOC | ใกล้ศูนย์ | ต้องบำบัดไอเสีย |
| การบ่ม | 180-200 C, 10-20 นาที | 60-80 C บ่มแบบบังคับหรืออุณหภูมิห้อง |
| ข้อจำกัดของวัสดุฐาน | โลหะเท่านั้น | โลหะและคอมโพสิต |
| การใช้ประโยชน์วัสดุ | 95-98% พร้อมการนำกลับมาใช้ใหม่ | ประสิทธิภาพการถ่ายโอน 45-70% |
ผงเคลือบชนะในเกือบทุกด้านสำหรับเปลือกหุ้มโลหะ และเป็นค่าเริ่มต้นสำหรับกล่องบรรจุอะลูมิเนียมและเหล็กกล้า ระบบเหลวจะปรากฏเมื่อเปลือกหุ้มเป็นคอมโพสิตหรือชิ้นส่วนไฮบริดที่ไม่สามารถทนต่อ 180 C หรือเมื่อลูกค้ากำหนดให้ใช้ไพรเมอร์ไดอิเล็กทริกเฉพาะ
คุณควรตั้งเป้าความหนาฟิล์มเท่าใด
ทั้งค่าต่ำสุดและค่าสูงสุดมีความสำคัญในที่นี้ ซึ่งเป็นเรื่องผิดปกติในการเคลือบอุตสาหกรรม หากบางเกินไปประสิทธิภาพไดอิเล็กทริกจะล้มเหลว หากหนาเกินไปการเคลือบจะเปราะและบิ่นที่หน้าแปลนระหว่างการประกอบ
| พื้นผิว | ฟิล์มเป้าหมาย | เหตุผล |
|---|---|---|
| หน้าภายในที่สัมผัสกับโมดูล | 100-150 ไมครอน | ข้อกำหนดไดอิเล็กทริกเป็นตัวกำหนด |
| พื้นผิวด้านล่างตัวถังภายนอก | 80-120 ไมครอน | การกัดกร่อนและรอยกระแทกจากหิน |
| หน้าแปลนซีล | 60-90 ไมครอน | ค่าความคลาดเคลื่อนการอัดของปะเก็น |
| ลักษณะเกลียวและชิ้นส่วนประกบ | ถูกปิดบัง | ความพอดีในการประกอบ |
การปิดบังเป็นขั้นตอนที่มักถูกประเมินต่ำเกินไป ตัวเรือนแพ็กสามารถมีจุดที่ต้องปิดบังได้ 40 ถึง 120 จุด และเวลาที่ใช้ในการปิดบังด้วยมือมักมากกว่าเวลาที่ใช้ในการเคลือบ ฝาครอบซิลิโคนแบบใช้ซ้ำได้และจิ๊กที่ทำขึ้นเฉพาะควรถูกออกแบบเข้าไปในสายการผลิตตั้งแต่เริ่มต้นแทนที่จะเพิ่มภายหลัง
สายการผลิตมีลักษณะอย่างไร
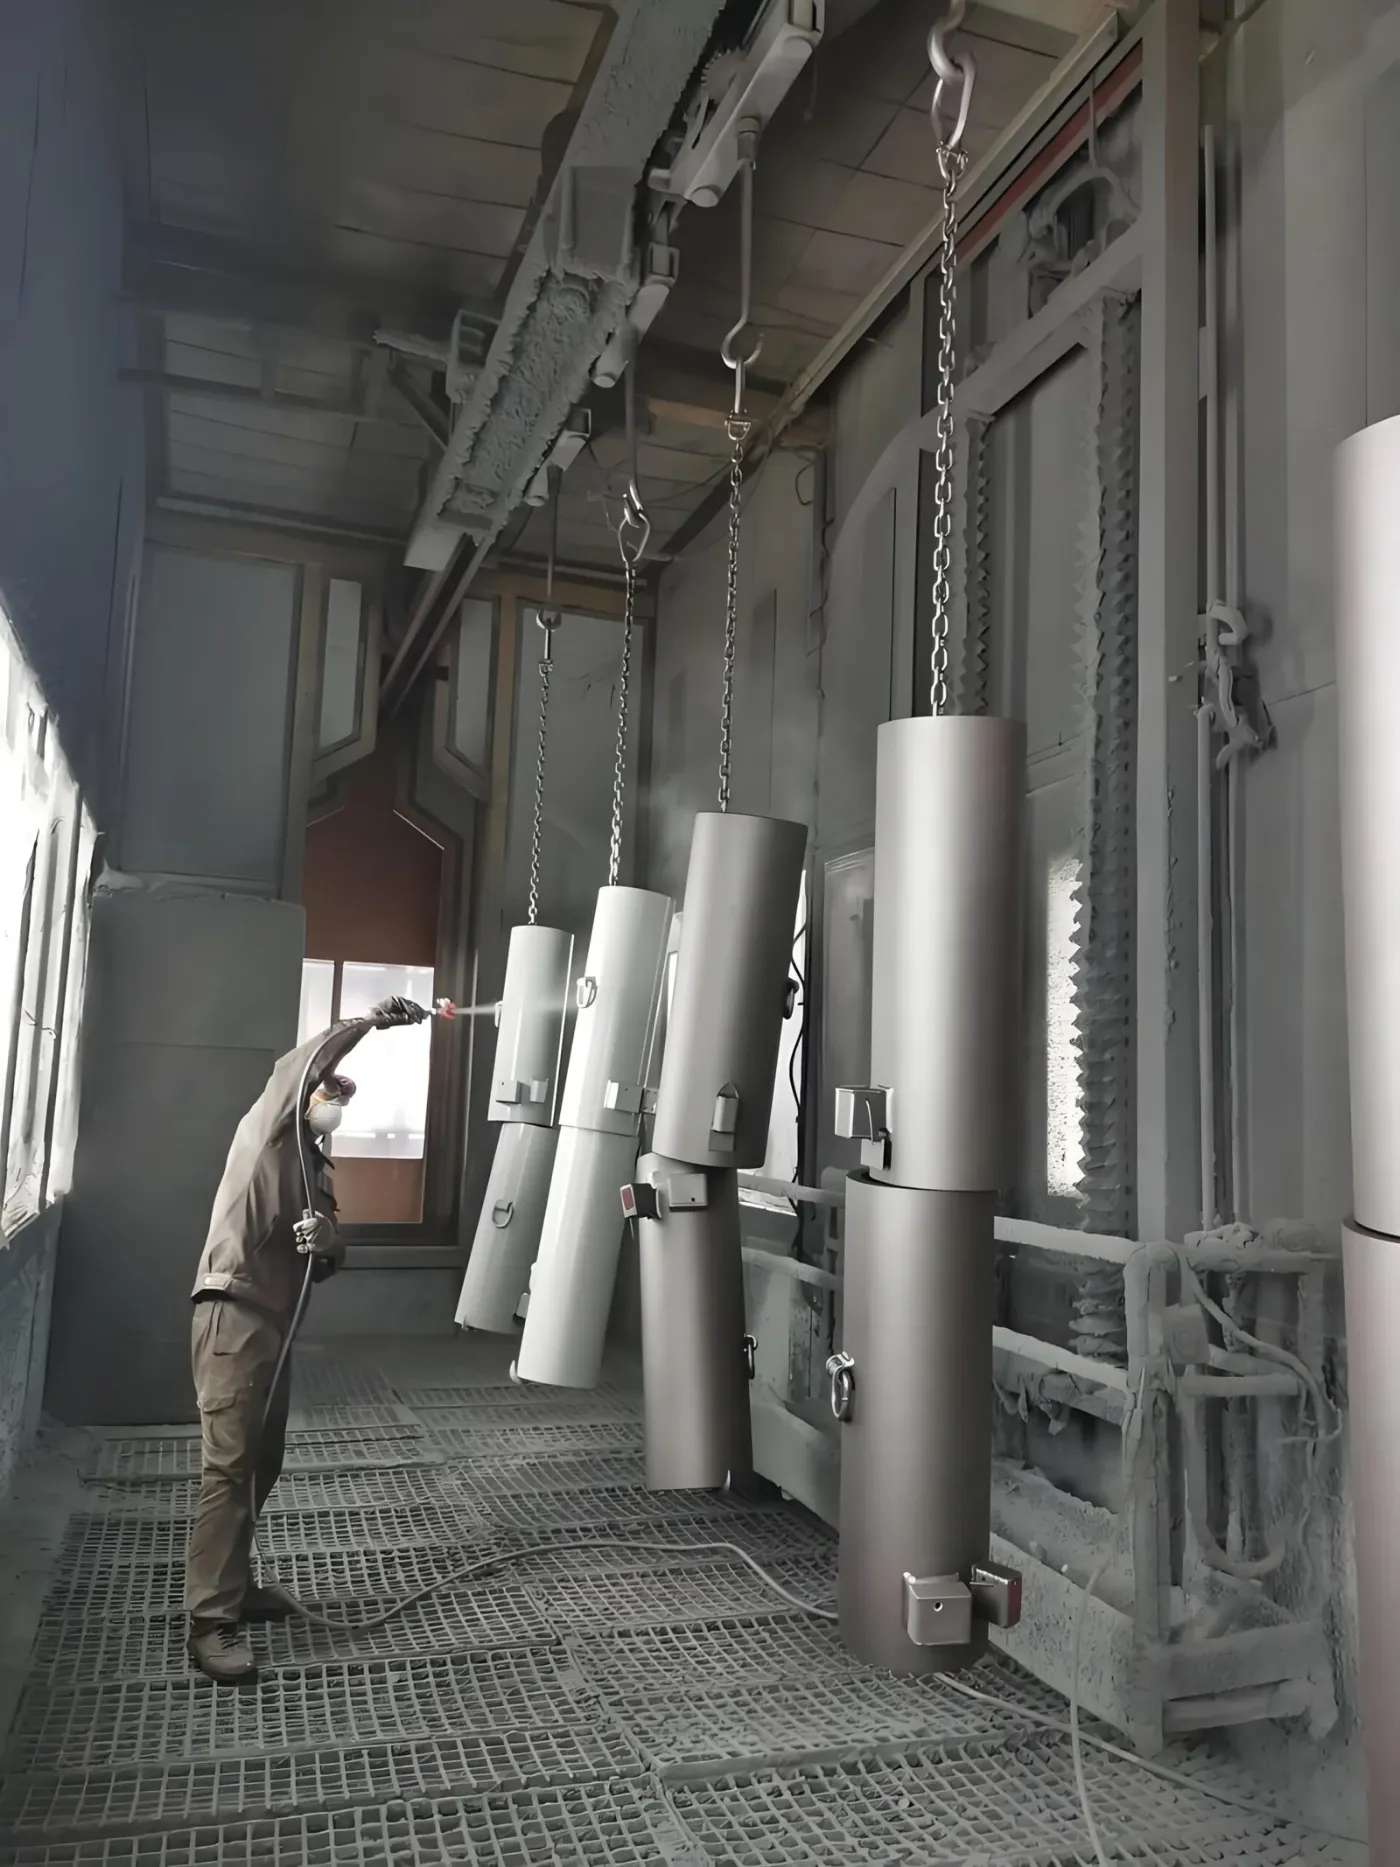
- การปรับสภาพเบื้องต้น: ห้าถึงเจ็ดขั้นตอน การเปลี่ยนสภาพด้วยเซอร์โคเนียมปลอดโครเมียมโดยที่อะลูมิเนียมและเหล็กร่วมสายการผลิตเดียวกัน
- การอบแห้ง: 10-15 นาทีที่ 100-120 C ต่ำกว่าสำหรับอะลูมิเนียมเพื่อหลีกเลี่ยงปัญหาสารเคลือบนุ่ม
- สถานีปิดบัง: สถานีที่กำหนดไว้ชัดเจนพร้อมที่เก็บจิ๊ก ไม่ใช่โต๊ะข้างบูธ
- บูธพ่นผง: เปลี่ยนสีได้รวดเร็วหากมีมากกว่าหนึ่งระบบที่เดินเครื่อง พร้อมไซโคลนและการกู้คืนตลับกรอง
- เตาอบชุบแข็ง: อุณหภูมิโลหะชิ้นงาน 180-200 C พร้อมบันทึกข้อมูลทุกแบตช์
- การระบายความร้อนและการถอดการปิดบัง: ระบายความร้อนแบบบังคับก่อนการจัดการเพื่อหลีกเลี่ยงการทิ้งรอยบนฟิล์มที่ยังนุ่ม
- การตรวจสอบ: ความหนาของฟิล์ม ณ จุดที่กำหนด พร้อมการทดสอบจุดไดอิเล็กทริก
คุณสามารถทำ throughput ได้เท่าไหร่?
| ขนาดตัวเครื่อง | จำนวนชิ้นต่อชั่วโมง | ความเร็วสายการผลิต | สายพานลำเลียง |
|---|---|---|---|
| เคสโมดูลขนาดเล็ก ต่ำกว่า 0.5 m2 | 120-300 | 1.5-3.0 ม./นาที | สายพานโซ่เหนือศีรษะ |
| เคสขนาดกลาง 1-2 m2 | 40-120 | 1.0-2.0 ม./นาที | สายพานโซ่เหนือศีรษะหรือแบบ power-and-free |
| โครงปิดพื้นเต็มรูปแบบ มากกว่า 3 m2 | 15-45 | 0.8-1.5 ม./นาที | Power-and-free หรือ inverted |
โดยทั่วไปแล้ว enclosure แบบ floor-pan ขนาดใหญ่จะเปลี่ยนไปใช้การลำเลียงแบบ power-and-free หรือ inverted เพราะชิ้นงานไม่สามารถแขวนจากรูได้โดยไม่เกิดการบิดเบี้ยว และเพราะการ masking และ demasking จำเป็นต้องให้ carrier หยุดขณะที่สายการผลิตยังเดินต่อ
สายการผลิตเคลือบ EV pack housing มีราคาเท่าไรในปี 2026?
| การจัดวางรูปแบบ | ราคาโดยประมาณ (USD, ราคาหน้าโรงงาน) |
|---|---|
| สายการผลิต module case, pretreatment 5 ขั้นตอน, booth เดี่ยว | 250,000-450,000 |
| สายการผลิต pack housing, 7 ขั้นตอน, เปลี่ยนสีเร็ว | 450,000-750,000 |
| สายการผลิต floor-pan enclosure, power-and-free, บันทึกข้อมูลเต็มรูปแบบ | 750,000-900,000 |
| เพิ่ม: สถานี masking, jigs และ storage | 15,000-60,000 |
| เพิ่ม: สถานีทดสอบ dielectric | 12,000-40,000 |
อะไรที่มักเกิดปัญหาในสายการผลิตเหล่านี้?
| การเสียความเป็นฉนวนที่ขอบหน้าแปลน | การกระจุกตัวของสนามไฟฟ้าทำให้ฟิล์มบางลงที่ขอบคม ควรทำ edge radius ที่ขั้นตอน press และลดแรงดันไฟฟ้าของปืนลงเหลือ 40-60 kV |
|---|---|
| สีกะเทาะระหว่างการประกอบ | ฟิล์มที่เกินค่าสูงสุดจะเปราะ ต้องบังคับใช้ขีดจำกัดบน ไม่ใช่แค่ขีดจำกัดล่าง |
| เศษวัสดุกำบังตกค้างในเกลียว | ฝาที่ทิ้งไว้ในเตาอบนานเกินไปจะยึดติดกับพื้นผิว ต้องจับคู่วัสดุฝาให้เข้ากับโปรไฟล์การบ่ม |
| รูเข็มจากก๊าซระเหยบนชิ้นส่วนหล่อ | อุ่นก่อนให้สูงกว่าอุณหภูมิการบ่มก่อนการพ่นผง |
| การกัดกร่อนจากโลหะต่างชนิด | เหล็กและอะลูมิเนียมบนสายการผลิตเดียวกันต้องใช้เคมีแปลงสภาพที่จัดการได้ทั้งสองชนิด เซอร์โคเนียมจัดการได้ แต่ฟอสเฟตจัดการไม่ได้ |
| ผลงานการส่งมอบ | สายการเคลือบมากกว่า 800 สายให้ลูกค้ากว่า 500 รายใน 36 ประเทศ (ทีมวิศวกร MUSI สะสมตั้งแต่ปี 2011) |
| บริการ | ออกแบบ ผลิต ติดตั้ง ทดสอบเดินเครื่อง ฝึกอบรมผู้ปฏิบัติงาน และบริการหลังการขายจากบริษัทเดียว |
การทำงานร่วมกับ MUSI Technology ในสายการผลิตกล่องแบตเตอรี่
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) ออกแบบและสร้างไลน์เคลือบผิวชิ้นงานแบบครบวงจร (Turnkey) จากโรงงานในเมืองฉางโจว ประเทศจีน ส่งมอบไลน์พ่นสีแล้ว 800+ ไลน์ ให้แก่ลูกค้า 500+ ราย ใน 36 ประเทศ ตั้งแต่ห้องพ่นสีเดี่ยวไปจนถึงโรงงานพ่นสีครบทั้งระบบ
- ทุกสายการผลิตถูกออกแบบตามข้อกำหนดประสิทธิภาพที่เป็นลายลักษณ์อักษร ความเร็วสายการผลิต โปรไฟล์การบ่ม ช่วงการสร้างฟิล์ม และข้อกำหนดไดอิเล็กทริกถูกระบุไว้ในสัญญาและสาธิตบนชิ้นงานของคุณเองในการทดลองเดินเครื่องที่โรงงานก่อนการจัดส่ง
- ทีมวิศวกรรมทีมเดียวดูแลทั้งห่วงโซ่ — การเตรียมผิว การปิดกั้น การพ่น การบ่ม การลำเลียง และการควบคุมการปล่อยมลพิษ — ดังนั้นการแลกเปลี่ยนระหว่างกันจึงถูกตัดสินบนกระดานเขียนแบบ ไม่ใช่บนพื้นโรงงานของคุณ
- การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือนและชิ้นส่วนสำคัญ 36 เดือน และมีบริการติดตั้ง commissioning และฝึกอบรมผู้ปฏิบัติงานหน้างานทั่วโลก ชิ้นส่วนโครงสร้างรับประกันสูงสุด 60 เดือน
MUSI ร่วมงานกับผู้ผลิตที่มองการตกแต่งผิวเป็นส่วนหนึ่งของผลิตภัณฑ์ ไม่ใช่ขั้นตอนสุดท้ายก่อนบรรจุภัณฑ์ ส่งแบบบ้านเรือน ตารางการมาสก์ และปริมาณรายปีของคุณเพื่อรับผังและงบประมาณ: ติดต่อ MUSI Technology. ดูเพิ่มเติมที่ โซลูชันการเคลือบสำหรับระบบกักเก็บพลังงานและกล่องแบตเตอรี่.
คำถามที่พบบ่อย
กล่องแบตเตอรี่รถยนต์ไฟฟ้าใช้การเคลือบอะไร?
อีพอกซีหรือไฮบริดผงที่ 80-150 ไมครอนเป็นมาตรฐานสำหรับกล่องอะลูมิเนียมและเหล็ก เนื่องจากให้ความแข็งแรงไดอิเล็กทริก ความเสถียรทางความร้อน และความต้านทานการกัดกร่อน 500-1,000 ชั่วโมงในการเคลือบครั้งเดียว ด้วยอัตราการใช้วัสดุ 95-98 เปอร์เซ็นต์ ระบบของเหลวสององค์ประกอบถูกใช้ในกรณีที่กล่องเป็นวัสดุคอมโพสิตหรือชิ้นส่วนไฮบริดที่ไม่สามารถทนต่อการบ่มที่ 180 องศาเซลเซียส
กล่องแบตเตอรี่ต้องการความหนาฟิล์มเท่าใด?
ผิวด้านในที่สัมผัสกับโมดูลโดยทั่วไปต้องการ 100-150 ไมครอน เนื่องจากประสิทธิภาพไดอิเล็กทริกเป็นตัวกำหนด ผิวด้านนอกใต้ท้องรถ 80-120 ไมครอนเพื่อการต้านทานการกัดกร่อนและเศษหิน และหน้าแปลนซีล 60-90 ไมครอนเพื่อให้การอัดปะเก็นอยู่ในพิกัดความเผื่อ ผิดปกติสำหรับการเคลือบอุตสาหกรรม ค่าสูงสุดมีความสำคัญเท่ากับค่าต่ำสุด: ฟิล์มที่เกินขีดจำกัดบนจะเปราะและบิ่นระหว่างการประกอบ
ทำไมกล่องแบตเตอรี่จึงไม่ผ่านการทดสอบไดอิเล็กทริกที่ขอบ?
เส้นสนามไฟฟ้าสถิตย์รวมตัวที่ขอบคม ดังนั้นผงจึงเกาะบางกว่าที่ผิวเรียบ มีสองวิธีแก้ไขที่ได้ผลร่วมกัน: ทำรัศมีขอบในขั้นตอนการปั๊มเพื่อไม่ให้มีขอบคมที่รวมสนาม และลดแรงดันปืนลงเหลือ 40-60 กิโลโวลต์เพื่อให้สนามรุนแรงน้อยลงที่ขอบ
กล่องแพ็คต้องมาสก์มากแค่ไหน?
กล่องแพ็คทั่วไปมีจุดที่ต้องมาสก์ 40-120 จุด และเวลามาสก์ด้วยมือมักเกินเวลาเคลือบจริง ควรออกแบบฝาซิลิโคนใช้ซ้ำที่ปรับตามโปรไฟล์การบ่มและจิ๊กเฉพาะทางเข้าในสายการผลิตตั้งแต่เริ่มต้น โดยมีสถานีมาสก์ที่กำหนดไว้แทนที่จะเป็นโต๊ะข้างบูธ
สายการเคลือบกล่องแบตเตอรี่สามารถทำกำลังการผลิตได้เท่าไร?
กล่องโมดูลขนาดเล็กต่ำกว่า 0.5 ตร.ม. ทำได้ 120-300 ชิ้นต่อชั่วโมงที่ 1.5-3.0 ม./นาที กล่องแพ็กขนาดกลาง 1-2 ตร.ม. ทำได้ 40-120 ชิ้นต่อชั่วโมง กล่องแบบ floor-pan ทั้งใบที่ใหญ่กว่า 3 ตร.ม. ทำได้ 15-45 ชิ้นต่อชั่วโมง และมักต้องใช้ระบบลำเลียงแบบ power-and-free หรือแบบกลับด้าน เพราะชิ้นงานไม่สามารถแขวนได้โดยไม่บิดเบี้ยว
สายการเคลือบแพ็กแบตเตอรี่ EV มีราคาเท่าไร?
ช่วงราคา indicative ex-works ปี 2026 อยู่ที่ USD 250,000-450,000 สำหรับสายกล่องโมดูลที่มีการปรับสภาพห้าขั้นตอน, USD 450,000-750,000 สำหรับสายกล่องแพ็กที่มีเจ็ดขั้นตอนและเปลี่ยนสีได้เร็ว, และ USD 750,000-900,000 สำหรับสายกล่องแบบ floor-pan ที่มีระบบลำเลียง power-and-free และการบันทึกข้อมูลเต็มรูปแบบ สถานีติดมาสก์เพิ่ม USD 15,000-60,000
เกี่ยวกับตัวเลขในคู่มือนี้ ช่วงราคาเป็นค่าประมาณ ex-works จีนที่รวบรวมในเดือนกันยายน 2026 จากใบเสนอราคาโครงการของ MUSI Technology และให้ไว้เพื่อการจัดทำงบประมาณเท่านั้น ราคาที่แน่นอนขึ้นอยู่กับขนาดชิ้นงาน กำลังการผลิต และข้อกำหนดการปฏิบัติตามกฎระเบียบท้องถิ่น ตัวเลขประสิทธิภาพเป็นค่าทั่วไปสำหรับอุปกรณ์ที่ระบุสเปกและใช้งานอย่างถูกต้อง ไม่ใช่การรับประกัน ตรวจทานล่าสุด: 10 กันยายน 2026
ส่งขนาดชิ้นงาน กำลังการผลิต และประเภทการเคลือบมาให้เรา — วิศวกรของเราตอบกลับภายใน 24 ชั่วโมง และจะส่งผังและงบประมาณเมื่อได้รับข้อมูลชิ้นงานครบถ้วน ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
อ่านเพิ่มเติม
คำถามเพิ่มเติมจากผู้ซื้อ
มีการใช้สีฝุ่นไดอิเล็กทริกกับตัวเรือน EV และ ESS หรือไม่?
ใช่ การพ่นสีฝุ่นไดอิเล็กทริกด้วยสีฝุ่นอีพ็อกซีหรือไฮบริดเป็นมาตรฐานสำหรับตัวเรือนแบตเตอรี่ EV โดยผิวด้านในที่สัมผัสกับโมดูลจะเคลือบหนา 100-150 ไมครอน เพราะข้อกำหนดด้านฉนวนเป็นตัวกำหนด ตู้ระบบกักเก็บพลังงาน (ESS) ก็ใช้หลักการเดียวกัน