خط طلاء غلاف بطارية EV: المسحوق مقابل السائل، المواصفات والتكلفة (2026)
إجابة سريعة: يجب أن يحقق طلاء غلاف حزمة بطارية السيارة الكهربائية ثلاثة أمور في وقت واحد: قوة العزل الكهربائي، والاستقرار الحراري عبر نطاق تشغيل الحزمة، ومقاومة التآكل لمدة 500 إلى 1,000 ساعة. عادةً ما يكون الإيبوكسي أو المسحوق الهجين بسمك 80 إلى 150 ميكرون هو الحل المعتاد لأغلفة الألومنيوم والفولاذ. يكلف الخط المخصص من 250,000 إلى 900,000 دولار أمريكي حسب حجم الغلاف ومعدل الإنتاج.
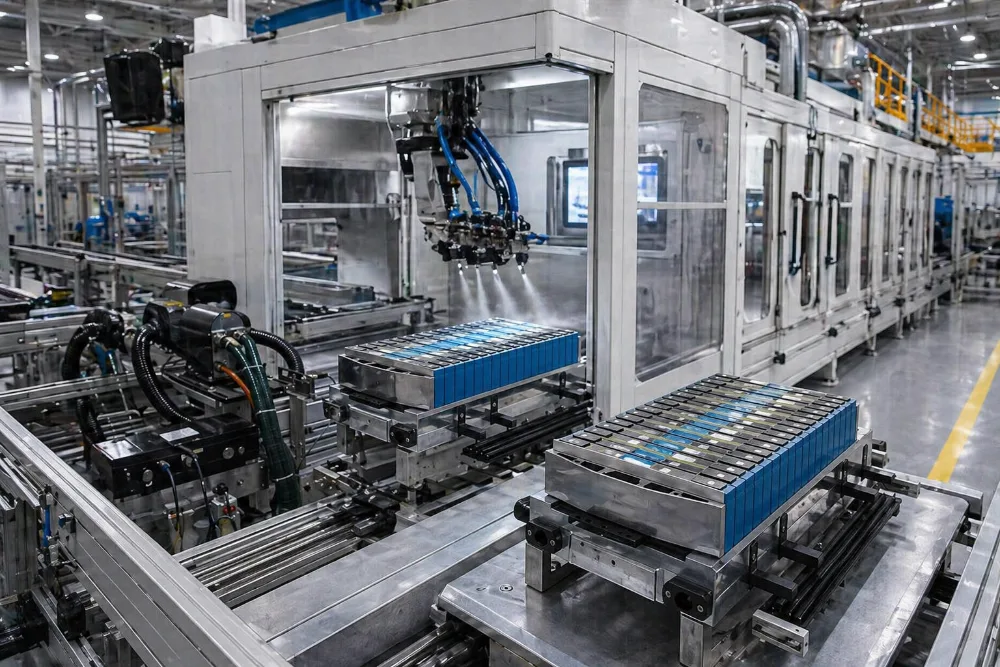
ما الذي يجب أن يفعله طلاء غلاف حزمة البطارية فعليًا؟
على عكس لوح الهيكل، فإن الطلاء على غلاف الحزمة هو طبقة وظيفية. فهو يعزل الأسطح الموصلة عن تلامس الخلايا وقضبان التوصيل، ويصمد أمام تقلبات درجة الحرارة في حزمة مبردة بالسائل، ويحمي غلافًا يقع تحت أرضية المركبة ويتعرض لملح الطرق واصطدام الحجارة والمياه الراكدة.
هذه التركيبة تستبعد معظم الأنظمة التزيينية. وعادة ما تتطلب المواصفات قيمة قياسية للانهيار العازل، ونافذة محددة لسماكة الغشاء بحد أدنى وحد أقصى، وتغطية الحواف على كل شفة ولحام.
مسحوق أم سائل لغلاف حزمة بطارية السيارة الكهربائية؟
| المعيار | مسحوق إيبوكسي أو هجين | سائل ثنائي المكونات |
|---|---|---|
| سماكة الغشاء النموذجية | 80-150 ميكرون بطبقة واحدة | 60-120 ميكرون، غالبًا بطبقتين |
| القوة العازلة | عالٍ، موحد عبر اللوح | عالٍ، أكثر تغيرًا عند الحواف |
| تغطية الحواف | جيد مع kV وتدفق صحيحين | يحتاج إلى طلاء شريطي |
| انبعاث المركبات العضوية المتطايرة | قريب من الصفر | يتطلب معالجة العادم |
| المعالجة | 180-200 C، 10-20 دقيقة | 60-80 C معالجة قسرية أو محيطة |
| حد الركيزة | معدن فقط | المعدن والمواد المركبة |
| استخدام المواد | 95-98% مع الاسترداد | كفاءة النقل 45-70% |
يتفوق الطلاء المسحوقي على كل المحاور تقريبًا في العلب المعدنية، وهو الخيار الافتراضي لعلب حزم الألومنيوم والصلب. تظهر الأنظمة السائلة حيث يكون الغلاف عبارة عن تجميعة مركبة أو هجينة لا يمكنها تحمل 180 درجة مئوية، أو حيث يفرض العميل برايمر عازلًا محددًا.
ما سُمك الطبقة الذي يجب أن تستهدفه؟
يهم هنا كل من الحد الأدنى والحد الأقصى، وهو أمر غير معتاد في الطلاء الصناعي. إذا كانت رقيقة جدًا، يفشل الأداء العازل؛ وإذا كانت سميكة جدًا، يصبح الطلاء هشًا ويتقشر عند الحواف أثناء التجميع.
| السطح | الطبقة المستهدفة | السبب |
|---|---|---|
| الأوجه الداخلية الملامسة للوحدات | 100-150 ميكرون | متطلبات العزل الكهربائي تحكم |
| الأسطح الخارجية أسفل الهيكل | 80-120 ميكرون | التآكل وتقشر الحصى |
| حواف الإحكام | 60-90 ميكرون | تفاوت ضغط الحشية |
| الميزات الملولبة والمتزاوجة | محجوب | ملاءمة التجميع |
الحجب هو العملية الأكثر استهانة بها. يمكن أن يحتوي غلاف الحزمة على 40 إلى 120 ميزة محجوبة، وغالباً ما يتجاوز وقت الحجب اليدوي وقت الطلاء. تستحق الأغطية السيليكونية القابلة لإعادة الاستخدام والتركيبات المصممة خصيصاً أن تُدمج هندسياً في الخط منذ البداية بدلاً من إضافتها لاحقاً.
كيف يبدو الخط؟
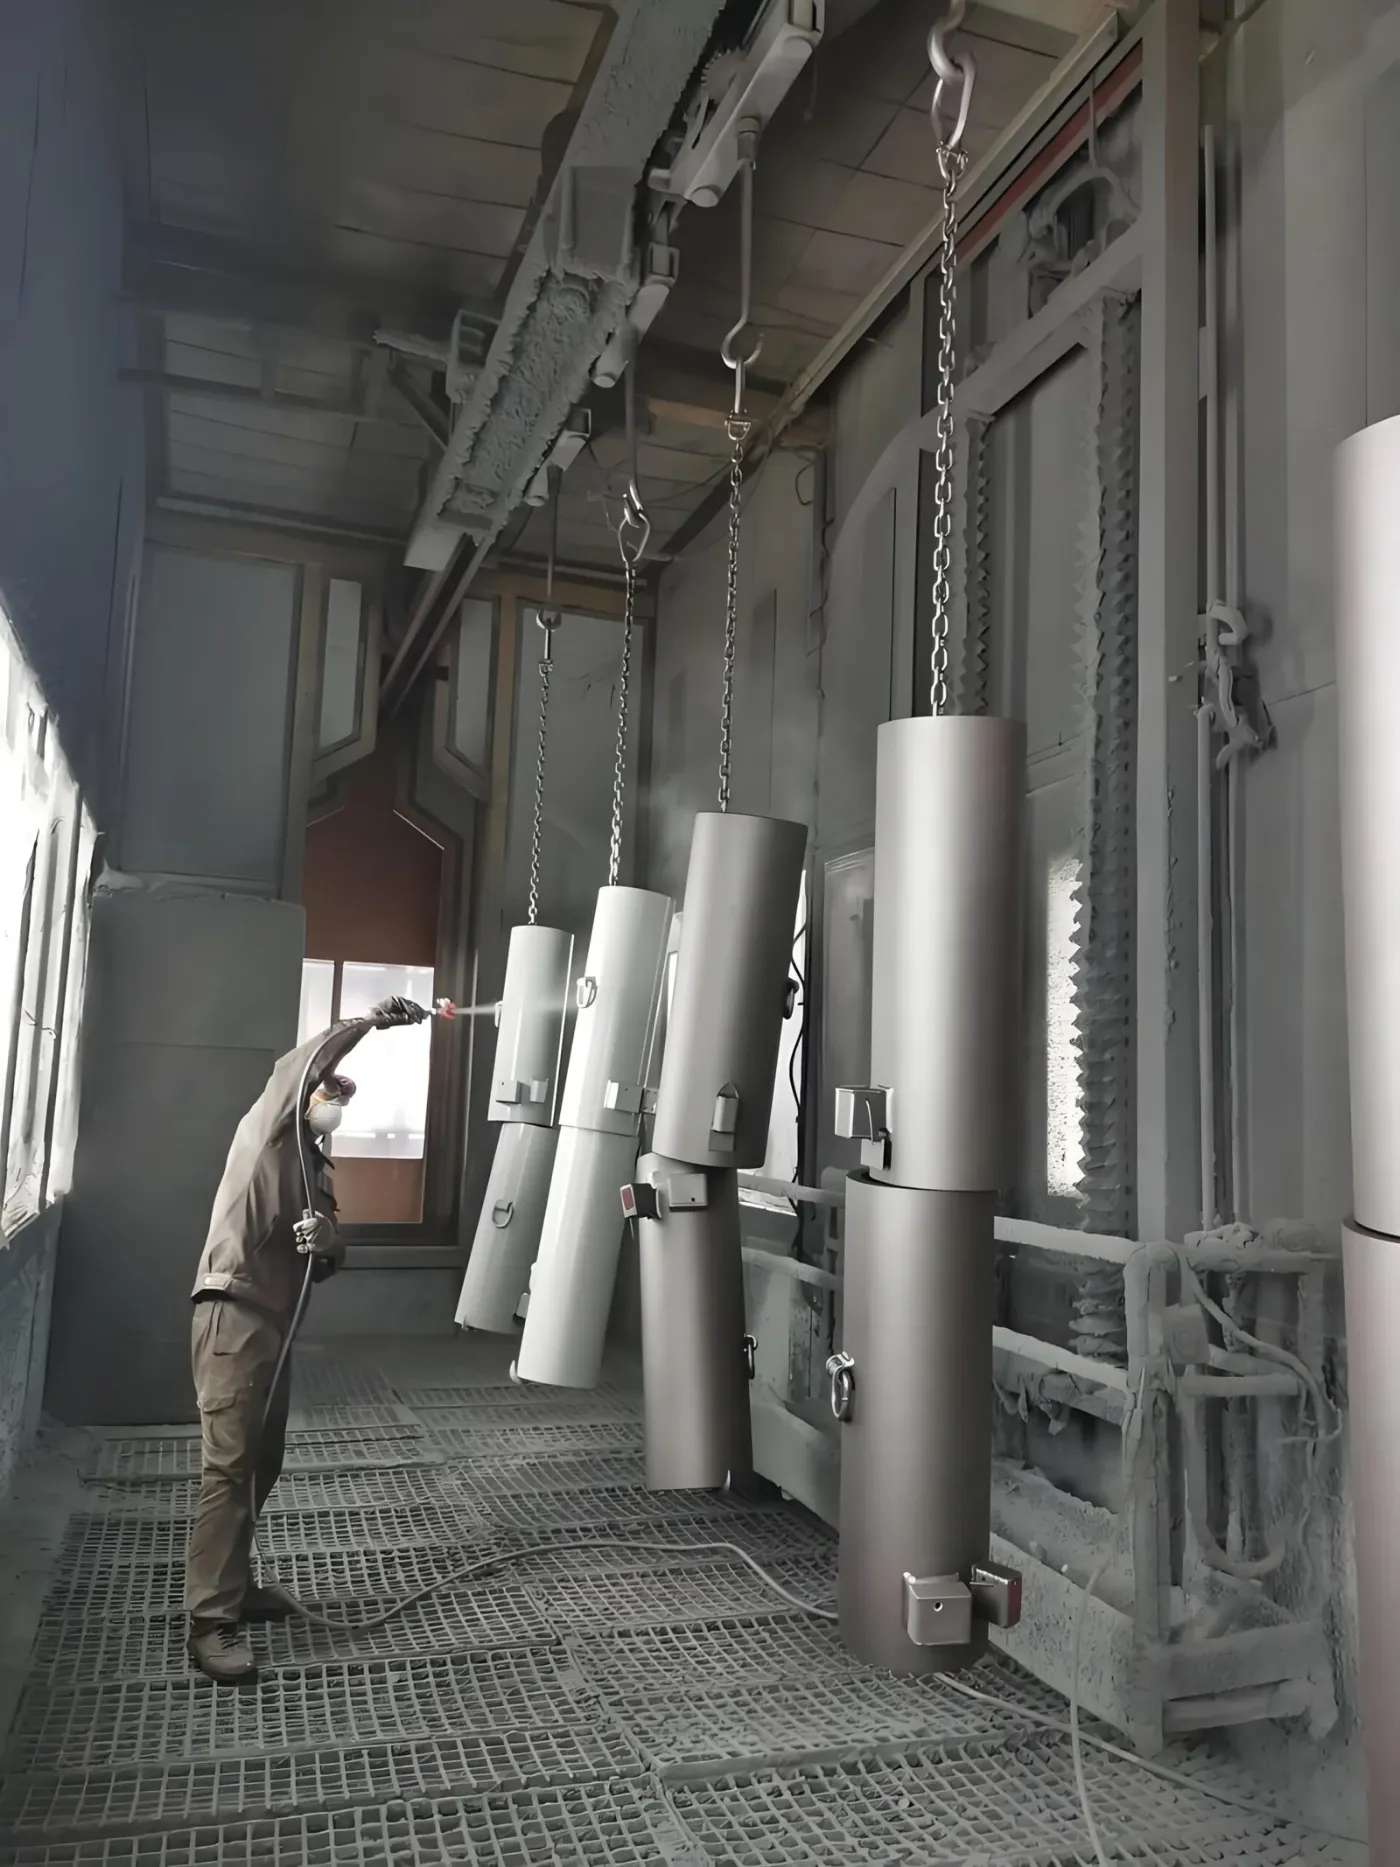
- المعالجة المسبقة: من خمس إلى سبع مراحل، تحويل الزركونيوم الخالي من الكروم حيث يشترك الألومنيوم والصلب في الخط.
- التجفيف: من 10 إلى 15 دقيقة عند 100-120 درجة مئوية، وأقل للألومنيوم لتجنب مشاكل الطلاء اللين.
- محطة التغطية: محطة محددة مع تخزين للتركيبات، وليس طاولة بجانب الكابينة.
- كابينة المسحوق: تغيير سريع للألوان إذا كان هناك أكثر من نظام واحد يعمل، مع الإعصار واستعادة الخرطوشة.
- فرن المعالجة: درجة حرارة المعدن للقطعة 180-200 درجة مئوية، مع تسجيل البيانات في كل دفعة.
- التبريد وإزالة التغطية: تبريد قسري قبل المناولة لتجنب ترك علامات على طبقة لا تزال لينة.
- الفحص: سُمك الطبقة عند نقاط محددة بالإضافة إلى اختبار البقعة العازلة.
ما مقدار الإنتاجية التي يمكنك الحصول عليها؟
| حجم الهيكل | الأجزاء في الساعة | سرعة الخط | الناقل |
|---|---|---|---|
| هيكل وحدة صغير، أقل من 0.5 م2 | 120-300 | 1.5-3.0 م/دقيقة | سلسلة علوية |
| هيكل حزمة متوسطة، 1-2 م2 | 40-120 | 1.0-2.0 م/دقيقة | سلسلة علوية أو نظام القدرة والحرة |
| حاوية أرضية كاملة، أكثر من 3 م2 | 15-45 | 0.8-1.5 م/دقيقة | Power-and-free أو مقلوب |
عادةً ما تنتقل حاويات floor-pan الكبيرة إلى النقل Power-and-free أو المقلوب، لأن الجزء لا يمكن تعليقه من ثقب دون تشوه، ولأن عمليات التغطية وإزالة التغطية تتطلب توقف الحامل بينما يستمر الخط.
كم تكلفة خط طلاء علبة حزمة EV في 2026؟
| التكوين | السعر الإرشادي (دولار أمريكي، تسليم من المصنع) |
|---|---|
| خط علبة الوحدة، معالجة مسبقة من 5 مراحل، كابينة واحدة | 250,000-450,000 |
| خط علبة الحزمة، 7 مراحل، تغيير لون سريع | 450,000-750,000 |
| خط حاوية floor-pan، Power-and-free، تسجيل كامل | 750,000-900,000 |
| إضافة: محطة تغطية، حوامل وتخزين | 15,000-60,000 |
| إضافة: محطة اختبار العزل الكهربائي | 12,000-40,000 |
ما الذي يحدث من أخطاء في هذه الخطوط؟
| أعطال العزل الكهربائي عند حواف الفلنجات | تركيز المجال يرقق الطبقة عند الحواف الحادة. اكسر نصف قطر الحافة في مرحلة الكبس، واخفض جهد المسدس إلى 40-60 kV. |
|---|---|
| تشقق الطلاء أثناء التجميع | يصبح الغشاء فوق الحد الأقصى هشًا. طبّق الحد الأعلى، وليس الأدنى فقط. |
| بقايا مواد الحجب في الأسنان اللولبية | الأغطية المتروكة وقتًا طويلًا في الفرن تلتصق بالسطح. طابق مادة الغطاء مع منحنى المعالجة. |
| ثقوب دبوسية ناتجة عن تصاعد الغازات في المسبوكات | سخّن مسبقًا فوق درجة حرارة المعالجة قبل تطبيق المسحوق. |
| التآكل بين المعادن المختلطة | يحتاج الفولاذ والألومنيوم على نفس الخط إلى كيمياء تحويلية تعالج كليهما. الزركونيوم يتولى ذلك؛ الفوسفات لا يفعل. |
| سجل التسليم | أكثر من 800 خط طلاء لأكثر من 500 عميل في 36 دولة (فريق MUSI الهندسي، تراكمي منذ 2011) |
| الخدمات | التصميم والتصنيع والتركيب والتشغيل وتدريب المشغلين وخدمة ما بعد البيع من شركة واحدة |
العمل مع MUSI Technology على خط تغليف بطاريات
تتولى MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) تصميم وبناء خطوط التشطيب المتكاملة بنظام تسليم المفتاح في مصنعها بمدينة تشانغتشو في الصين، وقد سلّمت 800+ خط طلاء إلى 500+ عميل في 36 دولة، من كبائن الطلاء المفردة إلى مصانع الطلاء المتكاملة.
- يُصمم كل خط وفق مواصفات أداء مكتوبة. تُحدد سرعة الخط ومنحنى المعالجة ونافذة بناء الغشاء ومتطلبات العزل الكهربائي في العقد وتُثبت على هيكلك الخاص في تجربة المصنع قبل الشحن.
- يتولى فريق هندسي واحد السلسلة بأكملها — المعالجة المسبقة، والتغطية، والتطبيق، والمعالجة، والنقل، والتحكم في الانبعاثات — بحيث تُحسم المقايضات بينها على لوحة الرسم، لا على أرض مصنعك.
- تُشحن التكوينات القياسية خلال 30-60 يومًا مع ضمان كامل للآلة لمدة 12 شهرًا وضمان للمكونات الحيوية لمدة 36 شهرًا، ويتوفر التركيب والتشغيل والتدريب على التشغيل في الموقع في جميع أنحاء العالم. تصل مدة ضمان الأجزاء الهيكلية إلى 60 شهرًا.
تعمل MUSI مع المصنّعين الذين يعتبرون تشطيب الأسطح جزءًا من المنتج وليس الخطوة الأخيرة قبل التغليف. أرسل رسم غلافك وجدول التغطية والحجم السنوي للحصول على التخطيط والميزانية: اتصل بـ MUSI Technology. انظر أيضًا إلى حلول طلاء تخزين الطاقة وأغلفة البطاريات.
الأسئلة الشائعة
ما الطلاء المستخدم على أغلفة حزم بطاريات السيارات الكهربائية؟
الإيبوكسي أو المسحوق الهجين بسماكة 80-150 ميكرون هو المعيار لأغلفة الألومنيوم والصلب، لأنه يوفر قوة عزل كهربائي واستقرارًا حراريًا ومقاومة للتآكل لمدة 500-1,000 ساعة في طبقة واحدة مع استخدام مواد بنسبة 95-98 بالمائة. تُستخدم أنظمة سائلة ثنائية المكوّن حيث يكون الغلاف مركبًا أو تجميعًا هجينًا لا يمكنه تحمل معالجة عند 180 درجة مئوية.
ما سماكة الطبقة التي يحتاجها غلاف البطارية؟
تحتاج الأسطح الداخلية الملامسة للوحدات عادةً إلى 100-150 ميكرون لأن الأداء العازل هو العامل الحاسم، والأسطح الخارجية السفلية 80-120 ميكرون لمقاومة التآكل وتطاير الحصى، وحواف الإحكام 60-90 ميكرون حتى يبقى ضغط الحشية ضمن التفاوت المسموح. وعلى غير المعتاد في الطلاء الصناعي، فإن الحد الأقصى لا يقل أهمية عن الحد الأدنى: الطبقة التي تتجاوز الحد الأعلى تصبح هشة وتتقشر أثناء التجميع.
لماذا تفشل أغلفة البطاريات في اختبار العزل الكهربائي عند الحواف؟
تتركز خطوط المجال الكهروستاتيكي عند الحواف الحادة، لذا يترسب المسحوق هناك بطبقة أرق من الأسطح المستوية. يعمل حلّان معًا: كسر نصف قطر الحافة في مرحلة الكبس بحيث لا توجد حافة سكين لتركيز المجال، وخفض جهد المسدس إلى 40-60 كيلوفولت بحيث يكون المجال أقل حدة عند المحيط.
ما مقدار التغطية التي يحتاجها غلاف الحزمة؟
يحمل غلاف الحزمة النموذجي 40-120 ميزة مغطاة، وغالبًا ما يتجاوز وقت التغطية اليدوية وقت الطلاء الفعلي. ينبغي تصميم أغطية سيليكون قابلة لإعادة الاستخدام بمقاسات تناسب ملف المعالجة وتجهيزات مصممة خصيصًا ضمن الخط منذ البداية، مع محطة تغطية محددة بدلًا من طاولة بجانب كابينة الرش.
ما معدل الإنتاجية الذي يمكن أن يصل إليه خط طلاء حاويات البطاريات؟
حاويات الوحدات الصغيرة التي تقل مساحتها عن 0.5 م2 تنتج 120-300 قطعة في الساعة بسرعة 1.5-3.0 م/دقيقة. حاويات الحزم متوسطة الحجم من 1-2 م2 تنتج 40-120 قطعة في الساعة. حاويات أرضية كاملة تتجاوز 3 م2 تنتج 15-45 قطعة في الساعة وعادة ما تحتاج إلى ناقل حر أو مقلوب، لأن القطعة لا يمكن تعليقها دون تشوه.
كم تكلفة خط طلاء حزمة بطارية السيارة الكهربائية؟
النطاقات الإرشادية لعام 2026 تسليم المصنع هي 250,000-450,000 دولار أمريكي لخط حاويات الوحدات مع معالجة مسبقة من خمس مراحل، و450,000-750,000 دولار أمريكي لخط حاويات الحزم مع سبع مراحل وتغيير سريع للألوان، و750,000-900,000 دولار أمريكي لخط حاويات أرضية كاملة مع ناقل حر وتسجيل بيانات كامل. محطة التغطية تضيف 15,000-60,000 دولار أمريكي.
حول الأرقام الواردة في هذا الدليل. نطاقات الأسعار هي تقديرات تسليم المصنع من الصين تم تجميعها في سبتمبر 2026 من عروض مشاريع MUSI Technology وهي مقدمة لأغراض الميزانية فقط؛ السعر الثابت يعتمد على غلاف القطعة والإنتاجية ومتطلبات الامتثال المحلية. أرقام الأداء هي قيم نموذجية للمعدات المحددة بشكل صحيح والمشغلة بشكل صحيح، وليست ضمانات. آخر مراجعة: 10 سبتمبر 2026.
أرسل لنا حجم القطعة والطاقة الإنتاجية ونوع الطلاء — يرد مهندسونا خلال 24 ساعة، ويتبع ذلك المخطط والميزانية بمجرد اكتمال بيانات قطعك. تواصل مع MUSI Technology أو تصفح مجموعة معداتنا.
قراءات إضافية
- المنتجاتخط طلاء حاويات تخزين الطاقة
- الصناعةطلاء حاويات تخزين الطاقة
- الأدلة الفنيةخط طلاء حاويات تخزين الطاقة: مواصفات التآكل والتخطيط (2026)
- دراسات الحالةخط طلاء علبة بطارية EV
- الأخبارالطلاء البودرة في صناعة السيارات الكهربائية: النمو والآفاق
أسئلة أخرى من المشترين
هل يُطبَّق الطلاء بالمسحوق العازل كهربائياً على أغلفة EV وESS؟
نعم. الطلاء بالمسحوق العازل كهربائياً بمسحوق إيبوكسي أو هجين هو المعيار في أغلفة بطاريات EV: تُطلى الأوجه الداخلية الملامسة للوحدات بسماكة 100-150 ميكرون لأن متطلب العزل هو الحاكم. وتتبع حاويات تخزين الطاقة (ESS) المبدأ نفسه.