خط طلاء حاويات تخزين الطاقة: مواصفات التآكل والتخطيط (2026)
إجابة سريعة: يجب أن يحقق خط طلاء حاويات تخزين طاقة البطاريات (BESS) فئة التآكل C4 أو C5 وفق ISO 12944 (ISO 12944:1998: C5-M)، وهو ما يعني عادةً السفع حتى درجة Sa2.5، وطبقة أساس إيبوكسي غنية بالزنك بسماكة 60-80 microns، وطبقة وسطى من الإيبوكسي بأكسيد الحديد الميكائي للأنظمة C4 وC5، وطبقة نهائية من البوليستر أو البولي يوريثان بسماكة 60-80 microns، بإجمالي سماكة فيلم جاف 160-240 microns (C4) أو 240-320 microns (C5)؛ أما نظام الطبقتين بسماكة 120-160 micron فلا يغطي سوى C3. وتبلغ تكلفة خط مخصص لحاويات 20 ft و40 ft نحو USD 400,000-1,500,000.
المعدات والمشاريع ذات الصلة: خط طلاء حاويات تخزين الطاقة · خط طلاء حاويات تخزين الطاقة لشركة عالمية لتصنيع البطاريات · خط طلاء خزائن وحاويات تخزين الطاقة، جيانغيين
لماذا تتمتع مواصفات طلاء حاويات BESS بمتطلبات أكثر صرامة من الأعمال الفولاذية العامة؟
تبقى حاويات التخزين في الخارج، دون مراقبة، لعمر تصميمي يتراوح بين 15-25 عامًا، وغالبًا في أجواء ساحلية أو صناعية. إعادة الطلاء أثناء التشغيل مكلفة وغالبًا ما تُستثنى تعاقديًا، لذا يجب أن يصمد نظام الطلاء طوال فترة الضمان من المرة الأولى.
هناك ثلاثة ضغوط محددة تحكم المواصفات: الملح والرطوبة في الموقع، والدورات الحرارية الناتجة عن نظام تبريد البطارية، والتكاثف على الغلاف الداخلي. يحتاج الجزء الداخلي إلى نظام خاص به، وليس مجرد طبقة نهائية خارجية.
ما فئة التآكل وسماكة الغشاء التي تحتاجها؟
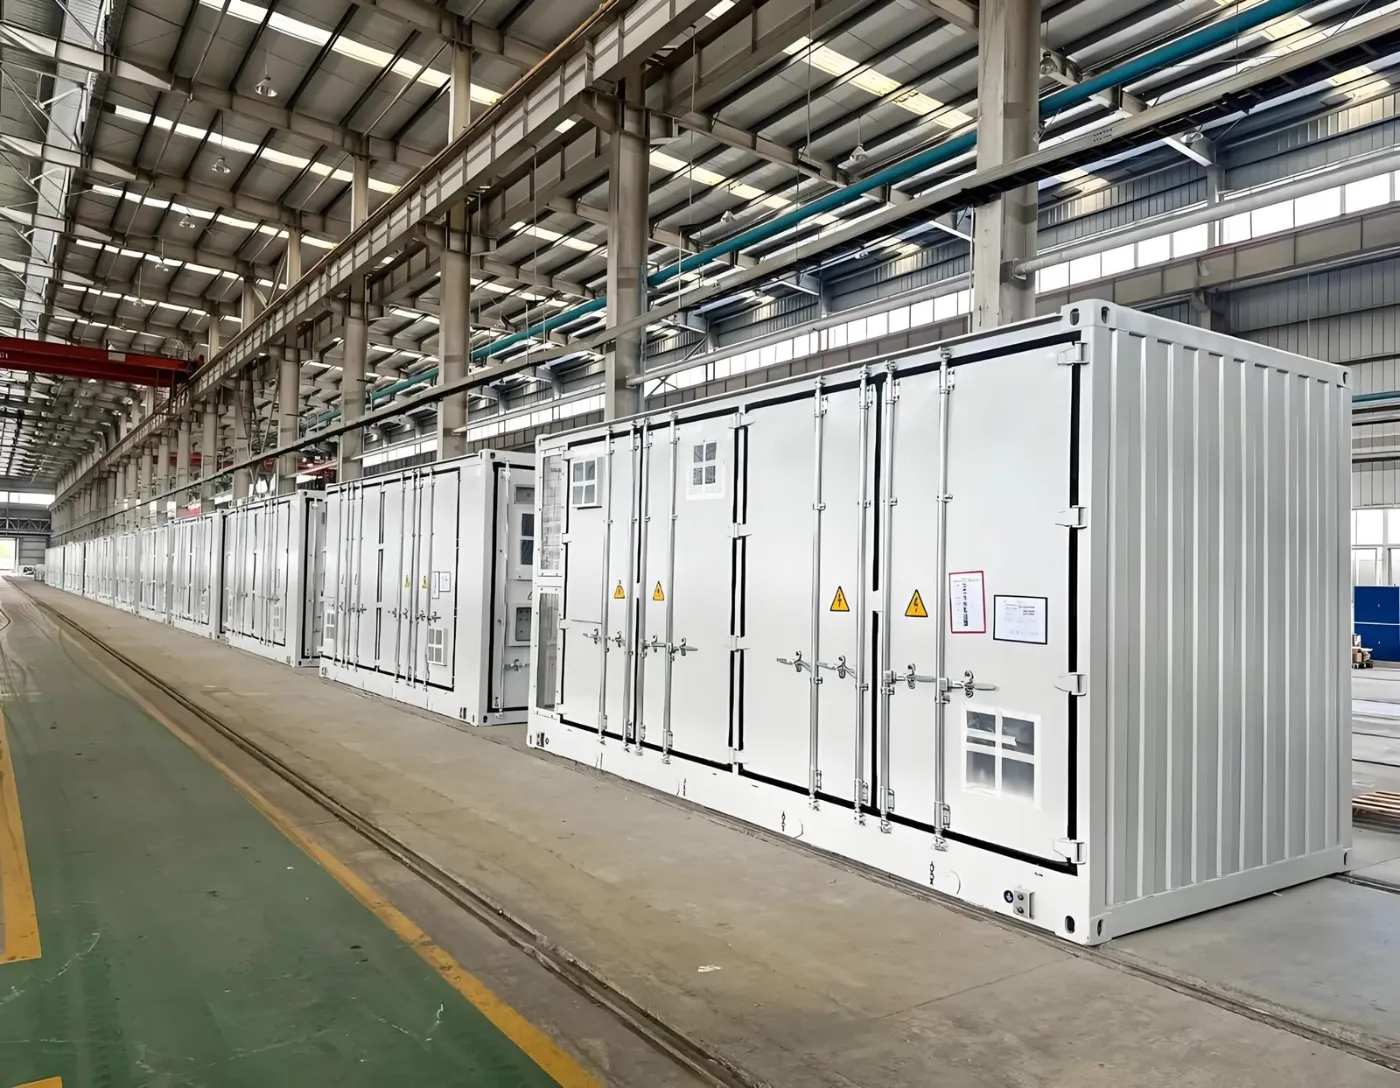
المواصفات المرجعية ISO 12944 فئات التآكل. تغطي C4 المناطق الصناعية والساحلية الداخلية؛ وتغطي C5 المناطق البحرية والساحلية عالية الملوحة.
| البيئة | فئة ISO 12944 | النظام النموذجي | إجمالي DFT | عمر التصميم |
|---|---|---|---|---|
| المناطق الداخلية، تلوث منخفض | C3 | برايمر إيبوكسي + طبقة علوية بوليستر | 120-160 ميكرون | 15+ سنة |
| صناعي أو ساحلي داخلي | C4 | إيبوكسي غني بالزنك + إيبوكسي MIO + طبقة علوية من البولي يوريثان | 160-240 ميكرون | 15-25 سنة |
| بيئة بحرية، عالية الملوحة | C5 | إيبوكسي غني بالزنك + إيبوكسي MIO + طبقة علوية من البولي يوريثان | 240-320 ميكرون | 15-25 سنة |
تُستخدم الأنظمة المسحوقية فقط على الحاويات الأصغر وأغلفة حزم البطاريات ولكنها أقل شيوعًا على الحاويات الكاملة، حيث يتجاوز حجم القطعة معظم أفران المعالجة وتهيمن الأنظمة السائلة متعددة الطبقات.
ماذا يجب أن يتضمن الخط؟
- السفع الرملي إلى Sa2.5 بملف تعريف 40-75 ميكرون. على الحاويات الكاملة يعني هذا غرفة سفع بدلاً من آلة بعجلات.
- استرداد وسائط السفع وجمع الغبار بحجم يتناسب مع المقطع العرضي للغرفة.
- كشك التأسيس مع درجة حرارة ورطوبة مضبوطة للإيبوكسي الغني بالزنك.
- منطقة التبخير بحجم يتناسب مع نظام المذيبات، عادة 10-20 دقيقة.
- كشك الطلاء العلوي، غالبًا بدون هواء أو إلكتروستاتيكي للتحكم في الرش الزائد على الألواح المسطحة الكبيرة.
- فرن التجفيف أو المعالجة القسرية عند 60-80 درجة مئوية للأنظمة السائلة.
- معالجة انبعاثات المركبات العضوية المتطايرة حيث تُستخدم الطلاءات المحمولة بالمذيبات.
ما حجم المعدات المطلوب؟
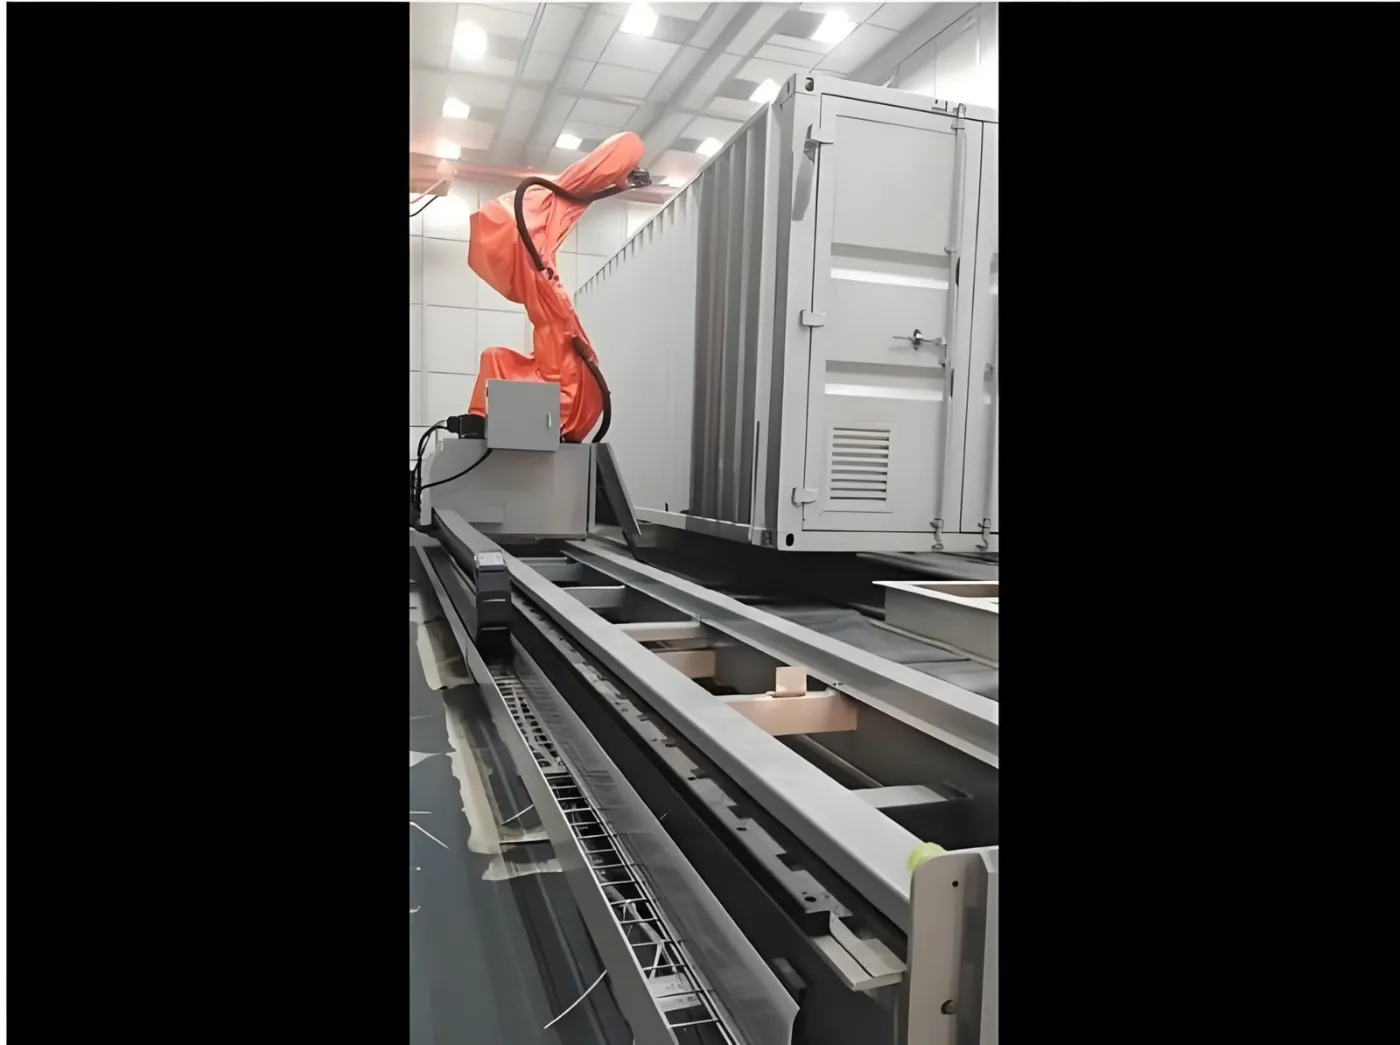
| الحاوية | الحجم الداخلي لغرفة / كابينة السفع | تدفق الهواء النموذجي لكل كابينة |
|---|---|---|
| حاوية 20 قدم | 9 × 4.5 × 4.5 م | 30,000-45,000 م3/س |
| حاوية 40 قدم | 15 × 4.5 × 4.5 م | 45,000-70,000 م3/س |
| غلاف مجموعة البطارية | 3 × 2 × 2 م | 8,000-15,000 م3/س |
يتبع تدفق الهواء القاعدة القياسية للسحب العرضي بسرعة 0.4-0.6 m/s عبر المقطع العرضي للكابينة. ويُعد نقص حجم نظام الشفط في كابينة بطول 40 ft السبب الأكثر شيوعًا لترسب رذاذ الطلاء الزائد على الفيلم الرطب. هذه الأرقام نطاقات تصميمية: تدفق هواء الشفط = المقطع العرضي الفعّال للكابينة (العرض الداخلي x الارتفاع للكابينة ذات السحب العرضي) x سرعة الهواء عند الواجهة 0.4-0.6 m/s، مقاسة في الكابينة الفارغة عند مقطع العمل، مضافًا إليها هامش لانسداد المرشحات؛ وتُثبَّت القيمة النهائية في مخطط الخط ويتم التحقق منها عند التشغيل التجريبي بقياس السرعة عبر ذلك المقطع العرضي.
كم تبلغ تكلفة خط طلاء حاويات BESS في 2026؟
| النطاق | السعر الإرشادي (دولار أمريكي، تسليم من المصنع) |
|---|---|
| غرفة السفع الرملي لحاوية 40 قدمًا، مع نظام استرداد | 120,000-350,000 |
| كابينة طلاء وتجفيف مدمجة، 40 قدمًا | 90,000-280,000 |
| جمع الغبار لغرفة السفع الرملي | 35,000-120,000 |
| معالجة المركبات العضوية المتطايرة (RTO أو الكربون) | 60,000-350,000 |
| نظام النقل والقضبان | 30,000-120,000 |
| الخط الكامل النموذجي | 400,000-1,500,000 |
ما هي حالات الفشل الشائعة في الجودة؟
| نزف الصدأ عند اللحامات خلال 2-3 سنوات | عدم تجليخ اللحامات وإعادة سفعها بالرمل قبل التمهيد. |
|---|---|
| طبقة أولى من الزنك لم تكتمل معالجتها قبل الطبقة النهائية | تبخير غير كافٍ، مما يحبس المذيب ويسبب التقرح. |
| تآكل ناتج عن التكاثف داخل الهيكل | تُعالج الحاوية من الداخل كمسألة تجميلية. حدد نفس البرايمر من الداخل. |
| سماكة الطبقة أقل من المواصفات عند الحواف | ادهن جميع الحواف والزوايا يدويًا بطبقة شريطية قبل الطبقة الرئيسية. |
| التلوث بالأملاح قبل الطبقة الأولى | اختبر أملاح السطح بعد السفع الرملي في المواقع الساحلية؛ اغسل وأعد السفع إذا تجاوزت الحد المحدد. |
| سجل التسليم | أكثر من 800 خط طلاء لأكثر من 500 عميل في 36 دولة (فريق MUSI الهندسي، تراكمي منذ 2011) |
| الخدمات | التصميم والتصنيع والتركيب والتشغيل وتدريب المشغلين وخدمة ما بعد البيع من شركة واحدة |
لماذا تختار خط طلاء BESS من MUSI Technology؟
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) شركة صينية مصنِّعة لخطوط الطلاء المتكاملة بنظام تسليم المفتاح والمعدات البيئية، وقد سلّمت 800+ خط طلاء إلى 500+ عميل في 36 دولة، بما يشمل مصانع طلاء حاويات تخزين الطاقة وأغلفة البطاريات.
- غرف السفع الرملي وكبائن الرش وأفران التجفيف بمقاسات تناسب الحاويات 20 قدمًا و40 قدمًا.
- جمع الغبار ومعالجة المركبات العضوية المتطايرة (VOC) المتوافقان يُورَّدان كجزء من نفس الخط.
- يتم شحن التكوينات القياسية خلال 30-60 يومًا مع ضمان لمدة 12 شهرًا للماكينة بالكامل و36 شهرًا للمكونات الحرجة. تصل مدة ضمان الأجزاء الهيكلية إلى 60 شهرًا.
- يتم هندسة كل خط وفقًا لمواصفات أداء مكتوبة. يتم تحديد سرعة الخط وملف المعالجة وسمك الطبقة ومستوى الانبعاثات في العقد وإثباتها على قطعتك الخاصة في تجربة المصنع قبل الشحن.
- يمتلك فريق هندسي واحد السلسلة بأكملها — المعالجة المسبقة والتطبيق والمعالجة والتوصيل والتحكم في الانبعاثات — لذلك يتم تسوية المقايضات بينها على لوحة الرسم، وليس على أرضية مصنعك.
تعمل MUSI مع المصنّعين الذين يتعاملون مع تشطيب الأسطح كجزء من المنتج وليس كخطوة أخيرة قبل التغليف. وهذا يغيّر موضوع المحادثة الأولى: رسومات الأجزاء، وأهداف الإنتاجية، والمعيار الذي تدقق عليه أنت نفسك لدى عميلك، وليس رقم طراز. كما يغيّر ما يحدث بعد التشغيل التجريبي، حيث تستمر ضبط العمليات وتدريب المشغّلين ودعم قطع الغيار طوال العمر التشغيلي للخط.
انظر إلى حلول طلاء حاويات تخزين الطاقة أو نطاق معدات السفع الرملي.
الأسئلة الشائعة
ما فئة التآكل التي تحتاجها حاوية تخزين طاقة البطارية؟
فئة C4 وفق ISO 12944 للمواقع الصناعية والساحلية الداخلية، أو C5 للمواقع البحرية والساحلية عالية الملوحة. تبلغ سماكة الفيلم الجاف الإجمالية لأنظمة C4 عادةً 160-240 microns ولأنظمة C5 من 240-320 microns، وكلاهما مصمم لعمر خدمة من 15-25 سنة حتى أول صيانة كبرى.
ما نظام الطلاء المستخدم على أغلفة BESS؟
النظام المعتاد هو السفع بالكريات حتى درجة Sa2.5، وطبقة أساس إيبوكسي غنية بالزنك بسماكة 60-80 microns، وطبقة وسطى من الإيبوكسي بأكسيد الحديد الميكائي للأنظمة C4 وC5 (بإجمالي فيلم جاف 160-240 و240-320 microns على التوالي)، وطبقة نهائية من البولي يوريثان أو البوليستر بسماكة 60-80 microns. ويحتاج الجزء الداخلي إلى طبقة الأساس نفسها، لأن التكاثف الناتج عن نظام التبريد يهاجم الأسطح الداخلية غير المحمية.
ما الحجم الذي يجب أن تكون عليه غرفة السفع الرملي والطلاء؟
لحاوية بطول 40 قدمًا، حوالي 15 × 4.5 × 4.5 م داخليًا، مع شفط يتراوح بين 45,000-70,000 م3/ساعة للحفاظ على تيار عرضي بين 0.4-0.6 م/ث. تحتاج حاوية بطول 20 قدمًا إلى حوالي 9 × 4.5 × 4.5 م و30,000-45,000 م3/ساعة. تُعالج أغلفة حزم البطاريات في غرف أصغر بكثير عند 8,000-15,000 م3/ساعة.
هل يمكن طلاء حاويات BESS بالبودرة؟
لا يمكن ذلك عادةً للحاويات الكاملة، لأن القطعة تتجاوز الأبعاد المعتادة لأفران المعالجة، ولأن الوصول إلى سماكات C5 يتطلب أنظمة طلاء سائل متعددة الطبقات. أما الطلاء بالمسحوق فشائع في أغلفة حزم البطاريات الأصغر والحاويات الداخلية، حيث تكفي طبقة بوليستر واحدة بسماكة 60-100 micron فوق سطح خضع لمعالجة مسبقة سليمة.
كم تكلفة خط طلاء حاوية تخزين الطاقة؟
النطاقات الإرشادية لعام 2026 تسليم المصنع هي 120,000-350,000 دولار أمريكي لغرفة سفع بحجم 40 قدمًا مع استرداد الوسائط، و90,000-280,000 دولار أمريكي لكابينة رش وتجفيف مدمجة، و35,000-120,000 دولار أمريكي لجمع الغبار، و60,000-350,000 دولار أمريكي لمعالجة المركبات العضوية المتطايرة. عادةً ما يتراوح الخط الكامل بين 400,000 و1,500,000 دولار أمريكي.
لماذا تصدأ حاويات BESS عند اللحامات أولاً؟
لأن رشاشات اللحام والخبث لا يتم تجليخها بشكل مستوٍ وإعادة سفعها قبل التمهيد. ملامح اللحام الخشنة تترك سماكة الطبقة أقل بكثير من المواصفات عند القمم، لذا يبدأ التآكل هناك خلال 2-3 سنوات. تجليخ اللحامات بشكل أملس وطلاء جميع الحواف يدويًا بطبقة شريطية قبل الطبقة الرئيسية هو الحل المعياري.
حول الأرقام الواردة في هذا الدليل. نطاقات الأسعار هي تقديرات تسليم من المصنع في الصين جُمعت في سبتمبر 2026 من عروض مشاريع MUSI Technology وتُقدَّم لأغراض الميزانية فقط؛ يعتمد السعر النهائي على غلاف القطعة ومعدل الإنتاجية ومتطلبات الامتثال المحلية. أرقام الأداء هي قيم نموذجية لمعدات محددة بشكل صحيح ومُشغَّلة بشكل صحيح، وليست ضمانات. حيث تعذَّر التحقق من شهادة أو رقم خاص بالعميل، يُشار إليه بعلامة تأكيد بدلاً من ذكره. آخر مراجعة: 9 سبتمبر 2026.
أرسل لنا حجم القطعة والطاقة الإنتاجية ونوع الطلاء — يرد مهندسونا خلال 24 ساعة، ويتبع ذلك المخطط والميزانية بمجرد اكتمال بيانات قطعك. تواصل مع MUSI Technology أو تصفح مجموعة معداتنا.
قراءات إضافية
المراجع وقراءات إضافية
المعايير وأدلة المصنّعين التي تستند إليها الأرقام الواردة في هذه المقالة:
- ISO 12944-2:2017 Corrosion protection of steel structures by protective paint systems, Part 2: Classification of environments | ISO
- ISO 12944-5:2019 Corrosion protection of steel structures by protective paint systems, Part 5: Protective paint systems | ISO
- ISO 8501-1:2007 Preparation of steel substrates, Part 1: Rust grades and preparation grades | ISO
- ISO 12944: guide to the 2018 revision | AkzoNobel International
- How to select the right paint system: Guidelines for corrosion protection in accordance with ISO 12944 | Hempel