Linha de Revestimento para Contentores de Armazenamento de Energia: Especificações de Corrosão e Layout (2026)
Resposta rápida: Uma linha de pintura para contêineres de armazenamento de energia em baterias (BESS) deve atingir a categoria de corrosividade C4 ou C5 conforme a ISO 12944 (ISO 12944:1998: C5-M), o que normalmente significa jateamento ao grau Sa2.5, um primer epóxi rico em zinco com 60-80 mícrons, uma camada intermediária epóxi de óxido de ferro micáceo para sistemas C4 e C5, e um acabamento poliéster ou poliuretano com 60-80 mícrons, totalizando uma película seca de 160-240 mícrons (C4) ou 240-320 mícrons (C5); um sistema de duas demãos com 120-160 mícrons cobre apenas C3. Uma linha dedicada para gabinetes de 20 ft e 40 ft custa aproximadamente USD 400.000-1.500.000.
Equipamentos e projetos relacionados: Linha de Revestimento para Contentores de Armazenamento de Energia · Linha de pintura para contentores de armazenamento de energia para um fabricante global de baterias · Linha de Pintura para Armários e Contentores de Armazenamento de Energia, Jiangyin
Por que o revestimento de invólucros BESS tem uma especificação mais exigente do que estruturas de aço em geral?
Os contentores de armazenamento ficam ao ar livre, sem supervisão, durante uma vida útil de projeto de 15-25 anos, frequentemente em atmosferas costeiras ou industriais. Repintar em serviço é caro e muitas vezes excluído contratualmente, pelo que o sistema de revestimento tem de sobreviver a todo o período de garantia à primeira aplicação.
Três tensões específicas orientam a especificação: sal e umidade no local, ciclagem térmica do sistema de arrefecimento da bateria e condensação na carcaça interna. O interior precisa de seu próprio sistema, não apenas de um acabamento externo.
Qual classe de corrosão e espessura de película você precisa?
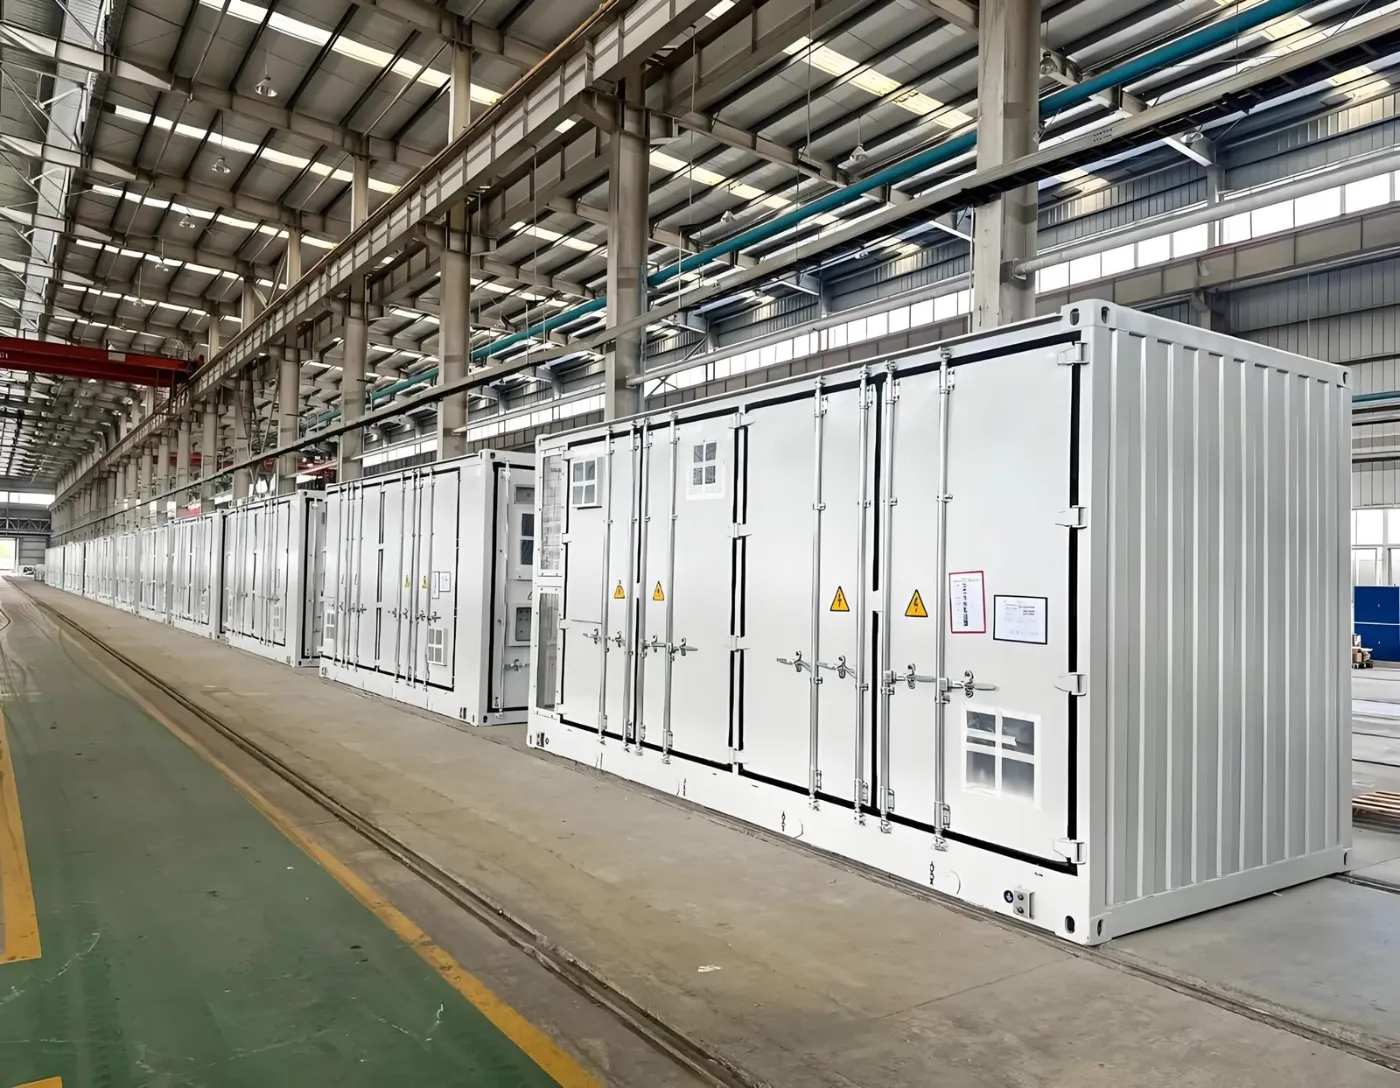
Referência de especificações ISO 12944 categorias de corrosividade. C4 abrange áreas industriais e costeiras do interior; C5 abrange áreas marítimas e costeiras de alta salinidade.
| Ambiente | Classe ISO 12944 | Sistema típico | DFT total | Vida útil de projeto |
|---|---|---|---|---|
| Interior, baixa poluição | C3 | Primer epóxi + acabamento poliéster | 120-160 mícrons | 15+ anos |
| Industrial ou costeiro interior | C4 | Epóxi rico em zinco + epóxi MIO + acabamento PU | 160-240 mícrons | 15-25 anos |
| Marítimo, alta salinidade | C5 | Epóxi rico em zinco + epóxi MIO + acabamento PU | 240-320 mícrons | 15-25 anos |
Sistemas apenas em pó são usados em invólucros menores e carcaças de baterias, mas são menos comuns em contêineres completos, onde o tamanho da peça excede a maioria dos envelopes de forno e os sistemas líquidos de múltiplas camadas dominam.
O que a linha deve incluir?
- Jateamento abrasivo até Sa2.5 com um perfil de 40-75 mícrons. Em contêineres completos, isso significa uma cabine de jateamento em vez de uma máquina de turbina.
- Recuperação do meio de jateamento e coleta de poeira dimensionada para a seção transversal da cabine.
- Cabine de primer com temperatura e umidade controladas para epóxi rico em zinco.
- Zona de evaporação dimensionada para o sistema de solvente, tipicamente 10-20 minutos.
- Cabine de acabamento, frequentemente airless ou eletrostática para controlar o overspray em painéis planos grandes.
- Forno de secagem ou cura forçada a 60-80 °C para sistemas líquidos.
- Tratamento de exaustão de COV onde são utilizados revestimentos à base de solvente.
Qual deve ser o tamanho do equipamento?
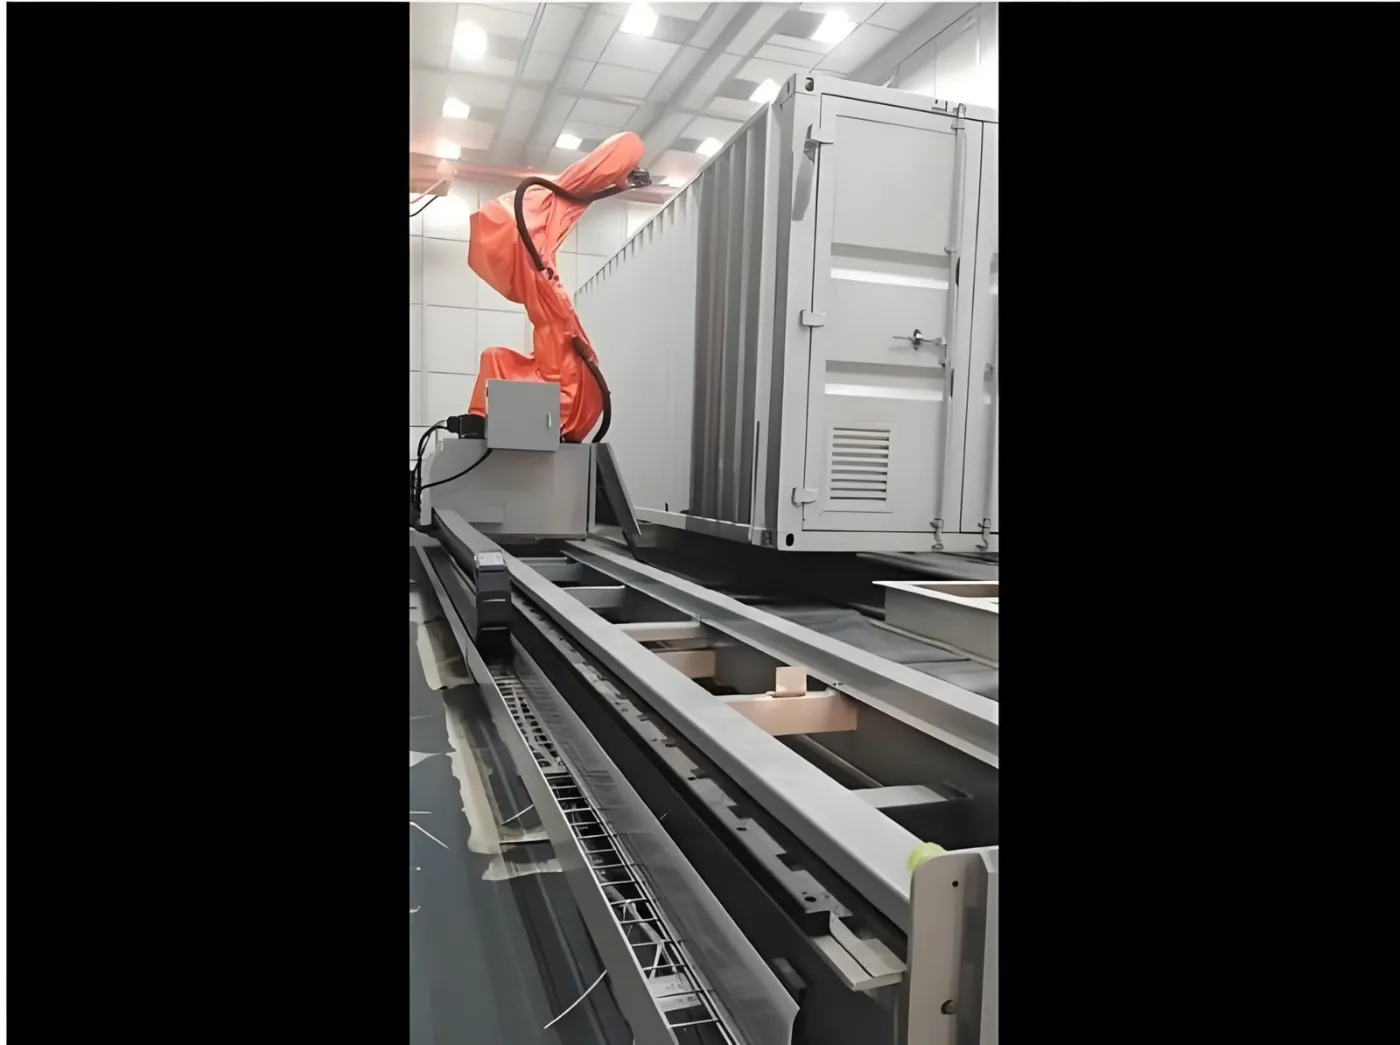
| Invólucro | Tamanho interno da sala/cabine de jateamento | Fluxo de ar típico por cabine |
|---|---|---|
| Contentor de 20 pés | 9 x 4,5 x 4,5 m | 30.000-45.000 m3/h |
| Contentor de 40 pés | 15 x 4,5 x 4,5 m | 45.000-70.000 m3/h |
| Carcaça do pack de baterias | 3 x 2 x 2 m | 8.000-15.000 m3/h |
O fluxo de ar segue a regra padrão de fluxo transversal de 0,4-0,6 m/s através da seção da cabine. Uma exaustão subdimensionada em uma cabine de 40 ft é a causa mais comum de overspray se depositando sobre a película úmida. Esses valores são faixas de projeto: vazão de exaustão = seção efetiva da cabine (largura interna x altura para uma cabine de fluxo transversal) x velocidade frontal de 0,4-0,6 m/s, medida na cabine vazia na seção de trabalho, mais uma margem para o carregamento dos filtros; o valor final é fixado no layout da linha e verificado no comissionamento por medição de velocidade ao longo dessa seção.
Quanto custa uma linha de pintura para contêiner BESS em 2026?
| Escopo | Preço indicativo (USD, ex-works) |
|---|---|
| Sala de jateamento para contêiner de 40 pés, com recuperação | 120,000-350,000 |
| Cabine combinada de pintura e secagem, 40 pés | 90,000-280,000 |
| Coleta de poeira para sala de jateamento | 35,000-120,000 |
| Tratamento de VOC (RTO ou carvão) | 60,000-350,000 |
| Sistema de transferência e trilhos | 30,000-120,000 |
| Linha completa típica | 400,000-1,500,000 |
Quais são as falhas de qualidade comuns?
| Ferrugem escorrendo nas soldas em 2-3 anos | soldas não esmerilhadas e rejateadas antes do primer. |
|---|---|
| Primer de zinco com cura insuficiente antes do acabamento | flash-off insuficiente, retendo solvente e causando bolhas. |
| Corrosão por condensação dentro do gabinete | interior tratado como cosmético. Especificar o mesmo primer no interior. |
| Espessura de película abaixo da especificação nas bordas | aplicar stripe-coat em todas as bordas e cantos manualmente antes da demão principal. |
| Contaminação por sais antes do primer | testar sais na superfície após o jateamento em locais costeiros; lavar e rejatear se acima do limite especificado. |
| Histórico de entregas | 800+ linhas de pintura para 500+ clientes em 36 países (equipa de engenharia MUSI, acumulado desde 2011) |
| Serviços | Projeto, fabrico, instalação, comissionamento, formação de operadores e assistência pós-venda de uma só empresa |
Por que adquirir uma linha de revestimento para BESS da MUSI Technology?
A MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) é uma fabricante chinesa de linhas de pintura chave na mão e equipamentos ambientais, com 800+ linhas de pintura entregues a 500+ clientes em 36 países, incluindo instalações de pintura para contêineres de armazenamento de energia e carcaças de baterias.
- Salas de jateamento, cabines de pintura e fornos de secagem dimensionados para invólucros de 20 pés e 40 pés.
- Coleta de poeira e tratamento de VOC correspondentes fornecidos como parte da mesma linha.
- As configurações padrão são enviadas em 30-60 dias com garantia de 12 meses para a máquina completa e 36 meses para componentes críticos. As partes estruturais têm garantia de até 60 meses.
- Cada linha é projetada de acordo com uma especificação de desempenho por escrito. Velocidade da linha, perfil de cura, espessura do filme e nível de emissão são declarados no contrato e demonstrados na sua própria peça no teste de fábrica antes do embarque.
- Uma equipe de engenharia é responsável por toda a cadeia — pré-tratamento, aplicação, cura, transporte e controle de emissões — para que os trade-offs entre eles sejam resolvidos na prancheta, e não no chão da sua fábrica.
A MUSI trabalha com fabricantes que tratam o acabamento de superfície como parte do produto, e não como a última etapa antes da embalagem. Isso muda o tema da primeira conversa: desenhos das peças, metas de produtividade e o padrão com base no qual seu próprio cliente audita, e não um número de modelo. Também muda o que acontece após o comissionamento, quando o ajuste de processo, o desenvolvimento de operadores e o suporte de peças de reposição continuam durante toda a vida útil da linha.
Veja a soluções de revestimento para contêineres de armazenamento de energia ou a linha de equipamentos de jateamento.
Perguntas frequentes
Qual classe de corrosão um contêiner de armazenamento de energia de bateria necessita?
ISO 12944 categoria C4 para áreas industriais e costeiras do interior, ou C5 para áreas marítimas e costeiras de alta salinidade. Os sistemas C4 normalmente têm espessura total de película seca de 160-240 mícrons e os sistemas C5 de 240-320 mícrons, ambos projetados para uma vida útil de 15-25 anos até a primeira grande manutenção.
Qual sistema de revestimento é usado em invólucros de BESS?
O sistema usual é jateamento com granalha ao grau Sa2.5, um primer epóxi rico em zinco com 60-80 mícrons, uma camada intermediária epóxi de óxido de ferro micáceo para sistemas C4 e C5 (160-240 e 240-320 mícrons de película seca total), e um acabamento poliuretano ou poliéster com 60-80 mícrons. O interior precisa do mesmo primer, porque a condensação do sistema de refrigeração ataca as superfícies internas sem proteção.
Qual deve ser o tamanho da cabine de jateamento e revestimento?
Para um contêiner de 40 pés, aproximadamente 15 x 4,5 x 4,5 m internos, com extração de 45.000-70.000 m3/h para manter uma corrente de ar cruzada de 0,4-0,6 m/s. Um contêiner de 20 pés precisa de cerca de 9 x 4,5 x 4,5 m e 30.000-45.000 m3/h. As carcaças de pacotes de baterias são processadas em cabines muito menores, com 8.000-15.000 m3/h.
Os contêineres BESS podem receber pintura a pó?
Contêineres completos geralmente não, porque a peça excede as dimensões típicas das estufas de cura e são necessários sistemas líquidos de múltiplas demãos para atingir as espessuras C5. O pó é comum em carcaças de packs de baterias menores e gabinetes internos, onde uma única demão de poliéster de 60-100 mícrons sobre uma superfície devidamente pré-tratada é suficiente.
Quanto custa uma linha de revestimento para contêineres de armazenamento de energia?
As faixas indicativas ex-works para 2026 são USD 120.000-350.000 para uma sala de jateamento de 40 pés com recuperação de mídia, USD 90.000-280.000 para uma cabine combinada de pulverização e secagem, USD 35.000-120.000 para coleta de poeira e USD 60.000-350.000 para tratamento de VOC. Uma linha completa normalmente fica entre USD 400.000 e USD 1.500.000.
Por que os invólucros BESS enferrujam primeiro nas soldas?
Porque respingos e escória de solda não são lixados até ficarem planos e rejateados antes do primer. Perfis de solda rugosos deixam a espessura do filme muito abaixo da especificação nos picos, então a corrosão começa ali dentro de 2-3 anos. Lixar as soldas até ficarem lisas e aplicar revestimento em faixas em todas as bordas manualmente antes da camada principal é a correção padrão.
Sobre os números neste guia. As faixas de preço são estimativas ex-works da China compiladas em setembro de 2026 a partir de cotações de projetos da MUSI Technology e são fornecidas apenas para orçamento; um preço firme depende do envelope da peça, da taxa de produção e dos requisitos de conformidade locais. Os números de desempenho são valores típicos para equipamentos corretamente especificados e corretamente operados, não garantias. Onde uma certificação ou um número específico do cliente não pôde ser verificado, ele é marcado para confirmação em vez de declarado. Última revisão: 9 de setembro de 2026.
Envie-nos o tamanho da peça, a produção e o tipo de pintura — nossos engenheiros respondem em até 24 horas, e o layout e o orçamento vêm assim que os dados das suas peças estiverem completos. Contacte a MUSI Technology ou explore a nossa gama de equipamentos.
Leitura Adicional
- ProdutosLinha de Revestimento para Contentores de Armazenamento de Energia
- IndústriaRevestimento de Contêineres de Armazenamento de Energia
- Guias técnicosRevestimento da carcaça da bateria de VE: Linha de revestimento, pó vs líquido, especificações e custo (2026)
- Estudos de CasoLinha de Pintura para Carcaça de Bateria de VE
- NotíciasRevestimento em Pó na Indústria de VE: Crescimento e Perspetivas
Referências e leituras adicionais
Normas e guias de fabricantes que fundamentam os números deste artigo:
- ISO 12944-2:2017 Corrosion protection of steel structures by protective paint systems, Part 2: Classification of environments | ISO
- ISO 12944-5:2019 Corrosion protection of steel structures by protective paint systems, Part 5: Protective paint systems | ISO
- ISO 8501-1:2007 Preparation of steel substrates, Part 1: Rust grades and preparation grades | ISO
- ISO 12944: guide to the 2018 revision | AkzoNobel International
- How to select the right paint system: Guidelines for corrosion protection in accordance with ISO 12944 | Hempel