エネルギー貯蔵コンテナ塗装ライン:腐食仕様とレイアウト(2026)
簡単に答えると: バッテリーエネルギー貯蔵(BESS)コンテナの塗装ラインは、ISO 12944の腐食性分類C4またはC5-Mに達する必要があり、これは通常、Sa2.5までのブラスト処理、60~80ミクロンのジンクリッチエポキシプライマー、および60~80ミクロンのポリエステルまたはポリウレタントップコートを意味し、総乾燥膜厚は140~200ミクロンとなります。20フィートおよび40フィートのエンクロージャー専用ラインのコストは、およそUSD 400,000~1,500,000です。
BESS筐体のコーティングが一般の鉄骨構造よりも厳しい仕様になっているのはなぜですか?
貯蔵容器は屋外に無人の状態で設置され、設計寿命は15~25年で、しばしば海岸や工業地帯の雰囲気中に置かれる。供用中の再塗装は高コストであり、契約上除外されることも多いため、塗装システムは保証期間全体を一度で持ちこたえなければならない。
仕様を決定づける具体的なストレス要因は三つある。設置場所の塩分と湿度、バッテリー冷却システムによる熱サイクル、そして内殻の結露である。内部には外装仕上げだけでなく、独自のシステムが必要だ。
必要な腐食クラスと膜厚は何ですか?
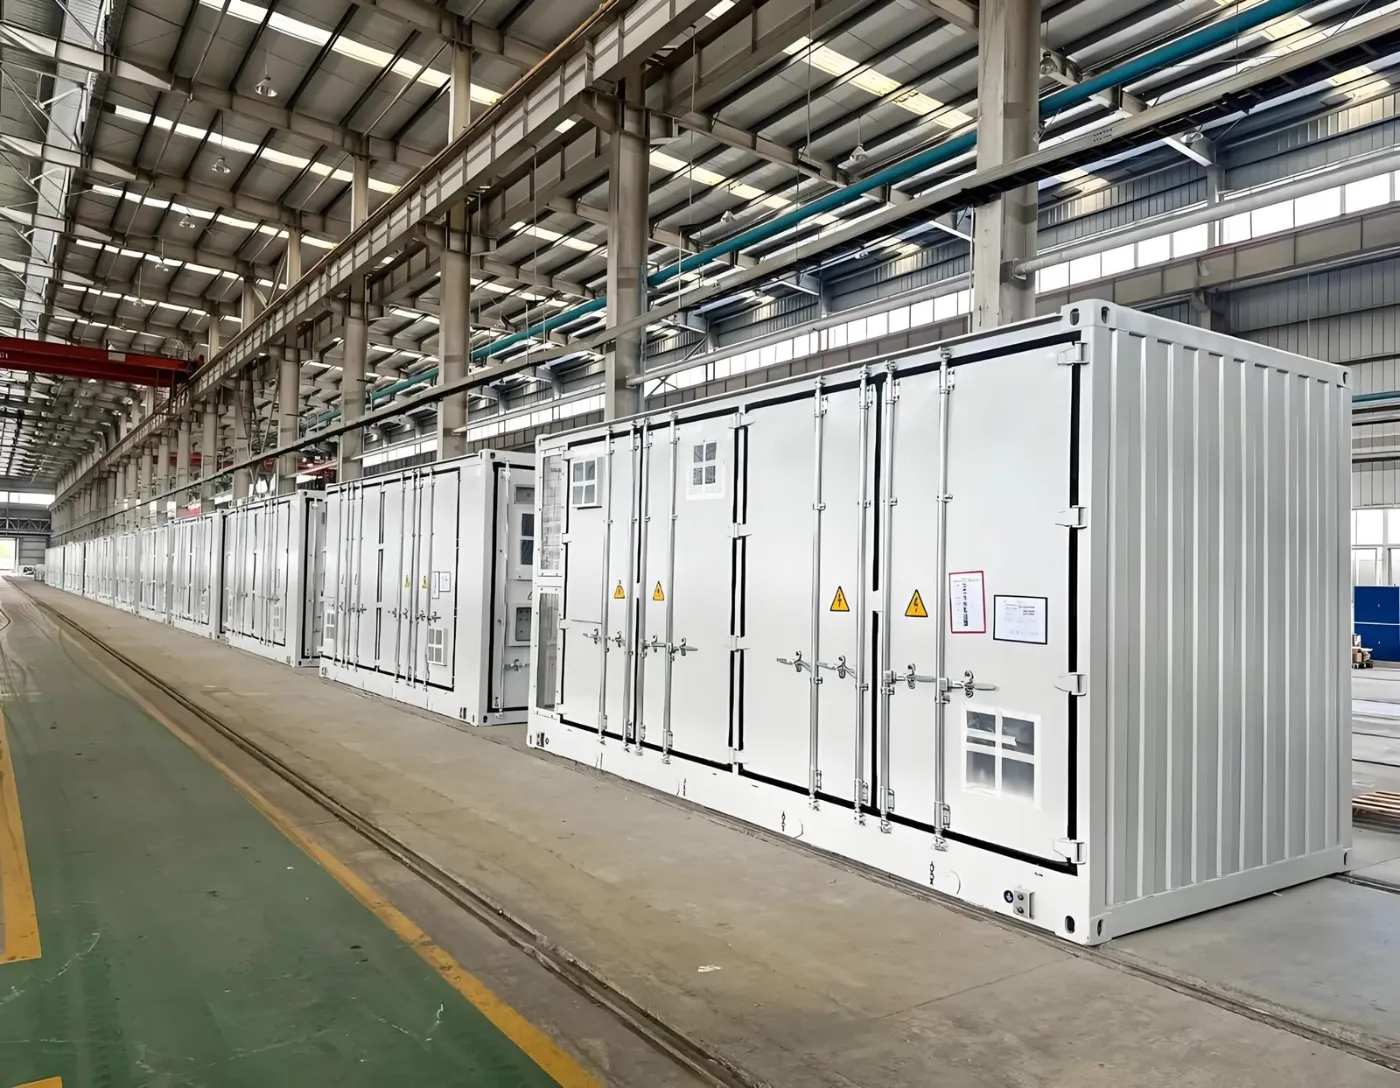
仕様リファレンス ISO 12944 腐食性カテゴリー。C4は工業地域および海岸内陸部を対象とし、C5-Mは海洋および高塩分海岸地域を対象とする。
| 環境 | ISO 12944クラス | 典型的なシステム | 合計DFT | 設計寿命 |
|---|---|---|---|---|
| 内陸、低汚染 | C3 | エポキシプライマー+ポリエステルトップコート | 120~160ミクロン | 15年以上 |
| 工業用または沿岸内陸 | C4 | 亜鉛-richエポキシ + エポキシMIO + PUトップコート | 160~240ミクロン | 15~25年 |
| マリン、高塩分 | C5-M | 亜鉛-richエポキシ + エポキシMIO + PUトップコート | 240~320ミクロン | 15~25年 |
パウダーのみのシステムは、より小型の筐体やバッテリーパックハウジングに使用されるが、部品サイズがほとんどのオーブンエンベロープを超え、多層コート液体システムが主流となるフルコンテナではあまり一般的ではない。
その行には何を含める必要がありますか?
- ショットブラストでSa2.5まで 40~75ミクロンのプロファイルで。フルコンテナの場合、これはホイールマシンではなくブラストルームを意味します。
- ブラストメディアの回収 そして、部屋の断面に合わせた集塵。
- プライミングブース 亜鉛-richエポキシ用の温度と湿度を制御した環境で。
- フラッシュオフゾーン 溶媒系に合わせて、通常10~20分。
- トップコートブース、多くの場合、エアレスまたは静電式で、大きな平らなパネルへのオーバースプレーを制御します。
- 乾燥または強制硬化オーブン 液体システムでは60~80℃で。
- VOC排気処理 溶剤系塗料が使用される場合。
設備はどのくらいの大きさでなければなりませんか?
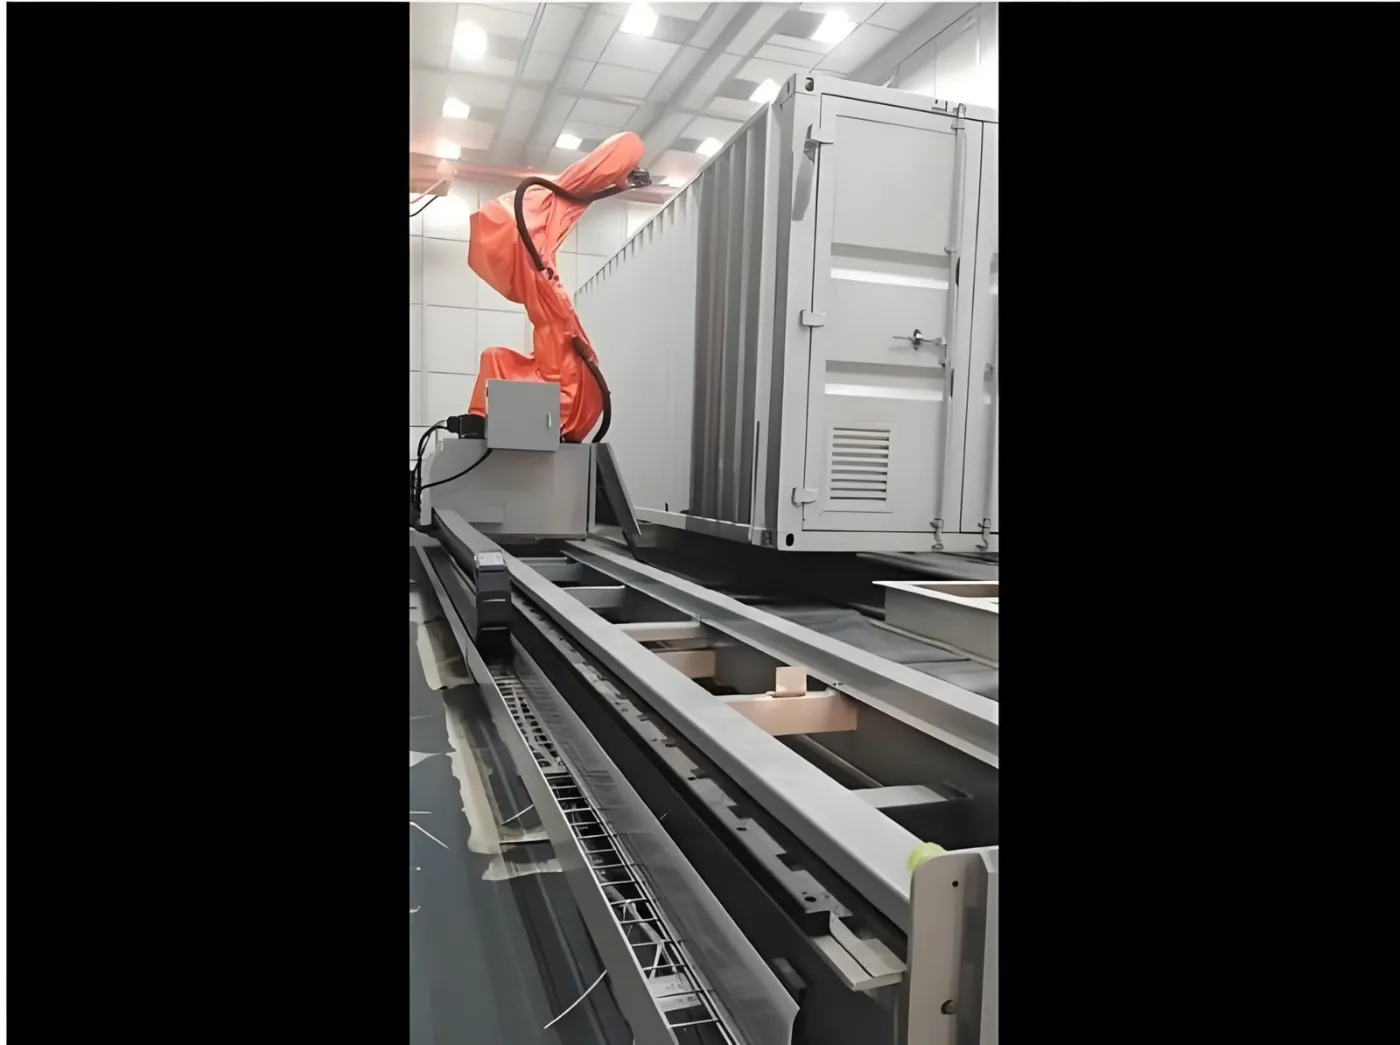
| エンクロージャー | ブラストルーム/ブースの内部寸法 | ブースあたりの標準風量 |
|---|---|---|
| 20フィートコンテナ | 9 x 4.5 x 4.5 m | 30,000~45,000 m3/h |
| 40フィートコンテナ | 15 x 4.5 x 4.5 m | 45,000~70,000 m3/h |
| バッテリーパックハウジング | 3 x 2 x 2 m | 8,000~15,000 m3/h |
エアフローは、ブース断面を横切る標準的なクロスドラフト規則の0.4~0.6 m/sに従います。40 ftブースで排気能力が不足していることが、ウェットフィルム上にオーバースプレーが付着する最も一般的な原因です。
2026年のBESSコンテナコーティングラインの費用はいくらですか?
| スコープ | 参考価格(USD、工場渡し) |
|---|---|
| 40フィートコンテナ用ブラストルーム、回収装置付き | 120,000-350,000 |
| 塗装・乾燥ブース兼用、40 ft | 90,000-280,000 |
| ブラストルームの集塵 | 35,000-120,000 |
| VOC処理(RTOまたはカーボン) | 60,000-350,000 |
| 転送システムとレール | 30,000-120,000 |
| 典型的な完全ライン | 400,000-1,500,000 |
一般的な品質不良にはどのようなものがありますか?
| 溶接部での錆流れが2-3年以内に発生 | 溶接部はプライマー塗布前に研削および再ブラスト処理が行われていない。 |
|---|---|
| 上塗り前の亜鉛系プライマーの硬化不足 | フラッシュオフが不十分で、溶剤が閉じ込められ、ブリスターが発生する。 |
| 筐体内部の結露腐食 | 内装は化粧仕上げとして扱う。内側にも同じプライマーを指定すること。 |
| エッジ部の膜厚が仕様を下回る | メインコートの前に、すべてのエッジとコーナーを手作業でストライプコートしてください。 |
| 下塗り前の塩分汚染 | 海岸部の現場では、ブラスト後の表面塩分を試験する;規定の限界値を超える場合は洗浄して再ブラストする。 |
なぜMUSI TechnologyからBESSコーティングラインを調達するのか?
MUSI Technology(Changzhou Musi Environmental Technology Co., Ltd.)は、2021年設立の中国拠点のターンキー塗装ラインおよび環境設備の製造業者であり、36カ国で500社以上の顧客に800以上の塗装ラインを納入しており、エネルギー貯蔵コンテナおよびバッテリーハウジングの塗装プラントを含みます。
- ブラストルーム、スプレーブース、乾燥オーブンは、20フィートおよび40フィートのエンクロージャーに対応するサイズです。
- 同一ラインの一部として供給される、マッチングされた集塵およびVOC処理。
- 標準構成は30~60日で出荷され、12か月の全機保証と36か月の重要部品保証が付きます。
- すべてのラインは、書面による性能仕様に基づいて設計されています。ライン速度、硬化プロファイル、膜厚、排出レベルは契約に明記され、出荷前の工場試運転であなた自身の部品において実証されます。
- 一つのエンジニアリングチームが、前処理、塗布、硬化、搬送、排出制御までの全チェーンを担っているため、それらの間のトレードオフは、お客様の工場の現場ではなく、設計段階で解決されます。
MUSIは、表面仕上げを梱包前の最終工程ではなく製品の一部として捉えるメーカーと協働しています。そのことは、最初の会話の内容を変えます。型番ではなく、部品図面、スループット目標、そして自社のお客様が監査で照らし合わせる標準についての会話になるのです。また、試運転後に何が起こるかも変えます。プロセス調整、オペレーター育成、スペアパーツ支援が、ラインの稼働期間中ずっと続きます。
見て エネルギー貯蔵コンテナのコーティングソリューション またはその ブラスト設備のラインナップ.
よくある質問
バッテリーエネルギー貯蔵コンテナには、どの腐食クラスが必要ですか?
ISO 12944 クラス C4 は工業および海岸内陸地域向け、または C5-M は海洋および高塩分海岸地域向けです。C4 システムは通常、総乾燥膜厚 160~240 ミクロン、C5-M システムは 240~320 ミクロンで、いずれも初回の主要メンテナンスまでの寿命 15~25 年を想定して設計されています。
BESS筐体にはどのようなコーティングシステムが使用されていますか?
通常のシステムは、Sa2.5へのショットブラスト、60~80ミクロンのジンクリッチエポキシプライマー、C5-Mが要求される場合のエポキシ雲母酸化鉄中間コート、そして60~80ミクロンのポリウレタンまたはポリエステルトップコートです。内部には同じプライマーが必要です。なぜなら、冷却システムからの結露が保護されていない内面を侵食するからです。
ブラストおよびコーティングブースはどのくらいの大きさが必要ですか?
40フィートコンテナの場合、内部はおよそ15 x 4.5 x 4.5 mで、0.4~0.6 m/sのクロスドラフトを維持するには45,000~70,000 m3/hの排気が必要です。20フィートコンテナでは約9 x 4.5 x 4.5 m、30,000~45,000 m3/hが必要です。バッテリーパックハウジングは、はるかに小さなブースで8,000~15,000 m3/hで処理されます。
BESSコンテナは粉体塗装できますか?
フルコンテナは通常不可能である。なぜなら、その部品は一般的な硬化炉の範囲を超えており、C5-Mの膜厚に達するには多層塗装の液体システムが必要だからである。粉体塗装は、より小型のバッテリーパックハウジングや内部エンクロージャーで一般的であり、適切に前処理された表面に60~100ミクロンのポリエステルを1層塗布するだけで十分である。
エネルギー貯蔵コンテナのコーティングラインのコストはどのくらいですか?
2026年の参考工場渡し価格帯は、メディア回収付き40フィートブラストルームで12万~35万米ドル、スプレー・乾燥兼用ブースで9万~28万米ドル、集塵装置で3万5,000~12万米ドル、VOC処理装置で6万~35万米ドルです。完全なラインは通常、40万~150万米ドルの範囲となります。
なぜBESSの筐体は溶接部から先に錆びるのか?
溶接スパッタやスラグが平滑に研削されず、プライマー塗装前に再ブラスト処理もされていないためです。粗い溶接部の形状では、ピーク部分の膜厚が仕様をはるかに下回り、2~3年以内にそこから腐食が始まります。溶接部を平滑に研削し、本塗装前にすべてのエッジに手作業でストライプコートを施すことが標準的な対策です。
このガイドの図について。 価格帯は、2026年9月にMUSI Technologyのプロジェクト見積もりから作成された中国工場渡しの概算であり、予算作成用にのみ提供されています。確定価格は、部品のエンベロープ、スループット、および現地のコンプライアンス要件によって異なります。性能数値は、適切に仕様設定され適切に運用された装置の典型値であり、保証値ではありません。認証または顧客固有の数値を検証できなかった場合は、記載せず確認対象としてマークしています。最終レビュー日:2026年9月9日。
部品サイズ、スループット、コーティングの種類をお送りください。弊社のエンジニアが1営業日以内にレイアウトと予算をご返信します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.