Defeitos de tinta líquida: escorrimentos, bolhas de solvente, casca de laranja e correções
Resposta rápida: A maioria dos defeitos de tinta líquida vem de cinco variáveis: espessura do filme úmido, equilíbrio de solvente, atomização, clima da cabine e limpeza. Escorrimentos ocorrem com camadas pesadas, peças frias e diluente lento; bolhas de solvente ocorrem com flash-off curto e primeira zona do forno quente; casca de laranja e spray seco ocorrem com atomização deficiente e diluente rápido; olhos de peixe ocorrem com silicone ou óleo. Fabricantes de tinta publicam temperatura de cabine de 20-25 °C, e a OSHA define a velocidade do ar da cabine em não menos que 100 ft/min (0,51 m/s), ou 60 ft/min para pulverização eletrostática. O filme úmido é verificado com WFT = DFT / sólidos por volume.
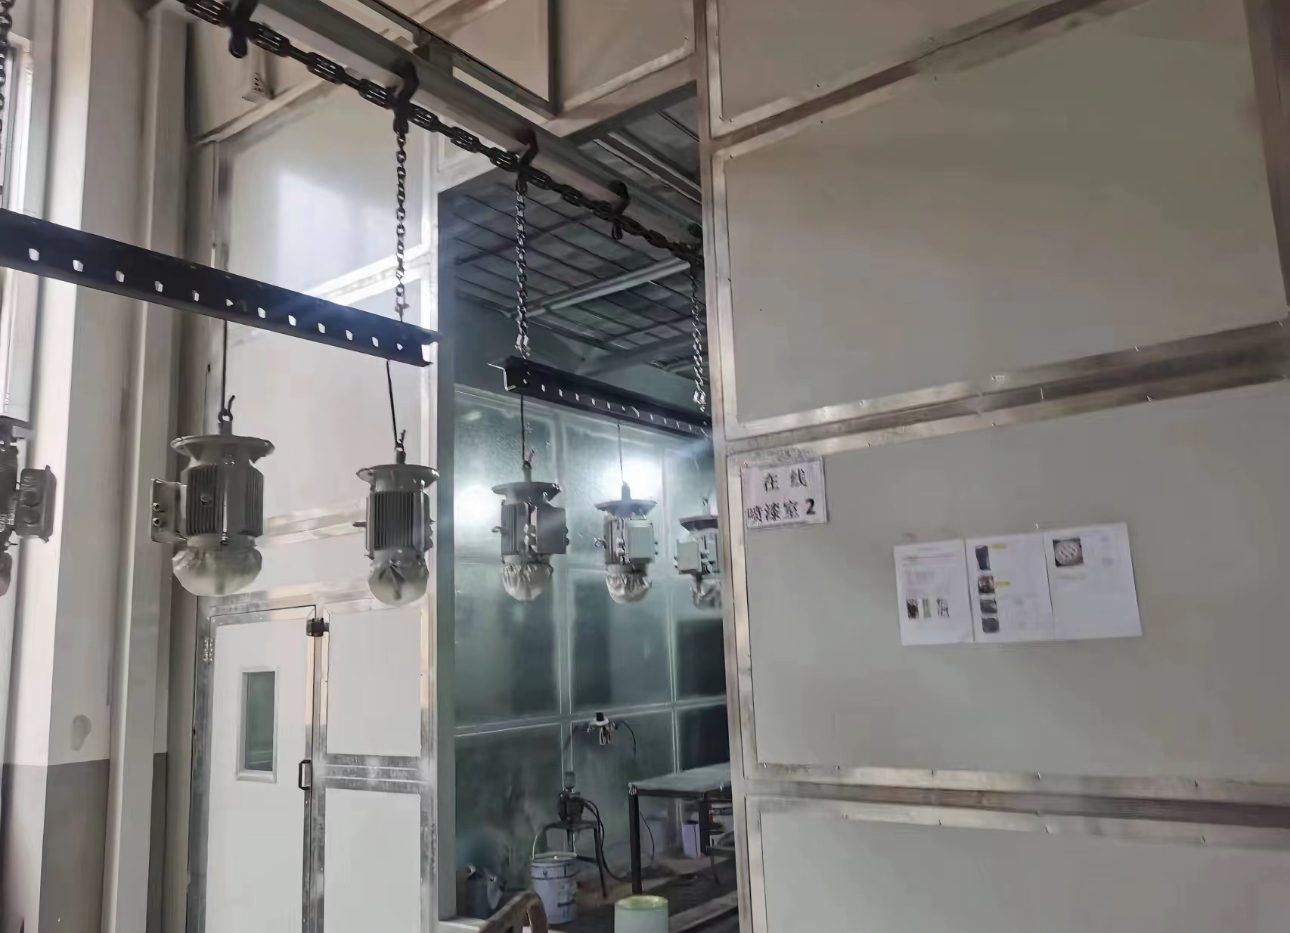
A MUSI Technology, fabricante de linhas de revestimento por pulverização de pó e líquido em Changzhou, China, projeta linhas líquidas para que a janela de processo seja mantida pelo equipamento: ar de reposição filtrado e condicionado, fluxo de ar da cabine equilibrado, uma zona de flash-off dimensionada a partir da velocidade da linha e carga de solvente, e fornos por zonas com rampa controlada.
Quais são os defeitos comuns de tinta líquida e o que os causa?
Os defeitos industriais comuns de pintura no acabamento por pulverização líquida são os onze na tabela abaixo, e quase todos eles remontam à formação do filme, equilíbrio de solvente, atomização, clima da cabine ou limpeza. Para falhas de pó, consulte a visão geral dos defeitos de pintura em pó.
| Defeito de revestimento | Aparência | Principais causas | Consertar |
|---|---|---|---|
| Sagging e escorrimentos (cortinas) | Pingos ou uma cortina de filme úmido em faces verticais | Camada pesada, baixa pressão de ar, flash curto, pistola muito próxima ou lenta, peça ou cabine fria, redutor lento, diluição excessiva | Camadas mais leves, tempo de flash completo, redutor correto, peça na temperatura de pulverização; lixar e reaplicar |
| Estouro de solvente (fervura de solvente) | Bolhas abertas, pinholes ou pequenas crateras após a cura | Filme espesso, diluente rápido, tempo de evaporação curto, forno ou infravermelho demasiado quente demasiado cedo, fluxo de ar excessivo sobre o filme húmido | Maior tempo de evaporação, primeira zona do forno mais fria, camadas mais finas; lixar e repintar |
| Casca de laranja | Textura irregular como casca de laranja | Pressão de ar baixa, leque largo, pistola demasiado longe, diluente rápido, pouco diluente, cabine quente, mistura deficiente | Pistola regulada conforme a ficha técnica, viscosidade e diluente corretos; polir ou repintar |
| Pulverização seca (overspray) | Áreas granuladas, rugosas, com baixo brilho, frequentemente nas bordas | Pistola demasiado longe, viscosidade demasiado alta, passagens rápidas, pressão de ar excessiva, bico pequeno, diluente rápido | Distância e pressão corretas, mais lento e mais fino; composto ou repintura |
| Olhos de peixe e crateras | Covinhas a abrir na película húmida imediatamente após a pulverização | Silicone, óleo ou massa lubrificante na peça, linhas de ar contaminadas, panos sujos, mãos nuas | Luvas e panos limpos, produtos de limpeza de superfícies, filtros de ar e secadores com manutenção; lixar e repintar |
| Bolhas na tinta | Bolhas ou borbulhas de cerca de 0,5-1,5 mm no verniz de acabamento | Humidade retida sob ou entre camadas, humidade elevada, sais ou óleo na superfície, película em excesso, linhas de ar húmidas | Substrato seco e limpo, ar comprimido seco, espessura de película especificada; lixar até material são e reaplicar |
| Furos de alfinete na pintura | Pequenos orifícios deixados por bolhas que rebentaram durante a secagem | Água ou óleo na superfície, pistola demasiado perto, pressão de ar excessiva, secagem forçada precoce, diluente errado | Desengordurar, corrigir a pressão e a distância, deixar evaporar; lixar e repintar |
| Inclusões de sujidade | Manchas e grãos na base ou no verniz | Poeira transportada pelo ar, resíduos de lixagem, fibras, filtros de cabine sujos, eletricidade estática, tinta não coada | Substituição programada de filtros, cabine fechada, limpeza com pano de cola, tinta coada; polir ou repintar |
| Eflorescência (floração) | Névoa leitosa e opaca sobre o filme fresco | Humidade a condensar-se sobre o filme: humidade elevada, diluente rápido, cabine fria com correntes de ar, pressão de ar excessiva | Temperatura da cabine estável, diluente retardador, pressão mais baixa; polir ou reaplicar |
| Manchas irregulares dos metálicos | Manchas ou riscas claras e escuras ao longo do trajeto da pistola | Camada de base demasiado húmida, técnica irregular, padrão de leque defeituoso, diluente errado, mistura deficiente | Camadas com humidade média, padrão de leque verificado; reaplicar a camada de base antes do verniz |
| Má ocultação (película fina) | A subcamada aparece, geralmente nas bordas e reentrâncias | Película fina, redução excessiva, agitação deficiente, iluminação ou acesso inadequados | Passagens uniformes até à película especificada, mistura completa, boa iluminação |
O que causa o solvente pop e como o tempo de flash-off e a rampa do forno o previnem?
O solvente pop ocorre quando a superfície da película forma uma pele enquanto o solvente ainda está por baixo, de modo que o vapor irrompe à medida que a peça aquece. Um experimento planejado relatado pela Products Finishing descobriu que a temperatura do forno é o fator mais forte, à frente das configurações da pistola. Os controles práticos são, portanto, uma zona de flash-off suficientemente longa para a mistura de solventes e a espessura da película, e uma rampa de forno cuja primeira zona é mais fria que a zona de cura. O empolamento por solvente tem a mesma raiz.
Quais parâmetros da janela de processo importam para escorrimentos e cortinas de tinta, casca de laranja e embranquecimento?
Os parâmetros que importam são a temperatura da cabine, a umidade relativa ao ponto de orvalho, a velocidade do ar, a filtragem do ar de insuflamento, a espessura da película úmida e o perfil de flash e cura. A ficha técnica da tinta tem sempre prioridade sobre os valores gerais abaixo.
| Parâmetro | Valor publicado | Tipo de fonte | Defeitos que controla |
|---|---|---|---|
| Temperatura da cabine | 20-25 °C; 20-22 °C (68-72 °F) contra bloom e bolhas | Guia do fabricante de tintas | Escorrimentos, casca de laranja, embaciamento, bolhas |
| Limites de embaciamento | Risco abaixo de cerca de 16 °C (60 °F) ou acima de cerca de 35 °C (95 °F) | Guia do fornecedor de instrumentos | Embaciamento da tinta |
| Temperatura da superfície | Pelo menos 3 °C acima do ponto de orvalho | Guia do fabricante de tintas | Bolhas, descascamento, embranquecimento |
| Velocidade do ar na cabine | Não inferior a 100 ft/min (0,51 m/s) sobre a face aberta; 60 ft/min (0,30 m/s) para eletrostática | OSHA 29 CFR 1910.107 | Spray seco, sujeira, excesso de spray |
| Temperatura do ar de reposição na estação de aquecimento | Não inferior a 18 °C (65 °F) na entrada da cabine | OSHA 29 CFR 1910.94 | Flechas, flash lento, embranquecimento |
| Filtro de difusão de teto | Classe M5 (EN 779), ISO ePM10 50 %; velocidade frontal do meio 0,25-0,5 m/s | Ficha técnica do meio filtrante | Inclusões de sujidade |
| Espessura do filme úmido | WFT = DFT / fração de sólidos em volume; medidor de entalhe conforme ASTM D4414 | Orientação para o fabricante de medidores | Escorrimentos, bolhas de solvente, má cobertura |
| Evaporação e primeira zona do forno | 6 min de evaporação no estudo; convecção a 38 °C (100 °F) formou menos bolhas do que a 93 °C (200 °F) | Estudo da Products Finishing | Bolhas de solvente, furos de alfinete |
Como a viscosidade, a configuração da pistola e a espessura do filme úmido afetam a casca de laranja da tinta e a pulverização seca?
A viscosidade, a configuração da pistola e a espessura do filme determinam se as gotículas chegam suficientemente úmidas para fluir juntas, mas não tão úmidas que o filme se mova, razão pela qual a casca de laranja e a pulverização seca ficam em uma extremidade de cada ajuste e os escorrimentos na outra. A mistura, a filtragem e o condicionamento de temperatura da tinta pertencem ao sala de mistura de tintas.
| Configuração da pistola | Muito baixo ou muito lento dá | Muito alto ou muito rápido dá |
|---|---|---|
| Pressão do ar de atomização | Escorrimentos, casca de laranja | Pulverização seca, pinholes, esbranquiçamento |
| distância da pistola de pulverização até a peça | Escorrimentos, solvent pop, pinholes (demasiado perto) | Casca de laranja, pulverização seca (demasiado longe) |
| Viscosidade da tinta | Escorrimentos, má cobertura (demasiado diluída) | Casca de laranja, pulverização seca, solvente retido |
| Taxa de evaporação do diluente | Escorrimentos (diluente demasiado lento) | Casca de laranja, pulverização seca, bolhas de solvente, esbranquiçamento (demasiado rápido) |
| Película húmida por demão | Ocultação deficiente | Falta de suporte, solvente retido, bolhas, manchas |
Que características de cabine, forno e linha evitam que defeitos de acabamento?
Os defeitos de acabamento são evitados por equipamentos que mantêm a janela de processo sem correção do operador: ar de reposição condicionado e filtrado, fluxo de ar uniforme na cabine, zona dedicada de evaporação e forno com zonas. Componentes-chave estão disponíveis de marcas internacionais como Graco, Sames, Wagner, Binks e DeVilbiss para pistolas de pulverização e bombas, Camfil e Freudenberg (Viledon) para filtros de insuflamento e exaustão, Riello, Weishaupt e Maxon para queimadores, ebm-papst e Ziehl-Abegg para ventiladores, Condair para umidificação, Siemens e Allen-Bradley para PLC e IHM, e Datapaq (Fluke Process Instruments) para perfilagem de temperatura do forno (configurável conforme especificação do cliente). Os layouts de linha são descritos no guia da linha de revestimento por pulverização líquida e estágios de filtro no guia de filtros para cabine de pulverização.
| Característica do equipamento | O que mantém estável | Defeitos evitados |
|---|---|---|
| Unidade de reposição de ar aquecido com controle de umidade | Temperatura da cabine e umidade relativa | Escorrimentos, casca de laranja, pulverização seca, esbranquiçamento |
| Filtragem de insuflamento em estágios com manômetros de queda de pressão | Ar de insuflamento limpo e uniforme | Inclusões de sujidade |
| Exaustão balanceada com monitoramento de velocidade | Remoção de excesso de pulverização na velocidade especificada | Spray seco, queda de overspray, sujidade |
| Secador de ar comprimido e filtros coalescentes | Ar de atomização seco e isento de óleo | Olhos de peixe, bolhas, poros |
| Túnel de flash-off entre a cabine e o forno | Libertação de solvente antes do calor | Estouro de solvente, bolhas de solvente, escorridos que se movem no forno |
| Forno com zonas e rampa, perfilado por registador de dados | Aumento da temperatura da peça | Bolhas de solvente, pinholes, cura insuficiente |
| Fornecimento de tinta com temperatura controlada e agitação | Viscosidade e suspensão de flocos | Casca de laranja, escorrimentos, manchas, má cobertura |
Perguntas Frequentes
O que são bolhas de solvente na tinta? Bolhas de solvente são uma área de bolhas abertas, pinholes ou pequenas crateras que aparece durante a cura. A superfície forma uma película enquanto o solvente permanece por baixo, e o vapor irrompe à medida que a peça aquece. Um tempo de flash-off mais longo, uma primeira zona de forno mais fria, camadas mais finas e um diluente mais lento previnem isso.
Por que a tinta escorre ou corre em superfícies verticais? A tinta escorre quando o filme úmido está muito espesso ou permanece fluido por muito tempo. A PPG lista excesso de tinta em uma demão, baixa pressão de ar, tempo de flash curto, uma pistola mantida muito próxima ou movida muito lentamente, condições de pulverização frias e um redutor ou endurecedor muito lento.
Qual é a diferença entre casca de laranja e pulverização seca? Casca de laranja é um filme brilhante contínuo com textura irregular porque as gotas não se nivelaram. Pulverização seca é uma superfície granulada, áspera e de baixo brilho porque as gotas estavam quase secas ao chegar. Ambas decorrem de configuração inadequada da pistola e redutor rápido; a pulverização seca acrescenta distância e pressão de ar excessivas.
O que causa olhos de peixe na tinta? Olhos de peixe na tinta são causados por contaminação que reduz a tensão superficial, principalmente silicone, óleo e graxa na peça ou no ar comprimido. Eles se abrem no filme úmido imediatamente após a pulverização. A prevenção é usar luvas e panos limpos, produtos de limpeza de superfície corretos e filtros de ar e secadores bem mantidos.
Onde a MUSI Technology se encaixa
A MUSI Technology fornece linhas líquidas completas nas quais a cabine de pintura industrial por pulverização, a unidade de reposição de ar, a zona de flash-off, o forno e o transportador são projetados em conjunto, de modo que temperatura, fluxo de ar e tempo de flash são definidos na fase de projeto. Para uma escolha de processo entre as duas tecnologias, consulte revestimento em pó vs revestimento por pulverização líquida.
Fornecido por Lin Cong, Diretor Técnico, MUSI Technology
Envie-nos o tamanho das suas peças, a capacidade de produção e o tipo de revestimento — os nossos engenheiros respondem com um layout e um orçamento dentro de um dia útil. Contacte a MUSI Technology ou explore a nossa gama de equipamentos.
Guias técnicos relacionados
- Linha de Revestimento para Contêineres BESS: Especificação & Corrosão
Contêineres de armazenamento de energia com bateria precisam de proteção contra corrosão C4 a C5-M: jateamento abrasivo até Sa2.5, primer rico em zinco e revestimento superior de poliéster resistente às intempéries. - Linha de Revestimento para Carcaça de Bateria de VE: Especificações e Custo
Carcaças de bateria precisam de rigidez dielétrica, estabilidade térmica e vida útil contra corrosão em um único revestimento. Pó versus líquido comparados, metas de espessura de filme,. - Linha de Revestimento por Pulverização: Tipos, Especificações & Custos (2026)
Quanto custa uma linha de revestimento por pulverização, como os principais tipos se comparam em produtividade e acabamento, e as especificações a definir antes de solicitar orçamentos. - Jateamento com granalha vs jateamento com areia: qual escolher
O jateamento com granalha lança o abrasivo mecanicamente com rodas; o jateamento com areia impulsiona-o com ar comprimido. Comparados em termos de débito, custo energético por m2, superfície. - Layout da Linha de Revestimento: Espaço no Piso Necessário
Uma linha de pó semiautomática precisa de 200-400 m2; uma linha automática padrão 600-1.200 m2. Regras de layout, formato em U versus fluxo contínuo, altura do teto.