Défauts de peinture liquide : coulures, pop de solvant, peau d'orange et solutions
Réponse rapide : La plupart des défauts de peinture liquide proviennent de cinq variables : l'épaisseur du film humide, l'équilibre des solvants, l'atomisation, le climat de la cabine et la propreté. Les coulures suivent les couches épaisses, les pièces froides et les diluants lents ; le pop de solvant suit un temps d'évaporation court et une première zone de four chaude ; la peau d'orange et la pulvérisation sèche suivent une mauvaise atomisation et un diluant rapide ; les yeux de poisson suivent la silicone ou l'huile. Les fabricants de peinture publient une température de cabine de 20-25 °C, et l'OSHA fixe la vitesse d'air de la cabine à au moins 100 ft/min (0,51 m/s), ou 60 ft/min pour la pulvérisation électrostatique. Le film humide est vérifié avec WFT = DFT / solides en volume.
MUSI Technology, un fabricant de lignes de revêtement par pulvérisation de poudre et de liquide à Changzhou, en Chine, conçoit les lignes liquides de sorte que la fenêtre de processus soit maintenue par l'équipement : air d'appoint filtré et conditionné, flux d'air de cabine équilibré, une zone d'évaporation dimensionnée selon la vitesse de ligne et la charge de solvant, et des fours zonés avec une rampe contrôlée.
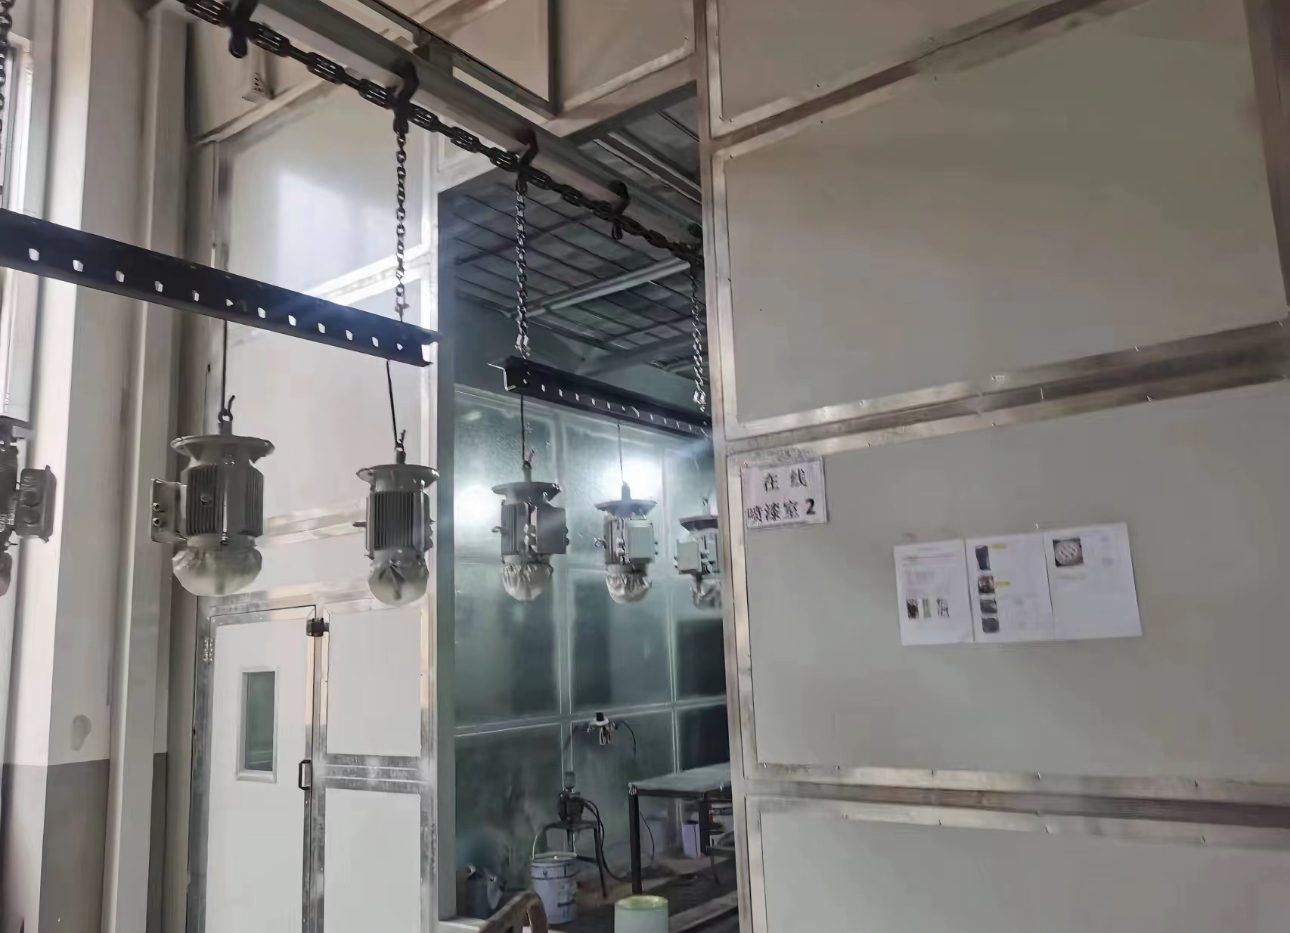
Quels sont les défauts courants de la peinture liquide et quelles en sont les causes ?
Les défauts industriels courants de peinture en finition par pulvérisation liquide sont les onze du tableau ci-dessous, et presque tous remontent à la construction du film, à l'équilibre des solvants, à l'atomisation, au climat de la cabine ou à la propreté. Pour les défauts de poudre, voir le aperçu des défauts de revêtement par poudre.
| Défaut de revêtement | Aspect | Principales causes | Solution |
|---|---|---|---|
| Affaissements et coulures (rideaux) | Gouttes ou un rideau de film humide sur les faces verticales | Couche épaisse, faible pression d'air, temps de flash court, pistolet trop près ou trop lent, pièce ou cabine froide, diluant lent, surdilution | Couches plus légères, temps de flash complet, diluant correct, pièce à la température de pulvérisation ; poncer et réappliquer |
| Piqûres de solvant (ébullition de solvant) | Cloques ouvertes, piqûres ou petits cratères après cuisson | Film épais, diluant rapide, temps de séchage court, four ou infrarouge trop chaud trop tôt, débit d'air excessif sur le film humide | Temps de séchage plus long, première zone de four plus froide, couches plus fines ; poncer et refaire |
| Peau d'orange | Texture bosselée comme une peau d'orange | Pression d'air faible, jet large, pistolet trop loin, diluant rapide, trop peu de diluant, cabine chaude, mauvais mélange | Régler le pistolet selon la fiche technique, viscosité et diluant corrects ; polir ou réappliquer |
| Pulvérisation sèche (brouillard de pulvérisation) | Zones granuleuses, rugueuses, à faible brillance, souvent sur les bords | Pistolet trop loin, viscosité trop élevée, passes rapides, pression d'air excessive, buse petite, diluant rapide | Distance et pression correctes, plus lent et plus fin ; mélange ou reprise |
| Yeux de poisson et cratères | Apparition de cratères dans le film humide juste après la pulvérisation | Silicone, huile ou graisse sur la pièce, conduites d'air contaminées, chiffons sales, mains nues | Gants et chiffons propres, nettoyants de surface, filtres à air et sécheurs entretenus ; poncer et repeindre |
| Cloquage de la peinture | Bulles ou boutons d'environ 0,5-1,5 mm dans la couche de finition | Humidité piégée sous ou entre les couches, humidité élevée, sels ou huile sur la surface, film excessif, conduites d'air humides | Subjectile sec et propre, air comprimé sec, épaisseur de film spécifiée ; poncer jusqu'au support sain et réappliquer |
| Piqûres de peinture | Petits trous laissés par des cloques qui ont éclaté pendant le séchage | Eau ou huile sur la surface, pistolet trop près, pression d'air excessive, séchage forcé précoce, diluant inadapté | Dégraisser, corriger la pression et la distance, laisser évaporer ; poncer et refaire |
| Inclusions de saleté | Taches et grains dans la base ou le vernis | Poussière en suspension, résidus de ponçage, fibres, filtres de cabine sales, électricité statique, peinture non filtrée | Changements de filtres planifiés, cabine fermée, essuyage au chiffon anti-poussière, peinture filtrée ; polir ou réappliquer |
| Voile (floraison) | Brume laiteuse et terne sur le film frais | Condensation d'humidité sur le film : humidité élevée, diluant rapide, cabine froide avec courants d'air, pression d'air excessive | Température de cabine stable, diluant retardateur, pression réduite ; polir ou réappliquer |
| Marbrure des métalliques | Taches ou traînées claires et foncées le long du passage du pistolet | Couche de base trop humide, technique irrégulière, motif de jet défectueux, mauvais diluant, mauvais mélange | Couches moyennement humides, motif de jet vérifié ; réappliquer la couche de base avant le vernis |
| Mauvais masquage (film mince) | La sous-couche transparaît, généralement sur les bords et les creux | Film mince, sur-dilution, mauvais mélange, éclairage ou accès insuffisant | Passes régulières jusqu'au film spécifié, mélange complet, bon éclairage |
Qu'est-ce qui cause les piqûres de solvant et comment le temps d'évaporation et la montée en température du four les préviennent-elles ?
Les piqûres de solvant se produisent lorsque la surface du film se forme une peau alors que le solvant est encore en dessous, de sorte que la vapeur éclate à travers lorsque la pièce chauffe. Une expérience planifiée rapportée par Products Finishing a identifié la température du four comme le facteur le plus important, devant les réglages du pistolet. Les contrôles pratiques consistent donc en une zone d'évaporation suffisamment longue pour le mélange de solvants et l'épaisseur du film, et une montée en température du four dont la première zone est plus froide que la zone de cuisson. Le cloquage par solvant a la même origine.
Quels paramètres de la fenêtre de procédé importent pour les coulures et les coulées de peinture, la peau d'orange et le blanchiment ?
Les paramètres qui importent sont la température de la cabine, l'humidité relative par rapport au point de rosée, la vitesse de l'air, la filtration de l'air d'alimentation, l'épaisseur du film humide et le profil d'évaporation et de cuisson. La fiche technique de la peinture prime toujours sur les valeurs générales ci-dessous.
| Paramètre | Chiffre publié | Type de source | Défauts qu'il contrôle |
|---|---|---|---|
| Température de la cabine | 20-25 °C ; 20-22 °C (68-72 °F) contre le voile et les cloques | Guide du fabricant de peinture | Coulures, peau d'orange, voile, cloquage |
| Limites du voile | Risque en dessous d'environ 16 °C (60 °F) ou au-dessus d'environ 35 °C (95 °F) | Guide du fournisseur d'instruments | Voile de la peinture |
| Température de surface | Au moins 3 °C au-dessus du point de rosée | Guide du fabricant de peinture | Cloquage, écaillage, blanchiment |
| Vitesse de l'air de la cabine | Pas moins de 100 ft/min (0,51 m/s) sur la face ouverte ; 60 ft/min (0,30 m/s) pour l'électrostatique | OSHA 29 CFR 1910.107 | Pulvérisation sèche, saletés, retombées de surpulvérisation |
| Température de l'air d'appoint en saison de chauffage | Pas moins de 18 °C (65 °F) à l'entrée de la cabine | OSHA 29 CFR 1910.94 | Affaissements, clignotement lent, blanchiment |
| Filtre de diffusion de plafond | Classe M5 (EN 779), ISO ePM10 50 % ; vitesse frontale du média 0,25-0,5 m/s | Fiche technique du média filtrant | Inclusions de saleté |
| Épaisseur du film humide | WFT = DFT / fraction volumique de solides ; jauge à encoches selon ASTM D4414 | Conseils au fabricant de jauges | Affaissements, cratères de solvant, faible opacité |
| Temps d'évaporation et première zone du four | 6 min d'évaporation dans l'étude ; convection à 38 °C (100 °F) a produit moins de cratères qu'à 93 °C (200 °F) | Étude de Products Finishing | Cratères de solvant, piqûres |
Comment la viscosité, le réglage du pistolet et l'épaisseur du film humide affectent-ils la peau d'orange et la pulvérisation sèche ?
La viscosité, le réglage du pistolet et l'épaisseur du film déterminent si les gouttelettes arrivent suffisamment humides pour fusionner sans que le film ne se déplace, ce qui explique pourquoi la peau d'orange et la pulvérisation sèche se situent à une extrémité de chaque réglage et les affaissements à l'autre. Le mélange, la filtration et la mise en température de la peinture font partie des salle de mélange de peinture.
| Réglage du pistolet | Trop bas ou trop lent donne | Trop haut ou trop rapide donne |
|---|---|---|
| Pression d'air d'atomisation | Coulures, peau d'orange | Pulvérisation sèche, piqûres, blanchiment |
| Distance entre le pistolet et la pièce | Coulures, bullage de solvant, piqûres (trop près) | Peau d'orange, pulvérisation sèche (trop loin) |
| Viscosité de la peinture | Coulures, mauvais pouvoir couvrant (trop dilué) | Peau d'orange, pulvérisation sèche, solvant emprisonné |
| Vitesse d'évaporation du diluant | Coulures (diluant trop lent) | Peau d'orange, pulvérisation sèche, piqûres de solvant, blanchiment (trop rapide) |
| Film humide par couche | Mauvais masquage | Affaissements, cratères de solvant, cloquage, marbrures |
Quelles caractéristiques de cabine, de four et de ligne empêchent quels défauts de finition ?
Les défauts de finition sont évités par un équipement qui maintient la fenêtre de process sans correction de l'opérateur : air d'appoint conditionné et filtré, flux d'air de cabine uniforme, zone de flash-off dédiée et four zoné. Les composants clés sont disponibles auprès de marques internationales telles que Graco, Sames, Wagner, Binks et DeVilbiss pour les pistolets de pulvérisation et les pompes, Camfil et Freudenberg (Viledon) pour les filtres d'alimentation et d'extraction, Riello, Weishaupt et Maxon pour les brûleurs, ebm-papst et Ziehl-Abegg pour les ventilateurs, Condair pour l'humidification, Siemens et Allen-Bradley pour l'automate et l'IHM, et Datapaq (Fluke Process Instruments) pour le profilage de température du four (configurable selon les spécifications du client). Les configurations de ligne sont décrites dans le Guide de ligne de revêtement par pulvérisation liquide et les étapes de filtration dans le guide des filtres de cabine de pulvérisation.
| Caractéristique de l'équipement | Ce qu'il maintient stable | Défauts évités |
|---|---|---|
| Centrale de compensation d'air chauffé avec régulation de l'humidité | Température de la cabine et humidité relative | Coulures, peau d'orange, pulvérisation sèche, blanchiment |
| Filtration d'alimentation étagée avec manomètres différentiels | Air d'alimentation propre et uniforme | Inclusions de saleté |
| Extraction équilibrée avec surveillance de la vitesse | Élimination des brouillards de pulvérisation à la vitesse spécifiée | Pulvérisation à sec, retombées de surpulvérisation, saletés |
| Sécheur d'air comprimé et filtres coalesceurs | Air d'atomisation sec et exempt d'huile | Yeux de poisson, cloquage, piqûres |
| Tunnel de flash-off entre la cabine et l'étuve | Libération du solvant avant chauffage | Pop de solvant, cloquage par solvant, coulures se déplaçant dans l'étuve |
| Étuve à zones avec rampe, profilée par enregistreur de données | Élévation de température de la pièce | Cloquage par solvant, piqûres, sous-cuisson |
| Alimentation en peinture agitée et à température contrôlée | Viscosité et suspension des paillettes | Peau d'orange, coulures, marbrures, faible opacité |
FAQ
Qu'est-ce que le cloquage par solvant dans la peinture ? Le cloquage par solvant est un ensemble de cloques ouvertes, de piqûres ou de petites cratères qui apparaît pendant la cuisson. La surface forme une peau tandis que le solvant reste en dessous, et la vapeur éclate à travers lorsque la pièce chauffe. Un temps d'évaporation plus long, une première zone de four plus froide, des couches plus fines et un diluant plus lent le préviennent.
Pourquoi la peinture coule-t-elle ou forme-t-elle des coulures sur les surfaces verticales ? La peinture forme des coulures lorsque le film humide est trop épais ou reste fluide trop longtemps. PPG cite trop de peinture en une seule couche, une faible pression d'air, un temps de flash court, un pistolet tenu trop près ou déplacé trop lentement, des conditions de pulvérisation froides et un diluant ou durcisseur trop lent.
Quelle est la différence entre la peau d'orange et la pulvérisation sèche ? La peau d'orange est un film brillant continu à la texture bosselée parce que les gouttelettes ne se sont pas égalisées. La pulvérisation sèche est une surface granuleuse, rugueuse et peu brillante parce que les gouttelettes étaient presque sèches à l'arrivée. Les deux résultent d'un mauvais réglage du pistolet et d'un diluant rapide ; la pulvérisation sèche ajoute une distance et une pression d'air excessives.
Qu'est-ce qui cause les yeux de poisson dans la peinture ? Les yeux de poisson dans la peinture sont causés par une contamination abaissant la tension superficielle, principalement de la silicone, de l'huile et de la graisse sur la pièce ou dans l'air comprimé. Ils s'ouvrent dans le film humide immédiatement après la pulvérisation. La prévention consiste à utiliser des gants et des chiffons propres, des nettoyants de surface appropriés et des filtres et sécheurs d'air entretenus.
Où intervient la technologie MUSI
MUSI Technology fournit des lignes liquides complètes dans lesquelles la cabine de pulvérisation de peinture industrielle, l'unité de traitement d'air, la zone de flash-off, le four et le convoyeur sont conçus ensemble, de sorte que la température, le débit d'air et le temps de flash sont définis au stade de la conception. Pour un choix de procédé entre les deux technologies, voir revêtement en poudre vs revêtement par pulvérisation liquide.
Fourni par Lin Cong, directeur technique, MUSI Technology
Envoyez-nous la taille de votre pièce, votre débit et le type de revêtement — nos ingénieurs vous répondent avec une implantation et un budget en un jour ouvré. Contactez MUSI Technology ou parcourir notre gamme d'équipements.
Guides techniques connexes
- Ligne de revêtement pour conteneur BESS : spécifications et corrosion
Les conteneurs de stockage d'énergie par batterie nécessitent une protection contre la corrosion C4 à C5-M : sablage jusqu'à Sa2.5, primaire riche en zinc et couche de finition en polyester résistant aux intempéries. - Ligne de revêtement de boîtiers de batterie de véhicules électriques : spécifications et coût
Les boîtiers de batterie doivent offrir rigidité diélectrique, stabilité thermique et durée de vie contre la corrosion en un seul revêtement. Comparaison poudre versus liquide, objectifs d'épaisseur de film,. - Ligne de revêtement par pulvérisation : types, spécifications et coût (2026)
Combien coûte une ligne de revêtement par pulvérisation, comment les principaux types se comparent en termes de débit et de finition, et les spécifications à fixer avant de demander des devis. - Grenaillage vs sablage : lequel choisir
Le grenaillage projette l'abrasif mécaniquement avec des roues ; le sablage le propulse avec de l'air comprimé. Comparés sur le débit, le coût énergétique par m2, la surface. - Implantation d'une ligne de revêtement : surface au sol nécessaire
Une ligne de poudre semi-automatique nécessite 200-400 m2 ; une ligne automatique standard 600-1 200 m2. Règles d'implantation, forme en U ou en ligne droite, hauteur sous plafond,.