Các khuyết tật sơn lỏng: Chảy xệ, Bọt dung môi, Da cam và Cách khắc phục
Trả lời nhanh: Hầu hết các khuyết tật sơn lỏng đến từ năm biến số: độ dày màng ướt, cân bằng dung môi, nguyên tử hóa, khí hậu buồng phun và độ sạch. Chảy xệ xảy ra sau các lớp sơn dày, chi tiết nguội và chất pha loãng chậm; bọt dung môi xảy ra sau thời gian bay hơi ngắn và vùng lò đầu tiên nóng; da cam và phun khô xảy ra do nguyên tử hóa kém và chất pha loãng nhanh; mắt cá xảy ra do silicone hoặc dầu. Các nhà sản xuất sơn công bố nhiệt độ buồng phun 20-25 °C, và OSHA quy định vận tốc khí buồng phun không nhỏ hơn 100 ft/phút (0,51 m/s), hoặc 60 ft/phút đối với phun tĩnh điện. Màng ướt được kiểm tra bằng WFT = DFT / chất rắn thể tích.
Công nghệ MUSI, một nhà sản xuất dây chuyền phun sơn bột và sơn lỏng tại Thường Châu, Trung Quốc, thiết kế dây chuyền sơn lỏng sao cho cửa sổ quy trình được duy trì bởi thiết bị: không khí bổ sung được lọc và điều hòa, luồng khí buồng phun cân bằng, vùng bay hơi được định cỡ từ tốc độ dây chuyền và tải dung môi, và lò nung phân vùng với tốc độ gia nhiệt được kiểm soát.
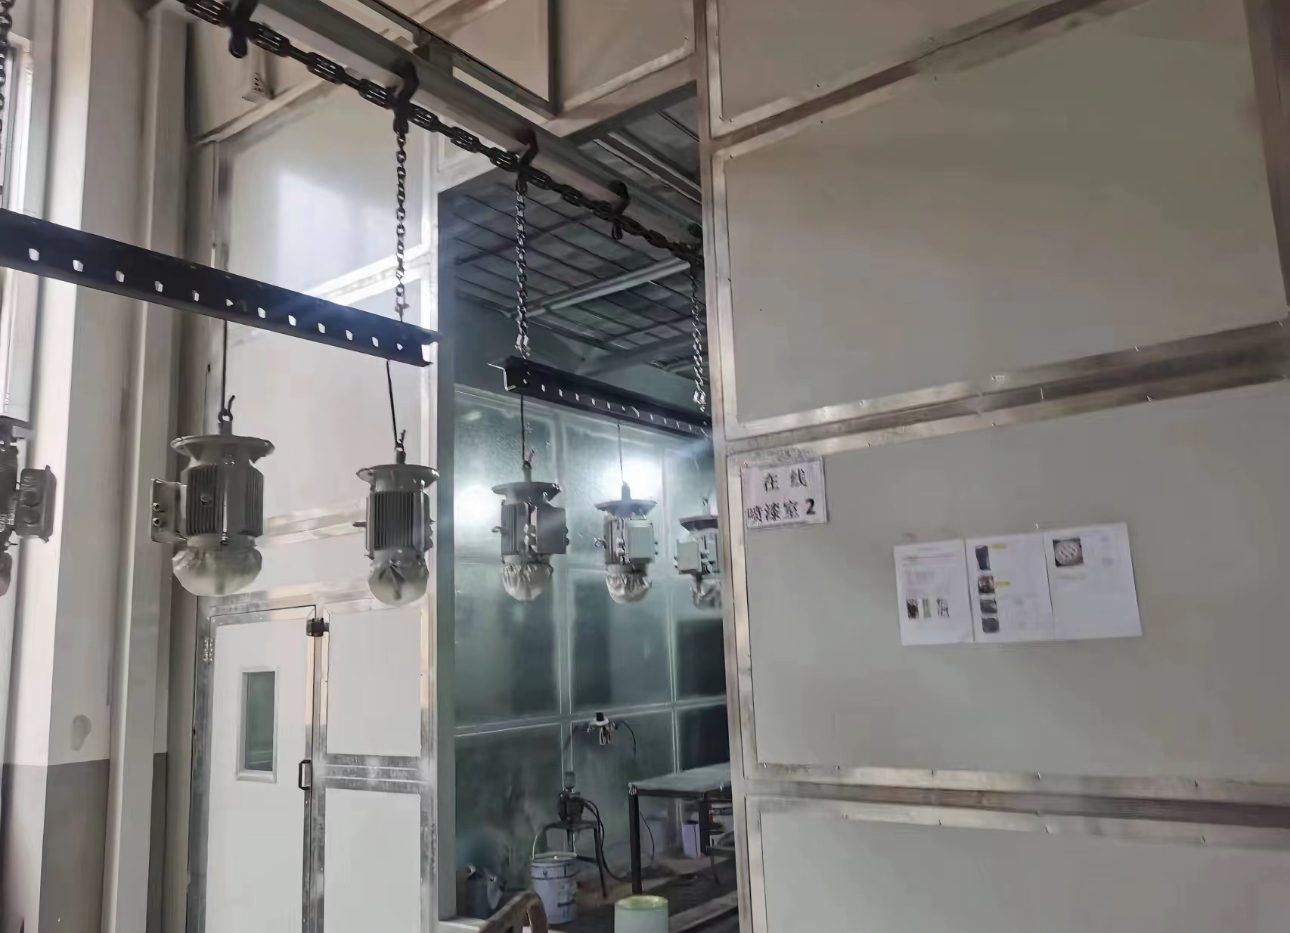
Các khuyết tật sơn lỏng phổ biến là gì và nguyên nhân gây ra chúng?
Các khuyết tật sơn công nghiệp phổ biến trong hoàn thiện phun chất lỏng là mười một khuyết tật trong bảng dưới đây, và gần như tất cả chúng đều bắt nguồn từ độ dày màng, cân bằng dung môi, nguyên tử hóa, khí hậu buồng phun hoặc độ sạch. Đối với lỗi bột xem tổng quan về các khuyết tật sơn tĩnh điện.
| Khuyết tật lớp phủ | Ngoại hình | Nguyên nhân chính | Sửa |
|---|---|---|---|
| Chảy xệ và chảy thành dòng (rèm) | Nhỏ giọt hoặc một rèm màng ướt trên bề mặt thẳng đứng | Lớp phủ dày, áp suất khí thấp, thời gian bay hơi ngắn, súng quá gần hoặc di chuyển chậm, chi tiết hoặc buồng phun lạnh, chất pha loãng chậm, pha loãng quá mức | Lớp phủ mỏng hơn, thời gian bay hơi đầy đủ, chất pha loãng đúng loại, chi tiết ở nhiệt độ phun; chà nhám và phủ lại |
| Sôi dung môi (bốc hơi dung môi) | Bọng rộp hở, lỗ kim hoặc hố nhỏ sau khi nướng | Màng dày, chất pha loãng nhanh, thời gian bay hơi ngắn, lò sấy hoặc hồng ngoại quá nóng quá sớm, luồng khí thừa trên màng ướt | Thời gian bay hơi lâu hơn, vùng lò đầu tiên mát hơn, lớp phủ mỏng hơn; chà nhám và sơn lại |
| Vỏ cam | Kết cấu gồ ghề như vỏ cam | Áp suất khí thấp, quạt rộng, súng quá xa, chất pha loãng nhanh, quá ít chất pha loãng, buồng sơn nóng, trộn kém | Đặt súng theo bảng dữ liệu, độ nhớt và chất pha loãng đúng; đánh bóng hoặc sơn lại |
| Sơn khô (sơn phun quá) | Khu vực có hạt, thô, độ bóng thấp, thường ở các cạnh | Súng quá xa, độ nhớt quá cao, đường chạy nhanh, áp suất khí thừa, đầu phun nhỏ, chất pha loãng nhanh | Khoảng cách và áp suất đúng, chậm hơn và mỏng hơn; pha trộn hoặc phun lại |
| Mắt cá và miệng núi lửa | Vết lõm mở ra trên màng ướt ngay sau khi phun | Silicone, dầu hoặc mỡ trên chi tiết, đường khí bị nhiễm bẩn, giẻ lau bẩn, tay trần | Găng tay và khăn sạch, dung dịch tẩy rửa bề mặt, bộ lọc khí và máy sấy được bảo dưỡng; chà nhám và sơn lại |
| Sơn bị phồng rộp | Bong bóng hoặc mụn nhỏ khoảng 0,5-1,5 mm trên lớp sơn phủ | Hơi ẩm bị giữ lại dưới hoặc giữa các lớp sơn, độ ẩm cao, muối hoặc dầu trên bề mặt, màng sơn quá dày, đường khí ẩm ướt | Bề mặt khô, sạch, khí nén khô, độ dày màng sơn theo quy định; chà nhám đến vật liệu chắc khỏe và sơn lại |
| Lỗ kim sơn | Các lỗ nhỏ do bọng nước vỡ trong quá trình khô | Nước hoặc dầu trên bề mặt, súng quá gần, áp suất khí quá cao, sấy cưỡng bức sớm, dung môi pha loãng sai | Tẩy dầu mỡ, điều chỉnh áp suất và khoảng cách đúng, để bay hơi; chà nhám và sơn lại |
| Tạp chất bẩn | Các đốm và hạt nhỏ trong lớp sơn nền hoặc sơn bóng | Bụi trong không khí, cặn chà nhám, sợi, bộ lọc buồng sơn bẩn, tĩnh điện, sơn chưa lọc | Thay bộ lọc theo định kỳ, buồng sơn kín, lau dính, lọc sơn; đánh bóng hoặc sơn lại |
| Ửng hồng (nở hoa) | Màng mờ đục như sữa trên màng sơn mới | Hơi ẩm ngưng tụ trên màng sơn: độ ẩm cao, chất pha loãng bay hơi nhanh, buồng sơn lạnh có gió lùa, áp suất khí quá cao | Nhiệt độ buồng sơn ổn định, chất pha loãng chậm khô, giảm áp suất; đánh bóng hoặc sơn lại |
| Loang lổ của sơn kim loại | Các vệt hoặc mảng sáng tối dọc theo đường súng phun | Sơn lót quá ướt, kỹ thuật không đều, dạng quạt phun bị lỗi, sai chất pha loãng, trộn không đều | Các lớp sơn ướt vừa phải, kiểm tra dạng quạt phun; sơn lại lớp lót trước khi phủ sơn bóng |
| Che phủ kém (màng sơn mỏng) | Lớp sơn lót lộ ra, thường ở các cạnh và chỗ lõm | Màng sơn mỏng, pha loãng quá mức, khuấy trộn kém, ánh sáng kém hoặc khó tiếp cận | Các lớp đều nhau đến độ dày màng quy định, trộn kỹ, ánh sáng tốt |
Nguyên nhân gây ra bọt dung môi và thời gian bay hơi cùng quá trình gia nhiệt trong lò nướng ngăn ngừa nó như thế nào?
Bọt dung môi xảy ra khi bề mặt màng sơn đóng váng trong khi dung môi vẫn còn bên dưới, khiến hơi dung môi phá vỡ bề mặt khi chi tiết nóng lên. Một thí nghiệm được thiết kế do Products Finishing báo cáo cho thấy nhiệt độ lò nướng là yếu tố mạnh nhất, trước cả cài đặt súng phun. Do đó, các biện pháp kiểm soát thực tế là vùng bay hơi đủ dài cho hỗn hợp dung môi và độ dày màng sơn, cùng quá trình gia nhiệt trong lò nướng với vùng đầu tiên mát hơn vùng đóng rắn. Hiện tượng phồng rộp do dung môi có cùng nguyên nhân gốc.
Những thông số cửa sổ quy trình nào quan trọng đối với hiện tượng sơn chảy và sơn chảy xệ, da cam và hiện tượng mờ trắng?
Các thông số quan trọng là nhiệt độ buồng phun, độ ẩm tương đối so với điểm sương, vận tốc không khí, lọc khí cấp, độ dày màng sơn ướt và biểu đồ bay hơi và nướng. Bảng dữ liệu sơn luôn được ưu tiên hơn các số liệu chung dưới đây.
| Thông số | Con số công bố | Loại nguồn | Các khuyết tật mà nó kiểm soát |
|---|---|---|---|
| Nhiệt độ buồng phun | 20-25 °C; 20-22 °C (68-72 °F) để chống hiện tượng mờ và bọng nước | Hướng dẫn nhà sản xuất sơn | Chảy xệ, vỏ cam, mờ trắng, bọng nước |
| Giới hạn mờ trắng | Rủi ro dưới khoảng 16 °C (60 °F) hoặc trên khoảng 35 °C (95 °F) | Hướng dẫn nhà cung cấp thiết bị | Mờ trắng sơn |
| Nhiệt độ bề mặt | Cao hơn điểm sương ít nhất 3 °C | Hướng dẫn nhà sản xuất sơn | Phồng rộp, bong tróc, mờ trắng |
| Vận tốc gió trong buồng phun | Không nhỏ hơn 100 ft/min (0,51 m/s) trên mặt mở; 60 ft/min (0,30 m/s) đối với tĩnh điện | OSHA 29 CFR 1910.107 | Phun khô, bụi bẩn, bụi sơn thừa rơi xuống |
| Nhiệt độ không khí bổ sung trong mùa sưởi | Không thấp hơn 18 °C (65 °F) tại cửa vào buồng phun | OSHA 29 CFR 1910.94 | Chảy xệ, nháy chậm, mờ trắng |
| Bộ lọc khuếch tán trần | Cấp M5 (EN 779), ISO ePM10 50 %; vận tốc bề mặt môi trường lọc 0,25-0,5 m/s | Bảng dữ liệu môi trường lọc | Tạp chất bẩn |
| Độ dày màng ướt | WFT = DFT / phần thể tích chất rắn; thước đo rãnh theo ASTM D4414 | Hướng dẫn cho thợ đo | Chảy xệ, bọt dung môi, che phủ kém |
| Bay hơi và vùng lò đầu tiên | Bay hơi 6 phút trong nghiên cứu; đối lưu 38 °C (100 °F) tạo bọt ít hơn 93 °C (200 °F) | Nghiên cứu của Products Finishing | Bọt dung môi, lỗ kim |
Độ nhớt, thiết lập súng phun và độ dày màng ướt ảnh hưởng thế nào đến sơn da cam và phun khô?
Độ nhớt, thiết lập súng phun và độ dày màng quyết định liệu các giọt có đến đủ ướt để chảy hòa vào nhau nhưng không quá ướt đến mức màng bị di chuyển, đó là lý do vì sao sơn da cam và phun khô nằm ở một đầu của mỗi thiết lập còn chảy xệ ở đầu kia. Trộn, lọc và ổn định nhiệt độ của sơn thuộc về phòng pha sơn.
| Cài đặt súng phun | Quá thấp hoặc quá chậm sẽ cho | Quá cao hoặc quá nhanh sẽ cho |
|---|---|---|
| Áp suất khí nguyên tử hóa | Chảy xệ, da cam | Phun khô, lỗ kim, mờ trắng |
| Khoảng cách từ súng phun đến chi tiết | Chảy xệ, bọt dung môi, lỗ kim (quá gần) | Vỏ cam, phun khô (quá xa) |
| Độ nhớt sơn | Chảy xệ, che phủ kém (pha loãng quá nhiều) | Vỏ cam, phun khô, dung môi bị giữ lại |
| Tốc độ bay hơi của chất pha loãng | Chảy xệ (chất pha loãng quá chậm) | Vỏ cam, phun khô, sủi bọt dung môi, tái nhợt (quá nhanh) |
| Màng ướt mỗi lớp | Che giấu kém | Chảy xệ, bọt dung môi, phồng rộp, loang lổ |
Tính năng buồng phun, lò sấy và dây chuyền nào ngăn ngừa khuyết tật hoàn thiện nào?
Các khuyết tật hoàn thiện được ngăn ngừa bằng thiết bị duy trì cửa sổ quy trình mà không cần người vận hành hiệu chỉnh: không khí bổ sung được điều hòa và lọc, luồng khí buồng phun đồng đều, vùng bay hơi chuyên dụng và lò sấy phân vùng. Các thành phần chính có sẵn từ các thương hiệu quốc tế như Graco, Sames, Wagner, Binks và DeVilbiss cho súng phun và máy bơm, Camfil và Freudenberg (Viledon) cho bộ lọc cấp và thải, Riello, Weishaupt và Maxon cho đầu đốt, ebm-papst và Ziehl-Abegg cho quạt, Condair cho tạo ẩm, Siemens và Allen-Bradley cho PLC và HMI, và Datapaq (Fluke Process Instruments) cho lập hồ sơ nhiệt độ lò sấy (có thể cấu hình theo thông số kỹ thuật của khách hàng). Bố cục dây chuyền được mô tả trong hướng dẫn về dây chuyền phủ phun chất lỏng và các giai đoạn lọc trong hướng dẫn bộ lọc buồng phun.
| Tính năng thiết bị | Những gì nó giữ ổn định | Ngăn ngừa khuyết tật |
|---|---|---|
| Bộ cấp khí nóng bù ẩm có kiểm soát độ ẩm | Nhiệt độ buồng phun và độ ẩm tương đối | Chảy xệ, da cam, phun khô, mờ trắng |
| Lọc cấp khí theo tầng với đồng hồ đo chênh áp | Khí cấp sạch và đều | Tạp chất bẩn |
| Hút xả cân bằng với giám sát vận tốc | Loại bỏ sương phun thừa ở vận tốc quy định | Phun khô, sương phun tràn, bụi bẩn |
| Máy sấy khí nén và bộ lọc tách dầu | Khí nguyên tử hóa khô, không dầu | Mắt cá, phồng rộp, lỗ kim |
| Đường hầm bay hơi giữa buồng phun và lò sấy | Thoát dung môi trước khi gia nhiệt | Bọt dung môi, phồng rộp dung môi, vệt chảy khi di chuyển trong lò |
| Lò sấy phân vùng với gia nhiệt tăng dần, được lập trình bằng thiết bị ghi dữ liệu | Độ tăng nhiệt độ chi tiết | Bọt dung môi, lỗ kim, đóng rắn thiếu |
| Nguồn cấp sơn có kiểm soát nhiệt độ và khuấy trộn | Độ nhớt và sự phân tán vảy | Da cam, chảy xệ, loang lổ, che phủ kém |
Câu hỏi thường gặp
Bọt dung môi trong sơn là gì? Bọt dung môi là một vùng gồm các bọng nước hở, lỗ kim hoặc hố nhỏ xuất hiện trong quá trình nướng. Bề mặt đóng màng trong khi dung môi còn nằm bên dưới, và hơi thoát vỡ ra khi chi tiết nóng lên. Thời gian bay hơi lâu hơn, vùng lò đầu tiên mát hơn, lớp phủ mỏng hơn và chất pha loãng chậm hơn sẽ ngăn ngừa hiện tượng này.
Tại sao sơn bị chảy xệ hoặc chảy trên bề mặt thẳng đứng? Sơn bị chảy khi màng ướt quá dày hoặc giữ trạng thái lỏng quá lâu. PPG liệt kê các nguyên nhân: quá nhiều sơn trong một lớp, áp suất khí thấp, thời gian bay hơi ngắn, súng phun giữ quá gần hoặc di chuyển quá chậm, điều kiện phun lạnh và chất pha loãng hoặc chất đóng rắn quá chậm.
Sự khác biệt giữa vỏ cam và phun khô là gì? Vỏ cam là màng bóng liên tục có kết cấu gồ ghề vì các giọt không san phẳng. Phun khô là bề mặt dạng hạt, thô, độ bóng thấp vì các giọt gần như khô khi đến. Cả hai đều do thiết lập súng kém và chất pha loãng nhanh; phun khô thêm khoảng cách và áp suất khí quá mức.
Nguyên nhân gây mắt cá trong sơn là gì? Mắt cá trong sơn là do nhiễm bẩn làm giảm sức căng bề mặt, chủ yếu là silicone, dầu và mỡ trên chi tiết hoặc trong khí nén. Chúng mở ra trong màng ướt ngay sau khi phun. Phòng ngừa bằng găng tay và khăn sạch, chất tẩy rửa bề mặt đúng loại và bộ lọc khí cùng máy sấy được bảo trì.
Vị trí của MUSI Technology phù hợp ở đâu
MUSI Technology cung cấp các dây chuyền chất lỏng hoàn chỉnh trong đó buồng phun sơn công nghiệp, bộ cấp khí, vùng bay hơi, lò sấy và băng tải được thiết kế cùng nhau, nên nhiệt độ, luồng khí và thời gian bay hơi được đặt ngay ở giai đoạn thiết kế. Để lựa chọn quy trình giữa hai công nghệ, xem sơn tĩnh điện so với sơn phun dạng lỏng.
Được cung cấp bởi Lin Cong, Giám đốc Kỹ thuật, MUSI Technology
Gửi cho chúng tôi kích thước linh kiện, sản lượng và loại sơn — các kỹ sư của chúng tôi sẽ phản hồi với bố trí mặt bằng và ngân sách trong vòng một ngày làm việc. Liên hệ MUSI Technology hoặc xem qua dải thiết bị của chúng tôi.
Hướng dẫn kỹ thuật liên quan
- Dây chuyền sơn container BESS: Thông số kỹ thuật & Chống ăn mòn
Container lưu trữ năng lượng pin cần bảo vệ chống ăn mòn từ C4 đến C5-M: phun bi đến Sa2.5, sơn lót giàu kẽm và sơn phủ trên cùng polyester chống thời tiết. - Dây chuyền sơn phủ vỏ pin EV: Thông số kỹ thuật & Chi phí
Vỏ pin cần độ bền điện môi, ổn định nhiệt và tuổi thọ chống ăn mòn trong một lớp sơn phủ. So sánh bột với chất lỏng, mục tiêu độ dày màng,. - Dây chuyền phủ phun: Các loại, thông số kỹ thuật & chi phí (2026)
Một dây chuyền phun phủ tốn bao nhiêu chi phí, các loại chính so sánh với nhau như thế nào về năng suất và độ hoàn thiện, và những thông số kỹ thuật cần xác định trước khi bạn yêu cầu báo giá. - Phun hạt thép vs Phun cát: Chọn loại nào
Phun hạt thép ném vật liệu mài mòn bằng bánh xe cơ học; phun cát đẩy nó bằng khí nén. So sánh về năng suất, chi phí năng lượng trên m2, bề mặt. - Bố trí dây chuyền sơn phủ: Diện tích sàn bạn cần
Một dây chuyền bột bán tự động cần 200-400 m2; một dây chuyền tự động tiêu chuẩn cần 600-1.200 m2. Quy tắc bố trí, hình chữ U so với kiểu thẳng, chiều cao trần,.