액체 도료 결함: 흘러내림, 용제 팝, 오렌지 필 및 해결 방법
빠른 답변: 대부분의 액체 도료 결함은 다섯 가지 변수에서 비롯됩니다: 습식 도막 두께, 용제 균형, 분무화, 부스 환경 및 청결도. 흘러내림은 두꺼운 도막, 차가운 부품 및 느린 리듀서에서 발생하고, 용제 팝은 짧은 플래시 오프와 뜨거운 첫 번째 오븐 구역에서 발생하며, 오렌지 필과 건조 분사는 불량한 분무화와 빠른 리듀서에서 발생하고, 피시아이는 실리콘 또는 오일에서 발생합니다. 도료 제조사는 부스 온도를 20-25 °C로 공표하며, OSHA는 부스 공기 속도를 최소 100 ft/min(0.51 m/s), 정전 도장의 경우 60 ft/min으로 규정합니다. 습식 도막은 WFT = DFT / 부피 고형분으로 확인합니다.
중국 창저우에 위치한 분체 및 액체 스프레이 코팅 라인 제조사인 MUSI Technology는 여과 및 조절된 외기 도입, 균형 잡힌 부스 기류, 라인 속도와 용제 부하에 따라 크기가 결정되는 플래시 오프 구역, 제어된 램프가 있는 구역별 오븐을 통해 공정 윈도우가 장비에 의해 유지되도록 액체 라인을 설계합니다.
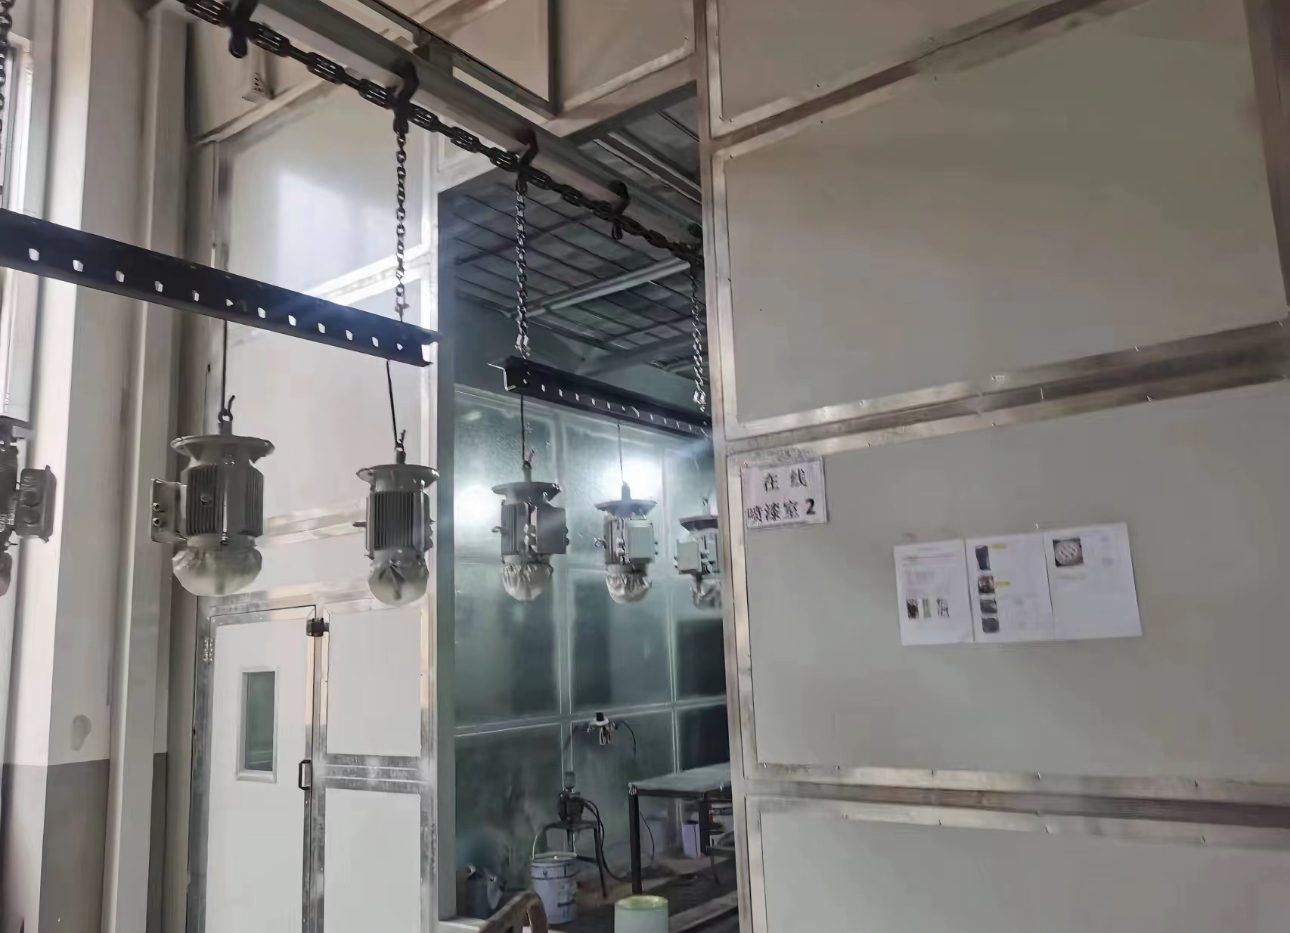
일반적인 액체 도료 결함에는 무엇이 있고 그 원인은 무엇인가요?
액체 스프레이 도장에서 흔한 산업용 도료 결함은 아래 표의 열한 가지이며, 거의 모두 도막 형성, 용제 균형, 분무, 부스 환경 또는 청결도로 거슬러 올라갑니다. 분체 결함은 다음을 참조하십시오. 분체 도장 결함 개요.
| 도장 결함 | 외관 | 주요 원인 | 해결책 |
|---|---|---|---|
| 처짐과 흐름(커튼) | 수직면에 방울 또는 젖은 도막의 커튼 | 두꺼운 도장, 낮은 기압, 짧은 플래시, 건이 너무 가깝거나 느림, 차가운 부품 또는 부스, 느린 리듀서, 과도한 희석 | 더 얇은 도장, 충분한 플래시 시간, 올바른 리듀서, 분사 온도의 부품; 샌딩 후 재도장 |
| 용제 팝(용제 비등) | 베이킹 후 열린 물집, 핀홀 또는 작은 크레이터 | 무거운 필름, 빠른 리듀서, 짧은 플래시오프, 오븐 또는 적외선이 너무 일찍 너무 뜨거움, 젖은 필름 위 과도한 공기 흐름 | 더 긴 플래시오프, 더 시원한 첫 오븐 존, 더 얇은 도포; 샌딩 후 재도장 |
| 오렌지 필 | 오렌지 껍질 같은 울퉁불퉁한 질감 | 낮은 기압, 넓은 팬, 건이 너무 멀리, 빠른 리듀서, 리듀서 부족, 뜨거운 부스, 불량한 혼합 | 건을 데이터 시트에 맞게 설정, 올바른 점도와 리듀서; 폴리싱 또는 재도장 |
| 건조 스프레이(오버스프레이) | 거칠고, 입자가 있고, 광택이 낮은 부분, 종종 가장자리에서 발생 | 건이 너무 멀리, 점도가 너무 높음, 빠른 패스, 과도한 공기 압력, 작은 팁, 빠른 시너 | 올바른 거리와 압력, 더 느리고 얇게; 컴파운드 또는 재도장 |
| 피시아이와 크레이터 | 스프레이 직후 습식 필름에 움푹 들어간 자국이 생김 | 부품에 실리콘, 오일 또는 그리스, 오염된 에어 라인, 더러운 걸레, 맨손 | 깨끗한 장갑과 천, 표면 세정제, 정비된 에어 필터 및 드라이어; 샌딩 후 재도장 |
| 도료 물집 | 탑코트에 약 0.5-1.5mm의 기포 또는 뾰루지 | 코트 아래 또는 코트 사이에 갇힌 수분, 높은 습도, 표면의 염분 또는 오일, 과도한 도막, 젖은 에어 라인 | 건조하고 깨끗한 기재, 건조한 압축 공기, 지정된 도막 두께; 건전한 소재까지 샌딩 후 재도장 |
| 페인트 핀홀링 | 건조 중에 터진 블리스터로 인해 남은 작은 구멍 | 표면의 물 또는 오일, 건이 너무 가까움, 과도한 공기 압력, 조기 강제 건조, 잘못된 시너 | 탈지, 올바른 압력과 거리, 플래시오프 허용; 샌딩 후 재도장 |
| 먼지 혼입 | 베이스 또는 클리어 코트의 반점 및 니브 | 공기 중 먼지, 샌딩 잔여물, 섬유, 오염된 부스 필터, 정전기, 여과되지 않은 페인트 | 정기적인 필터 교체, 밀폐 부스, 택 와이프, 여과된 페인트; 연마 또는 재도장 |
| 블러싱 (블루밍) | 새 도막 위의 유백색의 흐릿한 헤이즈 | 도막에 응결되는 수분: 높은 습도, 빠른 신너, 차갑고 바람이 통하는 부스, 과도한 기압 | 안정적인 부스 온도, 리타더 신너, 낮은 압력; 폴리싱 또는 재도장 |
| 메탈릭의 얼룩(모틀링) | 건 경로를 따라 나타나는 밝고 어두운 반점 또는 줄무늬 | 베이스코트가 너무 젖음, 불균일한 기법, 불량한 팬 패턴, 잘못된 신너, 불충분한 혼합 | 중간 정도로 젖은 코트, 팬 패턴 점검; 클리어 전에 베이스코트 재도장 |
| 불량한 은폐력 (낮은 도막) | 언더코트가 비쳐 보임, 주로 가장자리와 오목한 부분에서 | 얇은 도막, 과도한 희석, 불충분한 교반, 나쁜 조명 또는 접근성 | 지정된 도막까지 균일하게 도포, 철저한 혼합, 좋은 조명 |
용제 팝의 원인은 무엇이며, 플래시오프 시간과 오븐 램프가 어떻게 이를 방지하는가?
용제 팝은 용제가 아직 아래에 있는 상태에서 도막 표면이 피막을 형성할 때 발생하며, 부품이 가열되면서 증기가 표면을 뚫고 터져 나온다. Products Finishing이 보고한 설계 실험에 따르면 오븐 온도가 건 설정보다 더 강력한 요인으로 나타났다. 따라서 실질적인 제어 방법은 용제 블렌드와 도막 두께에 충분한 플래시오프 구역과 첫 번째 구역이 경화 구역보다 더 시원한 오븐 램프이다. 용제 블리스터링도 같은 근본 원인을 가진다.
페인트 흐름과 처짐, 오렌지 필 및 블러싱에 중요한 공정 윈도우 파라미터는 무엇인가?
중요한 파라미터는 부스 온도, 이슬점 대비 습도, 공기 속도, 공급 공기 여과, 습식 도막 두께, 플래시 및 베이크 프로파일이다. 페인트 데이터 시트는 항상 아래의 일반 수치보다 우선한다.
| 매개변수 | 발표된 수치 | 소스 유형 | 제어하는 결함 |
|---|---|---|---|
| 부스 온도 | 20-25 °C; 블룸 및 블리스터 방지를 위해 20-22 °C (68-72 °F) | 도료 제조사 가이드 | 처짐, 오렌지 필, 블러싱, 블리스터링 |
| 블러싱 한계 | 약 16 °C (60 °F) 미만 또는 약 35 °C (95 °F) 초과 시 위험 | 기기 공급업체 가이드 | 도료 블러싱 |
| 표면 온도 | 이슬점보다 최소 3 °C 이상 | 도료 제조사 가이드 | 블리스터링, 박리, 블러싱 |
| 부스 공기 속도 | 개방면에서 100 ft/min (0.51 m/s) 이상; 정전식의 경우 60 ft/min (0.30 m/s) | OSHA 29 CFR 1910.107 | 건조 스프레이, 먼지, 오버스프레이 낙하물 |
| 난방 시즌의 보충 공기 온도 | 부스 입구에서 18 °C (65 °F) 이상 | OSHA 29 CFR 1910.94 | 처짐, 느린 플래시, 블러싱 |
| 천장 확산 필터 | Class M5 (EN 779), ISO ePM10 50 %; 미디어 표면 속도 0.25-0.5 m/s | 필터 미디어 데이터 시트 | 먼지 혼입 |
| 습식 필름 두께 | WFT = DFT / 부피 고형분 비율; ASTM D4414에 따른 노치 게이지 | 게이지 제작자 지침 | 처짐, 용제 팝, 불충분한 은폐 |
| 플래시오프 및 첫 번째 오븐 구역 | 연구에서 6분 플래시; 38 °C (100 °F) 대류는 93 °C (200 °F)보다 팝이 적었음 | Products Finishing 연구 | 용제 팝, 핀홀 |
점도, 건 설정 및 습식 도막 두께가 오렌지 필 도료와 건조 스프레이에 어떻게 영향을 미칩니까?
점도, 건 설정 및 도막 두께는 액적이 서로 흘러 합쳐질 만큼 충분히 젖은 상태로 도착하지만 도막이 움직일 만큼 젖지 않은 상태로 도착하는지를 결정하며, 이것이 오렌지 필과 건조 스프레이가 각 설정의 한쪽 끝에 있고 처짐이 다른 쪽 끝에 있는 이유입니다. 도료의 혼합, 여과 및 온도 조절은 다음에 속합니다 도장 혼합실.
| 건 설정 | 너무 낮거나 너무 느리면 발생 | 너무 높거나 너무 빠르면 발생 |
|---|---|---|
| 분무 공기 압력 | 흐름, 오렌지 필 | 건조 분사, 핀홀, 블러싱 |
| 스프레이 건과 부품 간 거리 | 흐름, 솔벤트 팝, 핀홀 (너무 가까움) | 오렌지 껍질, 건조 스프레이 (너무 멀리) |
| 도료 점도 | 흘러내림, 불충분한 은폐 (과도한 희석) | 오렌지 껍질, 건조 스프레이, 용제 갇힘 |
| 희석제 증발 속도 | 흘러내림 (희석제가 너무 느림) | 오렌지 껍질, 건조 스프레이, 용제 팝, 블러싱 (너무 빠름) |
| 코트당 습식 필름 | 불량한 은폐력 | 처짐, 용제 팝, 블리스터링, 얼룩 |
어떤 부스, 오븐 및 라인 기능이 어떤 도장 결함을 방지하는가?
도장 결함은 작업자의 보정 없이 공정 윈도우를 유지하는 장비에 의해 방지됩니다: 조절 및 여과된 보충 공기, 균일한 부스 기류, 전용 플래시오프 존 및 구역별 오븐. 주요 구성품은 스프레이 건 및 펌프용 Graco, Sames, Wagner, Binks 및 DeVilbiss, 공급 및 배기 필터용 Camfil 및 Freudenberg(Viledon), 버너용 Riello, Weishaupt 및 Maxon, 팬용 ebm-papst 및 Ziehl-Abegg, 가습용 Condair, PLC 및 HMI용 Siemens 및 Allen-Bradley, 오븐 온도 프로파일링용 Datapaq(Fluke Process Instruments)와 같은 국제 브랜드에서 구할 수 있습니다(고객 사양에 따라 구성 가능). 라인 레이아웃은 다음에 설명되어 있습니다: 액체 스프레이 코팅 라인 가이드 및 필터 단계는 다음에 있습니다: 스프레이 부스 필터 가이드.
| 장비 기능 | 유지하는 항목 | 결함 방지 |
|---|---|---|
| 습도 제어 기능이 있는 가열 외기 보충 장치 | 부스 온도 및 상대 습도 | 처짐, 오렌지 필, 건조 스프레이, 블러싱 |
| 압력 강하 게이지가 있는 단계별 공급 여과 | 깨끗하고 균일한 공급 공기 | 먼지 혼입 |
| 속도 모니터링이 있는 균형 잡힌 배기 | 지정된 속도에서 오버스프레이 제거 | 건조 스프레이, 오버스프레이 낙진, 먼지 |
| 압축 공기 건조기 및 코얼레싱 필터 | 건조하고 오일이 없는 분무 공기 | 피시아이, 블리스터링, 핀홀링 |
| 부스와 오븐 사이의 플래시오프 터널 | 가열 전 용제 방출 | 오븐 내에서 이동하는 용제 팝, 용제 블리스터링, 처짐 |
| 데이터 로거로 프로파일링된 램프가 있는 구역별 오븐 | 부품 온도 상승 | 용제 팝, 핀홀, 미경화 |
| 온도 제어 및 교반 도장 공급 | 점도 및 플레이크 현탁 | 오렌지 필, 흐름, 얼룩, 불량 은폐 |
FAQ
도장에서 용제 팝이란 무엇인가? 용제 팝은 베이킹 중에 나타나는 열린 기포, 핀홀 또는 작은 크레이터의 영역입니다. 용제가 아래에 남아 있는 동안 표면이 막을 형성하고, 부품이 가열되면서 증기가 터져 나옵니다. 더 긴 플래시 오프, 더 차가운 첫 번째 오븐 구역, 더 얇은 도막 및 더 느린 리듀서가 이를 방지합니다.
수직 표면에서 도료가 흐르거나 처지는 이유는 무엇인가? 도료가 흐르는 현상은 습식 도막이 너무 두껍거나 너무 오래 유동성을 유지할 때 발생합니다. PPG는 한 번에 너무 많은 도료 도포, 낮은 기압, 짧은 플래시 시간, 너무 가까이 대거나 너무 느리게 움직이는 건, 차가운 분사 조건, 그리고 너무 느린 리듀서나 경화제를 원인으로 꼽습니다.
오렌지 필과 드라이 스프레이의 차이는 무엇인가요? 오렌지 필은 액적이 평탄화되지 않아 울퉁불퉁한 질감을 가진 연속적인 광택 도막입니다. 드라이 스프레이는 액적이 도착할 때 거의 건조되어 표면이 거칠고 입자감이 있으며 광택이 낮습니다. 둘 다 잘못된 건 세팅과 빠른 리듀서에서 비롯되며, 드라이 스프레이는 과도한 거리와 기압이 추가됩니다.
도료에 피시아이(fisheye)가 생기는 원인은 무엇인가요? 도료의 피시아이는 낮은 표면 장력 오염, 주로 부품이나 압축 공기 중의 실리콘, 오일 및 그리스에 의해 발생합니다. 분사 직후 습식 도막에서 열립니다. 예방은 깨끗한 장갑과 천, 올바른 표면 세정제, 그리고 유지 관리된 공기 필터와 건조기를 사용하는 것입니다.
MUSI Technology가 적합한 곳
MUSI Technology는 다음과 같은 완전한 액체 라인을 공급합니다: 산업용 도료 스프레이 부스, 공기 보충 장치, 플래시 오프 존, 오븐 및 컨베이어가 함께 설계되어 온도, 기류 및 플래시 시간이 설계 단계에서 설정됩니다. 두 기술 중 공정 선택에 대해서는 다음을 참조하십시오 분체 도장 vs 액체 스프레이 도장.
MUSI Technology 기술 이사 Lin Cong 제공
부품 크기, 처리량 및 코팅 유형을 보내주시면 엔지니어가 영업일 기준 1일 이내에 레이아웃과 예산을 회신해 드립니다. MUSI Technology에 문의하세요 또는 찾아보기 당사의 장비 범위.
관련 기술 가이드
- BESS 컨테이너 코팅 라인: 사양 및 부식
배터리 에너지 저장 컨테이너는 C4에서 C5-M 수준의 부식 방지 처리가 필요합니다: 샷 블라스팅으로 Sa2.5 등급을 달성하고, 아연이 풍부한 프라이머와 내후성 폴리에스터 상도 도료를 적용합니다. - EV 배터리 팩 하우징 코팅 라인: 사양 & 비용
배터리 팩 하우징은 하나의 코팅으로 절연 강도, 열 안정성 및 내식 수명을 충족해야 합니다. 파우더와 액체 비교, 도막 두께 목표,. - 스프레이 코팅 라인: 유형, 사양 및 비용 (2026)
스프레이 코팅 라인의 비용, 주요 유형별 처리량과 마감 비교, 견적 요청 전에 확정해야 할 사양. - 숏 블라스팅 vs 샌드블라스팅: 무엇을 선택할까
숏 블라스팅은 휠로 연마재를 기계적으로 던지고, 샌드블라스팅은 압축 공기로 추진한다. 처리량, m2당 에너지 비용, 표면 기준으로 비교한다. - 코팅 라인 레이아웃: 필요한 바닥 공간
반자동 파우더 라인은 200-400 m2가 필요합니다; 표준 자동 라인은 600-1,200 m2입니다. 레이아웃 규칙, U자형 대 직선형, 천장 높이,.