Sıvı Boya Kusurları: Akmalar, Çözücü Patlaması, Portakal Kabuğu ve Çözümleri
Hızlı yanıt: Çoğu sıvı boya kusuru beş değişkenden kaynaklanır: yaş film kalınlığı, çözücü dengesi, atomizasyon, kabin iklimi ve temizlik. Akmalar ağır katmanlar, soğuk parçalar ve yavaş incelticiden kaynaklanır; çözücü patlaması kısa uçma süresi ve sıcak ilk fırın bölgesinden kaynaklanır; portakal kabuğu ve kuru püskürtme zayıf atomizasyon ve hızlı incelticiden kaynaklanır; balık gözü silikon veya yağdan kaynaklanır. Boya üreticileri 20-25 °C kabin sıcaklığı yayımlar ve OSHA kabin hava hızını en az 100 ft/dk (0,51 m/s) veya elektrostatik püskürtme için 60 ft/dk olarak belirler. Yaş film WFT = DFT / hacimsel katılar ile kontrol edilir.
Çin'in Changzhou kentinde bir toz ve sıvı püskürtme kaplama hattı üreticisi olan MUSI Teknolojisi, sıvı hatları proses penceresinin ekipman tarafından korunacağı şekilde tasarlar: filtrelenmiş ve şartlandırılmış besleme havası, dengelenmiş kabin hava akışı, hat hızı ve çözücü yüküne göre boyutlandırılmış bir uçma bölgesi ve kontrollü rampalı bölgeli fırınlar.
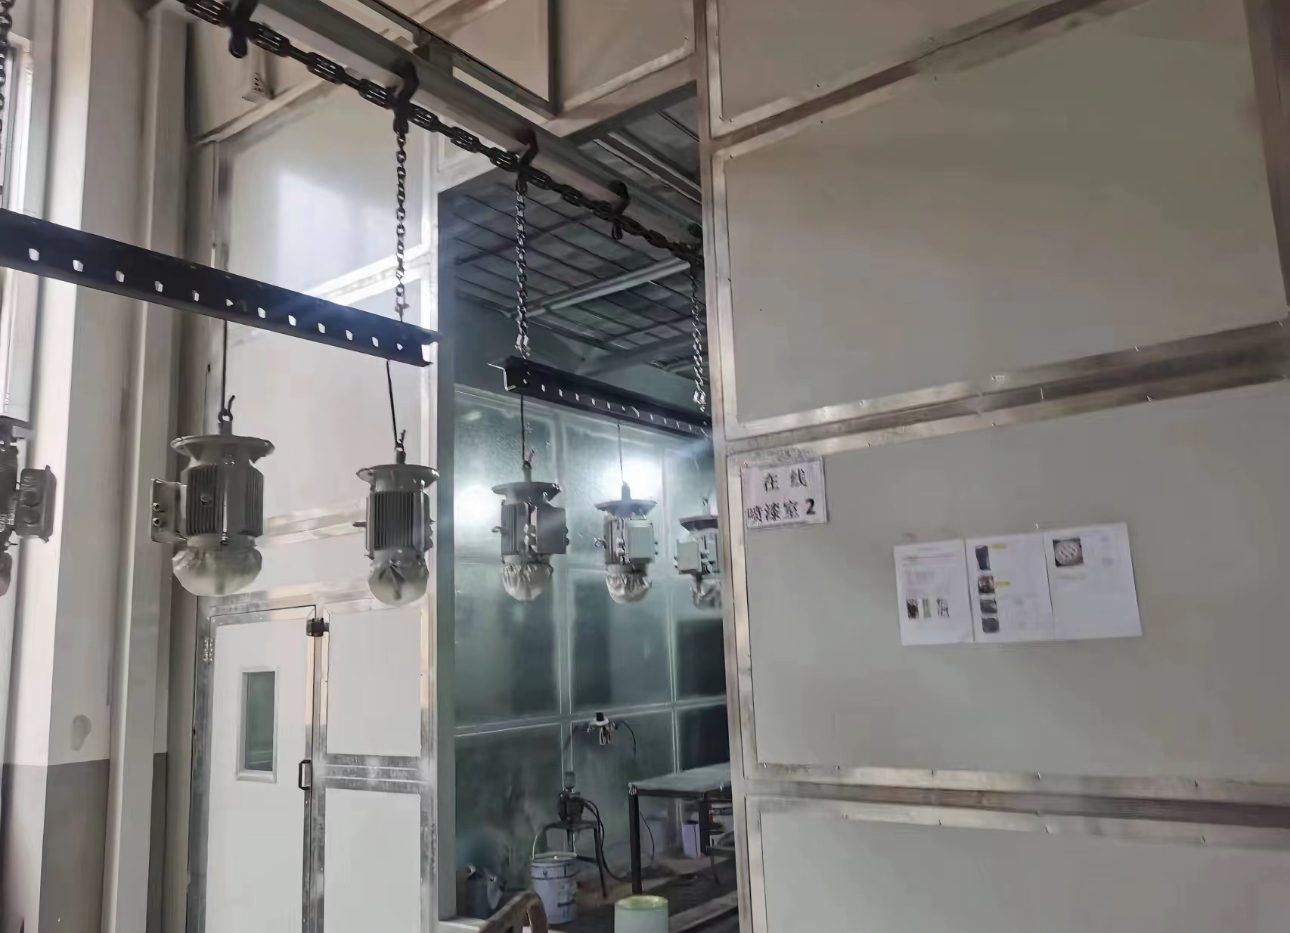
Yaygın sıvı boya kusurları nelerdir ve bunlara ne sebep olur?
Sıvı püskürtme ile bitirme işleminde yaygın endüstriyel boya kusurları aşağıdaki tabloda yer alan on bir tanedir ve neredeyse tamamı film kalınlığı, çözücü dengesi, atomizasyon, kabin iklimi veya temizliğine kadar uzanır. Toz hataları için bkz. toz boya kusurları genel bakış.
| Kaplama hatası | Görünüm | Ana nedenler | Düzelt |
|---|---|---|---|
| Sarkmalar ve akmalar (perdeler) | Dikey yüzeylerde damlalar veya ıslak film perdesi | Ağır kat, düşük hava basıncı, kısa flash, tabanca çok yakın veya yavaş, soğuk parça veya kabin, yavaş inceltici, aşırı inceltme | Daha hafif katlar, tam flash süresi, doğru inceltici, püskürtme sıcaklığında parça; zımpara ve yeniden kaplama |
| Çözücü patlaması (çözücü kaynaması) | Fırınlamadan sonra açık kabarcıklar, iğne delikleri veya küçük kraterler | Ağır film, hızlı inceltici, kısa uçucu bekleme, fırın veya kızılötesi çok erken çok sıcak, ıslak film üzerinde aşırı hava akışı | Daha uzun uçucu bekleme, daha serin ilk fırın bölgesi, daha ince katlar; zımpara yapıp yeniden boyayın |
| Portakal kabuğu | Portakal kabuğu gibi tümsekli doku | Düşük hava basıncı, geniş fan, tabanca çok uzak, hızlı inceltici, çok az inceltici, sıcak kabin, kötü karıştırma | Tabancayı veri sayfasına göre ayarlayın, doğru viskozite ve inceltici; cila yapın veya yeniden boyayın |
| Kuru püskürtme (taşma) | Taneli, pürüzlü, düşük parlaklıkta alanlar, genellikle kenarlarda | Tabanca çok uzak, viskozite çok yüksek, hızlı geçişler, aşırı hava basıncı, küçük uç, hızlı tiner | Doğru mesafe ve basınç, daha yavaş ve daha ince; bileşik veya yeniden püskürtme |
| Balık gözü ve kraterler | Püskürtmeden hemen sonra ıslak filmde açılan çukurlar | Parçada silikon, yağ veya gres, kirli ha hatları, kirli bezler, çıplak eller | Temiz eldivenler ve bezler, yüzey temizleyicileri, bakımlı ha filtreleri ve kurutucular; zımparala ve yeniden boya |
| Boya kabarması | Üst kaplamada yaklaşık 0,5-1,5 mm kabarcıklar veya sivilceler | Katmanların altında veya arasında hapsolmuş nem, yüksek nem, yüzeyde tuzlar veya yağ, aşırı film, ıslak ha hatları | Kuru, temiz yüzey, kuru basınçlı hava, belirtilen film kalınlığı; sağlam malzemeye kadar zımparala ve yeniden kapla |
| Boya iğne deliği | Kuruma sırasında patlayan kabarcıkların bıraktığı küçük delikler | Yüzeyde su veya yağ, tabanca çok yakın, aşırı hava basıncı, erken zorlamalı kurutma, yanlış tiner | Yağı alın, basınç ve mesafeyi düzeltin, uçma süresine izin verin; zımparalayıp yeniden boyayın |
| Kir kalıntıları | Astar veya vernikte lekeler ve pürüzler | Havada taşınan toz, zımpara kalıntısı, lifler, kirli kabin filtreleri, statik, süzülmemiş boya | Planlı filtre değişimleri, kapalı kabin, yapışkan bezle silme, süzülmüş boya; cilalayın veya yeniden kaplayın |
| Kızarma (çiçeklenme) | Taze film üzerinde sütlü, donuk pus | Film üzerinde yoğuşan nem: yüksek nem, hızlı tiner, soğuk ve hava akımlı kabin, aşırı hava basıncı | Sabit kabin sıcaklığı, geciktirici tiner, daha düşük basınç; polisaj veya yeniden kaplama |
| Metaliklerde beneklenme | Tabanca yolu boyunca açık ve koyu lekeler veya çizgiler | Astarboya çok ıslak, düzensiz teknik, hatalı fan deseni, yanlış tiner, kötü karıştırma | Orta ıslaklıkta katlar, kontrol edilmiş fan deseni; vernikten önce astarboyayı yeniden uygulayın |
| Zayıf örtme (düşük film) | Astar sızıyor, genellikle kenarlarda ve girintilerde | İnce film, aşırı seyreltme, kötü karıştırma, yetersiz aydınlatma veya erişim | Belirtilen filme eşit geçişler, iyice karıştırma, iyi aydınlatma |
Solvent patlamasına ne sebep olur ve uçma süresi ile fırın rampası bunu nasıl önler?
Solvent patlaması, solvent hâlâ altta dururken film yüzeyi kabuk bağladığında meydana gelir; parça ısındıkça buhar yüzeyden patlar. Products Finishing tarafından bildirilen bir tasarlanmış deney, fırın sıcaklığını tabanca ayarlarının önünde en güçlü faktör olarak bulmuştur. Bu nedenle pratik kontroller, solvent karışımı ve film kalınlığı için yeterince uzun bir uçma bölgesi ve ilk bölgesi kür bölgesinden daha serin olan bir fırın rampasıdır. Solvent kabarcıklanması da aynı kökene sahiptir.
Boya akmaları ve sarkmaları, portakal kabuğu ve soluklaşma için hangi proses pencere parametreleri önemlidir?
Önemli olan parametreler kabin sıcaklığı, çiy noktasına göre bağıl nem, hava hızı, besleme havası filtrasyonu, yaş film kalınlığı ile uçma ve pişirme profilidir. Boya veri sayfası her zaman aşağıdaki genel değerlerden önceliklidir.
| Parametre | Yayımlanan değer | Kaynak türü | Kontrol ettiği kusurlar |
|---|---|---|---|
| Kabin sıcaklığı | 20-25 °C; çiçeklenme ve kabarcıklara karşı 20-22 °C (68-72 °F) | Boya üreticisi kılavuzu | Sarkmalar, portakal kabuğu, beyazlanma, kabarcıklanma |
| Beyazlanma sınırları | Yaklaşık 16 °C (60 °F) altında veya yaklaşık 35 °C (95 °F) üzerinde risk | Cihaz tedarikçisi kılavuzu | Boya beyazlanması |
| Yüzey sıcaklığı | Çiy noktasının en az 3 °C üzerinde | Boya üreticisi kılavuzu | Kabarcıklanma, soyulma, bulanma |
| Kabin hava hızı | Açık yüzey üzerinde en az 100 ft/dk (0,51 m/s); elektrostatik için 60 ft/dk (0,30 m/s) | OSHA 29 CFR 1910.107 | Kuru püskürtme, kir, aşırı püskürtme kalıntısı |
| Isıtma sezonunda takviye havası sıcaklığı | Kabin girişinde en az 18 °C (65 °F) | OSHA 29 CFR 1910.94 | Sarkmalar, yavaş akma, beyazlanma |
| Tavan difüzyon filtresi | Sınıf M5 (EN 779), ISO ePM10 %50; ortam yüzey hızı 0,25-0,5 m/s | Filtre ortamı veri sayfası | Kir kalıntıları |
| Islak film kalınlığı | WFT = DFT / hacimce katı madde oranı; ASTM D4414'e göre çentik mastarı | Ölçüm cihazı üreticisi rehberi | Sarkmalar, çözücü kabarcıkları, zayıf örtücülük |
| Uçucu madde kaybı ve ilk fırın bölgesi | Çalışmada 6 dk uçucu madde kaybı; 38 °C (100 °F) konveksiyon, 93 °C (200 °F)'den daha az kabarcık oluşturdu | Products Finishing çalışması | Çözücü kabarcıkları, iğne deliği oluşumu |
Viskozite, tabanca ayarı ve ıslak film kalınlığı portakal kabuğu boya ve kuru püskürtmeyi nasıl etkiler?
Viskozite, tabanca ayarı ve film kalınlığı, damlacıkların birlikte akacak kadar ıslak ancak film hareket edecek kadar ıslak olmadan ulaşıp ulaşmayacağını belirler; bu nedenle portakal kabuğu ve kuru püskürtme her ayarın bir ucunda, sarkmalar ise diğer ucunda yer alır. Boyanın karıştırılması, süzülmesi ve sıcaklık koşullandırması boya karıştırma odası.
| Tabanca ayarı | Çok düşük veya çok yavaş verir | Çok yüksek veya çok hızlı verir |
|---|---|---|
| Atomizasyon hava basıncı | Akmalar, portakal kabuğu | Kuru püskürtme, iğne delikleri, solma |
| Püskürtme tabancası-parça mesafesi | Akmalar, solvent patlaması, iğne delikleri (çok yakın) | Portakal kabuğu, kuru püskürtme (çok uzak) |
| Boya viskozitesi | Akma, zayıf örtücülük (aşırı inceltilmiş) | Portakal kabuğu, kuru püskürtme, hapsolmuş çözücü |
| İnceltici buharlaşma hızı | Akma (inceltici çok yavaş) | Portakal kabuğu, kuru püskürtme, çözücü patlaması, beyazlama (çok hızlı) |
| Kat başına yaş film | Zayıf gizleme | Sarkmalar, çözücü patlaması, kabarcıklanma, beneklenme |
Hangi kabin, fırın ve hat özellikleri hangi bitirme kusurlarını önler?
Bitirme kusurları, operatör düzeltmesi olmadan proses penceresini koruyan ekipmanla önlenir: şartlandırılmış ve filtrelenmiş telafi havası, homojen kabin hava akışı, ayrı bir uçucu madde atma bölgesi ve bölgeli bir fırın. Temel bileşenler, püskürtme tabancaları ve pompalar için Graco, Sames, Wagner, Binks ve DeVilbiss; besleme ve egzoz filtreleri için Camfil ve Freudenberg (Viledon); brülörler için Riello, Weishaupt ve Maxon; fanlar için ebm-papst ve Ziehl-Abegg; nemlendirme için Condair; PLC ve HMI için Siemens ve Allen-Bradley ve fırın sıcaklık profili çıkarma için Datapaq (Fluke Process Instruments) gibi uluslararası markalardan temin edilebilir (müşteri spesifikasyonuna göre yapılandırılabilir). Hat düzenleri şurada açıklanmıştır: sıvı püskürtme kaplama hattı kılavuzunu okuyun ve filtre aşamaları şurada: püskürtme kabini filtre kılavuzu.
| Ekipman özelliği | Sabit tuttuğu şey | Önlenen kusurlar |
|---|---|---|
| Nem kontrollü ısıtılmış hava takviye ünitesi | Kabin sıcaklığı ve bağıl nem | Akmalar, portakal kabuğu, kuru püskürtme, matlaşma |
| Basınç düşüşü göstergeli kademeli besleme filtrasyonu | Temiz, dengeli besleme havası | Kir kalıntıları |
| Hız izlemeli dengeli egzoz | Belirtilen hızda aşırı püskürtme giderme | Kuru püskürtme, aşırı püskürtme kalıntısı, kir |
| Basınçlı hava kurutucusu ve koalesan filtreler | Kuru, yağsız atomizasyon havası | Balık gözü, kabarcıklanma, iğne deliği |
| Kabin ile fırın arasında buharlaşma tüneli | Isıdan önce solvent salınımı | Fırında solvent patlaması, solvent kabarcıklanması, akmalar |
| Rampa ile bölgeli fırın, veri kaydedici ile profillendirilmiş | Parça sıcaklık artışı | Çözücü patlaması, iğne deliği, yetersiz kürlenme |
| Sıcaklık kontrollü, karıştırmalı boya beslemesi | Viskozite ve pul süspansiyonu | Portakal kabuğu, akma, beneklenme, zayıf örtücülük |
SSS
Boyada çözücü patlaması nedir? Çözücü patlaması, pişirme sırasında ortaya çıkan açık kabarcıklar, iğne delikleri veya küçük kraterler alanıdır. Çözücü altta kalırken yüzey kabuk bağlar ve parça ısındıkça buhar yüzeyi patlatarak çıkar. Daha uzun uçucu madde uzaklaştırma süresi, daha serin bir ilk fırın bölgesi, daha ince katlar ve daha yavaş bir inceltici bunu önler.
Boya neden dikey yüzeylerde akar veya sarkar? Islak film çok ağır olduğunda veya çok uzun süre akışkan kaldığında boya akar. PPG, tek katmanda çok fazla boya, düşük hava basıncı, kısa flash süresi, tabancanın çok yakın tutulması veya çok yavaş hareket ettirilmesi, soğuk püskürtme koşulları ve çok yavaş bir inceltici veya sertleştirici nedenlerini sıralar.
Portakal kabuğu ile kuru püskürtme arasındaki fark nedir? Portakal kabuğu, damlacıklar yayılmadığı için tümsekli bir dokuya sahip sürekli parlak bir filmdir. Kuru püskürtme, damlacıklar varışta neredeyse kuru olduğu için taneli, pürüzlü, düşük parlaklıkta bir yüzeydir. Her ikisi de kötü tabanca ayarı ve hızlı incelticiden kaynaklanır; kuru püskürtmeye aşırı mesafe ve hava basıncı eklenir.
Boyada balık gözüne ne sebep olur? Boyadaki balık gözleri, düşük yüzey gerilimi kirlenmesinden, esas olarak parça üzerindeki veya basınçlı havadaki silikon, yağ ve gresten kaynaklanır. Püskürtmeden hemen sonra ıslak filmde açılırlar. Önleme, temiz eldivenler ve bezler, doğru yüzey temizleyicileri ve bakımı yapılmış hava filtreleri ve kurutuculardır.
MUSI Technology'nin nereye uyduğu
MUSI Technology, içinde endüstriyel boya püskürtme kabini, hava besleme ünitesi, flash-off bölgesi, fırın ve konveyörün birlikte tasarlandığı eksiksiz sıvı hatları tedarik eder, böylece sıcaklık, hava akışı ve flash süresi tasarım aşamasında ayarlanır. İki teknoloji arasında bir proses seçimi için bkz. toz kaplama ile sıvı püskürtme kaplama.
Lin Cong, Teknik Direktör, MUSI Technology tarafından sağlanmıştır
Parça ölçünüzü, üretim kapasitenizi ve kaplama türünüzü bize gönderin — mühendislerimiz bir iş günü içinde bir yerleşim planı ve bütçeyle yanıt verir. MUSI Technology ile iletişime geçin veya göz atın ekipman yelpazemize.
İlgili teknik kılavuzlar
- BESS Konteyner Kaplama Hattı: Spesifikasyon ve Korozyon
Batarya enerji depolama konteynerleri C4 ila C5-M korozyon koruması gerektirir: Sa2.5'e kadar bilyeli püskürtme, çinko bakımından zengin astar ve hava koşullarına dayanıklı polyester üst kaplama. - EV Batarya Paketi Muhafazası Kaplama Hattı: Teknik Özellikler ve Maliyet
Batarya paketi muhafazaları tek bir kaplamada dielektrik dayanım, termal kararlılık ve korozyon ömrü gerektirir. Toz ve sıvı karşılaştırıldığında, film kalınlığı hedefleri,. - Püskürtme Kaplama Hattı: Türler, Teknik Özellikler & Maliyet (2026)
Bir püskürtmeli kaplama hattının maliyeti nedir, ana türler verim ve yüzey kalitesi açısından nasıl karşılaştırılır ve teklif istemeden önce belirlenmesi gereken özellikler nelerdir? - Bilyeli Kumlama vs Kumlama: Hangisini Seçmeli
Bilyeli kumlama aşındırıcıyı çarklarla mekanik olarak fırlatır; kumlama ise basınçlı hava ile iter. Verim, m2 başına enerji maliyeti, yüzey açısından karşılaştırıldığında. - Kaplama Hattı Yerleşimi: İhtiyacınız Olan Zemin Alanı
Yarı otomatik bir toz hattı 200-400 m2 gerektirir; standart bir otomatik hat 600-1.200 m2. Yerleşim kuralları, U şekli ile düz geçiş, tavan yüksekliği.