Cacat Cat Cair: Sag, Solvent Pop, Kulit Jeruk dan Perbaikannya
Jawaban singkat: Sebagian besar cacat cat cair berasal dari lima variabel: ketebalan film basah, keseimbangan pelarut, atomisasi, iklim bilik dan kebersihan. Sag terjadi akibat lapisan tebal, bagian dingin dan reducer lambat; solvent pop terjadi akibat flash-off singkat dan zona oven pertama yang panas; kulit jeruk dan dry spray terjadi akibat atomisasi buruk dan reducer cepat; fisheye terjadi akibat silikon atau minyak. Produsen cat mempublikasikan suhu bilik 20-25 °C, dan OSHA menetapkan kecepatan udara bilik tidak kurang dari 100 ft/menit (0,51 m/s), atau 60 ft/menit untuk penyemprotan elektrostatik. Film basah diperiksa dengan WFT = DFT / volume padatan.
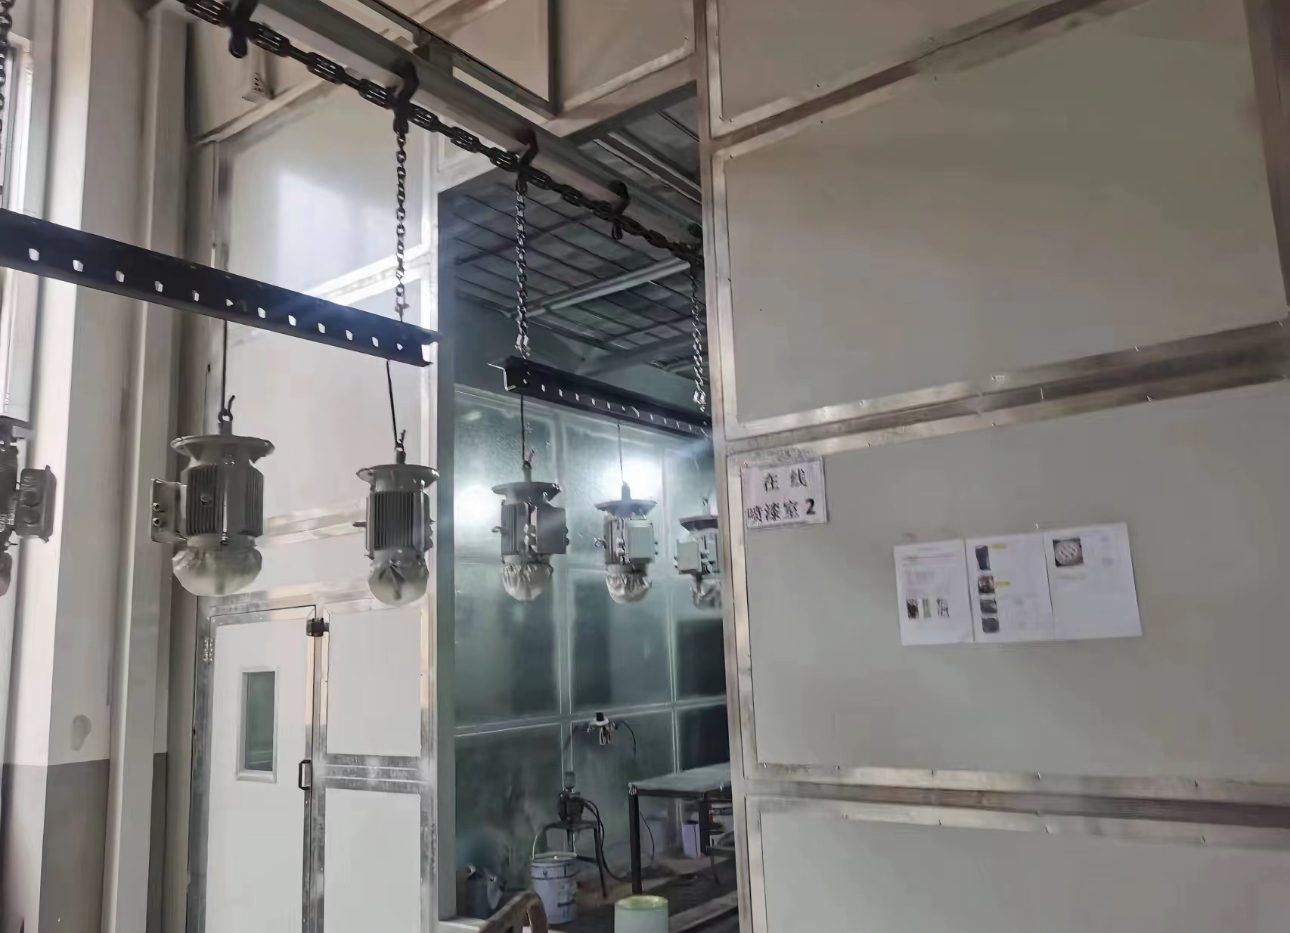
Teknologi MUSI, produsen lini pelapisan semprot bubuk dan cair di Changzhou, Tiongkok, merancang lini cair sehingga jendela proses dijaga oleh peralatan: udara pasokan yang difilter dan dikondisikan, aliran udara bilik yang seimbang, zona flash-off yang ukurannya ditentukan dari kecepatan lini dan beban pelarut, serta oven berzona dengan ramp yang terkendali.
Apa saja cacat cat cair yang umum dan apa penyebabnya?
Cacat umum pada pengecatan industri dengan penyemprotan cairan ada sebelas seperti pada tabel di bawah ini, dan hampir semuanya bermuara pada ketebalan lapisan, keseimbangan pelarut, atomisasi, iklim bilik semprot, atau kebersihan. Untuk cacat pada powder lihat ikhtisar cacat powder coating.
| Cacat pelapisan | Penampilan | Penyebab utama | Perbaiki |
|---|---|---|---|
| Sagging dan runs (tirai) | Tetesan atau tirai lapisan basah pada permukaan vertikal | Lapisan tebal, tekanan udara rendah, flash singkat, gun terlalu dekat atau lambat, benda atau bilik dingin, reducer lambat, pengenceran berlebihan | Lapisan lebih tipis, waktu flash penuh, reducer yang tepat, benda pada suhu penyemprotan; amplas dan cat ulang |
| Solvent pop (solvent boil) | Gelembung terbuka, lubang jarum, atau kawah kecil setelah pengovenan | Film tebal, reducer cepat, flash-off singkat, oven atau inframerah terlalu panas terlalu awal, aliran udara berlebih di atas film basah | Flash-off lebih lama, zona oven pertama lebih dingin, lapisan lebih tipis; amplas dan finishing ulang |
| Kulit jeruk | Tekstur bergelombang seperti kulit jeruk | Tekanan udara rendah, kipas lebar, gun terlalu jauh, reducer cepat, reducer terlalu sedikit, booth panas, pencampuran buruk | Gun diatur sesuai data sheet, viskositas dan reducer yang benar; poles atau lapisi ulang |
| Dry spray (overspray) | Area berbutir, kasar, kilap rendah, sering di tepi | Gun terlalu jauh, viskositas terlalu tinggi, sapuan cepat, tekanan udara berlebih, tip kecil, thinner cepat | Jarak dan tekanan yang benar, lebih lambat dan lebih tipis; senyawa atau semprot ulang |
| Mata ikan dan kawah | Lekukan terbuka pada lapisan basah tepat setelah penyemprotan | Silicone, minyak atau gemuk pada bagian, saluran udara terkontaminasi, kain kotor, tangan kosong | Sarung tangan dan kain bersih, pembersih permukaan, filter udara dan pengering yang terawat; amplas dan cat ulang |
| Cat menggelembung | Gelembung atau jerawat sekitar 0,5-1,5 mm pada lapisan atas | Kelembapan terperangkap di bawah atau di antara lapisan, kelembapan tinggi, garam atau minyak pada permukaan, lapisan berlebih, saluran udara basah | Substrat kering dan bersih, udara terkompresi kering, ketebalan lapisan sesuai spesifikasi; amplas hingga material yang kokoh dan lapisi ulang |
| Pinholing cat | Lubang kecil yang ditinggalkan oleh gelembung yang pecah semasa pengeringan | Air atau minyak pada permukaan, gun terlalu dekat, tekanan udara berlebihan, pengeringan paksa awal, thinner yang salah | Nyahgris, betulkan tekanan dan jarak, biarkan flash-off; kisar dan cat semula |
| Kemasukan kotoran | Bintik dan nib dalam base atau clear coat | Debu bawaan udara, sisa pengamplasan, serat, penapis booth kotor, statik, cat yang tidak ditapis | Jadualkan pertukaran penapis, booth tertutup, lap tack, cat yang ditapis; gilap atau cat semula |
| Memerah (berbunga) | Kabut susu, kusam pada film baru | Kelembapan mengembun pada film: kelembapan tinggi, thinner cepat, bilik dingin berangin, tekanan udara berlebih | Suhu bilik stabil, thinner retarder, tekanan lebih rendah; poles atau lapisi ulang |
| Bercak pada logam | Bercak atau garis terang dan gelap di sepanjang jalur semprotan | Basecoat terlalu basah, teknik tidak merata, pola kipas rusak, thinner salah, pencampuran buruk | Lapisan sedang-basah, periksa pola kipas; aplikasikan ulang basecoat sebelum clear |
| Penyembunyian yang buruk (film tipis) | Lapisan bawah terlihat menembus, biasanya pada tepi dan bagian tersembunyi | Film tipis, pengurangan berlebihan, pengadukan buruk, pencahayaan atau akses yang buruk | Aplikasi merata hingga film yang ditentukan, pencampuran menyeluruh, pencahayaan yang baik |
Apa yang menyebabkan solvent pop dan bagaimana waktu flash-off serta ramp oven mencegahnya?
Solvent pop terjadi ketika permukaan film membentuk kulit sementara pelarut masih berada di bawahnya, sehingga uap meledak menembus saat komponen memanas. Eksperimen terencana yang dilaporkan oleh Products Finishing menemukan suhu oven sebagai faktor terkuat, di atas pengaturan gun. Oleh karena itu, pengendalian praktisnya adalah zona flash-off yang cukup lama untuk campuran pelarut dan ketebalan film, serta ramp oven yang zona pertamanya lebih dingin daripada zona cure. Blistering pelarut memiliki akar yang sama.
Parameter jendela proses mana yang penting untuk paint runs dan sags, orange peel, dan blushing?
Parameter yang penting adalah suhu booth, kelembapan relatif terhadap titik embun, kecepatan udara, filtrasi udara suplai, ketebalan film basah, serta profil flash dan bake. Lembar data cat selalu lebih diutamakan daripada angka umum di bawah ini.
| Parameter | Angka yang diterbitkan | Jenis sumber | Cacat yang dikendalikannya |
|---|---|---|---|
| Suhu bilik | 20-25 °C; 20-22 °C (68-72 °F) terhadap bloom dan blister | Panduan pembuat cat | Sag, kulit jeruk, blushing, blistering |
| Batas blushing | Risiko di bawah sekitar 16 °C (60 °F) atau di atas sekitar 35 °C (95 °F) | Panduan pemasok instrumen | Blushing cat |
| Suhu permukaan | Setidaknya 3 °C di atas titik embun | Panduan pembuat cat | Melepuh, mengelupas, memucat |
| Kecepatan udara bilik | Tidak kurang dari 100 ft/min (0,51 m/s) di atas permukaan terbuka; 60 ft/min (0,30 m/s) untuk elektrostatik | OSHA 29 CFR 1910.107 | Semprotan kering, kotoran, semprotan berlebih yang jatuh |
| Suhu udara pasokan pada musim pemanasan | Tidak kurang dari 18 °C (65 °F) pada saluran masuk bilik | OSHA 29 CFR 1910.94 | Melorot, kilatan lambat, memutih |
| Filter difusi langit-langit | Kelas M5 (EN 779), ISO ePM10 50 %; kecepatan permukaan media 0,25-0,5 m/s | Lembar data media filter | Kemasukan kotoran |
| Ketebalan film basah | WFT = DFT / fraksi padatan volume; pengukur takik sesuai ASTM D4414 | Panduan pembuat alat ukur | Sag, letupan pelarut, daya tutup buruk |
| Penguapan dan zona oven pertama | Penguapan 6 menit dalam studi; konveksi 38 °C (100 °F) meletup kurang dari 93 °C (200 °F) | Studi Products Finishing | Letupan pelarut, lubang jarum |
Bagaimana viskositas, pengaturan gun dan ketebalan film basah memengaruhi kulit jeruk cat dan semprotan kering?
Viskositas, pengaturan gun dan ketebalan film menentukan apakah tetesan tiba cukup basah untuk menyatu tetapi tidak terlalu basah sehingga film bergerak, itulah sebabnya kulit jeruk dan semprotan kering berada di salah satu ujung setiap pengaturan dan sag di ujung lainnya. Pencampuran, penyaringan dan pengondisian suhu cat termasuk dalam ruang pencampur cat.
| Pengaturan gun | Terlalu rendah atau terlalu lambat menghasilkan | Terlalu tinggi atau terlalu cepat menghasilkan |
|---|---|---|
| Tekanan udara atomisasi | Sagging, kulit jeruk | Semprotan kering, lubang jarum, blushing |
| jarak spray Gun ke part | Sagging, solvent pop, lubang jarum (terlalu dekat) | Kulit jeruk, semprotan kering (terlalu jauh) |
| Viskositas cat | Sagging, daya tutup buruk (terlalu encer) | Kulit jeruk, semprotan kering, pelarut terperangkap |
| Laju penguapan thinner | Sagging (thinner terlalu lambat) | Kulit jeruk, semprotan kering, solvent pop, blushing (terlalu cepat) |
| Film basah per lapisan | Penyembunyian yang buruk | Melorot, solvent pop, melepuh, bercak-bercak |
Fitur bilik, oven, dan lini mana yang mencegah cacat finishing mana?
Cacat finishing dicegah oleh peralatan yang menjaga jendela proses tanpa koreksi operator: udara make-up yang dikondisikan dan difilter, aliran udara bilik yang merata, zona flash-off khusus, dan oven berzona. Komponen utama tersedia dari merek internasional seperti Graco, Sames, Wagner, Binks, dan DeVilbiss untuk spray gun dan pompa, Camfil dan Freudenberg (Viledon) untuk filter suplai dan buang, Riello, Weishaupt, dan Maxon untuk burner, ebm-papst dan Ziehl-Abegg untuk kipas, Condair untuk pelembapan, Siemens dan Allen-Bradley untuk PLC dan HMI, serta Datapaq (Fluke Process Instruments) untuk profiling suhu oven (dapat dikonfigurasi sesuai spesifikasi pelanggan). Tata letak lini dijelaskan dalam panduan lini pelapisan semprot cair dan tahap filter dalam panduan filter bilik semprot.
| Fitur peralatan | Apa yang dijaga stabil | Cacat dicegah |
|---|---|---|
| Unit penambah udara panas dengan kontrol kelembapan | Suhu bilik dan kelembapan relatif | Sagging, kulit jeruk, semprotan kering, blushing |
| Filtrasi pasokan bertingkat dengan pengukur penurunan tekanan | Udara pasokan bersih dan merata | Kemasukan kotoran |
| Pembuangan seimbang dengan pemantauan kecepatan | Penghilangan overspray pada kecepatan yang ditentukan | Semprotan kering, overspray yang jatuh, kotoran |
| Pengering udara bertekanan dan filter koalesen | Udara pengabut kering dan bebas minyak | Mata ikan, gelembung, lubang jarum |
| Terowongan flash-off antara bilik dan oven | Pelepasan pelarut sebelum pemanasan | Letupan pelarut, gelembung pelarut, sag yang bergerak di dalam oven |
| Oven terzonasi dengan ramp, diprofilkan oleh data logger | Kenaikan suhu part | Pop pelarut, pinholing, kurang matang |
| Pasokan cat terkontrol suhu dan teraduk | Viskositas dan suspensi flake | Kulit jeruk, sag, mottling, daya tutup buruk |
FAQ
Apa itu solvent pop pada cat? Solvent pop adalah area blister terbuka, pinholing, atau kawah kecil yang muncul selama pembakaran. Permukaan mengering sementara pelarut masih tertinggal di bawahnya, dan uapnya menembus saat part memanas. Flash-off lebih lama, zona oven pertama yang lebih dingin, lapisan lebih tipis, dan reducer lebih lambat mencegahnya.
Mengapa cat bisa sag atau menetes pada permukaan vertikal? Cat menetes saat lapisan basah terlalu tebal atau tetap cair terlalu lama. PPG menyebutkan terlalu banyak cat dalam satu lapisan, tekanan udara rendah, waktu flash pendek, gun dipegang terlalu dekat atau digerakkan terlalu lambat, kondisi semprot dingin dan reducer atau hardener yang terlalu lambat.
Apa perbedaan antara orange peel dan dry spray? Orange peel adalah film mengkilap kontinu dengan tekstur bergelombang karena tetesan tidak merata. Dry spray adalah permukaan berbutir, kasar, dan kurang mengkilap karena tetesan hampir kering saat mencapai permukaan. Keduanya disebabkan oleh pengaturan gun yang buruk dan reducer cepat; dry spray ditambah jarak dan tekanan udara berlebih.
Apa penyebab fisheyes pada cat? Fisheyes pada cat disebabkan oleh kontaminasi tegangan permukaan rendah, terutama silikon, minyak dan lemak pada bagian atau di udara terkompresi. Fisheyes terbuka pada lapisan basah segera setelah penyemprotan. Pencegahan adalah sarung tangan dan kain bersih, pembersih permukaan yang tepat serta filter udara dan pengering yang terawat.
Di mana MUSI Technology cocok
MUSI Technology memasok lini cair lengkap di mana industrial paint spray booth, air make-up unit, zona flash-off, oven dan conveyor dirancang bersama, sehingga suhu, aliran udara dan waktu flash ditetapkan pada tahap desain. Untuk pilihan proses antara kedua teknologi tersebut, lihat powder coating vs liquid spray coating.
Disediakan oleh Lin Cong, Direktur Teknis, MUSI Technology
Kirimkan ukuran komponen, throughput, dan jenis pelapisan Anda — insinyur kami membalas dengan tata letak dan anggaran dalam satu hari kerja. Hubungi MUSI Technology atau jelajahi rangkaian peralatan kami.
Panduan teknis terkait
- Jalur Pelapisan Kontainer BESS: Spesifikasi & Korosi
Kontainer penyimpanan energi baterai memerlukan perlindungan korosi C4 hingga C5-M: shot blasting hingga Sa2.5, primer kaya seng, dan topcoat poliester tahan cuaca. - Lini Pelapisan Housing Baterai EV: Spesifikasi & Biaya
Housing baterai membutuhkan kekuatan dielektrik, stabilitas termal dan umur korosi dalam satu lapisan. Perbandingan bubuk versus cair, target ketebalan film,. - Lini Pelapisan Semprot: Jenis, Spesifikasi & Biaya (2026)
Berapa biaya lini pelapisan semprot, bagaimana perbandingan jenis utama dalam hal throughput dan hasil akhir, serta spesifikasi yang harus ditetapkan sebelum Anda meminta penawaran. - Shot Blasting vs Sandblasting: Mana yang Harus Dipilih
Shot blasting melempar abrasif secara mekanis dengan roda; sandblasting mendorongnya dengan udara terkompresi. Dibandingkan pada throughput, biaya energi per m2, permukaan. - Tata Letak Lini Pelapisan: Ruang Lantai yang Anda Butuhkan
Lini bubuk semi-otomatis membutuhkan 200-400 m2; lini otomatis standar 600-1.200 m2. Aturan tata letak, bentuk U versus lurus, ketinggian langit-langit,.