ショットブラスト vs サンドブラスト:あなたの部品にはどちらの表面処理が適しているか?(2026年)
簡単に答えると: ショットブラストは回転ホイールを使って研削材を機械的に投射し、サンドブラストは圧縮空気でノズルから研削材を噴射する。ショットブラストは3~8倍速く洗浄でき、1m2あたりのエネルギー消費は約5分の1であるため、大量処理に適している。サンドブラストはくぼみや複雑な形状に到達でき、繊細な部品や非常に大きな部品を扱え、購入コストもはるかに低い。
中国常州でショットブラスト装置とサンドブラストルームを製造するMUSI Technologyは、大量部品にはショットブラストを推奨しています。1m2あたりのエネルギーが約5分の1で、洗浄が3~8倍速いためです。一方、凹部、複雑な形状、繊細な部品や非常に大きな部品、購入予算が低い場合にはサンドブラストルームを推奨しています。
2つのプロセスの実際の違いは何ですか?
違いは、研磨材がどのようにエネルギーを得るかにあります。ブラストホイールは2,000~3,000 rpmで回転し、遠心力によって研磨材を飛ばし、広く高質量の流れを生み出します。エアノズルは5~7 barの圧縮空気で研磨材を加速し、狭く正確に狙いを定めた流れを生み出します。
その一つの違いが他的一切を左右する。カバレッジ率、エネルギー消費、実現可能な形状、そして作業者が部品のどこまで手を伸ばさなければならないか。
ショットブラストとサンドブラストの比較
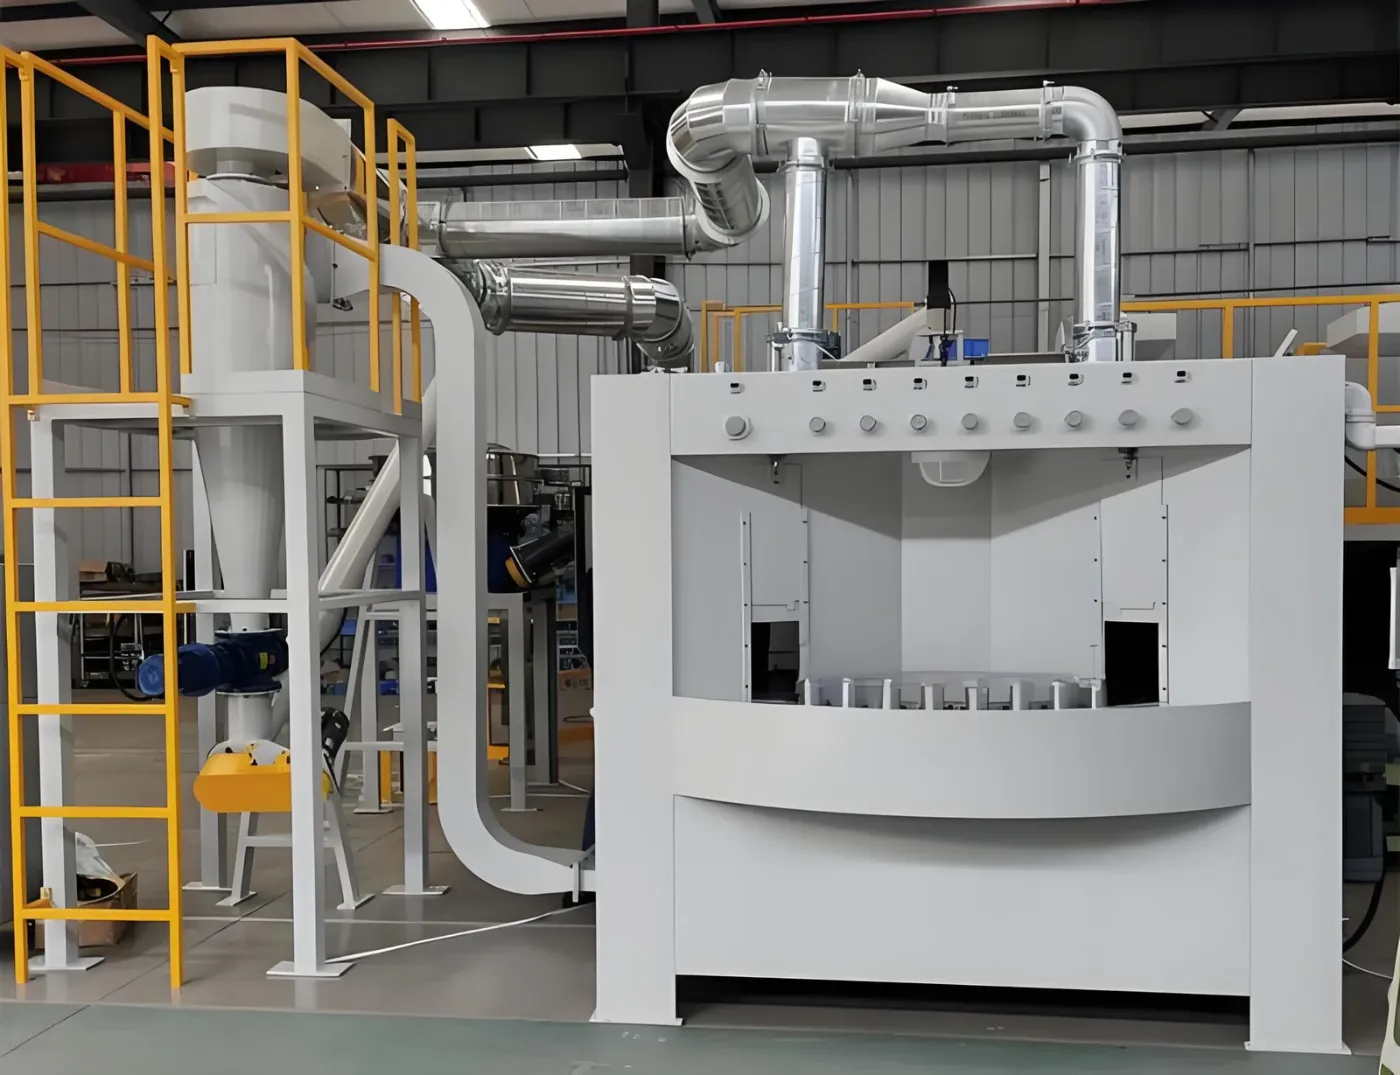
| クライテリオン | ショットブラスト(ホイール) | サンドブラスト(エア) |
|---|---|---|
| カバレッジ率 | 車輪あたり15~60 m2/h | 4~12 m2/h 每ノズル |
| 清掃面積1m2あたりのエネルギー | 低(約0.2~0.5 kWh) | 高(約1.0~2.5 kWh) |
| 典型的な研磨材 | スチールショット、スチールグリット | ガーネット、アルミナ、ガラスビーズ、スチールグリット |
| 達成可能な表面プロファイル | 25~100ミクロン | 15~125ミクロン |
| 複雑な形状と窪み | 限定 | 素晴らしい |
| パートサイズ制限 | マシンチャンバーに適合 | ブラストルーム内の任意のサイズ |
| 機械価格(参考) | 15000~180000米ドル | 2,000~45,000米ドル |
| 労働 | 積み込みと荷降ろしのみ | オペレーターが連続して爆発する |
あなたの部品にはどのプロセスを選ぶべきですか?
| 鋳物、鍛造品、締結部品の大量処理 | タンブルベルトショットブラスト。オペレーター1人あたりのスループットが最高。 |
|---|---|
| 大型溶接構造物・構造部品 | フック式ショットブラスト、1フックあたり数トンまで。 |
| 鋼板、H形鋼、形鋼 | ローラーコンベアショットブラストライン、コーティングの前にインラインで。 |
| 複雑な形状のハウジング、内面、溶接部 | キャビネットまたはブラストルーム内でのエアブラスト。 |
| アルミニウム、ステンレス、薄板 | ガラスビーズまたはアルミナによるエアブラストを行い、鋼粒子の含浸を避ける。 |
| 超大型構造物、現場施工 | ブラストルームまたはエア機器を使用した屋外ブラスト。 |
多くの工場では両方を使用しています。まずショットブラストラインで大量のスケールを除去し、その後、溶接部やホイールが届かない領域に対してスポットエアブラストを行います。
コーティングの前に、どのような表面基準が必要ですか?
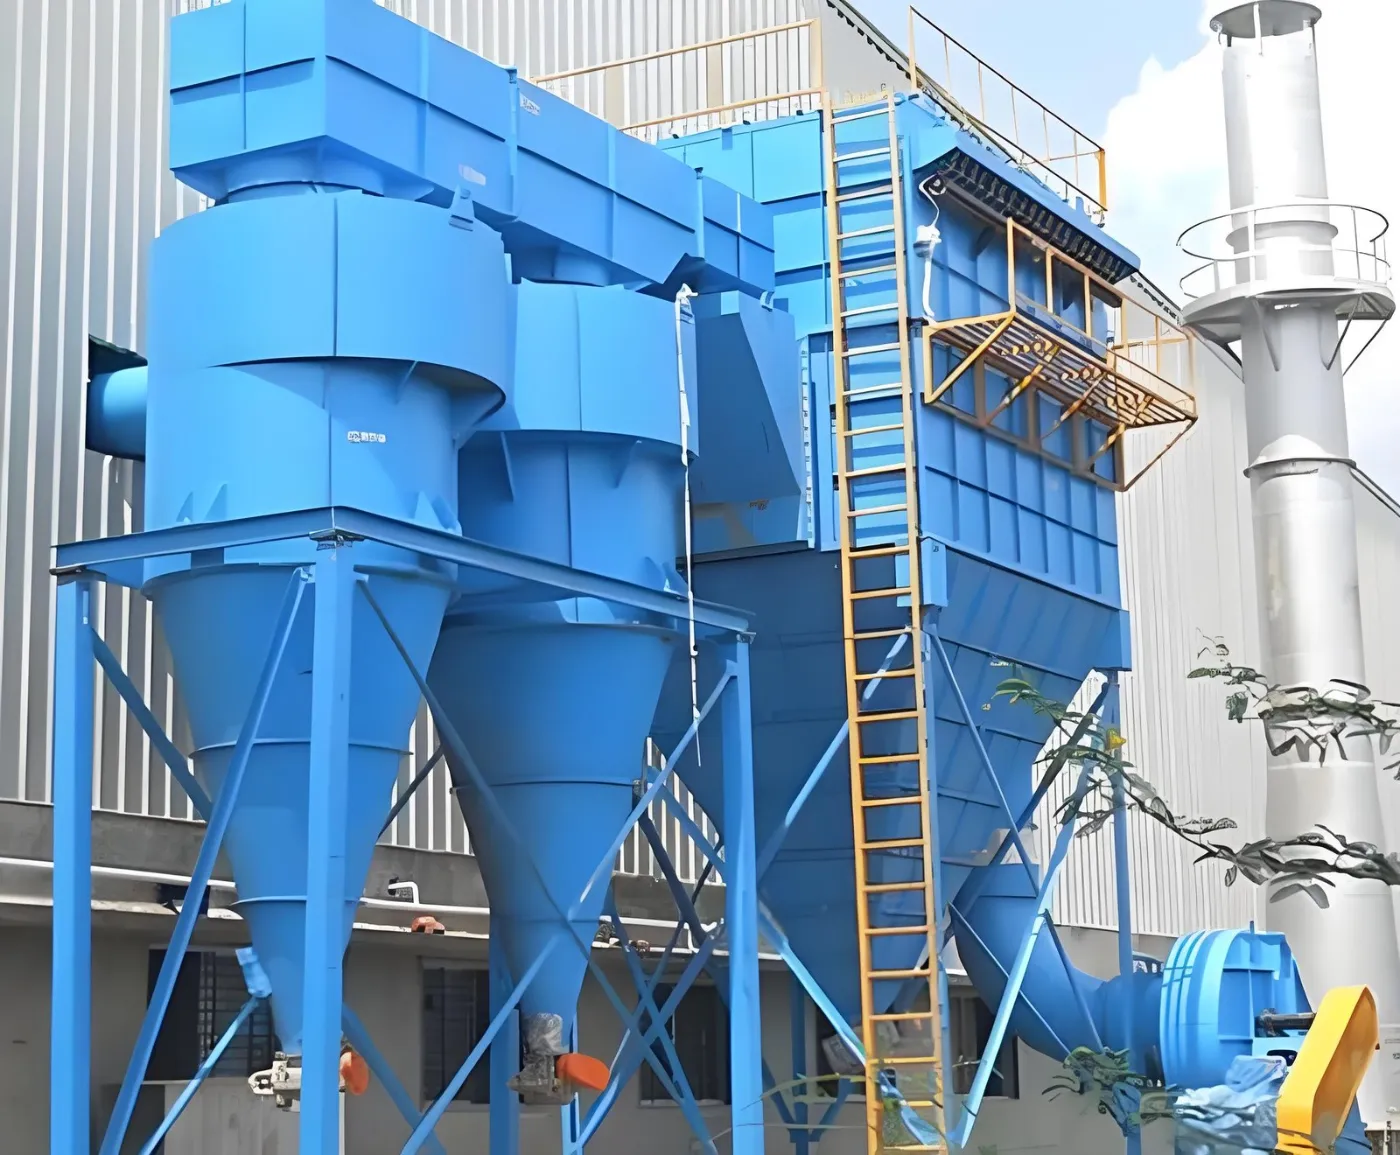
コーティング仕様は通常、ISO 8501-1の清浄度グレードを参照します。Sa2.5、すなわちニアホワイトメタルは、工業用粉体塗装または液体塗装の前の通常の要件であり、両方のプロセスは適切なメディアと滞留時間でそれを達成します。
| グレード | 説明 | 典型的な使用 |
|---|---|---|
| Sa1 | ライトブラストクリーニング | 一時的な保護のみ |
| Sa2 | 徹底的なブラスト洗浄 | 屋内、マイルドなサービス |
| Sa2.5 | 非常に徹底的で、ほぼ白に近い | 工業用コーティング規格 |
| Sa3 | ブラストクリーニングにより鋼材を目視で清浄化する | マリン、オフショア、タンクライニング |
表面粗さは清浄度と同じくらい重要です。ほとんどの粉体システムでは25~75ミクロンが望ましく、平滑すぎると密着性が低下し、粗すぎると山を覆うために膜厚を増やす必要があります。
どの研磨材を使用すべきですか?
| メディア | 効果 | 最適な用途 | 再利用サイクル |
|---|---|---|---|
| スチールショット(丸型) | ペニス、洗浄、ロープロファイル | スケール除去、ショットピーニング | 1,500-3,000 |
| スチールグリット(角形) | カット、ハイプロファイル | 錆除去、コーティングアンカー | 800-2,000 |
| ガーネット | シャープ、低粉塵、遊離シリカなし | エアブラスト鋼 | 3-8 |
| 酸化アルミニウム | 非常に鋭く、攻撃的 | 硬質合金、ステンレス | 5-15 |
| グラスビーズ | プロファイル変更なしでクリーニング | アルミニウム、化粧仕上げ | 5-12 |
シリカサンドは、珪肺症のリスクがあるため、多くの市場で禁止または制限されています。ガーネットとアルミナは、エアブラストの通常の代替品です。
2026年にこれらの機械はいくらかかりますか?
| マシン | 参考価格(USD、工場渡し) |
|---|---|
| 手動ブラストキャビネット | 2,000-9,000 |
| ブラストルーム、4 x 3 x 8 m、回収付き | 25,000-90,000 |
| タンブルベルトショットブラスト機 | 15,000-55,000 |
| フック式ショットブラスト機 | 28,000-110,000 |
| ローラーコンベアショットブラストライン | 45,000-180,000 |
上記の各機械には集塵機が必要で、その見積もりは別途、機械価格のおよそ10~20%です。当社のガイドをご覧ください。 コーティングおよびブラストショップ用の集塵装置のサイジング.
なぜMUSI Technologyからブラスト装置を調達するのか?
MUSI Technology(常州穆思環境科技有限公司)は、2021年に設立された中国拠点の表面処理および塗装設備メーカーで、36か国、500社以上のお客様に800以上の塗装ラインを納入しており、単体ブースから完成塗装プラントまで対応しています。ブラスト範囲は、ロータリーテーブル、フック式、タンブルベルト、ローラーコンベア式ショットブラスト機に加え、手動ブラストキャビネットをカバーし、それぞれに適合する集塵機が付属します。
- 部品の重量、形状、必要な清浄度グレードに基づいた機械の選定。
- 標準構成は30~60日で出荷され、12か月の全機保証と36か月の重要部品保証が付きます。
- 現場での設置、試運転、オペレータートレーニングを世界中で提供しています。
- すべてのラインは、書面による性能仕様に基づいて設計されています。ライン速度、硬化プロファイル、膜厚、排出レベルは契約に明記され、出荷前の工場試運転であなた自身の部品において実証されます。
- 一つのエンジニアリングチームが、前処理、塗布、硬化、搬送、排出制御までの全チェーンを担っているため、それらの間のトレードオフは、お客様の工場の現場ではなく、設計段階で解決されます。
MUSIは、表面仕上げを梱包前の最終工程ではなく製品の一部として捉えるメーカーと協働しています。そのことは、最初の会話の内容を変えます。型番ではなく、部品図面、スループット目標、そして自社のお客様が監査で照らし合わせる標準についての会話になるのです。また、試運転後に何が起こるかも変えます。プロセス調整、オペレーター育成、スペアパーツ支援が、ラインの稼働期間中ずっと続きます。
見て サンドブラストおよびショットピーニングの範囲 または全文を読む サンドブラストおよびショットピーニング装置ガイド.
よくある質問
ショットブラストはサンドブラストより速いですか?
はい、大幅に異なります。1台のブラストホイールは1時間あたり15~60 m2を処理できるのに対し、1本のエアノズルは1時間あたり4~12 m2であり、圧縮空気に依存しないため、1 m2あたりのエネルギー消費はおよそ5分の1です。したがって、ショットブラストは量産向けの標準的な選択肢であり、エアブラストは形状への適応性と柔軟性の面で優れています。
ショットブラストは窪みや複雑な部品の内部にまで到達できますか?
信頼性は高くない。ブラストホイールは方向が固定された広い流れを生み出すため、影になる領域、深いくぼみ、内部表面には研磨材がほとんど届かない。手持ちノズルによるエアブラストはこれらの領域に到達する。多くのプラントではバルクでショットブラストを行った後、溶接部やくぼみをエア機器でスポットブラストしている。
粉体塗装の前に必要な表面グレードは何ですか?
Sa2.5からISO 8501-1は、ニアホワイトメタルと呼ばれ、通常の産業要件です。表面粗さは通常25~75ミクロンの範囲にあるべきです。平滑すぎると密着性が低下し、粗すぎるとピークを覆うために高い膜厚が必要になります。
アルミニウムにはどの研磨材を使えばいいですか?
ガラスビーズまたは酸化アルミニウム。スチールショットとグリットはアルミニウムに鉄粒子を埋め込み、コーティング後に腐食スポットを引き起こす。ガラスビーズはプロファイルを大きく変えずに洗浄し、均一なサテン外観を与えるが、アルミナはコーティングのアンカープロファイルが必要な場合に使用される。
ショットブラストマシンの価格はいくらですか?
2026年の参考工場渡し価格帯は、タンブルベルトマシンがUSD 15,000~55,000、フックタイプマシンがUSD 28,000~110,000、ローラーコンベアラインがUSD 45,000~180,000です。手動ブラストキャビネットはUSD 2,000~9,000、4 x 3 x 8 mのブラストルームはUSD 25,000~90,000です。適合する集塵機は概ね10~20%追加となります。
シリカ砂はまだブラストに使用できますか?
多くの市場で禁止または厳しく制限されている。吸入した結晶性シリカが珪肺症を引き起こすためである。エアブラストにはガーネットと酸化アルミニウムが通常の代替品であり、メディアが閉ループでリサイクルされる密閉式ホイールマシンではスチールショットまたはグリットが使用される。
このガイドの図について。 価格帯は、2026年9月にMUSI Technologyのプロジェクト見積もりから作成された中国工場渡しの概算であり、予算作成用にのみ提供されています。確定価格は、部品のエンベロープ、スループット、および現地のコンプライアンス要件によって異なります。性能数値は、適切に仕様設定され適切に運用された装置の典型値であり、保証値ではありません。認証または顧客固有の数値を検証できなかった場合は、記載せず確認対象としてマークしています。最終レビュー日:2026年9月9日。
部品サイズ、スループット、コーティングの種類をお送りください。弊社のエンジニアが1営業日以内にレイアウトと予算をご返信します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.
関連技術ガイド
- コーティングライン搬送機タイプ比較(2026年)
オーバーヘッドチェーン、フロアベルト、パワーアンドフリー、インバーテッドコンベヤを、部品重量、スループット、バッファリング、設置面積、2026年のメートルあたりコストで比較。 - 海上コンテナ塗装ライン:仕様とレイアウト
コンテナコーティングは、生産速度で稼働するC5-M海洋向けの作業です。コート順序、膜厚、ブラストおよびブースのサイジング、ボックスあたりのサイクルタイム、2026年のプラントコスト。 - 粉体塗装と液体スプレー:どちらを選ぶべきか
粉体塗装と液体スプレーのコスト、膜厚、色の範囲、VOC排出量、基材の制限、最適な用途を比較。 - 塗装ライン全体のコスト:2026年予算ガイド
粉末塗装ラインの完全な設備は、半自動セットアップで45,000米ドルから、全自動プラントで2,000,000米ドルです。 - スプレーブースフィルター:種類、交換間隔 & コスト
ペイントアレスター、天井、吸気、排気フィルターを効率、圧力損失、寿命で比較。交換間隔、マノメーターの読み方、そして。