Bilyalı Dövme, Bilyalı Kumlama ve Kumlama: Amaç, Parametreler ve Makine Seçimi
Hızlı yanıt: Bilyalı dövme (shot peening), parça yüzeyinde bası artık gerilmesi oluşturmak için yuvarlak bilyeleri kontrollü Almen yoğunluğu ve kaplama oranıyla fırlatır; bu da yaylarda, dişlilerde, millerde ve kaynaklarda yorulma çatlaklarını geciktirir. Bilyalı kumlama (türbinli) ve kumlama (basınçlı havayla) çeliği ISO 8501-1 Sa 2½ veya Sa 3 seviyesine kadar temizler ve kaplama için yaklaşık 25-150 µm yüzey profili oluşturur. Bilyalı dövme yoğunluk, kaplama oranı ve bilye türüyle; püskürtmeli temizlik ise temizlik derecesi ve pürüzlülükle tanımlanır.
Çin'in Changzhou kentinde yüzey işlem ve boya hattı üreticisi olan MUSI Technology; Almen şeridiyle yoğunluk kontrolü ve bilye sınıflandırması yapılan bilyalı dövme makinelerinin yanı sıra, boya öncesi temizlik için askılı, tamburlu bant ve makaralı konveyörlü bilyalı kumlama makineleri, döner tablalı kumlama makineleri ve kumlama odaları üretir.
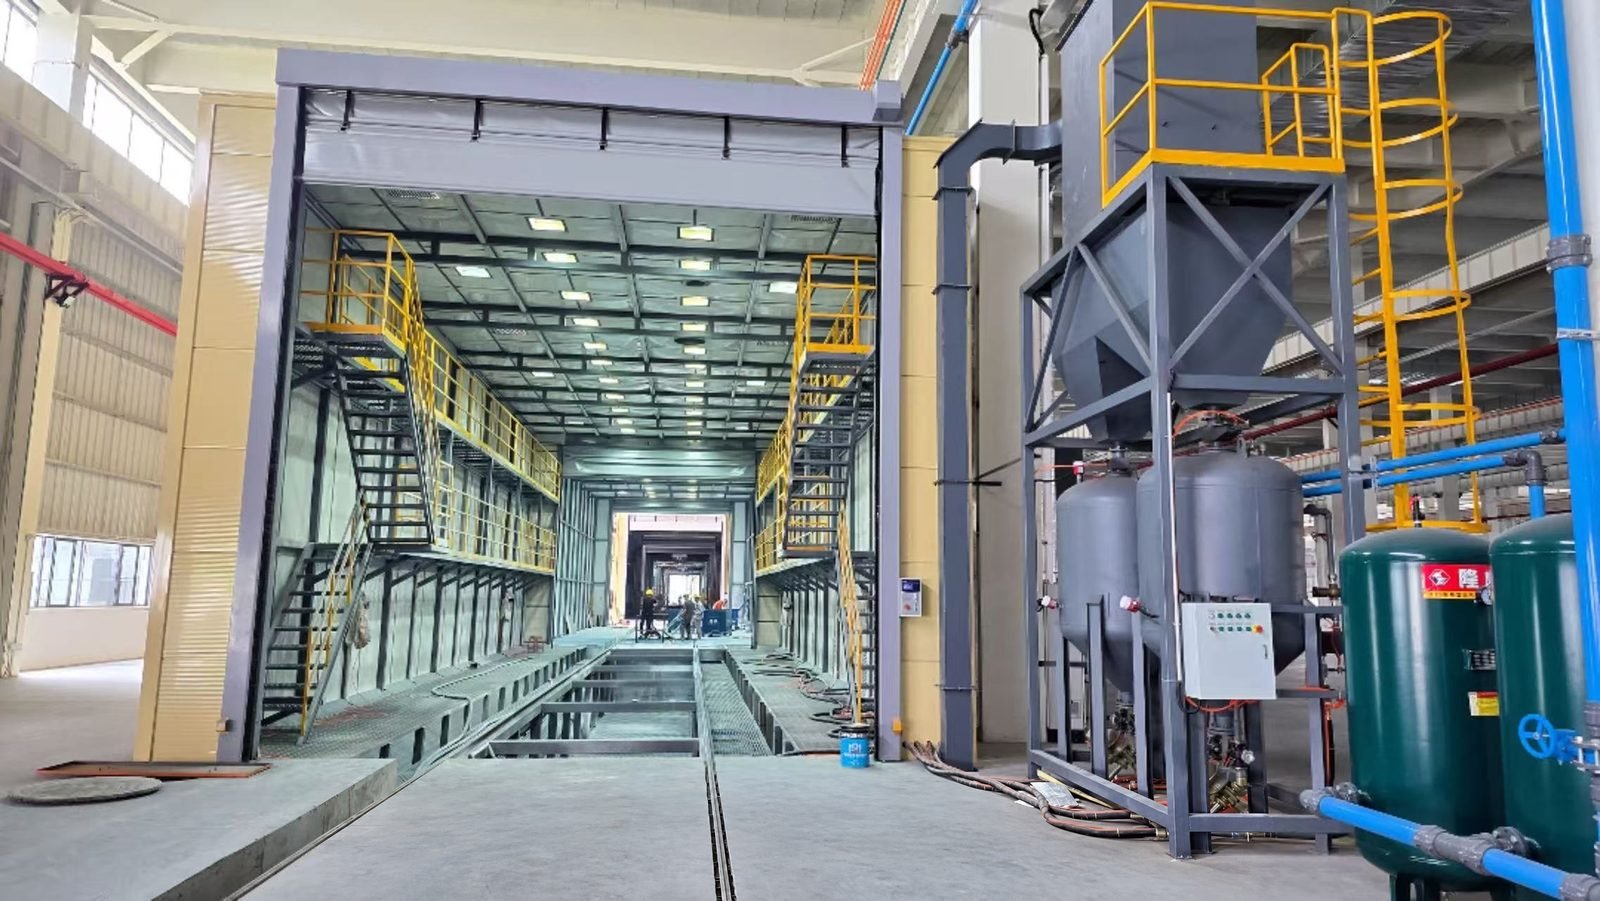
Bilyalı dövme, bilyalı kumlama ve kumlama arasındaki fark nedir?
| Kalem | Bilyalı dövme (shot peening) | Bilyalı kumlama | Kumlama (aşındırıcı püskürtme) |
|---|---|---|---|
| Amaç | Yorulma çatlamasına direnç için yüzey katmanında bası artık gerilmesi | Pas, hadde pulu ve döküm kumunu gidermek; kaplama için profil oluşturmak | Pas, eski kaplamalar ve çapakları gidermek; kaplama için profil oluşturmak |
| Bilyeyi fırlatan | Türbin veya basınçlı hava memesi | Santrifüj türbin | Basınçlı hava |
| Bilye/aşındırıcı şekli | Yuvarlak: dökme çelik bilye, şartlandırılmış kesme tel, seramik veya cam bilye | Çelik bilye veya çelik grit | Çoğunlukla köşeli: alüminyum oksit, garnet, çelik grit; ayrıca cam bilye |
| Kontrol edilen | Almen yoğunluğu ve kaplama oranı | ISO 8501-1 temizlik derecesi ve ISO 8503 pürüzlülük | ISO 8501-1 temizlik derecesi ve ISO 8503 pürüzlülük |
| Tipik parçalar | Helezon ve yaprak yaylar, dişliler, krank milleri, biyeller, aks başları, kaynaklı bağlantılar | Dökümler, dövme parçalar, pres parçaları, çelik sac ve profiller, kaynaklı yapılar | Büyük parçalar kumlama odalarında; küçük parçalar kumlama kabinlerinde |
| Atlanırsa | Daha kısa yorulma ömrü, daha erken çatlaklar | Zayıf kaplama yapışması, erken korozyon | Zayıf kaplama yapışması, erken korozyon |
Bilyalı kumlama ve kumlama şu yazıda ayrıntılı olarak karşılaştırılmaktadır: bilyalı kumlama ve kumlama karşılaştırması. Bu rehber, bilyalı dövmenin her ikisinden nasıl ayrıldığına odaklanmaktadır.
Bilyalı dövme yorulma ömrünü ne kadar artırır?
Yayımlanmış kazanımlar malzemeye, parçaya ve dövme ayarlarına bağlıdır. The Open University (OpenLearn) ders materyali, düşük ve orta karbonlu çelikler ile düşük alaşımlı çeliklerde yorulma dayanımında yaklaşık %50'ye varan artış bildirmektedir; alüminyum alaşımları ve biyeller için değerler bilyalı dövme makinesi sayfamızda yer almaktadır.
Aşırı dövme, yani çizimin istediğinden çok daha fazla kaplama oranı veya yoğunluk, faydası azaltabilir; bu nedenle bilyalı dövme "mümkün olduğunca fazla" değil, bir spesifikasyona göre yapılır.
Bilyalı dövme nasıl ölçülür?
Dövme yoğunluğu Almen şeritleri üzerinde ölçülür: bir tutucuya sıkıştırılan ve tek yüzü dövülen ince yay çeliği şeritler. Dövülen yüz uzar, şerit büklür ve Almen ölçerde okunan ark yüksekliği yoğunluğun ölçüsüdür. Şeritler, tutucular ve ölçerler SAE J442'de; kullanım prosedürü ise SAE J443'te tanımlanır.
| Almen şeridi | Şerit kalınlığı | Tipik kullanım |
|---|---|---|
| N | Yaklaşık 0.76-0.81 mm (0.031 in) | A şeridi aralığının altındaki düşük yoğunluklar; cam ve seramik bilyeyle yaygın |
| A | Yaklaşık 1.27-1.32 mm (0.051 in) | Yaklaşık 0.10-0.60 mm ark yükseklikleri için önerilir; dökme bilye ve kesme tel için standart şerit |
| C | Yaklaşık 2.36-2.41 mm (0.094 in) | A şeridi aralığının üzerindeki yüksek yoğunluklar |
Yoğunluk şerit harfiyle yazılır; örneğin "0.25 mmA" veya inçin binde biri cinsinden "10A". Gerekli yoğunluk parçanın mühendislik çiziminden gelir; tüm parçalar için tek bir "tipik" değer yoktur.
Bilyalı dövmede kaplama oranı ne anlama gelir?
Kaplama oranı Almen şeridinde değil, parça üzerinde, genellikle 10-30x büyütme altında değerlendirilir. İki tanım kullanılır ve alıcıların çizimin hangisini kastettiğini bilmesi gerekir:
| Tanım | İçeriği |
|---|---|
| Maruz kalma süresi yaklaşımı | %100 = orijinal yüzeyin tamamı üst üste binen çukurlarla değişmiştir; %150 veya %200 = %100 için gereken maruz kalma süresinin 1.5 veya 2 katı. Bazı spesifikasyonlar güvenlik payı olarak %150 veya %200 ister. |
| Ölçülen alan tanımı (SAE J2277) | Kaplama oranı, en az bir kez çukurlaşmış alanın oranıdır, dolayısıyla %100'ü geçemez; %98 tam kaplama kabul edilir ve "%200" alanı değil maruz kalma süresini ifade eder. |
Püskürtmeli temizlik nasıl ölçülür?
Boya öncesi bilyalı kumlama ve kumlama, çeliğin ne kadar temiz ve ne kadar pürüzlü olduğuna göre değerlendirilir.
| ISO 8501-1 derecesi | Açıklama | En yakın SSPC / NACE derecesi |
|---|---|---|
| Sa 3 | Görsel olarak temiz çeliğe kadar püskürtmeli temizlik | SSPC-SP 5 / NACE No. 1 (beyaz metal) |
| Sa 2½ | Çok kapsamlı püskürtmeli temizlik; yalnızca hafif lekeler kalır | SSPC-SP 10 / NACE No. 2 (beyaza yakın metal) |
| Sa 2 | Kapsamlı kumlama temizliği | SSPC-SP 6 / NACE No. 3 (ticari) |
| Sa 1 | Hafif kumlama temizliği | SSPC-SP 7 / NACE No. 4 (hafif/süpürme) |
Yüzey profili, grit ile kumlanmış (G) ve bilye ile kumlanmış (S) çelik için 25 µm'den başlayan ayrı skalalara sahip ISO 8503-1 karşılaştırıcılarıyla kontrol edilir.
Çoğu koruyucu kaplama Sa 2½ veya Sa 3 ister; gerekli profil kaplamanın ürün veri sayfasında verilir. Püskürtmeli temizlikte aşındırıcı seçimi şu yazıda ele alınmaktadır: kumlama aşındırıcısı seçimi.
Hangi bilyeler dövme, hangileri temizlik için kullanılır?
| Ortam | Kusur şekli | Dövme | Yüzey temizliği | Notlar |
|---|---|---|---|---|
| Dökme çelik bilye (S boyutları, SAE J444) | Yuvarlak | Evet; dövme sınıfı sertlik ve sıkı boyut ve şekil kontrolüyle | Evet | Türbinli makinelerde defalarca yeniden kullanılır |
| Şartlandırılmış kesme tel | Yuvarlatılmış silindirler | Evet; dişliler, yaylar ve havacılık parçalarında kullanılır | Nadiren | Düzgün boyut ve sertlik |
| Seramik (zirkonya) bilye | Yuvarlak | Evet; düşük yoğunluklar, demir dışı parçalarda demir kontaminasyonu yok | Yüzey bitirme | Alüminyum ve titanyum için kullanılır |
| Cam boncuk | Yuvarlak | İnce parçaların hafif dövülmesi | Temizlik ve saten yüzey | Mohs yaklaşık 5.5-6 |
| Çelik grit (G boyutları) | Köşeli | Hayır; köşeli aşındırıcı çentik bırakır | Evet; kalın tufal ve profil | Defalarca yeniden kullanılır |
| Alüminyum oksit | Köşeli | Hayır | Evet | Mohs yaklaşık 9 |
| Granat | Köşeli | Hayır | Evet | Çelik aşındırıcılara göre daha az yeniden kullanım döngüsü |
Hangi makine tipi hangi parçalara uygundur?
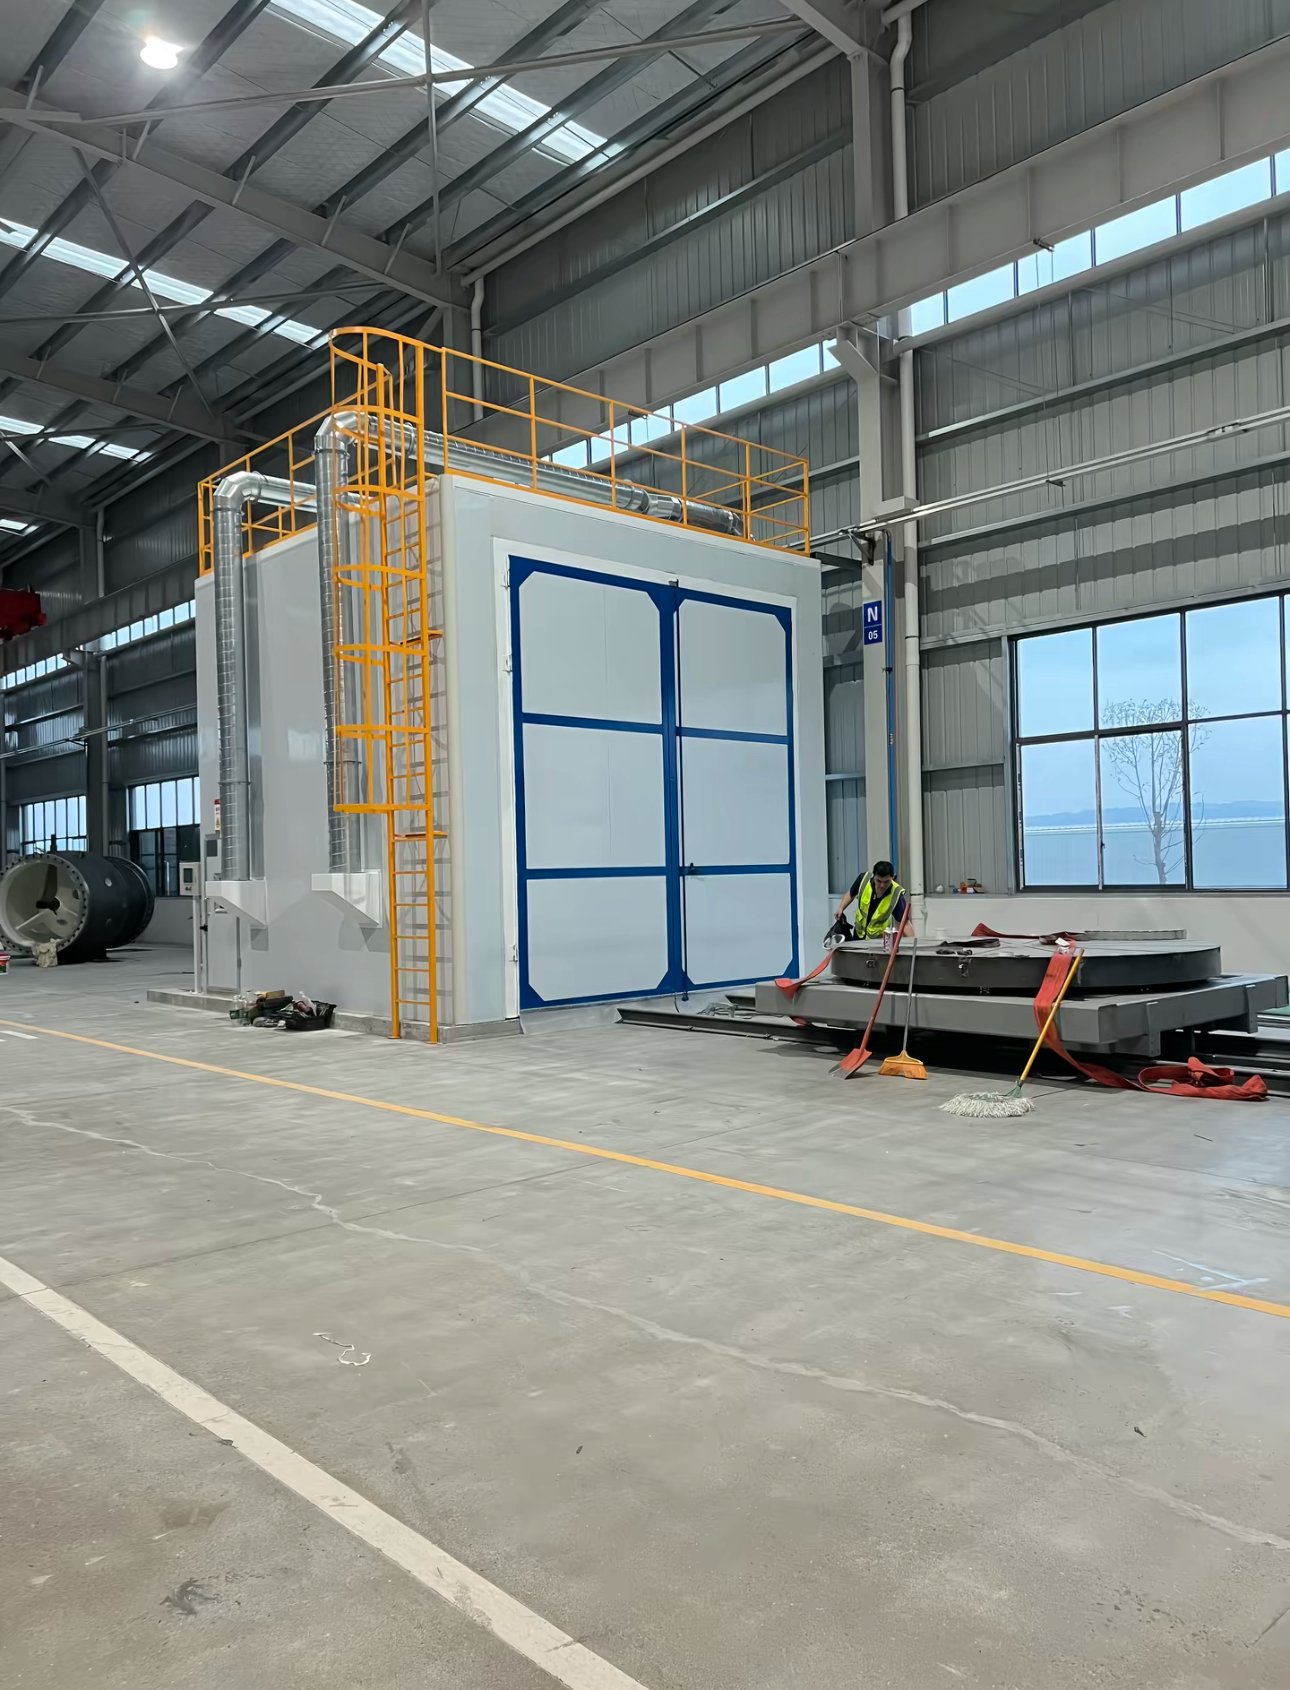
| Makine | Proses | En uygun |
|---|---|---|
| Bilyalı dövme makinesi (türbin veya hava memesi, CNC veya robot) | Kontrollü dövme | Yaylar, dişliler, miller ve kaynaklı parçalar; delikler ve lokal bölgeler için hava memeleri |
| Askılı tip bilyalı kumlama makinesi | Yüzey temizliği | Döner kancaya asılan orta ve büyük dökümler, dövme ve kaynaklı parçalar |
| Tamburlu bantlı bilyalı kumlama makinesi | Yüzey temizliği | Zarar görmeden tamburda dönebilen küçük döküm, dövme ve pres parçaları |
| Makaralı konveyörlü bilyalı kumlama makinesi | Yüzey temizliği | Boya öncesi çelik sac, profil ve kaynaklı yapılar, Sa 2½-Sa 3 seviyesine kadar |
| Döner tablalı kumlama makinesi | Yüzey temizliği | Yassı, ince cidarlı veya darbeye hassas parçalar |
| Kumlama odası | Yüzey temizliği | Çok büyük parçalar: araç gövdeleri, makineler, çelik yapılar |
| Kumlama kabini | Yüzey temizliği | Küçük parçalar ve sık aşındırıcı değişimi |
Tek bir makine hem temizlik hem bilyalı dövme yapabilir mi?
Bir kumlama makinesi, ancak bir dövme makinesi gibi donatılıp çalıştırılırsa kontrollü dövme yapabilir:
| Gereksinim | Neden |
|---|---|
| Sürekli boyut ve şekil sınıflandırması yapılan, dövme sınıfı yuvarlak bilye | Kırık veya küçük bilye yoğunluğu değiştirir ve yüzeye zarar verebilir |
| Türbin hızı frekans invertörüyle veya hava basıncı regülatörle | Bilye hızı yoğunluğu belirler ve tekrarlanabilir olmalıdır |
| Tekerlek veya nozul başına ölçülü ortam akışı | Bilye debisi yoğunluğu ve kaplama süresini değiştirir |
| Parça formundaki bir fikstür üzerinde düzenli Almen şeridi kontrolleri | Türbin aşınması zamanla sıcak noktayı (en yoğun bölgeyi) kaydırır |
| Kayıt altına alınan ayarlar ve spesifikasyon gerektiriyorsa bilgisayarlı izleme (AMS 2432) | Her parti için izlenebilirlik |
Tek bir makinenin her iki iş için kabul edilip edilmeyeceği, dövülen parçanın spesifikasyonuna bağlıdır; havacılık ve diğer kritik parçalar genellikle ayrı, izlenen bir dövme süreci gerektirir.
Dövme ve kumlama spesifikasyonlarında hangi standartlar yer alır?
| Standart | Kapsamı |
|---|---|
| SAE J442 | Almen test şeritleri, tutucuları ve ölçerleri |
| SAE J443 | Almen şeritlerinin kullanım prosedürü: doyma, yoğunluk, makine tekrarlanabilirliği |
| SAE J2277 | Bilyalı dövme kaplama oranının belirlenmesi |
| SAE J444 | Dökme bilye ve gritin boyut sınıflandırması |
| SAE AMS 2430 / AMS 2432 | Otomatik bilyalı dövme / bilgisayarla izlenen bilyalı dövme |
| SAE AMS 2431 serisi | Dövme bilyeleri: dökme bilye, kesme tel, cam ve seramik bilye |
| ISO 26910-1 | Metal parçaların bilyalı dövmesi için genel prosedür |
| ISO 8501-1 | Boya öncesi çeliğin pas dereceleri ve hazırlık dereceleri |
| ISO 8503 serisi | Püskürtmeyle temizlenmiş çeliğin yüzey profili: karşılaştırıcılar ve ölçüm |
| ISO 11124 / ISO 11126 | Metalik / metalik olmayan kumlama aşındırıcıları |
Teklif için neler göndermelisiniz?
| Bilgi | Neden önemli |
|---|---|
| Parça çizimleri, malzeme, boyut ve ağırlık | Makine tipini, oda boyutunu ve parça taşıma yöntemini belirler |
| Dövme: gerekli yoğunluk, kaplama oranı, bilye ve spesifikasyon | Türbin veya meme yerleşimini, kontrolleri ve bilye sınıflandırmasını belirler |
| Temizlik: gerekli ISO 8501-1 derecesi ve profil | Aşındırıcıyı, türbin gücünü ve hat hızını belirler |
| Saatlik veya vardiyalık üretim | Türbin veya meme sayısını ve taşıma sistemini belirler |
| Parçaların sonradan boyanıp boyanmayacağı | Kumlama makinesinin boya hattıyla birlikte boyutlandırılmasını sağlar |
MUSI mühendisleri 24 saat içinde yanıt verir; parça verileriniz tamamlandığında konfigürasyon ve teklif hazırlanır.
SSS
Bilyalı dövme ile bilyalı kumlama aynı şey midir? Hayır. Her ikisi de parçaya bilye fırlatır; ancak bilyalı dövme, yorulma ömrü için bası gerilmesi kazandıran ve Almen yoğunluğu ile kaplama oranıyla kontrol edilen kontrollü bir süreçtir; bilyalı kumlama ise yüzeyi temizler ve temizlik derecesi ile pürüzlülükle kontrol edilir.
Kumlama bilyalı dövmenin yerini tutabilir mi? Hayır. Kumlamada çoğunlukla köşeli aşındırıcı kullanılır ve yoğunluk ya da kaplama oranı kontrol edilmez; bu nedenle belirtilen bası gerilmesi katmanını sağlamaz.
Bilyalı dövmede %100 kaplama oranı ne anlama gelir? Büyüteç altında bakıldığında orijinal yüzey üst üste binen çukurlarla tamamen kaplanmıştır; %200 genellikle %100'e ulaşmak için gereken maruz kalma süresinin iki katı anlamına gelir.
Hangi Almen şeridi kullanılmalıdır? A şeridi, çelik bilye ve kesme telle yapılan dövmelerin çoğunu kapsar; N şeridi daha düşük, C şeridi daha yüksek yoğunluklar içindir. Hangi şeridin ve yoğunluğun geçerli olduğunu çizim belirtir.
Dövme için çelik grit kullanılabilir mi? Dövme spesifikasyonları dökme bilye, şartlandırılmış kesme tel, seramik veya cam bilye gibi yuvarlak bilyeler ister; köşeli grit temizlik için kullanılır.
MUSI, dövme ve kumlama ekipmanını boya hattıyla birlikte tedarik ediyor mu? Evet. Bilyalı kumlama makineleri, kumlama odaları ve bilyalı dövme makineleri tek başına veya boya hattıyla birlikte tek sözleşmeyle tedarik edilebilir.
MUSI Technology'nin nereye uyduğu
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.), Çin'in Changzhou kentinde bilyalı dövme makineleri, bilyalı kumlama makineleri, kumlama odaları, boya hatları ve bunların toz ve VOC arıtma sistemlerini tasarlar ve üretir. 2011'de kurulan mühendislik ekibi 36 ülkede 500+ müşteriye 800+ boya hattı teslim etmiştir. Parça çizimlerinizi ve dövme ya da temizlik spesifikasyonunuzu şu sayfa üzerinden gönderin: iletişim sayfası — size özel yapılandırılmış bir teklif hazırlayalım.
Lin Cong, Teknik Direktör, MUSI Technology tarafından sağlanmıştır
Parça boyutunuzu, kapasitenizi ve boya tipinizi bize gönderin — mühendislerimiz 24 saat içinde yanıt verir; parça verileriniz tamamlandığında yerleşim planı ve bütçe gönderilir. MUSI Technology ile iletişime geçin veya göz atın ekipman yelpazemize.
İlgili teknik kılavuzlar
- Kumlama Malzemesi Seçim Kılavuzu: Hangi Aşındırıcı?
Hangi iş için hangi aşındırıcı: çelik bilye ve grit, garnet, alüminyum oksit ve cam bilye sertlik, oluşturulan profil, yeniden kullanım döngüleri açısından karşılaştırıldı,. - Nakliye Konteyneri Kaplama Hattı: Teknik Özellikler ve Yerleşim
Konteyner boyama, üretim hızında yürütülen bir C5 deniz işidir. Kat sırası, film kalınlığı, kumlama ve kabin boyutlandırması, kutu başına çevrim süresi ve 2026 tesis maliyeti. - Püskürtme Kaplama Hattı: Türler, Teknik Özellikler & Maliyet (2026)
Bir püskürtmeli kaplama hattının maliyeti nedir, ana türler verim ve yüzey kalitesi açısından nasıl karşılaştırılır ve teklif istemeden önce belirlenmesi gereken özellikler nelerdir? - Bilyeli Kumlama vs Kumlama: Hangisini Seçmeli
Bilyeli kumlama aşındırıcıyı çarklarla mekanik olarak fırlatır; kumlama ise basınçlı hava ile iter. Verim, m2 başına enerji maliyeti, yüzey açısından karşılaştırıldığında. - Kaplama Hattı Yerleşimi: İhtiyacınız Olan Zemin Alanı
Yarı otomatik bir toz hattı 200-400 m2 gerektirir; standart bir otomatik hat 600-1.200 m2. Yerleşim kuralları, U şekli ile düz geçiş, tavan yüksekliği.