สายการผลิตเคลือบผงโปรไฟล์อะลูมิเนียม: แนวตั้ง vs แนวนอน (2026)
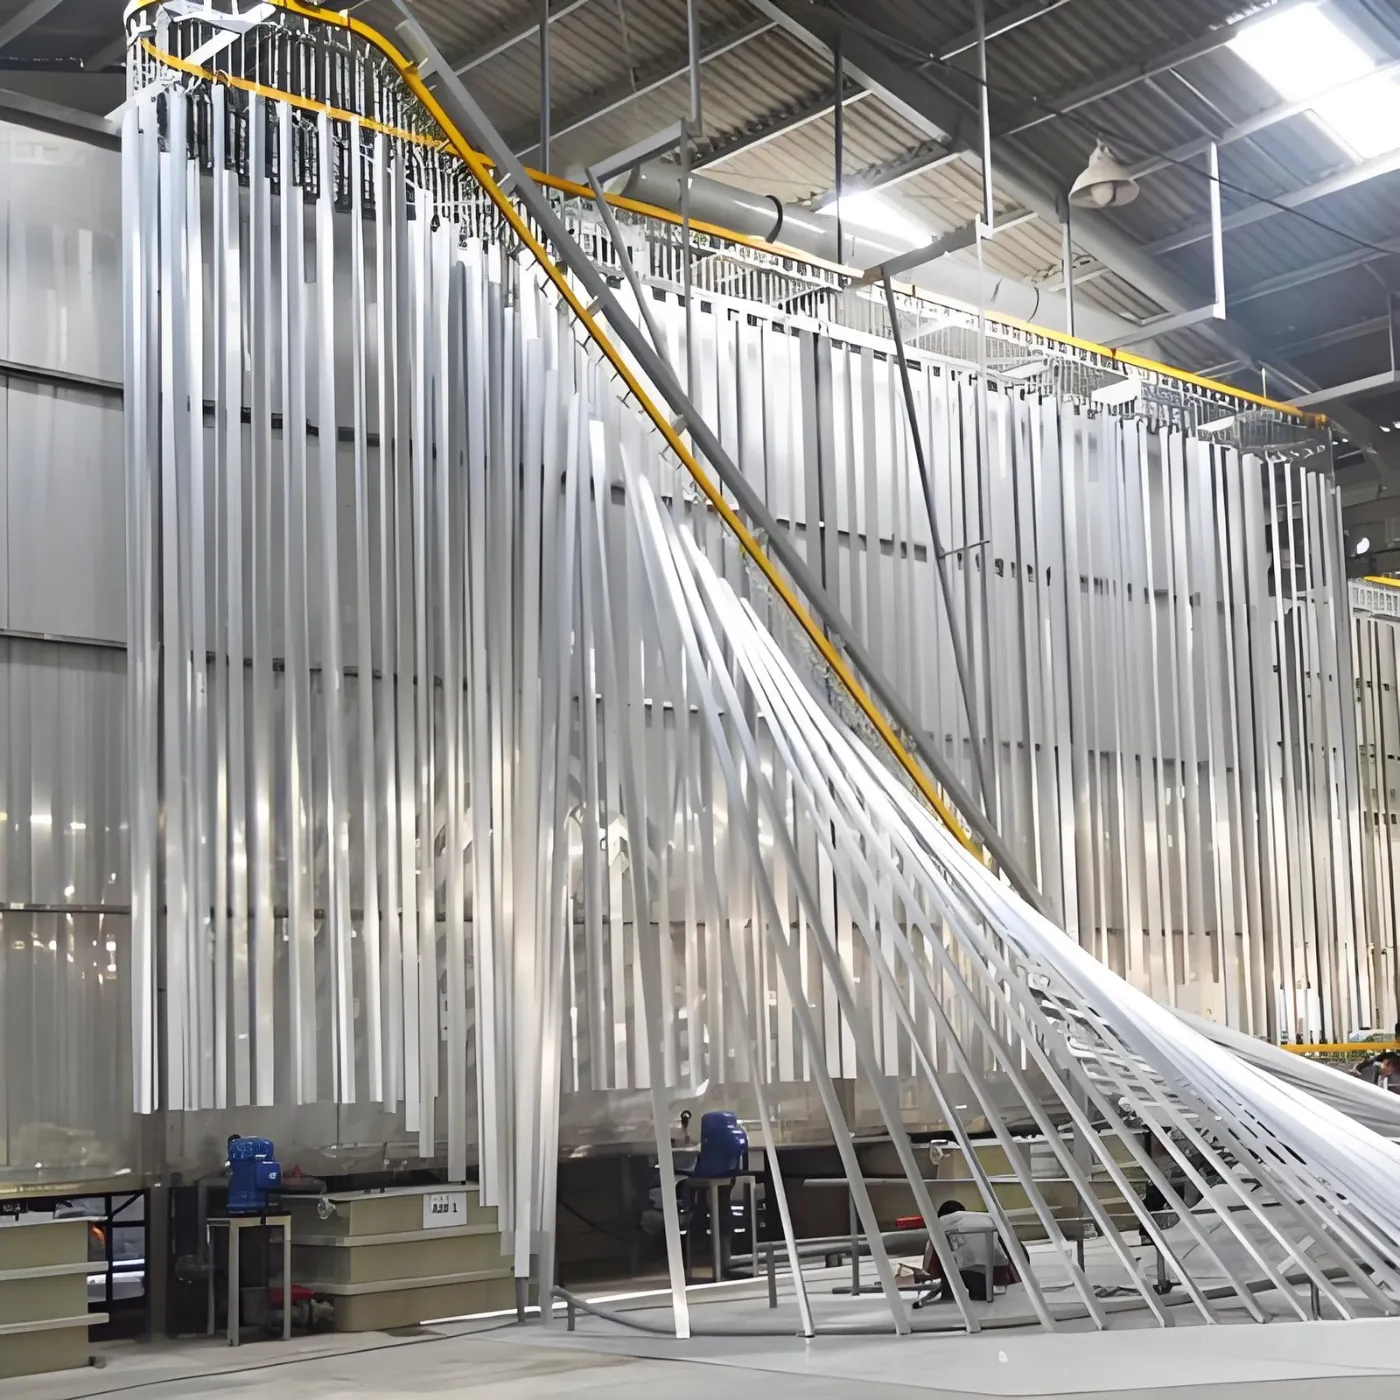
คำตอบแบบรวบรัด: สายการผลิตเคลือบโปรไฟล์อะลูมิเนียมแนวตั้งแขวนชิ้นงานอัดรีดสูง 6-7 ม. ในแนวตั้ง ให้ความหนาฟิล์มสม่ำเสมอ รอยจับต้องน้อยที่สุด และใช้พื้นที่เล็กกว่าสายการผลิตแนวนอนที่เทียบเท่ากันประมาณ 40-60% สายการผลิตแนวนอนมีต้นทุนต่ำกว่า 30-50% และเหมาะกับโปรไฟล์ที่สั้นกว่า 6 ม. หรือรูปทรงชิ้นงานผสม ทั้งสองแบบต้องมีการปรับสภาพปลอดโครเมตเพื่อให้เป็นไปตามข้อกำหนดระดับ Qualicoat
ทำไมการเคลือบโปรไฟล์อะลูมิเนียมจึงเป็นกรณีพิเศษ?
โปรไฟล์อัดรีดมีความยาว บาง และเบา ปัญหาสามประการตามมา: โปรไฟล์จะโก่งตัวภายใต้น้ำหนักของตัวเองเมื่อถูกยกในแนวนอน เกิดรอยได้ง่ายตรงจุดที่ตะขอยึด และผนังที่บางของโปรไฟล์จะร้อนและเย็นเร็วกว่าโครงเหล็กรอบๆ อย่างมาก การออกแบบสายการผลิตต้องตอบโจทย์ทั้งสามข้อนี้
อะลูมิเนียมยังต้องใช้เคมีสำหรับการปรับสภาพเฉพาะของตัวเอง สารฟอสเฟตเหล็กและสังกะสีที่พัฒนามาสำหรับเหล็กนั้นไม่เหมาะสม ปัจจุบันการแปลงสภาพด้วยไทเทเนียมหรือเซอร์โคเนียมแบบไร้โครเมียมเป็นมาตรฐานสำหรับงานสถาปัตยกรรม
แนวตั้งหรือแนวนอน: คุณควรสร้างสายการผลิตแบบไหน?
| เกณฑ์ | สายการผลิตแนวตั้ง | สายการผลิตแนวนอน |
|---|---|---|
| ความยาวโปรไฟล์สูงสุด | 6-7.5 ม. | โดยทั่วไป 6 ม. |
| พื้นที่ใช้งานสำหรับผลผลิตเท่ากัน | เล็กกว่า 40-60% | ใหญ่กว่า |
| รอยจัดการ | น้อยที่สุด จุดแขวนหนึ่งจุด | จุดสัมผัสมากขึ้น |
| ความสม่ำเสมอของฟิล์ม | สูง | ปานกลาง |
| ราคา indicative | 3,500,000-12,000,000 บาทสหรัฐ | 180,000-600,000 ดอลลาร์สหรัฐ |
| ความสูงอาคารที่ต้องการ | 10-14 m | 6-8 m |
| เหมาะที่สุดสำหรับ | โปรไฟล์สถาปัตยกรรม ปริมาณสูง | ชิ้นส่วนผสม โปรไฟล์สั้นลง |
ความสูงของอาคารมักเป็นข้อจำกัดที่ชี้ขาด สายการผลิตแนวตั้งต้องมีความสูงภายในที่ว่างอย่างน้อย 10-14 ม. หากอาคารไม่สามารถให้ได้ ก็เท่ากับถูกบังคับให้เลือกเอง
แต่ละรูปแบบสามารถทำปริมาณการผลิตได้เท่าไร?
| การจัดวางรูปแบบ | ความเร็วสายการผลิต | กำลังการผลิตทั่วไป | การเปลี่ยนสี |
|---|---|---|---|
| แนวตั้ง, บูธเดี่ยว | 1.2-2.5 ม./นาที | 400-900 ตร.ม./ชม. | 15-25 นาที |
| แนวตั้ง, บูธคู่ | 1.2-2.5 ม./นาที | 700-1,500 ตร.ม./ชม. | ต่ำกว่า 10 นาทีแบบสลับ |
| แนวนอน, บูธเดี่ยว | 1.5-3.5 ม./นาที | 250-600 m2/h | 15-30 นาที |
อะลูมิเนียมต้องผ่านการปรับสภาพเบื้องต้นอย่างไร?
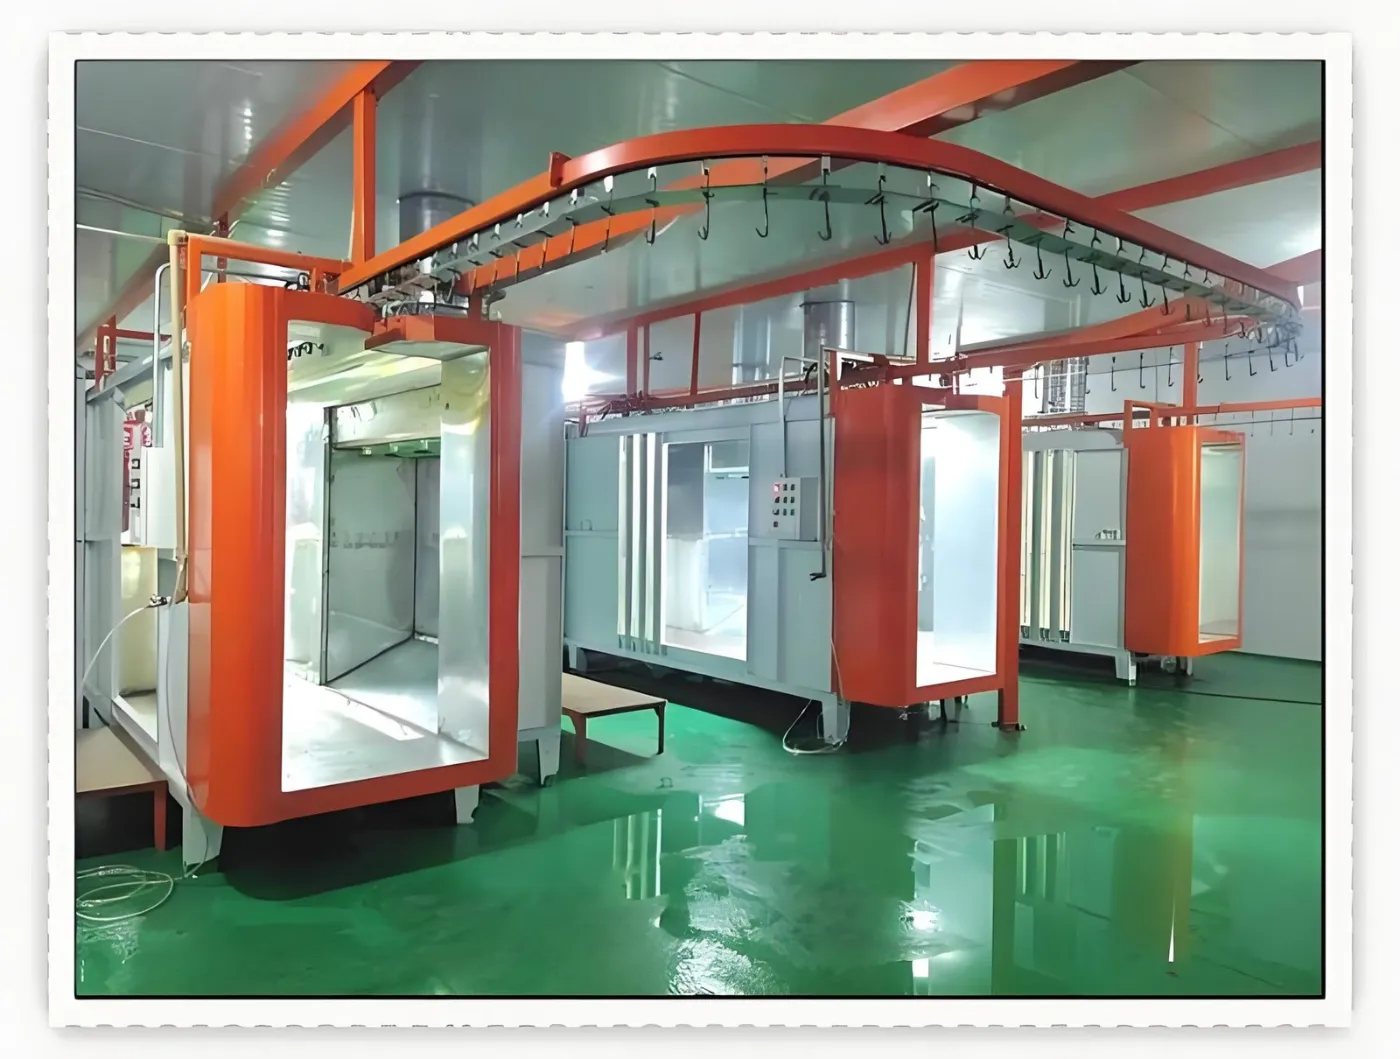
อะลูมิเนียมสำหรับงานสถาปัตยกรรมโดยทั่วไปใช้กระบวนการหลายขั้นตอนแบบปลอดโครเมียม ได้แก่ การล้างไขมันด้วยด่าง การล้างน้ำ การกัดด้วยกรด การล้างน้ำ การเปลี่ยนสภาพด้วยไทเทเนียมหรือเซอร์โคเนียม การล้างน้ำ และการล้างน้ำสุดท้ายด้วยน้ำดีไอออไนซ์ โดยทั่วไปมีเป้าหมายน้ำหนักการกัดที่ 1-3 g/m2
| การล้างไขมัน | ด่างอ่อน, 50-60 C, 90-120 วินาที |
|---|---|
| กัดผิว | กรดหรือด่าง, ขจัดอะลูมิเนียมผิวหน้า 1-3 g/m2 |
| การแปลงสภาพผิว | Ti/Zr ปลอดโครเมียม, 25-35 C, 60-90 วินาที |
| การล้างด้วยน้ำ DI ขั้นสุดท้าย | ค่าการนำไฟฟ้าต่ำกว่า 30 ไมโครซีเมนส์/ซม. |
| เป่าแห้ง | 10-15 นาที ที่ 100-120 C ต่ำกว่าเหล็กเพื่อหลีกเลี่ยงปัญหาสีเคลือบนุ่ม |
| ผลงานการส่งมอบ | สายการเคลือบมากกว่า 800 สายให้ลูกค้ากว่า 500 รายใน 36 ประเทศ (ทีมวิศวกร MUSI สะสมตั้งแต่ปี 2011) |
| บริการ | ออกแบบ ผลิต ติดตั้ง ทดสอบเดินเครื่อง ฝึกอบรมผู้ปฏิบัติงาน และบริการหลังการขายจากบริษัทเดียว |
ในกรณีที่ต้องมีการรับรอง Qualicoat หรือระดับที่เทียบเท่า เคมีภัณฑ์สำหรับการปรับสภาพผงและพารามิเตอร์ของกระบวนการทั้งหมดจะต้องมาจากชุดค่าผสมที่ได้รับอนุมัติ ตรวจสอบ ข้อกำหนด Qualicoat ฉบับปัจจุบันก่อนที่จะสรุปเคมีภัณฑ์
อะโนไดซ์หรือพาวเดอร์โค้ทติ้ง และโรงงานเดียวสามารถเดินทั้งสองอย่างได้หรือไม่?
พวกมันเป็นกระบวนการที่แตกต่างกัน ไม่ใช่แบรนด์ที่แข่งขันกันของสิ่งเดียวกัน การชุบอะโนไดซ์เป็นกระบวนการทางเคมีไฟฟ้า: พื้นผิวอะลูมิเนียมถูกเปลี่ยนเป็นชั้นออกไซด์แข็งที่เป็นส่วนหนึ่งของโลหะ การเคลือบผงวางฟิล์มอินทรีย์ไว้บนชั้นConversion Coating การชุบอะโนไดซ์ให้ผิวสำเร็จแบบธรรมชาติ สีบรอนซ์ และโลหะที่มีความต้านทานการขัดถูสูงมากและไม่มีการเปลี่ยนสี ส่วนการเคลือบผงให้ช่วง RAL ทั้งหมด เอฟเฟกต์ลายไม้ และต้นทุนต่อตารางเมตรที่ต่ำกว่า
โรงงานผลิตโปรไฟล์สถาปัตยกรรมจำนวนมากเดินสายการผลิตทั้งสองแบบ และการค้นหา โรงงานชุบอะโนไดซ์และเคลือบผงแบบแนวตั้ง โดยปกติหมายถึงสิ่งนั้นจริงๆ: สองสายการผลิตภายใต้หลังคาเดียวกัน สิ่งที่พวกมันใช้ร่วมกันคือการจัดการงานอัดรีด — การวางแร็ค การแขวนแนวตั้ง ความยาวแท่ง 6-7 ม. อ่าวโหลดและอันโหลดเดียวกัน สิ่งที่พวกมันไม่ได้ใช้ร่วมกันคือเกือบทุกอย่างอื่น การชุบอะโนไดซ์ต้องใช้เครื่องRectifier ถังกรดและด่าง ขั้นตอนการทำความเย็นและการซีล การเคลือบผงต้องใช้ตู้พ่น การกู้คืนผง เตาอบและระบบระบายอากาศ โดยปกติสองสายการผลิตนี้เดินขนานกันมากกว่าแบบอนุกรม โดยมีโหลดร่วม อากาศอัดร่วม และที่มีประโยชน์ที่สุดคือระบบบำบัดน้ำเสียร่วม เพราะทั้งสองกระบวนการผลิตน้ำทิ้งที่ต้องบำบัดก่อนปล่อย
หมายเหตุการจัดวางที่ใช้ได้จริงข้อหนึ่ง: สายการชุบอะโนไดซ์เป็นตัวกำหนดความสูงของอาคาร เพราะถังและรอกยกเหนือถังสูงกว่าตู้พ่นผง หากโรงงานถูกออกแบบสำหรับทั้งสองอย่างตั้งแต่เริ่มต้น ให้กำหนดความสูงของเครนสำหรับการชุบอะโนไดซ์ก่อน แล้วจึงติดตั้ง สายการเคลือบผงแนวตั้ง ให้พอดีกับขอบเขตนั้น ไม่ใช่กลับกัน
MUSI Technology เสนอราคาส่วนการเคลือบผงของโรงงานลักษณะนี้ — การปรับสภาพเบื้องต้น สายการพ่นผงแบบแนวตั้งหรือแนวนอน การอบ การกู้คืนผง ระบบระบายอากาศ และการบำบัดน้ำเสีย หากสายการชุบอะโนไดซ์อยู่ในโครงการเดียวกัน ให้แจ้งตอนขั้นตอนสอบถาม เพื่อให้ตกลงการแบ่งขอบเขตและสาธารณูปโภคที่ใช้ร่วมกันก่อนเริ่มเขียนแบบการจัดวาง
แล้วการเคลือบลายไม้ล่ะ?
ลายไม้เกิดจากการถ่ายโอนแบบระเหิดหลังการเคลือบผง: โปรไฟล์จะถูกห่อด้วยฟิล์มพิมพ์หรือผ่านเครื่องถ่ายโอน จากนั้นเก็บไว้ที่ 180-200 C เป็นเวลา 3-8 นาที เพื่อให้หมึกซึมเข้าสู่ฟิล์มผง ซึ่งจะเพิ่มเตาอบถ่ายโอนและสถานีห่อหรือสถานีสุญญากาศให้กับสายการผลิต โดยทั่วไปมีค่าใช้จ่าย 30,000-120,000 ดอลลาร์สหรัฐ
ผงสำหรับงานลายไม้ต้องเป็นโพลีเอสเตอร์ที่เข้ากันได้กับการถ่ายโอน ผงสถาปัตยกรรมมาตรฐานไม่รับหมึกอย่างสม่ำเสมอ
สายการเคลือบโปรไฟล์อะลูมิเนียมมีราคาเท่าไรในปี 2026?
| รายการ | ราคาโดยประมาณ (USD, ราคาหน้าโรงงาน) |
|---|---|
| สายการผลิตแนวนอน โปรไฟล์ 6 ม. บูธเดียว | 180,000-600,000 |
| สายการผลิตแนวตั้ง โปรไฟล์ 6.5 ม. บูธเดียว | 350,000-800,000 |
| เส้นแนวตั้ง, บูธคู่, เอาต์พุตสูง | 800,000-1,200,000 |
| สถานีถ่ายโอนลายไม้และเตาอบ | 30,000-120,000 |
| อุโมงค์ปรับสภาพเบื้องต้นแบบปลอดโครเมียม | 60,000-180,000 |
ราคาประเมินเป็นแบบ ex-works จีนเพื่อการจัดทำงบประมาณ ความสูงอาคาร ขีดจำกัดการปล่อยมลพิษในท้องถิ่น และข้อกำหนด Qualicoat ทำให้ตัวเลขเหล่านี้เปลี่ยนแปลงอย่างมีนัยสำคัญ
ทำไมต้องจัดหาไลน์เคลือบอะลูมิเนียมจาก MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) เป็นผู้ผลิตไลน์พ่นสีแบบครบวงจร (Turnkey)จากประเทศจีน ส่งมอบไลน์พ่นสีแล้ว 800+ ไลน์ ให้แก่ลูกค้า 500+ ราย ใน 36 ประเทศ รวมถึงโรงงานพ่นสีอะลูมิเนียมอัดรีด
- การออกแบบทั้งแนวตั้งและแนวนอนปรับให้เข้ากับความยาวโปรไฟล์และความสูงอาคารของคุณ
- อุโมงค์ปรับสภาพเบื้องต้นแบบปลอดโครเมียมและสถานีถ่ายโอนลายไม้แบบเลือกเสริม
- การกำหนดค่ามาตรฐานจัดส่งภายใน 30-60 วัน พร้อมการรับประกันเครื่องทั้งเครื่อง 12 เดือน และชิ้นส่วนสำคัญ 36 เดือน ชิ้นส่วนโครงสร้างรับประกันสูงสุด 60 เดือน
- ทุกสายการผลิตถูกออกแบบตามข้อกำหนดประสิทธิภาพที่เป็นลายลักษณ์อักษร ความเร็วสายการผลิต โปรไฟล์การอบ ความหนาฟิล์ม และระดับการปล่อยมลพิษระบุไว้ในสัญญาและสาธิตบนชิ้นงานของคุณเองในการทดลองเดินเครื่องที่โรงงานก่อนจัดส่ง
- ทีมวิศวกรรมทีมเดียวดูแลทั้งกระบวนการ — การปรับสภาพเบื้องต้น การพ่นเคลือบ การอบ การลำเลียง และการควบคุมการปล่อยมลพิษ — ดังนั้นการแลกเปลี่ยนระหว่างกันจึงถูกตัดสินบนกระดานเขียนแบบ ไม่ใช่บนพื้นที่โรงงานของคุณ
MUSI ร่วมงานกับผู้ผลิตที่มองว่าการตกแต่งผิวสำเร็จเป็นส่วนหนึ่งของผลิตภัณฑ์ ไม่ใช่ขั้นตอนสุดท้ายก่อนบรรจุภัณฑ์ สิ่งนี้เปลี่ยนสิ่งที่การสนทนาครั้งแรกเป็นเกี่ยวกับ: แบบชิ้นงาน เป้าหมายปริมาณการผลิต และมาตรฐานที่ลูกค้าของคุณใช้ตรวจสอบ ไม่ใช่หมายเลขรุ่น นอกจากนี้ยังเปลี่ยนสิ่งที่เกิดขึ้นหลังการทดสอบเดินระบบ ซึ่งการปรับแต่งกระบวนการ การพัฒนาผู้ปฏิบัติงาน และการสนับสนุนอะไหล่ยังคงดำเนินต่อไปตลอดอายุการใช้งานของสายการผลิต
ดู ระบบเคลือบผงแบบแนวตั้ง และ โซลูชันการเคลือบโปรไฟล์อะลูมิเนียม.
คำถามที่พบบ่อย
ไลน์เคลือบอะลูมิเนียมแบบแนวตั้งหรือแนวนอนดีกว่ากัน?
ไลน์แนวตั้งแขวนโปรไฟล์ในแนวตั้ง ให้ความหนาฟิล์มสม่ำเสมอมากกว่า รอยจัดการน้อยกว่า และใช้พื้นที่น้อยกว่า 40-60% สำหรับเอาต์พุตเท่ากัน แต่ต้องใช้ความสูงอาคารที่ว่างโปร่ง 10-14 ม. และมีราคาสูงกว่า 30-50% ไลน์แนวนอนมีราคาถูกกว่า ติดตั้งในอาคารเตี้ยกว่า และรองรับชิ้นส่วนรูปทรงผสมได้ แลกกับรอยสัมผัสที่มากกว่าและพื้นที่ใช้สอยที่ใหญ่กว่า
สายการเคลือบอะลูมิเนียมแนวตั้งต้องใช้ความสูงอาคารเท่าใด
ความสูงภายในสุทธิ 10 ถึง 14 ม. สำหรับโปรไฟล์ 6-7 ม. โดยเผื่อพื้นที่สำหรับอุปกรณ์แขวน สายพานลำเลียง และโครงสร้างเตาอบเหนือโปรไฟล์ ความสูงอาคารมักเป็นข้อจำกัดที่กำหนดว่าจะเลือกแนวตั้งหรือแนวนอน ดังนั้นควรยืนยันก่อนกำหนดสิ่งอื่นใด
โปรไฟล์อะลูมิเนียมต้องผ่านการปรับสภาพใดก่อนการเคลือบผง
กระบวนการหลายขั้นตอนแบบปลอดโครเมียม: ล้างไขมันด้วยด่างที่ 50-60 C ล้างน้ำ กัดด้วยกรดหรือด่างเพื่อกำจัด 1-3 g/m2 ล้างน้ำ แปลงสภาพด้วยไทเทเนียมหรือเซอร์โคเนียมที่ 25-35 C ล้างน้ำ และล้างน้ำสุดท้ายด้วยน้ำดีไอออไนซ์ต่ำกว่า 30 ไมโครซีเมนส์/ซม. สารเคมีฟอสเฟตสำหรับเหล็กไม่เหมาะกับอะลูมิเนียม
สายการผลิตโปรไฟล์อะลูมิเนียมสามารถมีกำลังการผลิตเท่าใด
สายแนวตั้งที่มีบูธเดียวโดยทั่วไปผลิต 400-900 m2/h ที่ 1.2-2.5 ม./นาที สายแนวตั้งแบบสองบูธผลิตได้ 700-1,500 m2/h และเปลี่ยนสีได้เกือบต่อเนื่อง สายแนวนอนแบบบูธเดียวผลิต 250-600 m2/h
การเคลือบอะลูมิเนียมลายไม้ผลิตอย่างไร
ด้วยการถ่ายโอนแบบระเหิดหลังการเคลือบผง โปรไฟล์ที่เคลือบแล้วจะถูกห่อด้วยฟิล์มพิมพ์หรือผ่านเครื่องถ่ายโอน จากนั้นคงไว้ที่ 180-200 C เป็นเวลา 3-8 นาที เพื่อให้น้ำหมึกซึมเข้าสู่ฟิล์มผง ต้องใช้ผงโพลีเอสเตอร์ที่เข้ากันได้กับการถ่ายโอน และเพิ่มเตาอบถ่ายโอนซึ่งมีราคา 30,000-120,000 ดอลลาร์สหรัฐ
สายการเคลือบโปรไฟล์อะลูมิเนียมมีราคาเท่าใด
ช่วงราคาโดยประมาณ ณ โรงงานปี 2026 คือ 180,000-600,000 ดอลลาร์สหรัฐสำหรับสายแนวนอน 350,000-800,000 ดอลลาร์สหรัฐสำหรับสายแนวตั้งแบบบูธเดียว และ 800,000-1,200,000 ดอลลาร์สหรัฐสำหรับสายแนวตั้งแบบสองบูธที่ให้ผลผลิตสูง อุโมงค์ปรับสภาพแบบปลอดโครเมียมเพิ่มอีก 60,000-180,000 ดอลลาร์สหรัฐ
เกี่ยวกับตัวเลขในคู่มือนี้ ช่วงราคาเป็นค่าประมาณราคาโรงงานในประเทศจีน รวบรวมเมื่อเดือนกันยายน 2026 จากใบเสนอราคาโครงการของ MUSI Technology และให้ไว้เพื่อการจัดทำงบประมาณเท่านั้น ราคาที่แน่นอนขึ้นอยู่กับขนาดชิ้นงาน อัตราการผลิต และข้อกำหนดการปฏิบัติตามกฎระเบียบท้องถิ่น ตัวเลขสมรรถนะเป็นค่าทั่วไปสำหรับอุปกรณ์ที่กำหนดสเปกถูกต้องและใช้งานถูกต้อง ไม่ใช่การรับประกัน กรณีที่การรับรองหรือตัวเลขเฉพาะลูกค้าไม่สามารถตรวจสอบได้ จะทำเครื่องหมายเพื่อยืนยันแทนการระบุไว้ ตรวจสอบล่าสุด: 9 กันยายน 2026
ส่งขนาดชิ้นงาน กำลังการผลิต และประเภทการเคลือบมาให้เรา — วิศวกรของเราตอบกลับภายใน 24 ชั่วโมง และจะส่งผังและงบประมาณเมื่อได้รับข้อมูลชิ้นงานครบถ้วน ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
สิ่งที่ต้องส่งเพื่อขอใบเสนอราคา: แบบหรือรูปถ่ายชิ้นงาน ขนาดและน้ำหนักของชิ้นงานที่ใหญ่ที่สุด วัสดุ กำลังการผลิตที่ต้องการต่อกะและรอบเวลา ประเภทสารเคลือบ (ผง ของเหลว UV หรือ 2K) และจำนวนสี รวมถึงพื้นที่ที่มี ความสูงเพดาน ระบบไฟฟ้าหรือแก๊ส และข้อกำหนดการปล่อยมลพิษในพื้นที่
คู่มือทางเทคนิคที่เกี่ยวข้อง
ข้อบกพร่องในการเคลือบผง: สาเหตุและแนวทางแก้ไข — สิบสองข้อบกพร่องที่คุณจะพบจริง และสถานีใดบนสายการผลิตที่เป็นสาเหตุของแต่ละข้อ
- คู่มืออุปกรณ์พ่นทรายและยิงเม็ดโลหะ 2026
เปรียบเทียบเครื่องพ่นทรายแบบโต๊ะหมุน แบบตะขอยึด แบบสายพานกลิ้ง และแบบสายพานลูกกลิ้ง: หลักการทำงาน ข้อมูลจำเพาะ การใช้งาน และช่วงต้นทุน - การนำเข้าสายการเคลือบจากจีน: คู่มือฉบับสมบูรณ์
สิ่งที่ต้องใช้ในการนำเข้าสายการเคลือบพ่นจากจีน: จำนวนตู้คอนเทนเนอร์, Incoterms, เงื่อนไขการชำระเงินทั่วไป, รหัสศุลกากร, เวลาติดตั้งหน้างาน และ - เลย์เอาต์สายการเคลือบ: พื้นที่ที่คุณต้องใช้
สายการผลิตผงกึ่งอัตโนมัติต้องใช้พื้นที่ 200-400 ตร.ม. ส่วนสายการผลิตอัตโนมัติมาตรฐานใช้พื้นที่ 600-1,200 ตร.ม. กฎการจัดวางผัง รูปตัว U เทียบกับการวางแบบตรงตลอด ความสูงของเพดาน - สีสูตรน้ำกับสีสูตรตัวทำละลาย: การปรับเปลี่ยนสายการผลิต
การเปลี่ยนจากสีสูตรตัวทำละลายไปเป็นสีสูตรน้ำเปลี่ยนการควบคุมความชื้นในห้องพ่น ความยาวโซนระเหย การจัดการวัสดุ และการบำบัด VOC - สายการผลิตเคลือบผง: ประเภท ข้อมูลจำเพาะ และค่าใช้จ่าย (2026)
สายการผลิตเคลือบผงจะทำการปรับสภาพพื้นผิว เคลือบ และอบชิ้นส่วนโลหะบนสายพานลำเลียง คู่มือฉบับสมบูรณ์เกี่ยวกับประเภทสายการผลิต ข้อมูลจำเพาะที่สำคัญ และช่วงราคาปี 2026
คำถามเพิ่มเติมจากผู้ซื้อ
เมื่อใดที่การพ่นสีฝุ่นแนวนอนเป็นตัวเลือกที่ดีกว่า?
การพ่นสีฝุ่นแนวนอนเป็นตัวเลือกที่ดีกว่าเมื่ออาคารมีความสูงใช้งานต่ำกว่า 10-14 m เมื่อไลน์ต้องพ่นชิ้นงานหลายรูปทรงด้วย หรือเมื่องบประมาณจำกัด โดยไลน์แนวนอนสำหรับโปรไฟล์ยาว 6 m มีราคาประมาณ USD 180,000-600,000 เทียบกับ USD 350,000-800,000 สำหรับไลน์แนวตั้ง กำลังการผลิตอยู่ที่ 250-600 m2 ต่อชั่วโมงต่อหนึ่งตู้พ่น
ไลน์แนวตั้งใช้กับอะลูมิเนียมเส้นหน้าตัดหรือไม่?
ใช่ ไลน์แนวตั้งเป็นมาตรฐานสำหรับอะลูมิเนียมเส้นหน้าตัดที่ผลิตปริมาณมาก โดยแขวนโปรไฟล์ยาว 6-7.5 m ในแนวดิ่งจากจุดเดียว จึงไม่เกิดการโก่งงอและรอยตะขอ และได้กำลังการผลิต 400-900 m2 ต่อชั่วโมงต่อหนึ่งตู้พ่น
ที่เกี่ยวข้อง: สายการเคลือบผงแนวตั้ง