Lini Pelapisan Bubuk Profil Aluminium: Vertikal vs Horizontal (2026)
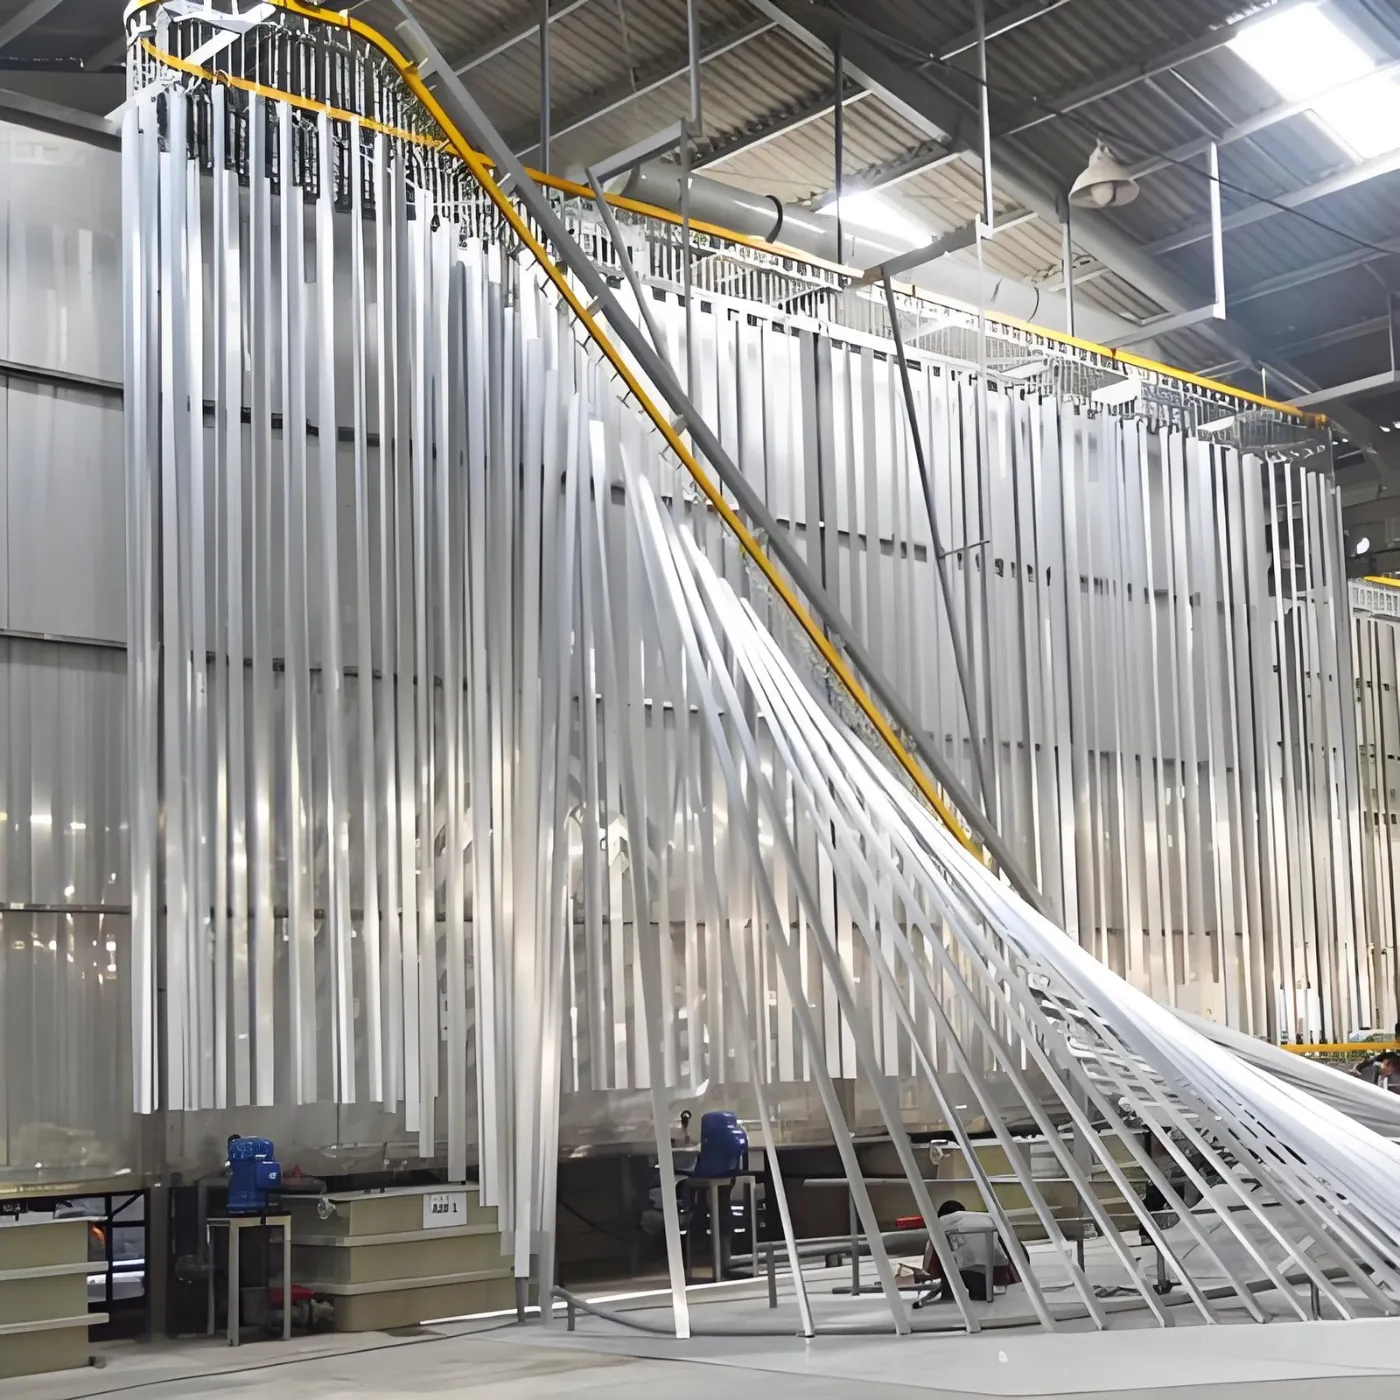
Jawaban singkat: Lini pelapisan profil aluminium vertikal menggantung ekstrusi 6-7 m dalam posisi tegak, memberikan ketebalan film yang merata, tanda penanganan minimal, dan jejak kaki sekitar 40-60% lebih kecil dibandingkan lini horizontal yang setara. Lini horizontal berbiaya 30-50% lebih murah dan cocok untuk profil di bawah 6 m atau bentuk komponen campuran. Keduanya memerlukan pretreatment bebas kromat untuk memenuhi spesifikasi kelas Qualicoat.
Mengapa pelapisan profil aluminium merupakan kasus khusus?
Profil ekstrusi panjang, tipis, dan ringan. Tiga masalah muncul: profil melengkung karena beratnya sendiri saat dibawa secara horizontal, mudah tergores di tempat pengait menyentuh, dan dinding tipisnya memanas dan mendingin jauh lebih cepat daripada rak baja di sekitarnya. Desain lini harus menjawab ketiganya.
Aluminium juga memerlukan kimia pretreatment tersendiri. Fosfat besi dan seng yang dikembangkan untuk baja tidak cocok; konversi titanium atau zirkonium bebas krom kini menjadi standar untuk pekerjaan arsitektural.
Vertikal atau horizontal: lini mana yang harus Anda bangun?
| Kriteria | Lini vertikal | Lini horizontal |
|---|---|---|
| Panjang profil maksimum | 6-7,5 m | 6 m tipikal |
| Jejak untuk output yang sama | 40-60% lebih kecil | Lebih besar |
| Tanda penanganan | Minimal, satu titik gantung | Lebih banyak titik kontak |
| Keseragaman film | Tinggi | Sedang |
| Harga indikatif | USD 350.000-1.200.000 | USD 180.000-600.000 |
| Ketinggian bangunan yang dibutuhkan | 10-14 m | 6-8 m |
| Terbaik untuk | Profil arsitektural, volume tinggi | Bagian campuran, profil lebih pendek |
Ketinggian bangunan biasanya menjadi kendala penentu. Jalur vertikal membutuhkan tinggi internal bersih 10-14 m; jika bangunan tidak dapat menyediakannya, pilihannya sudah ditentukan untuk Anda.
Berapa throughput yang dapat dicapai setiap konfigurasi?
| Konfigurasi | Kecepatan jalur | Keluaran tipikal | Perubahan warna |
|---|---|---|---|
| Vertikal, bilik tunggal | 1,2-2,5 m/menit | 400-900 m2/jam | 15-25 menit |
| Vertikal, bilik ganda | 1,2-2,5 m/menit | 700-1.500 m2/jam | Di bawah 10 menit bergantian |
| Horizontal, bilik tunggal | 1,5-3,5 m/menit | 250-600 m2/jam | 15-30 menit |
Pretreatment apa yang dibutuhkan aluminium?
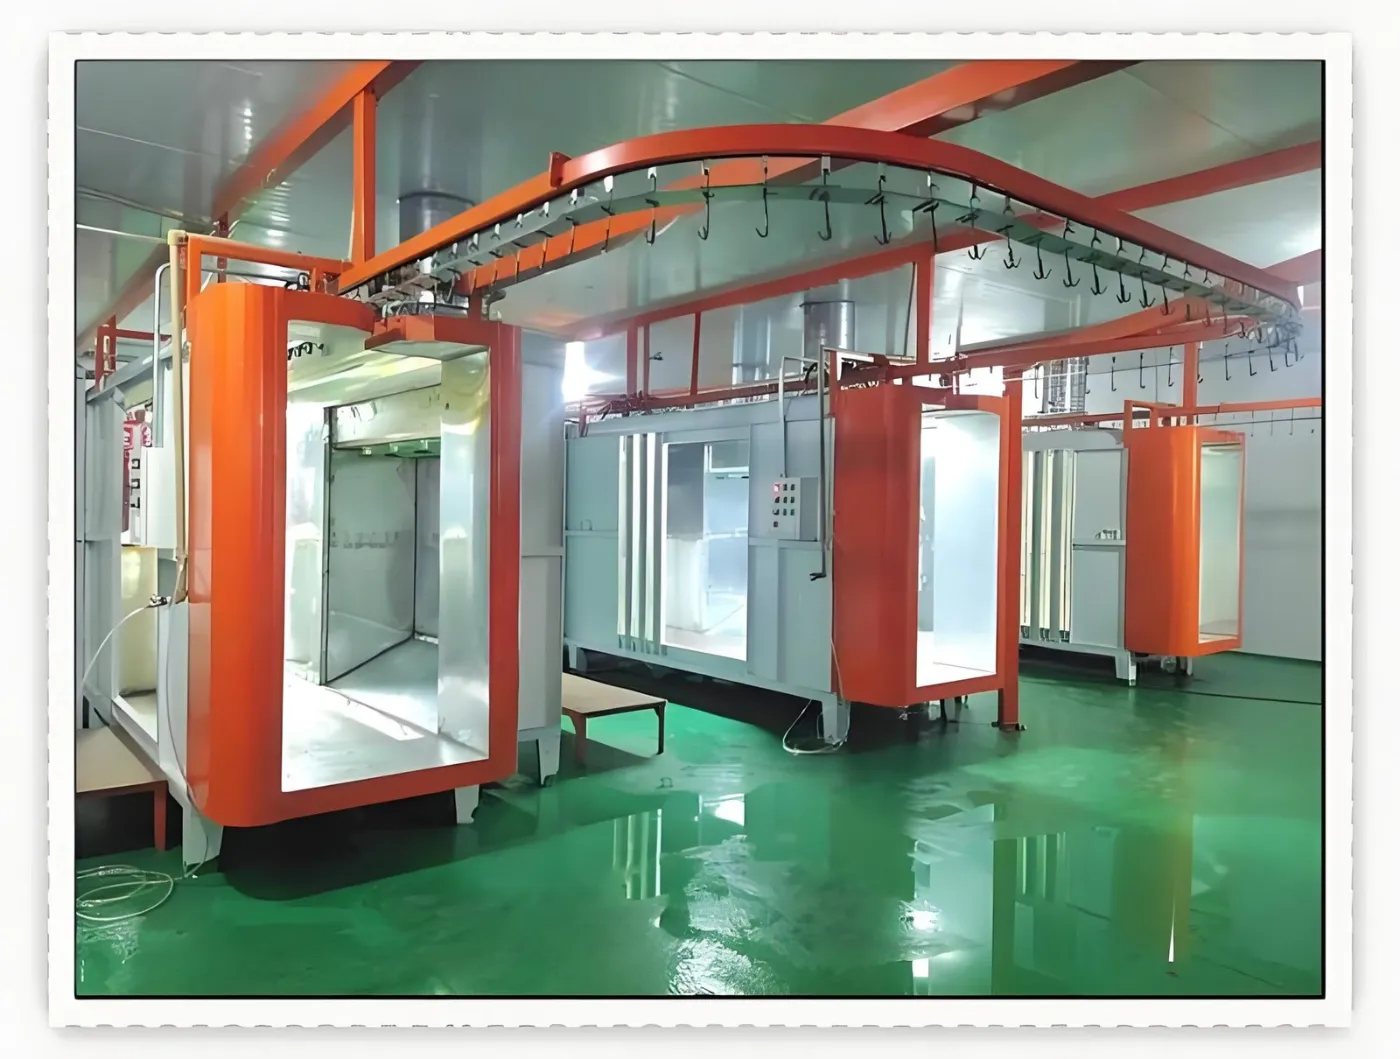
Aluminium arsitektural biasanya menggunakan proses multi-tahap bebas krom: degrease alkali, bilas, etsa asam, bilas, konversi titanium atau zirkonium, bilas, dan bilas akhir deionisasi. Berat etsa 1-3 g/m2 adalah target yang biasa.
| Degreasing | alkali ringan, 50-60 C, 90-120 dtk. |
|---|---|
| Etsa | asam atau basa, menghilangkan 1-3 g/m2 aluminium permukaan. |
| Konversi | Ti/Zr tanpa krom, 25-35 C, 60-90 s. |
| Pembilasan DI akhir | konduktivitas di bawah 30 mikrosiemens/cm. |
| Pengeringan | 10-15 menit pada 100-120 C, lebih rendah dari baja untuk menghindari masalah lapisan lunak. |
| Rekam jejak pengiriman | 800+ lini pelapisan untuk 500+ klien di 36 negara (tim teknik MUSI, kumulatif sejak 2011) |
| Layanan | Desain, manufaktur, instalasi, komisioning, pelatihan operator dan layanan purna jual dari satu perusahaan |
Jika diperlukan persetujuan Qualicoat atau kelas serupa, kimia pretreatment, powder, dan parameter proses semuanya harus berasal dari kombinasi yang disetujui. Periksa spesifikasi Qualicoat saat ini sebelum menyelesaikan kimia.
Anodisasi atau powder coating, dan dapatkah satu pabrik menjalankan keduanya?
Keduanya adalah proses yang berbeda, bukan merek yang bersaing untuk hal yang sama. Anodisasi bersifat elektrokimia: permukaan aluminium diubah menjadi lapisan oksida keras yang merupakan bagian dari logam. Powder coating meletakkan film organik di atas lapisan konversi. Anodisasi memberikan hasil akhir alami, perunggu dan metalik dengan ketahanan abrasi yang sangat tinggi dan tanpa pergeseran warna; powder memberikan seluruh rentang RAL, efek serat kayu dan biaya per meter persegi yang lebih rendah.
Banyak pabrik profil arsitektur menjalankan keduanya, dan pencarian akan pabrik anodizing dan powder coating vertikal biasanya berarti persis itu: dua lini di bawah satu atap. Yang mereka bagi adalah penanganan ekstrusi — racking, penggantungan vertikal, panjang batang 6-7 m, teluk bongkar muat yang sama. Yang tidak mereka bagi adalah hampir semua hal lainnya. Anodisasi membutuhkan penyearah, lini tangki asam dan alkali, tahap pendinginan dan penyegelan. Powder membutuhkan bilik semprot, pemulihan powder, oven pengawetan dan ekstraksi. Kedua lini biasanya berjalan paralel bukan seri, dengan pemuatan bersama, udara bertekanan bersama dan, yang paling berguna, pengolahan air limbah bersama, karena kedua proses menghasilkan efluen yang harus diolah sebelum dibuang.
Satu catatan tata letak praktis: lini anodisasi menetapkan ketinggian bangunan, karena tangki dan hoist di atasnya lebih tinggi daripada bilik powder. Jika sebuah pabrik dirancang untuk keduanya sejak awal, tetapkan ketinggian crane untuk anodisasi terlebih dahulu dan sesuaikan jalur pelapisan bubuk vertikal ke dalam envelope itu, bukan sebaliknya.
MUSI Technology mengutip bagian powder coating dari pabrik semacam itu — pretreatment, jalur powder vertikal atau horizontal, curing, pemulihan powder, ekstraksi dan pengolahan air limbah. Jika jalur anodizing berada dalam proyek yang sama, nyatakan pada tahap enquiry agar pembagian lingkup dan utilitas bersama disepakati sebelum gambar tata letak dimulai.
Bagaimana dengan finishing transfer serat kayu?
Efek kayu dihasilkan oleh transfer sublimasi setelah powder coating: profil dibungkus dengan film cetak atau dilewatkan melalui mesin transfer, lalu ditahan pada 180-200 C selama 3-8 menit agar tinta bermigrasi ke dalam lapisan powder. Ini menambahkan oven transfer dan stasiun pembungkusan atau vakum ke lini, biasanya USD 30.000-120.000.
Bubuk untuk pekerjaan serat kayu harus berupa poliester yang kompatibel dengan transfer; bubuk arsitektural standar tidak menerima tinta secara merata.
Berapa biaya lini pelapisan profil aluminium pada tahun 2026?
| Barang | Harga indikatif (USD, ex-works) |
|---|---|
| Lini horizontal, profil 6 m, satu booth | 180,000-600,000 |
| Lini vertikal, profil 6,5 m, satu booth | 350,000-800,000 |
| Lini vertikal, dua booth, output tinggi | 800,000-1,200,000 |
| Stasiun transfer serat kayu dan oven | 30,000-120,000 |
| Terowongan pretreatment bebas krom | 60,000-180,000 |
Perkiraan adalah ex-works China untuk penganggaran. Ketinggian bangunan, batas emisi lokal, dan persyaratan Qualicoat sangat memengaruhi angka-angka ini.
Mengapa memilih lini pelapisan aluminium dari MUSI Technology?
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) adalah produsen lini pengecatan turnkey asal Tiongkok, dengan 800+ lini pengecatan yang telah dipasok ke 500+ klien di 36 negara, termasuk pabrik pengecatan aluminium ekstrusi.
- Konfigurasi vertikal dan horizontal yang dirancang sesuai panjang profil dan ketinggian bangunan Anda.
- Terowongan pretreatment bebas krom dan stasiun transfer serat kayu opsional.
- Konfigurasi standar dikirim dalam 30-60 hari dengan garansi 12 bulan untuk seluruh mesin dan 36 bulan untuk komponen kritis. Bagian struktur mendapat garansi hingga 60 bulan.
- Setiap lini dirancang berdasarkan spesifikasi kinerja tertulis. Kecepatan lini, profil curing, ketebalan film, dan tingkat emisi dinyatakan dalam kontrak dan dibuktikan pada part Anda sendiri saat uji coba pabrik sebelum pengiriman.
- Satu tim engineering menangani seluruh rantai — pretreatment, aplikasi, curing, konveyor, dan kontrol emisi — sehingga trade-off di antara semuanya diselesaikan di meja gambar, bukan di lantai pabrik Anda.
MUSI bekerja sama dengan produsen yang memperlakukan surface finishing sebagai bagian dari produk, bukan langkah terakhir sebelum pengemasan. Itu mengubah topik pembicaraan pertama: gambar part, target throughput, dan standar yang diaudit oleh pelanggan Anda sendiri, bukan nomor model. Ini juga mengubah apa yang terjadi setelah commissioning, di mana penyetelan proses, pengembangan operator, dan dukungan suku cadang berlanjut sepanjang masa pakai lini.
Lihat Sistem pelapisan bubuk vertikal dan Solusi pelapisan profil aluminium.
Pertanyaan yang sering diajukan
Apakah lini pelapisan aluminium vertikal atau horizontal lebih baik?
Lini vertikal menggantung profil dalam posisi tegak, menghasilkan ketebalan film yang lebih merata, lebih sedikit bekas penanganan, dan jejak lantai 40-60% lebih kecil untuk output yang sama, tetapi membutuhkan ketinggian bangunan bersih 10-14 m dan biaya 30-50% lebih mahal. Lini horizontal lebih murah, cocok untuk bangunan rendah, dan menangani berbagai bentuk komponen, dengan konsekuensi lebih banyak bekas kontak dan area lantai yang lebih besar.
Berapa ketinggian bangunan yang dibutuhkan lini pelapisan aluminium vertikal?
Antara 10 dan 14 m ketinggian internal bersih untuk profil 6-7 m, dengan memperhitungkan peralatan gantung, konveyor, dan struktur oven di atas profil. Ketinggian bangunan biasanya menjadi kendala yang menentukan antara vertikal dan horizontal, jadi pastikan hal ini sebelum menentukan spesifikasi lainnya.
Perlakuan awal apa yang dibutuhkan profil aluminium sebelum pelapisan bubuk?
Proses multi-tahap tanpa krom: degrease alkali pada 50-60 C, bilas, etsa asam atau alkali yang menghilangkan 1-3 g/m2, bilas, konversi titanium atau zirkonium pada 25-35 C, bilas, dan bilas akhir deionisasi di bawah 30 mikrosiemens/cm. Kimia fosfat baja tidak cocok untuk aluminium.
Berapa throughput yang dapat dicapai lini profil aluminium?
Lini vertikal dengan satu booth biasanya menghasilkan 400-900 m2/jam pada 1,2-2,5 m/menit. Lini vertikal dua booth mencapai 700-1.500 m2/jam dan memungkinkan pergantian warna hampir berkelanjutan. Lini horizontal satu booth menghasilkan 250-600 m2/jam.
Bagaimana finishing aluminium bertekstur kayu diproduksi?
Dengan transfer sublimasi setelah pelapisan bubuk. Profil yang telah dilapisi dibungkus dengan film cetak atau dilewatkan melalui mesin transfer, lalu ditahan pada 180-200 C selama 3-8 menit sehingga tinta bermigrasi ke dalam lapisan bubuk. Ini membutuhkan bubuk poliester yang kompatibel dengan transfer dan menambah oven transfer dengan biaya USD 30.000-120.000.
Berapa biaya lini pelapisan profil aluminium?
Kisaran indikatif ex-works 2026 adalah USD 180.000-600.000 untuk lini horizontal, USD 350.000-800.000 untuk lini vertikal satu bilik, dan USD 800.000-1.200.000 untuk lini vertikal dua bilik berkapasitas tinggi. Terowongan pretreatment bebas kromium menambah USD 60.000-180.000.
Tentang angka-angka dalam panduan ini. Kisaran harga adalah perkiraan ex-works China yang disusun pada September 2026 dari penawaran proyek MUSI Technology dan diberikan hanya untuk penganggaran; harga pasti tergantung pada amplop bagian, throughput, dan persyaratan kepatuhan lokal. Angka kinerja adalah nilai tipikal untuk peralatan yang ditentukan dengan benar dan dioperasikan dengan benar, bukan jaminan. Di mana sertifikasi atau angka spesifik pelanggan tidak dapat diverifikasi, itu ditandai untuk konfirmasi daripada dinyatakan. Terakhir ditinjau: 9 September 2026.
Kirimkan ukuran komponen, kapasitas, dan jenis pelapisan Anda — insinyur kami membalas dalam 24 jam, dan tata letak serta anggaran menyusul setelah data komponen Anda lengkap. Hubungi MUSI Technology atau jelajahi rangkaian peralatan kami.
Yang perlu dikirim untuk penawaran harga: gambar atau foto komponen, ukuran dan berat komponen terbesar, materialnya, output yang dibutuhkan per shift dan waktu siklus, jenis pelapis (bubuk, cair, UV, atau 2K) dan jumlah warna, serta luas lantai yang tersedia, tinggi langit-langit, pasokan listrik atau gas, dan persyaratan emisi setempat.
Panduan teknis terkait
Cacat powder coating: penyebab dan solusi — dua belas kesalahan yang benar-benar akan Anda lihat, dan stasiun mana di lini produksi yang menyebabkan masing-masing kesalahan.
- Panduan Peralatan Sandblasting & Shot Peening 2026
Bandingkan mesin blasting meja putar, tipe hook, sabuk tumble, dan konveyor roller: prinsip kerja, spesifikasi, aplikasi, dan kisaran biaya. - Mengimpor Lini Pelapisan dari China: Panduan Lengkap
Apa yang diperlukan untuk mengimpor lini pelapisan semprot dari China: jumlah kontainer, Incoterms, syarat pembayaran umum, kode bea cukai, waktu instalasi di lokasi dan. - Tata Letak Lini Pelapisan: Ruang Lantai yang Anda Butuhkan
Lini bubuk semi-otomatis membutuhkan 200-400 m2; lini otomatis standar 600-1.200 m2. Aturan tata letak, bentuk U versus lurus, ketinggian langit-langit,. - Coating Berbasis Air vs Berbasis Pelarut: Perubahan Lini
Beralih dari pelapisan berbasis pelarut ke berbasis air mengubah kontrol kelembapan booth, panjang flash-off, penanganan material, dan pengolahan VOC. - Jalur Pelapisan Bubuk: Jenis, Spesifikasi & Biaya (2026)
Lini powder coating melakukan pretreatment, coating dan curing bagian logam di atas conveyor. Panduan lengkap jenis lini, spesifikasi utama dan kisaran harga 2026.
Pertanyaan lain dari pembeli
Kapan powder coating horizontal menjadi pilihan yang lebih baik?
Powder coating horizontal menjadi pilihan yang lebih baik ketika tinggi bebas bangunan kurang dari 10-14 m, ketika lini juga mengecat komponen dengan bentuk beragam, atau ketika anggaran terbatas: lini horizontal untuk profil 6 m berharga sekitar USD 180,000-600,000 dibandingkan USD 350,000-800,000 untuk lini vertikal. Output mencapai 250-600 m2 per jam pada satu booth.
Apakah lini vertikal digunakan untuk aluminium ekstrusi?
Ya. Lini vertikal adalah standar untuk aluminium ekstrusi dalam volume besar: profil sepanjang 6-7.5 m digantung tegak dari satu titik, sehingga menghilangkan lengkungan dan bekas kait serta menghasilkan 400-900 m2 per jam pada satu booth.
Terkait: jalur pelapisan bubuk vertikal