خط طلاء مسحوق مقاطع الألمنيوم: عمودي مقابل أفقي (2026)
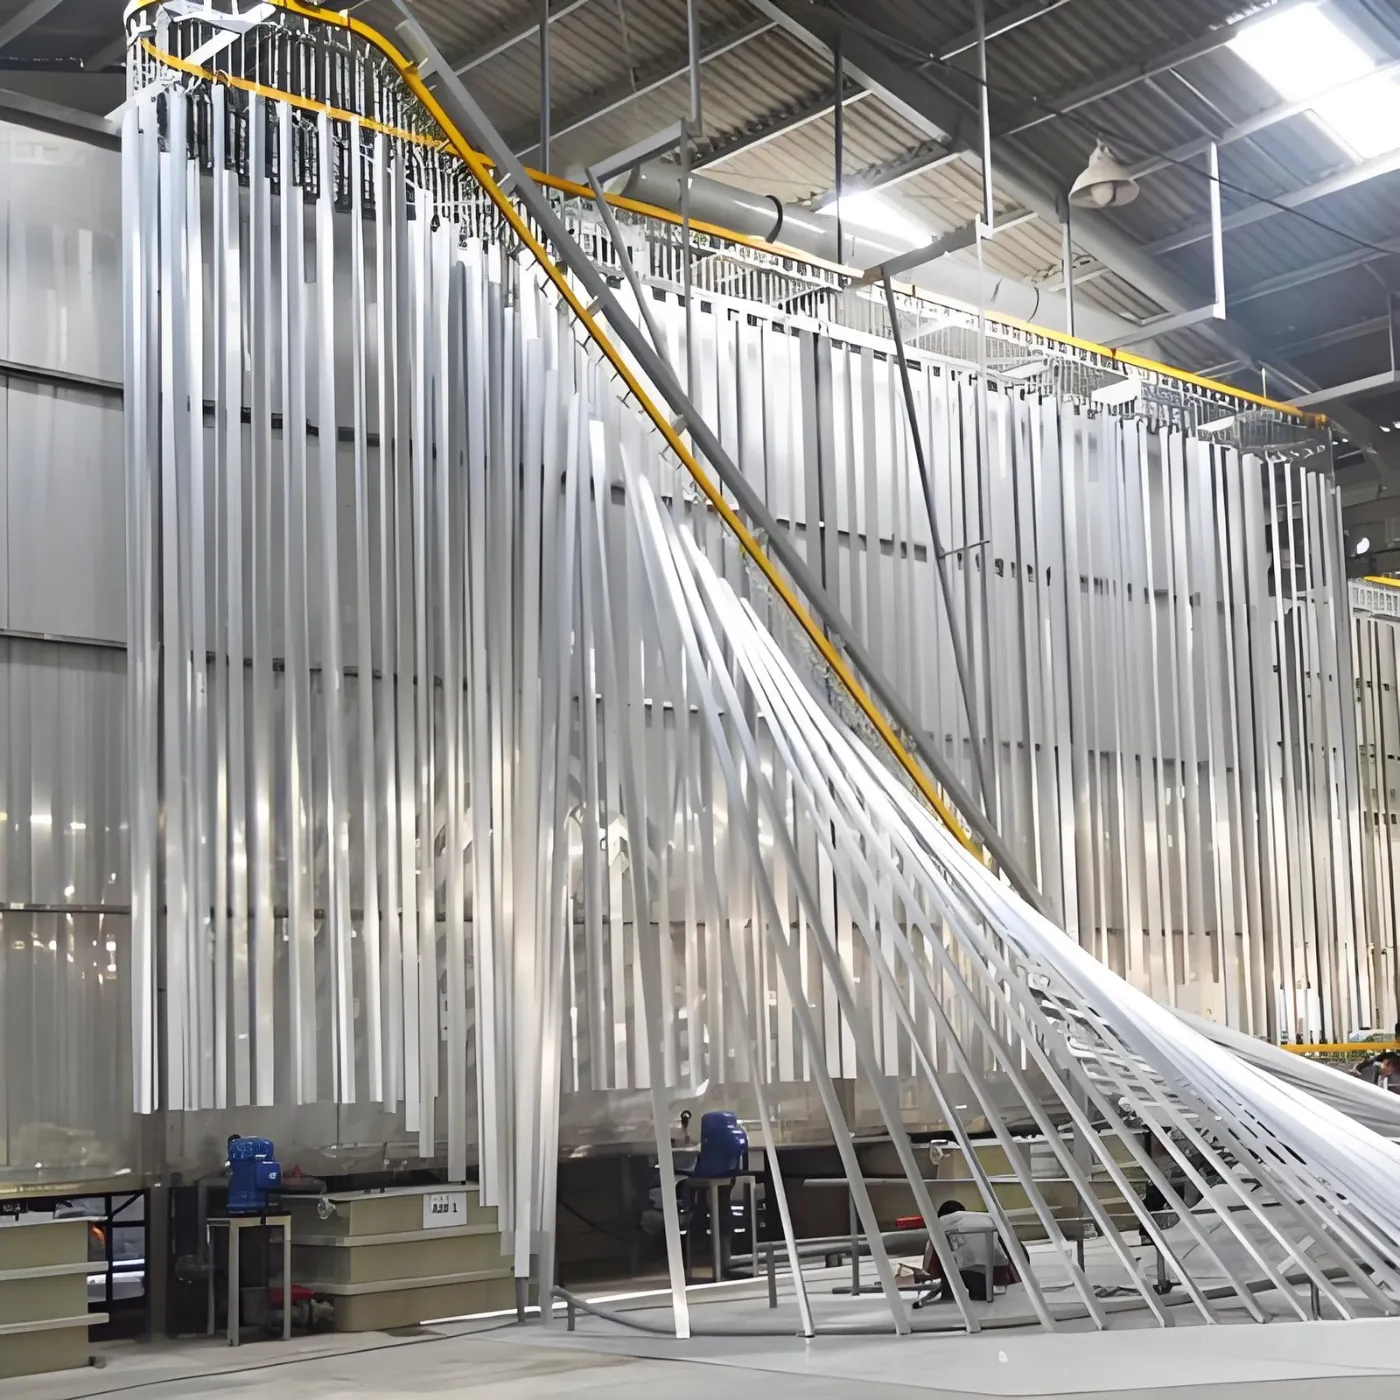
إجابة سريعة: يعلّق خط طلاء مقاطع الألمنيوم العمودي بثقاً بطول 6-7 م بشكل عمودي، مما يعطي بناء غشاء متساوياً وعلامات مناولة في الحد الأدنى وبصمة أصغر بنحو 40-60% من خط أفقي مكافئ. تكلفة الخطوط الأفقية أقل بنسبة 30-50% وتناسب المقاطع التي يقل طولها عن 6 م أو أشكال القطع المختلطة. يتطلب كلا النوعين معالجة أولية خالية من الكرومات لتلبية مواصفات فئة Qualicoat.
لماذا يعتبر طلاء مقاطع الألمنيوم حالة خاصة؟
المقاطع المبثوقة طويلة ونحيلة وخفيفة. تنتج عن ذلك ثلاث مشكلات: فهي تنحني تحت وزنها الذاتي عند حملها أفقياً، وتتأثر بسهولة بعلامات حيث تلامسها الخطافات، كما أن جدرانها الرقيقة تسخن وتبرد أسرع بكثير من الهياكل الفولاذية المحيطة بها. يجب أن يجيب تصميم الخط على هذه المشكلات الثلاث.
يحتاج الألمنيوم أيضاً إلى كيمياء معالجة مسبقة خاصة به. فالفوسفات الحديدي والزنكي المطوّر للفولاذ غير مناسب؛ ويُعدّ التحويل التيتانيومي أو الزركونيومي الخالي من الكروم هو المعيار الحالي للأعمال المعمارية.
عمودي أم أفقي: أي خط ينبغي أن تبني؟
| المعيار | خط عمودي | خط أفقي |
|---|---|---|
| الحد الأقصى لطول المقطع | 6-7.5 م | 6 م عادةً |
| المساحة المطلوبة لإنتاجية متساوية | أصغر بنسبة 40-60% | أكبر |
| علامات المناولة | الحد الأدنى، نقطة تعليق واحدة | نقاط تلامس أكثر |
| انتظام الطبقة | مرتفعة | متوسط |
| السعر الإرشادي | 350,000-1,200,000 دولار أمريكي | ١٨٠٬٠٠٠-٦٠٠٬٠٠٠ دولار أمريكي |
| ارتفاع المبنى المطلوب | 10-14 m | 6-8 m |
| الأفضل لـ | المظهر المعماري، حجم مرتفع | قطع مختلطة، مقاطع أقصر |
عادةً ما يكون ارتفاع المبنى هو القيد الحاسم. يحتاج الخط العمودي إلى ارتفاع داخلي صافٍ يتراوح بين 10 و14 مترًا؛ وإذا لم يتمكن المبنى من توفير ذلك، فإن الخيار يُفرض عليك.
ما معدل الإنتاجية الذي يمكن أن يصل إليه كل تكوين؟
| التكوين | سرعة الخط | الإنتاج النموذجي | تغيير اللون |
|---|---|---|---|
| عمودي، كابينة واحدة | 1.2-2.5 م/دقيقة | 400-900 m2/h | ١٥-٢٥ دقيقة |
| عمودي، كابينتان | 1.2-2.5 م/دقيقة | 700-1,500 m2/h | أقل من 10 min بالتناوب |
| أفقي، كابينة واحدة | 1.5-3.5 م/دقيقة | 250-600 m2/h | 15-30 دقيقة |
ما المعالجة المسبقة التي يحتاجها الألومنيوم؟
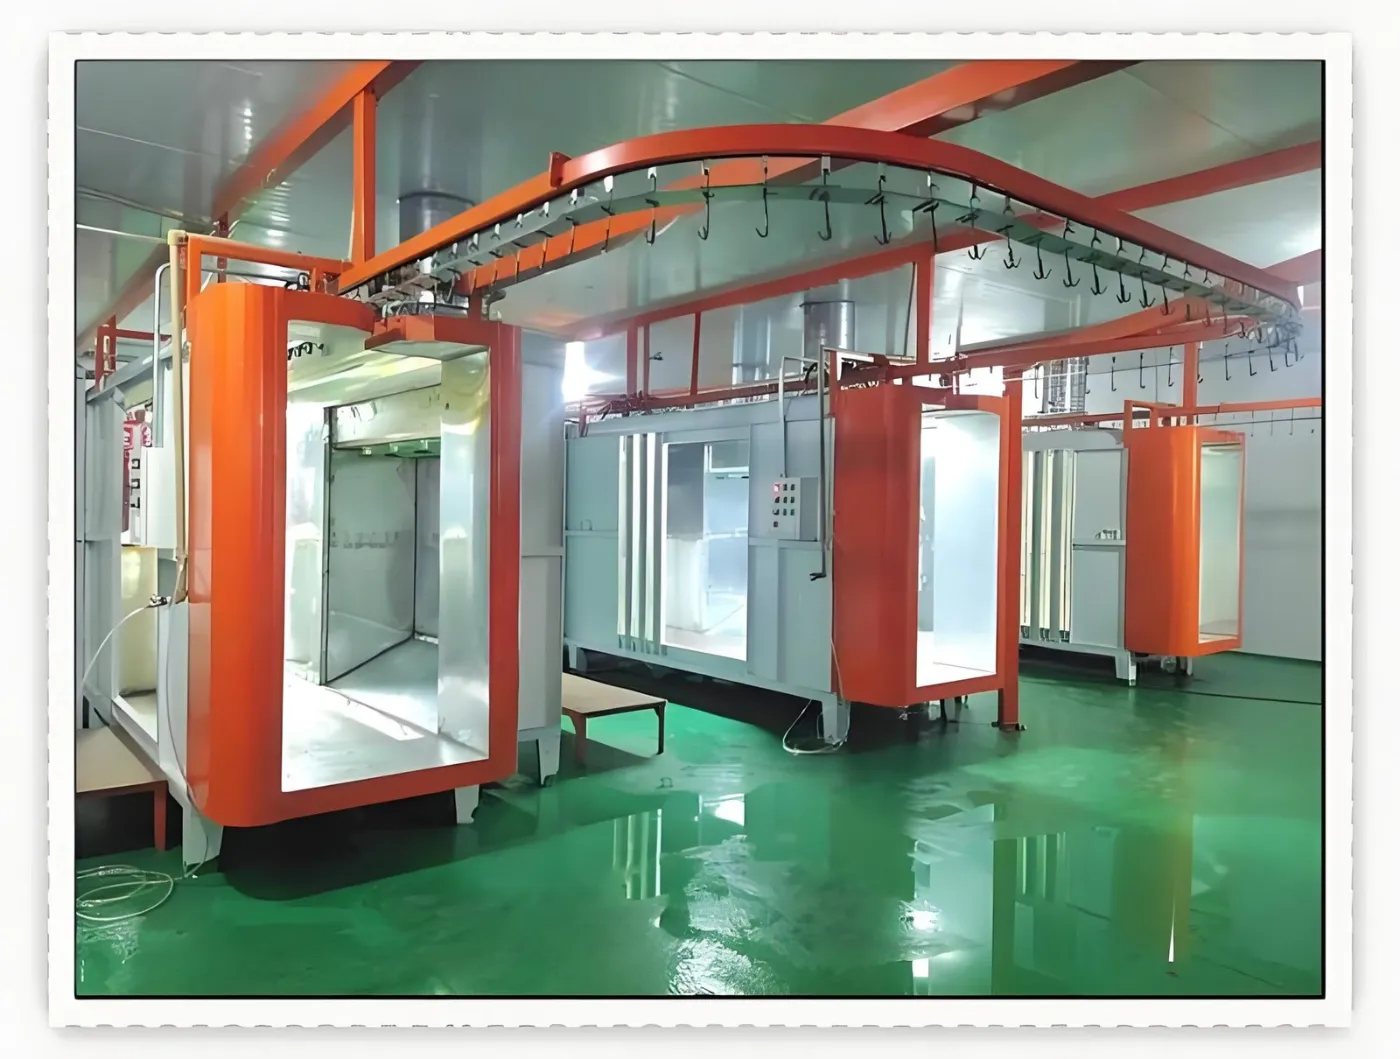
عادةً ما يستخدم الألومنيوم المعماري عملية متعددة المراحل خالية من الكروم: إزالة الشحوم القلوية، الشطف، النقش الحمضي، الشطف، التحويل بالتيتانيوم أو الزركونيوم، الشطف، والشطف النهائي بالماء منزوع الأيونات. الوزن المفقود بالنقش 1-3 g/m2 هو الهدف المعتاد.
| إزالة الشحوم | قلوي معتدل، 50-60 C، 90-120 s. |
|---|---|
| الحفر الكيميائي | حمضي أو قلوي، يزيل 1-3 g/m2 من سطح الألومنيوم. |
| التحويل | Ti/Zr خالٍ من الكروم، 25-35 C، 60-90 s. |
| الشطف النهائي بالماء منزوع الأيونات (DI) | الموصلية أقل من 30 ميكروسيمنز/سم. |
| التجفيف | 10-15 دقيقة عند 100-120 درجة مئوية، أقل من الفولاذ لتجنب مشاكل الطلاء اللين. |
| سجل التسليم | أكثر من 800 خط طلاء لأكثر من 500 عميل في 36 دولة (فريق MUSI الهندسي، تراكمي منذ 2011) |
| الخدمات | التصميم والتصنيع والتركيب والتشغيل وتدريب المشغلين وخدمة ما بعد البيع من شركة واحدة |
عندما يكون مطلوباً اعتماد Qualicoat أو فئة مماثلة، يجب أن تأتي كيمياء المعالجة المسبقة والمسحوق ومعايير العملية جميعها من تركيبة معتمدة. تحقق من مواصفات Qualicoat قبل إنهاء الكيمياء.
الأَنودة أم الطلاء بالمسحوق، وهل يمكن لمصنع واحد تشغيل كليهما؟
إنهما عمليتان مختلفتان، وليستا علامتين تجاريتين متنافستين لنفس الشيء. الأَنودة عملية كهروكيميائية: يُحوَّل سطح الألومنيوم إلى طبقة أكسيد صلبة تشكّل جزءًا من المعدن. أما الطلاء بالمسحوق فيضع طبقة عضوية فوق طبقة تحويل. تمنح الأَنودة تشطيبات طبيعية وبرونزية ومعدنية بمقاومة عالية جدًا للتآكل وبدون انحراف في اللون؛ أما المسحوق فيمنح النطاق الكامل لألوان RAL وتأثيرات حبيبات الخشب وتكلفة أقل لكل متر مربع.
كثير من مصانع المقاطع المعمارية تشغّل كليهما، والبحث عن مصنع أَنودة وطلاء بالمسحوق العمودي يعني عادةً ذلك بالضبط: خطان تحت سقف واحد. ما يتشاركانه هو مناولة المقاطع المبثوقة — التركيب على الحوامل، والتعليق العمودي، وأطوال القضبان 6-7 م، ونفس مناطق التحميل والتفريغ. أما ما لا يتشاركانه فهو كل شيء آخر تقريبًا. تحتاج الأَنودة إلى مقوّمات، وخطوط أحواض حمضية وقلوية، ومراحل تبريد وإغلاق. ويحتاج المسحوق إلى كابينة رش، واستعادة المسحوق، وفرن معالجة، وشفط. يعمل الخطان عادةً بالتوازي وليس بالتسلسل، مع تحميل مشترك، وهواء مضغوط مشترك، والأكثر فائدة، معالجة مشتركة لمياه الصرف، لأن كلتا العمليتين تنتجان نفايات سائلة يجب معالجتها قبل التصريف.
ملاحظة عملية واحدة حول التخطيط: خط الأَنودة هو الذي يحدد ارتفاع المبنى، لأن الأحواض والرافعة فوقها أطول من كابينة المسحوق. إذا كان المصنع يُصمَّم لكليهما من البداية، فحدِّد ارتفاع الرافعة للأَنودة أولًا وركِّب خط طلاء المسحوق العمودي في ذلك المظروف، وليس العكس.
تستشهد MUSI Technology بنصف طلاء المسحوق لمثل هذا المصنع — المعالجة المسبقة، خط المسحوق العمودي أو الأفقي، المعالجة، استرداد المسحوق، الشفط ومعالجة مياه الصرف. إذا كان خط الأنودة ضمن نفس المشروع، فاذكر ذلك في مرحلة الاستفسار حتى يتم الاتفاق على تقسيم النطاق والمرافق المشتركة قبل بدء رسومات التخطيط.
ماذا عن تشطيبات نقل حبيبات الخشب؟
يتم إنتاج تأثير الخشب عن طريق النقل بالتسامي بعد الطلاء بالمسحوق: يُلف المقطع بفيلم مطبوع أو يمر عبر آلة نقل، ثم يُحفظ عند 180-200 درجة مئوية لمدة 3-8 دقائق بحيث ينتقل الحبر إلى طبقة المسحوق. يضيف فرن نقل ومحطة لف أو تفريغ إلى الخط، عادةً 30,000-120,000 دولار أمريكي.
يجب أن يكون مسحوق أعمال حبيبات الخشب من البوليستر المتوافق مع النقل؛ المساحيق المعمارية القياسية لا تقبل الحبر بالتساوي.
كم تكلفة خط طلاء مقاطع الألمنيوم في 2026؟
| البند | السعر الإرشادي (دولار أمريكي، تسليم من المصنع) |
|---|---|
| خط أفقي، مقاطع 6 م، كابينة واحدة | 180,000-600,000 |
| خط عمودي، مقاطع 6.5 م، كابينة واحدة | 350,000-800,000 |
| خط عمودي، كابينة مزدوجة، إنتاجية عالية | 800,000-1,200,000 |
| محطة نقل وفرن لنقل النقشة الخشبية | 30,000-120,000 |
| نفق معالجة مسبقة خالٍ من الكروم | 60,000-180,000 |
التقديرات بأسعار المصنع في الصين لأغراض الميزانية. ارتفاع المبنى وحدود الانبعاثات المحلية ومتطلبات Qualicoat تغيّر هذه الأرقام بشكل كبير.
لماذا تختار خط طلاء الألمنيوم من MUSI Technology؟
MUSI Technology (Changzhou MUSI Environmental Technology Co., Ltd.) شركة صينية مصنِّعة لخطوط الطلاء المتكاملة بنظام تسليم المفتاح، وقد سلّمت 800+ خط طلاء إلى 500+ عميل في 36 دولة، بما يشمل مصانع طلاء مقاطع الألمنيوم المبثوقة.
- تكوينات عمودية وأفقية مصممة وفقًا لطول المقطع وارتفاع المبنى.
- أنفاق معالجة مسبقة خالية من الكروم ومحطات نقل النقشة الخشبية الاختيارية.
- يتم شحن التكوينات القياسية خلال 30-60 يومًا مع ضمان لمدة 12 شهرًا للماكينة بالكامل و36 شهرًا للمكونات الحرجة. تصل مدة ضمان الأجزاء الهيكلية إلى 60 شهرًا.
- يتم هندسة كل خط وفقًا لمواصفات أداء مكتوبة. يتم تحديد سرعة الخط وملف المعالجة وسمك الطبقة ومستوى الانبعاثات في العقد وإثباتها على قطعتك الخاصة في تجربة المصنع قبل الشحن.
- يمتلك فريق هندسي واحد السلسلة بأكملها — المعالجة المسبقة والتطبيق والمعالجة والتوصيل والتحكم في الانبعاثات — لذلك يتم تسوية المقايضات بينها على لوحة الرسم، وليس على أرضية مصنعك.
تعمل MUSI مع المصنّعين الذين يتعاملون مع تشطيب الأسطح كجزء من المنتج وليس كخطوة أخيرة قبل التغليف. وهذا يغيّر موضوع المحادثة الأولى: رسومات الأجزاء، وأهداف الإنتاجية، والمعيار الذي تدقق عليه أنت نفسك لدى عميلك، وليس رقم طراز. كما يغيّر ما يحدث بعد التشغيل التجريبي، حيث تستمر ضبط العمليات وتدريب المشغّلين ودعم قطع الغيار طوال العمر التشغيلي للخط.
انظر إلى نظام طلاء المسحوق العمودي و حلول طلاء مقاطع الألمنيوم.
الأسئلة الشائعة
هل خط الطلاء العمودي أم الأفقي للألمنيوم أفضل؟
الخطوط العمودية تعلّق المقاطع بشكل قائم، مما يوفر طبقة أكثر تجانسًا وعلامات مناولة أقل وبصمة أصغر بنسبة 40-60% لنفس الإنتاجية، لكنها تحتاج إلى ارتفاع صافٍ في المبنى من 10-14 مترًا وتكلفتها أعلى بنسبة 30-50%. الخطوط الأفقية أرخص وتناسب المباني المنخفضة وتتعامل مع أشكال القطع المتنوعة، لكن على حساب علامات تلامس أكثر ومساحة أرضية أكبر.
ما ارتفاع المبنى الذي يحتاجه خط طلاء عمودي للألمنيوم؟
بين 10 و14 م من الارتفاع الداخلي الصافي لمقاطع 6-7 م، مع السماح بتركيب معدات التعليق والناقل وهيكل الفرن فوق المقطع. عادةً ما يكون ارتفاع المبنى هو القيد الذي يحدد الاختيار بين العمودي والأفقي، لذا أكّده قبل تحديد أي شيء آخر.
ما المعالجة المسبقة التي يحتاجها مقطع الألمنيوم قبل الطلاء بالمسحوق؟
عملية متعددة المراحل خالية من الكروم: إزالة الشحوم القلوية عند 50-60 درجة مئوية، شطف، تنميش حمضي أو قلوي يزيل 1-3 غ/م2، شطف، تحويل بالتيتانيوم أو الزركونيوم عند 25-35 درجة مئوية، شطف، وشطف نهائي بالماء منزوع الأيونات أقل من 30 ميكروسيمنز/سم. كيمياء فوسفات الحديد ليست مناسبة للألمنيوم.
ما معدل الإنتاجية الذي يمكن أن يصل إليه خط مقاطع الألمنيوم؟
ينتج الخط العمودي بكابينة واحدة عادةً 400-900 م2/س عند 1.2-2.5 م/دقيقة. تصل الخطوط العمودية بكابينتين إلى 700-1,500 م2/س وتسمح بتغيير اللون شبه المستمر. تنتج الخطوط الأفقية بكابينة واحدة 250-600 م2/س.
كيف يتم إنتاج تشطيب الألمنيوم بنقشة الخشب؟
عن طريق النقل بالتسامي بعد الطلاء بالمسحوق. يُلف المقطع المطلي بفيلم مطبوع أو يمر عبر آلة نقل، ثم يُحفظ عند 180-200 درجة مئوية لمدة 3-8 دقائق بحيث ينتقل الحبر إلى طبقة المسحوق. يتطلب مسحوق بوليستر متوافقاً مع النقل ويضيف فرن نقل بتكلفة 30,000-120,000 دولار أمريكي.
كم تكلفة خط طلاء مقاطع الألمنيوم؟
النطاقات الإرشادية لعام 2026 تسليم المصنع هي 180,000-600,000 دولار أمريكي للخط الأفقي، و350,000-800,000 دولار أمريكي للخط العمودي بكابينة واحدة، و800,000-1,200,000 دولار أمريكي للخط العمودي عالي الإنتاجية بكابينتين. يضيف نفق المعالجة المسبقة الخالي من الكروم 60,000-180,000 دولار أمريكي.
حول الأرقام الواردة في هذا الدليل. نطاقات الأسعار هي تقديرات تسليم من المصنع في الصين جُمعت في سبتمبر 2026 من عروض مشاريع MUSI Technology وتُقدَّم لأغراض الميزانية فقط؛ يعتمد السعر النهائي على غلاف القطعة ومعدل الإنتاجية ومتطلبات الامتثال المحلية. أرقام الأداء هي قيم نموذجية لمعدات محددة بشكل صحيح ومُشغَّلة بشكل صحيح، وليست ضمانات. حيث تعذَّر التحقق من شهادة أو رقم خاص بالعميل، يُشار إليه بعلامة تأكيد بدلاً من ذكره. آخر مراجعة: 9 سبتمبر 2026.
أرسل لنا حجم القطعة والطاقة الإنتاجية ونوع الطلاء — يرد مهندسونا خلال 24 ساعة، ويتبع ذلك المخطط والميزانية بمجرد اكتمال بيانات قطعك. تواصل مع MUSI Technology أو تصفح مجموعة معداتنا.
ما الذي ترسله للحصول على عرض سعر: رسومات أو صور القطع، وأبعاد ووزن أكبر قطعة، والمادة، والإنتاج المطلوب لكل وردية وزمن الدورة، ونوع الطلاء (مسحوق، سائل، UV أو 2K) وعدد الألوان، إضافة إلى المساحة المتاحة وارتفاع السقف ومصدر الكهرباء أو الغاز ومتطلبات الانبعاثات المحلية.
الأدلة الفنية ذات الصلة
عيوب الطلاء بالمسحوق: الأسباب والحلول — الأعطال الاثنا عشر التي ستراها فعلاً، ومحطة الخط التي يسببها كل عطل.
- دليل معدات السفع الرملي والسفع بالرصاص 2026
قارن بين آلات السفع الرملي ذات الطاولة الدوارة، والنوع الخطافي، والحزام الدوار، والناقل الأسطواني: مبدأ العمل، المواصفات، التطبيقات ونطاقات التكلفة. - استيراد خط طلاء من الصين: الدليل الكامل
ما يتطلبه استيراد خط طلاء بالرش من الصين: عدد الحاويات، شروط التجارة الدولية Incoterms، شروط الدفع المعتادة، الرموز الجمركية، وقت التركيب في الموقع و. - تخطيط خط الطلاء: المساحة الأرضية التي تحتاجها
يحتاج خط المسحوق شبه الآلي إلى 200-400 م2؛ ويحتاج الخط الآلي القياسي إلى 600-1,200 م2. قواعد التخطيط، شكل U مقابل الخط المستقيم، ارتفاع السقف،. - الطلاء المائي مقابل الطلاء بالمذيبات: تعديلات الخط
يغيّر التحول من الطلاء المذيبي إلى الطلاء المائي التحكم في رطوبة الكابينة وطول منطقة التطاير ومناولة المواد ومعالجة VOC. - خط طلاء المسحوق: الأنواع والمواصفات والتكلفة (2026)
يقوم خط الطلاء بالمسحوق بمعالجة مسبقة وطلاء ومعالجة حرارية للأجزاء المعدنية على ناقل. دليل شامل لأنواع الخطوط والمواصفات الرئيسية ونطاقات الأسعار لعام 2026.
أسئلة أخرى من المشترين
متى يكون الطلاء الأفقي بالمسحوق هو الخيار الأفضل؟
يكون الطلاء الأفقي بالمسحوق هو الخيار الأفضل عندما يقل الارتفاع الصافي للمبنى عن 10-14 m، أو عندما يطلي الخط أيضاً قطعاً بأشكال متنوعة، أو عندما تكون الميزانية محدودة: يكلّف الخط الأفقي لمقاطع بطول 6 m نحو USD 180,000-600,000 مقابل USD 350,000-800,000 للخط الرأسي. ويبلغ الإنتاج 250-600 m2 في الساعة في كابينة واحدة.
هل تُستخدم الخطوط الرأسية لمقاطع الألمنيوم المبثوقة؟
نعم. الخطوط الرأسية هي المعيار لمقاطع الألمنيوم المبثوقة عند الإنتاج الكمي: تُعلَّق المقاطع بطول 6-7.5 m رأسياً من نقطة واحدة، ما يزيل التقوّس وآثار الخطاطيف ويعطي 400-900 m2 في الساعة في كابينة واحدة.
ذو صلة: خط طلاء المسحوق العمودي