Linia do malowania proszkowego profili aluminiowych: pionowa vs pozioma (2026)
Szybka odpowiedź: Pionowa linia do powlekania profili aluminiowych zawiesza wytłaczane profile o długości 6–7 m w pozycji pionowej, zapewniając równomierne nakładanie powłoki, minimalne ślady manipulacyjne i zajmowaną powierzchnię około 40–60% mniejszą niż równoważna linia pozioma. Linie poziome kosztują o 30–50% mniej i nadają się do profili o długości poniżej 6 m lub mieszanych kształtów elementów. Obie wymagają obróbki wstępnej bez chromianów, aby spełnić specyfikacje klasy Qualicoat.
Dlaczego powłoka profili aluminiowych jest przypadkiem szczególnym?
Profile extrudowane są długie, cienkie i lekkie. Wynikają z tego trzy problemy: wyginają się pod własnym ciężarem, gdy są przenoszone poziomo, łatwo powstają na nich ślady w miejscach kontaktu z hakami, a ich cienkie ścianki nagrzewają się i stygną znacznie szybciej niż otaczające je stalowe stojaki. Projekt linii musi odpowiedzieć na wszystkie trzy.
Aluminium również wymaga własnej chemii obróbki wstępnej. Fosforanowanie żelazowe i cynkowe opracowane dla stali nie jest odpowiednie; bezchromowa konwersja tytanowa lub cyrkonowa jest obecnie standardem w pracach architektonicznych.
Pionowo czy poziomo: którą linię powinieneś zbudować?
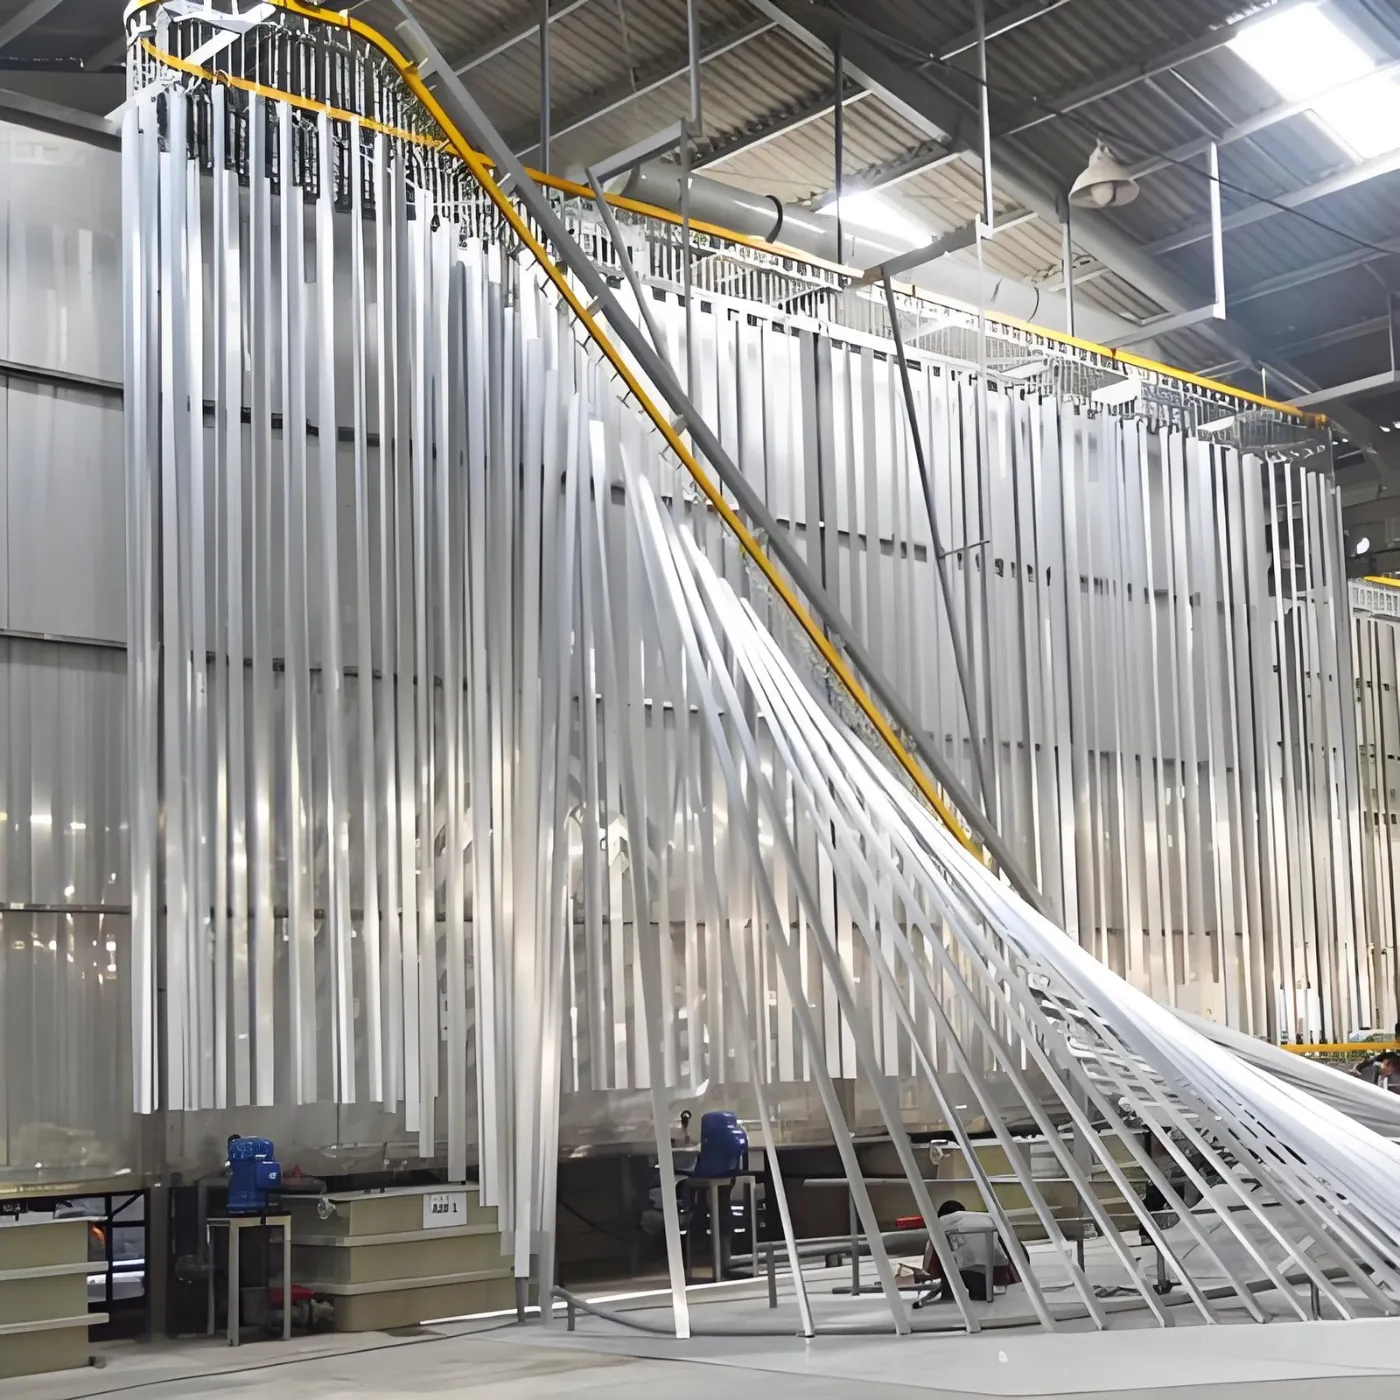
| Kryterium | Linia pionowa | Linia pozioma |
|---|---|---|
| Maksymalna długość profilu | 6-7,5 m | 6 m typowy |
| Ślad dla równego wyjścia | 40-60% mniejszy | Większy |
| Obsługa oznaczeń | Minimalny, jeden punkt zawieszenia | Więcej punktów kontaktowych |
| Jednorodność filmu | Wysoki | Średni |
| Cena orientacyjna | 350 000–1 200 000 USD | 180 000–600 000 USD |
| Wymagana wysokość budynku | 10-14 m | 6-8 m |
| Najlepsze dla | Profil architektoniczny, duża objętość | Mieszane części, krótsze profile |
Wysokość budynku jest zwykle decydującym ograniczeniem. Linia pionowa wymaga 10–14 m wolnej wysokości wewnętrznej; jeśli budynek nie może jej zapewnić, wybór zostaje dokonany za ciebie.
Jaką przepustowość może osiągnąć każda konfiguracja?
| Konfiguracja | Prędkość linii | Typowe dane wyjściowe | Zmiana koloru |
|---|---|---|---|
| Pionowy, pojedynczy boks | 1,2-2,5 m/min | 400-900 m2/h | 15-25 min |
| Pionowy, podwójny boks | 1,2-2,5 m/min | 700-1 500 m2/h | Poniżej 10 min naprzemiennie |
| Poziomy, pojedynczy boks | 1,5-3,5 m/min | 250-600 m2/h | 15–30 min |
Jakie wstępne przygotowanie wymaga aluminium?
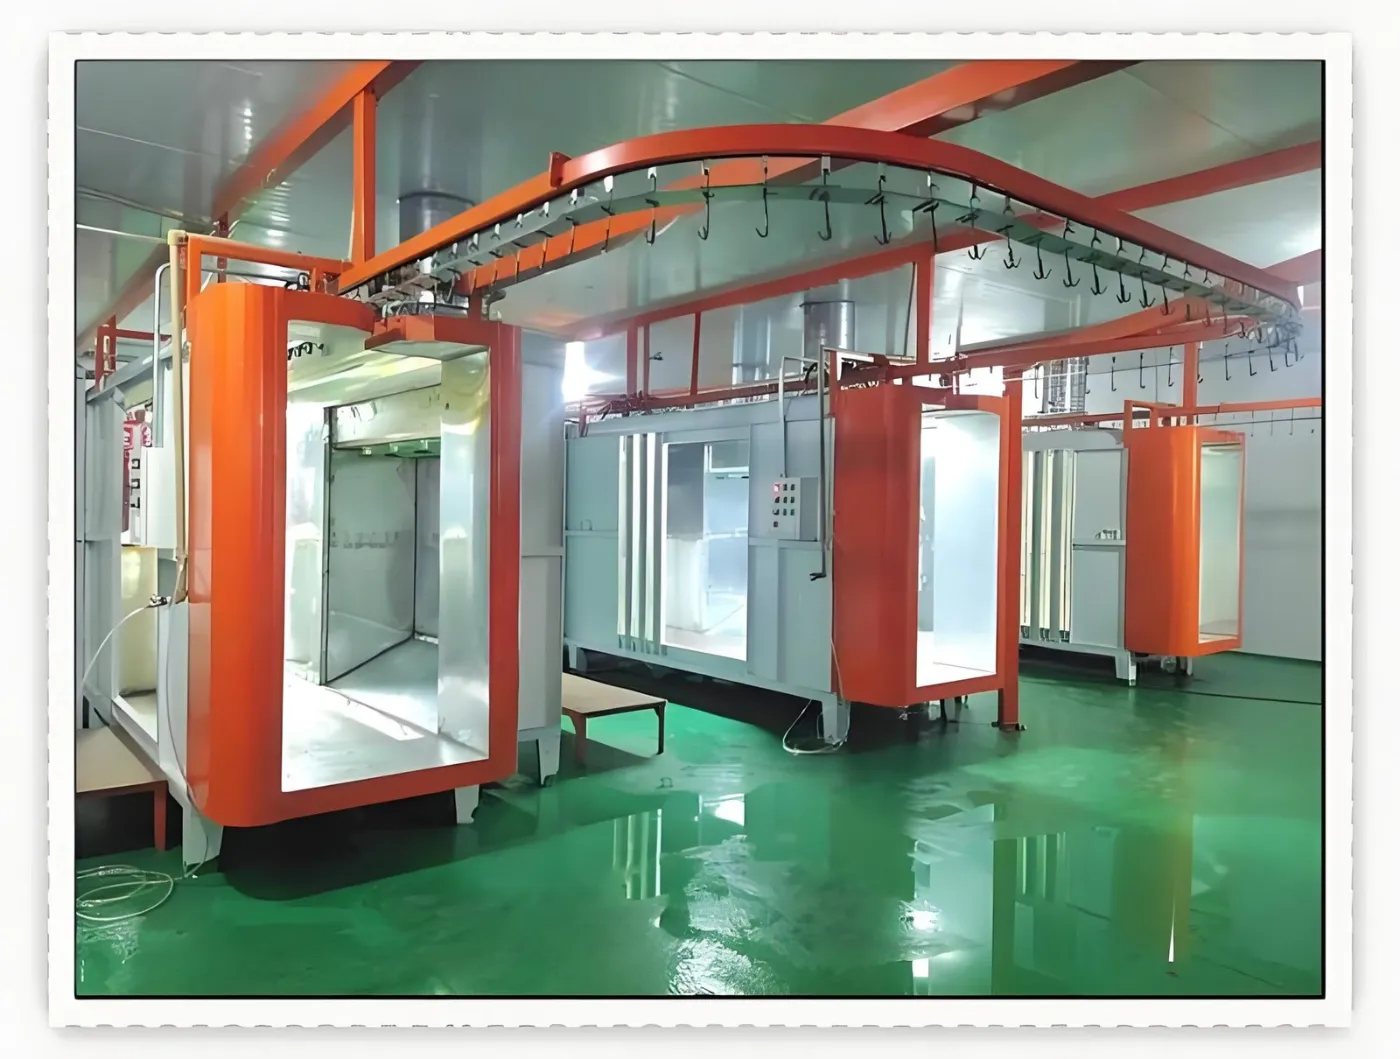
Aluminium architektoniczne zwykle wymaga wieloetapowego procesu bez chromu: odtłuszczanie alkaliczne, płukanie, trawienie kwasowe, płukanie, konwersja tytanowa lub cyrkonowa, płukanie i końcowe płukanie demineralizowane. Zwykle docelowy ubytek w procesie trawienia wynosi 1-3 g/m2.
| Odtłuszczanie | lekko alkaliczny, 50-60°C, 90-120 s. |
|---|---|
| Trawienie | kwasowy lub alkaliczny, usuwa 1-3 g/m2 aluminium powierzchniowego. |
| Konwersja | Bez chromu Ti/Zr, 25-35°C, 60-90 s. |
| Końcowe płukanie wodą DI | przewodność poniżej 30 mikrosimensów/cm. |
| Suszenie | 10-15 min w temperaturze 100-120 C, niżej niż stal, aby uniknąć problemów z miękką powłoką. |
Tam, gdzie wymagane jest zatwierdzenie klasy Qualicoat lub podobne, chemia obróbki wstępnej, proszek i parametry procesu muszą pochodzić z zatwierdzonego zestawu. Sprawdź aktualny Specyfikacja Qualicoat przed finalizacją chemii.
Anodowanie czy powłoka proszkowa — i czy jeden zakład może prowadzić oba?
To różne procesy, a nie konkurujące marki tego samego. Anodowanie jest elektrochemiczne: powierzchnia aluminium zostaje przekształcona w twardą warstwę tlenku, która jest częścią metalu. Powłoka proszkowa nakłada organiczną powłokę na warstwę konwersyjną. Anodowanie daje wykończenia naturalne, brązowe i metaliczne o bardzo wysokiej odporności na ścieranie i bez dryfu koloru; proszek daje pełną gamę RAL, efekty imitujące drewno i niższy koszt na metr kwadratowy.
Wiele zakładów produkujących profile architektoniczne prowadzi oba procesy, a poszukiwanie pionowej linii do anodowania i powłok proszkowych zwykle oznacza dokładnie to: dwie linie pod jednym dachem. To, co je łączy, to obsługa profili wytłaczanych — wieszanie na wieszakach, pionowe zawieszanie, pręty o długości 6-7 m, te same stanowiska załadunku i rozładunku. To, czego nie łączą, to prawie wszystko inne. Anodowanie wymaga prostowników, linii wanien kwasowych i alkalicznych, etapów chłodzenia i uszczelniania. Proszek wymaga kabiny natryskowej, odzysku proszku, pieca do utwardzania i odciągu. Obie linie zwykle pracują równolegle, a nie szeregowo, ze wspólnym załadunkiem, wspólnym sprężonym powietrzem i, co najbardziej przydatne, wspólnym uzdatnianiem ścieków, ponieważ oba procesy wytwarzają ścieki, które muszą być oczyszczone przed zrzutem.
Jedna praktyczna uwaga dotycząca układu: linia anodowania wyznacza wysokość budynku, ponieważ wanny i suwnica nad nimi są wyższe niż kabina proszkowa. Jeśli zakład jest projektowany dla obu procesów od samego początku, najpierw ustaw wysokość suwnicy dla anodowania i dopasuj Pionowa linia do malowania proszkowego do tej koperty, a nie odwrotnie.
MUSI Technology wycenia część dotyczącą malowania proszkowego takiej instalacji — obróbkę wstępną, pionową lub poziomą linię proszkową, utwardzanie, odzysk proszku, odpylanie i oczyszczanie ścieków. Jeśli linia anodowania jest w tym samym projekcie, należy to zgłosić na etapie zapytania, aby podział zakresu i wspólne media zostały uzgodnione przed rozpoczęciem rysunków rozmieszczenia.
A co z wykończeniami imitującymi słoje drewna?
Efekt drewna uzyskuje się poprzez transfer sublimacyjny po malowaniu proszkowym: profil jest owijany zadrukowaną folią lub przechodzi przez maszynę transferową, a następnie jest utrzymywany w temperaturze 180-200 C przez 3-8 minut, aby tusz wniknął w powłokę proszkową. Wymaga to dodania do linii pieca transferowego oraz stanowiska owijania lub próżniowego, zazwyczaj USD 30,000-120,000.
Proszek do imitacji słojów drewna musi być poliestrem kompatybilnym z transferem; standardowe proszki architektoniczne nie przyjmują atramentu równomiernie.
Ile kosztuje linia do powlekania profili aluminiowych w 2026 roku?
| Pozycja | Cena orientacyjna (USD, ex-works) |
|---|---|
| Linia pozioma, profile 6 m, pojedyncza kabina | 180,000-600,000 |
| Linia pionowa, profile 6,5 m, pojedyncza kabina | 350,000-800,000 |
| Linia pionowa, podwójne stanowisko, wysoka wydajność | 800,000-1,200,000 |
| Stanowisko do transferu wzoru drewna i piec | 30,000-120,000 |
| Tunel obróbki wstępnej bez chromu | 60,000-180,000 |
Szacunki podane są ex-works Chiny na potrzeby budżetowania. Wysokość budynku, lokalne limity emisji oraz wymagania Qualicoat znacząco zmieniają te wartości.
Dlaczego warto pozyskać linię do powlekania aluminium od MUSI Technology?
MUSI Technology (Changzhou Musi Environmental Technology Co., Ltd.) to chiński producent kompletnych linii do powlekania, założony w 2021 roku, z ponad 800 liniami do powlekania dostarczonymi do ponad 500 klientów w 36 krajach, w tym zakładów powlekania profili aluminiowych.
- Konfiguracje pionowe i poziome zaprojektowane do długości profilu i wysokości budynku.
- Tunele obróbki wstępnej bez użycia chromu oraz opcjonalne stacje transferu imitacji drewna.
- Standardowe konfiguracje są wysyłane w ciągu 30-60 dni z 12-miesięczną gwarancją na całą maszynę i 36-miesięczną gwarancją na krytyczne komponenty.
- Każda linia jest zaprojektowana zgodnie z pisemną specyfikacją wydajności. Prędkość linii, profil utwardzania, grubość powłoki i poziom emisji są określone w umowie i demonstrowane na Twoim własnym detalu podczas próbnego uruchomienia w fabryce przed wysyłką.
- Jeden zespół inżynierów odpowiada za cały łańcuch — obróbkę wstępną, aplikację, utwardzanie, transport i kontrolę emisji — dzięki czemu kompromisy między nimi są rozstrzygane na desce kreślarskiej, a nie na hali produkcyjnej.
MUSI współpracuje z producentami, dla których obróbka powierzchniowa jest częścią produktu, a nie ostatnim etapem przed pakowaniem. To zmienia temat pierwszej rozmowy: rysunki części, docelowa przepustowość i standard, według którego audytuje Twój własny klient, a nie numer modelu. Zmienia to również to, co dzieje się po uruchomieniu, gdzie dostrajanie procesu, rozwój operatorów i wsparcie w zakresie części zamiennych trwają przez cały okres eksploatacji linii.
Zobacz Pionowy system malowania proszkowego i Rozwiązania w zakresie powłok profili aluminiowych.
Najczęściej zadawane pytania
Czy lepsza jest pionowa czy pozioma linia do powlekania aluminium?
Linie pionowe utrzymują profile w pozycji stojącej, zapewniając bardziej równomierne nakładanie powłoki, mniej śladów manipulacyjnych i o 40–60% mniejszą powierzchnię zabudowy przy tej samej wydajności, ale wymagają 10–14 m wolnej wysokości budynku i kosztują o 30–50% więcej. Linie poziome są tańsze, mieszczą się w niższych budynkach i obsługują mieszane kształty elementów, kosztem większej liczby śladów kontaktu i większej powierzchni podłogi.
Jaką wysokość budynku wymaga pionowa linia do powlekania aluminium?
Między 10 a 14 m wyraźnej wysokości wewnętrznej dla profili o wysokości 6–7 m, z uwzględnieniem miejsca na zawieszenie osprzętu, przenośnika i konstrukcji pieca nad profilem. Wysokość budynku jest zwykle ograniczeniem, które decyduje o wyborze między orientacją pionową a poziomą, dlatego należy ją potwierdzić przed określeniem czegokolwiek innego.
Jakie przygotowanie wstępne wymaga profil aluminiowy przed malowaniem proszkowym?
Bezchromowy proces wieloetapowy: odtłuszczanie alkaliczne w 50-60 C, płukanie, trawienie kwasowe lub alkaliczne usuwające 1-3 g/m2, płukanie, konwersja tytanowa lub cyrkonowa w 25-35 C, płukanie i końcowe płukanie w wodzie dejonizowanej poniżej 30 mikrosiemensów/cm. Chemia fosforanowania stali nie jest odpowiednia dla aluminium.
Jaką wydajność może osiągnąć linia do profili aluminiowych?
Pionowa linia z jedną kabiną zwykle osiąga wydajność 400-900 m2/h przy prędkości 1,2-2,5 m/min. Pionowe linie z podwójną kabiną osiągają 700-1 500 m2/h i umożliwiają niemal ciągłą zmianę koloru. Poziome linie z pojedynczą kabiną osiągają wydajność 250-600 m2/h.
Jak powstaje wykończenie aluminium imitujące drewno?
Po malowaniu proszkowym stosuje się transfer sublimacyjny. Powlekany profil jest owijany zadrukowaną folią lub przepuszczany przez maszynę transferową, a następnie przetrzymywany w temperaturze 180–200°C przez 3–8 minut, aby atrament wniknął w powłokę proszkową. Wymaga to proszku poliestrowego kompatybilnego z transferem i wiąże się z dodatkowym piecem transferowym kosztującym 30 000–120 000 USD.
Ile kosztuje linia do powlekania profili aluminiowych?
Indykatywne przedziały cen ex-works na 2026 rok wynoszą 180 000–600 000 USD dla linii poziomej, 350 000–800 000 USD dla pionowej linii z jedną kabiną oraz 800 000–1 200 000 USD dla pionowej linii o wysokiej wydajności z dwiema kabinami. Tunel obróbki wstępnej bez chromu to dodatkowe 60 000–180 000 USD.
O liczbach w tym przewodniku. Zakresy cenowe są szacunkami ex-works Chiny zestawionymi we wrześniu 2026 r. na podstawie wycen projektowych MUSI Technology i podano je wyłącznie do celów budżetowych; wiążąca cena zależy od obrysu części, przepustowości i lokalnych wymogów zgodności. Wartości wydajności są typowymi wartościami dla prawidłowo określonego i prawidłowo obsługiwanego sprzętu, a nie gwarancjami. W przypadkach, gdy certyfikacja lub wartość specyficzna dla klienta nie mogła zostać zweryfikowana, oznaczono ją do potwierdzenia zamiast podania. Ostatnia weryfikacja: 9 września 2026 r.
Prześlij nam rozmiar swojej części, wydajność i typ powłoki — nasi inżynierowie odpowiedzą z układem i budżetem w ciągu jednego dnia roboczego. Kontakt z MUSI Technology lub przeglądaj nasza gama sprzętu.
Powiązane przewodniki techniczne
Wady powłok proszkowych: przyczyny i rozwiązania — dwanaście usterek, które faktycznie zobaczysz, i które stanowisko na linii powoduje każdą z nich.
- Przewodnik po urządzeniach do piaskowania i śrutowania 2026
Porównanie maszyn do obróbki strumieniowo-ściernej: obrotowy stół, typ hakowy, bęben obrotowy i przenośnik rolkowy: zasada działania, specyfikacje, zastosowania i zakresy kosztów. - Importowanie linii do powlekania z Chin: Pełny przewodnik
Co jest potrzebne do importu linii do powłok natryskowych z Chin: liczba kontenerów, Incoterms, typowe warunki płatności, kody celne, czas instalacji na miejscu oraz. - Układ linii powłokowej: potrzebna powierzchnia
Półautomatyczna linia proszkowa wymaga 200-400 m2; standardowa linia automatyczna 600-1,200 m2. Zasady rozmieszczenia, kształt U versus układ przelotowy, wysokość sufitu. - Linia do powlekania metali: projekt i koszt na część
Zakłady sprzętowe żyją z różnorodności, nie z wolumenu. Gęste zawieszanie, zmiana koloru w 10–25 minut, konstrukcja wieszaka i rzeczywisty koszt na pokryty element, z linią. - Systemy przemysłowego odpylania: dobór wielkości i koszty
Odpylacz przemysłowy utrzymuje wydziały malowania i piaskowania poniżej limitu cząstek stałych 10–20 mg/m3. Typy, wzory doboru przepływu powietrza i zakresy kosztów na 2026 rok.