Tabla de temperatura y tiempo de curado para recubrimiento en polvo
Respuesta rápida: La mayoría de los recubrimientos en polvo curan con el propio metal a 180-200 °C (356-392 °F) durante unos 10 minutos. Los programas publicados van desde 20 minutos a 160 °C para epoxi hasta 5 minutos a 216 °C para poliéster TGIC; los poliésteres de baja cocción curan a 150-170 °C y los polvos para MDF desde unos 130 °C. El tiempo cuenta solo después de que la pieza, no el aire del horno, alcanza la temperatura, por lo que las piezas pesadas necesitan tiempo adicional de calentamiento. El curado se confirma con un perfil de temperatura del horno y una prueba de frotado con disolvente.
MUSI Technology, un fabricante de líneas de recubrimiento por aspersión en polvo y líquido en Changzhou, China, dimensiona cada horno de curado a partir del tiempo de calentamiento de la pieza más pesada y el programa del fabricante del polvo, y luego ajusta la longitud del horno, el aire de recirculación y las temperaturas de zona para que cada pieza alcance su ventana de curado a la velocidad de línea planificada.
¿A qué temperatura cura el recubrimiento en polvo, según la química?
Los polvos termoestables estándar curan a una temperatura de la pieza de 180-200 °C mantenida durante unos 10 minutos, los grados de baja cocción a 150-170 °C, y los polvos para MDF desde unos 130 °C. El gráfico a continuación recopila los programas que los fabricantes de polvo publican en sus hojas de datos. Cada valor es la temperatura de la pieza, no del aire del horno, y la hoja de datos del producto exacto siempre tiene prioridad.
| Química del polvo | Programa de curado publicado (temperatura de la pieza) | En °F | Producto de origen |
|---|---|---|---|
| Polvo epoxi | 20 min a 160 °C, 10 min a 180 °C o 5 min a 200 °C | 320 / 356 / 392 °F | AkzoNobel Interpon 100 |
| Híbrido epoxi-poliéster | 15 min a 190 °C, 10 min a 200 °C o 8 min a 210 °C | 374 / 392 / 410 °F | AkzoNobel Interpon 700 |
| Híbrido epoxi-poliéster | 20 min a 177 °C, 10 min a 199 °C o 7 min a 204 °C | 350 / 390 / 400 °F | Diamond Vogel H-Series |
| Poliéster TGIC | 20 min a 182 °C, 10 min a 199 °C o 5 min a 216 °C | 360 / 390 / 420 °F | Diamond Vogel TGIC poliéster |
| Poliéster sin TGIC | 20-40 min a 170 °C, 10-20 min a 180 °C o 8-16 min a 200 °C | 338 / 356 / 392 °F | AkzoNobel Interpon D1036 |
| Poliéster sin TGIC, amplia ventana de curado | 15 min a 150 °C hasta 5 min a 200 °C | 302 a 392 °F | TIGER Drylac Serie 45 |
| Poliuretano (uretano de poliéster) | 10 min a 204 °C | 400 °F | PPG Envirocron PCUT33100 |
| Poliéster de baja cocción | 23-35 min a 150 °C, 12-30 min a 160 °C, 8-20 min a 170 °C o 5-10 min a 180 °C | 302 / 320 / 338 / 356 °F | AkzoNobel Interpon 310 Low-E |
| Poliéster antigases de baja cocción | Aproximadamente 150 °C; tiempo según la hoja de datos | Aproximadamente 302 °F | Axalta Alesta IP Antigassing Low Bake |
| Ultra-low-bake para MDF y madera | Desde aproximadamente 130 °C (TIGER); por debajo de 121 °C (IGP) | Aproximadamente 266 °F; por debajo de 250 °F | Gama de madera TIGER Drylac, IGP-RAPID |
Dos químicas tienen un límite por debajo del cual la película se funde pero no se retícula. Los poliuretanos necesitan al menos aproximadamente 177 °C (350 °F) para comenzar a curar, y los poliésteres sin TGIC curados con HAA necesitan aproximadamente 163 °C (325 °F) o más. Las epoxis, los híbridos y los poliésteres TGIC toleran mejor la variación de curado.
¿La temperatura de recubrimiento en polvo es la configuración del horno o la temperatura del metal?
Es la temperatura del metal: el reloj de curado solo comienza cuando la pieza misma alcanza la temperatura indicada en la hoja de datos. Una pantalla del horno que ha vuelto al punto de consigna dice poco sobre la pieza, y las secciones gruesas van muy por detrás de las delgadas. Por lo tanto, la temperatura y el tiempo de recubrimiento en polvo del gráfico deben sumarse al tiempo de calentamiento de la pieza más pesada de la línea.
| Tipo de pieza | Comportamiento de calentamiento | Consecuencia para el horno |
|---|---|---|
| Chapa metálica delgada (por ejemplo, un guardabarros) | Alcanza 204 °C (400 °F) en aproximadamente 2-3 minutos | Riesgo de sobrecurado si el horno está ajustado para piezas pesadas |
| Acero de espesor de pared conocido | Regla general: unos 6 minutos para el primer milímetro, unos 3 minutos por cada milímetro adicional | Añadir esto al tiempo de curado al ajustar la velocidad de línea |
| Fundición pesada (por ejemplo, una llanta de aleación) | Unos 30 minutos para alcanzar 204 °C (400 °F) | Necesita un horno más largo, línea más lenta o refuerzo por infrarrojos |
¿Qué ocurre si el recubrimiento en polvo se cura por defecto o en exceso?
El polvo curado por defecto parece acabado pero falla mecánica y químicamente, mientras que el polvo curado en exceso cambia principalmente de color y brillo. La tabla enumera los síntomas reportados en las guías de solución de problemas de la industria; otras causas se tratan en la descripción general de defectos del recubrimiento en polvo.
| Síntoma de defecto | Curado insuficiente | Curado excesivo |
|---|---|---|
| Impacto y flexibilidad | Película frágil que se agrieta o astilla al doblarse o ensamblarse | Fragilización después de tiempo o temperatura excesivos |
| Adhesión y resistencia al astillado | Rendimiento reducido | Normalmente no afectado a menos que la película esté muy quebradiza |
| Nivel de brillo | Variación del brillo, más visible en polvos mate y de bajo brillo | Pérdida de brillo |
| Tono de color | Normalmente sin cambios | Amarilleamiento, más intenso en epoxis de colores claros; los polvos de curado a baja temperatura son más propensos |
| Resistencia a disolventes y productos químicos | Deficiente; la película se reblandece o se transfiere en una prueba de frotamiento con disolvente | Normalmente retenido |
| Resistencia a la corrosión y a la intemperie | Rendimiento reducido | Normalmente retenido |
| Dureza y resistencia a la abrasión | Baja dureza al lápiz | Normalmente retenido |
¿Cómo se verifica que el recubrimiento en polvo esté completamente curado?
El curado se verifica perfilando la temperatura de la pieza a través del horno y confirmando el resultado con una prueba de frotamiento con disolvente o una prueba de laboratorio DSC. El perfilado muestra si se cumplió el ciclo; la prueba de frotamiento muestra si la película reaccionó.
| Método | Qué muestra | Notas |
|---|---|---|
| Perfil de temperatura del horno con un registrador de datos móvil | Tiempo que cada punto sondeado de la pieza permanece a la temperatura de curado | Repetir al menos mensualmente y siempre que cambie la masa o la carga de piezas |
| Termómetro infrarrojo | Verificación puntual de la temperatura de la superficie de la pieza | Útil en hornos por lotes antes de iniciar el temporizador de curado |
| Frotado con disolvente, Procedimiento recomendado PCI n.º 8 | Resistencia a los disolventes, la última propiedad en desarrollarse durante el curado | MEK para epoxis; 10% de MEK en xileno para la mayoría de los demás polvos; contado en dobles frotaciones |
| Práctica de frotación con disolvente ASTM D5402 | Resistencia a los disolventes de recubrimientos que cambian químicamente al curar | El disolvente, el número de frotaciones y el nivel de aprobación los establece el fabricante del recubrimiento |
| Calificación de frotación del laboratorio del proveedor | Escala de 0-5 después de 100 dobles frotaciones con MEK | Por debajo de 3 generalmente indica curado insuficiente; las texturas y los metálicos pueden transferir color cuando están completamente curados |
| Calorimetría diferencial de barrido (DSC) | Grado de curado como porcentaje | Prueba de laboratorio destructiva que requiere polvo no curado y una muestra recubierta |
Los resultados de frotamiento siempre deben compararse con un panel de referencia del mismo polvo que se sabe que está completamente curado, porque las epoxis resisten mejor los disolventes que los poliésteres.
¿Qué ajustes del horno y características de diseño controlan la temperatura de curado?
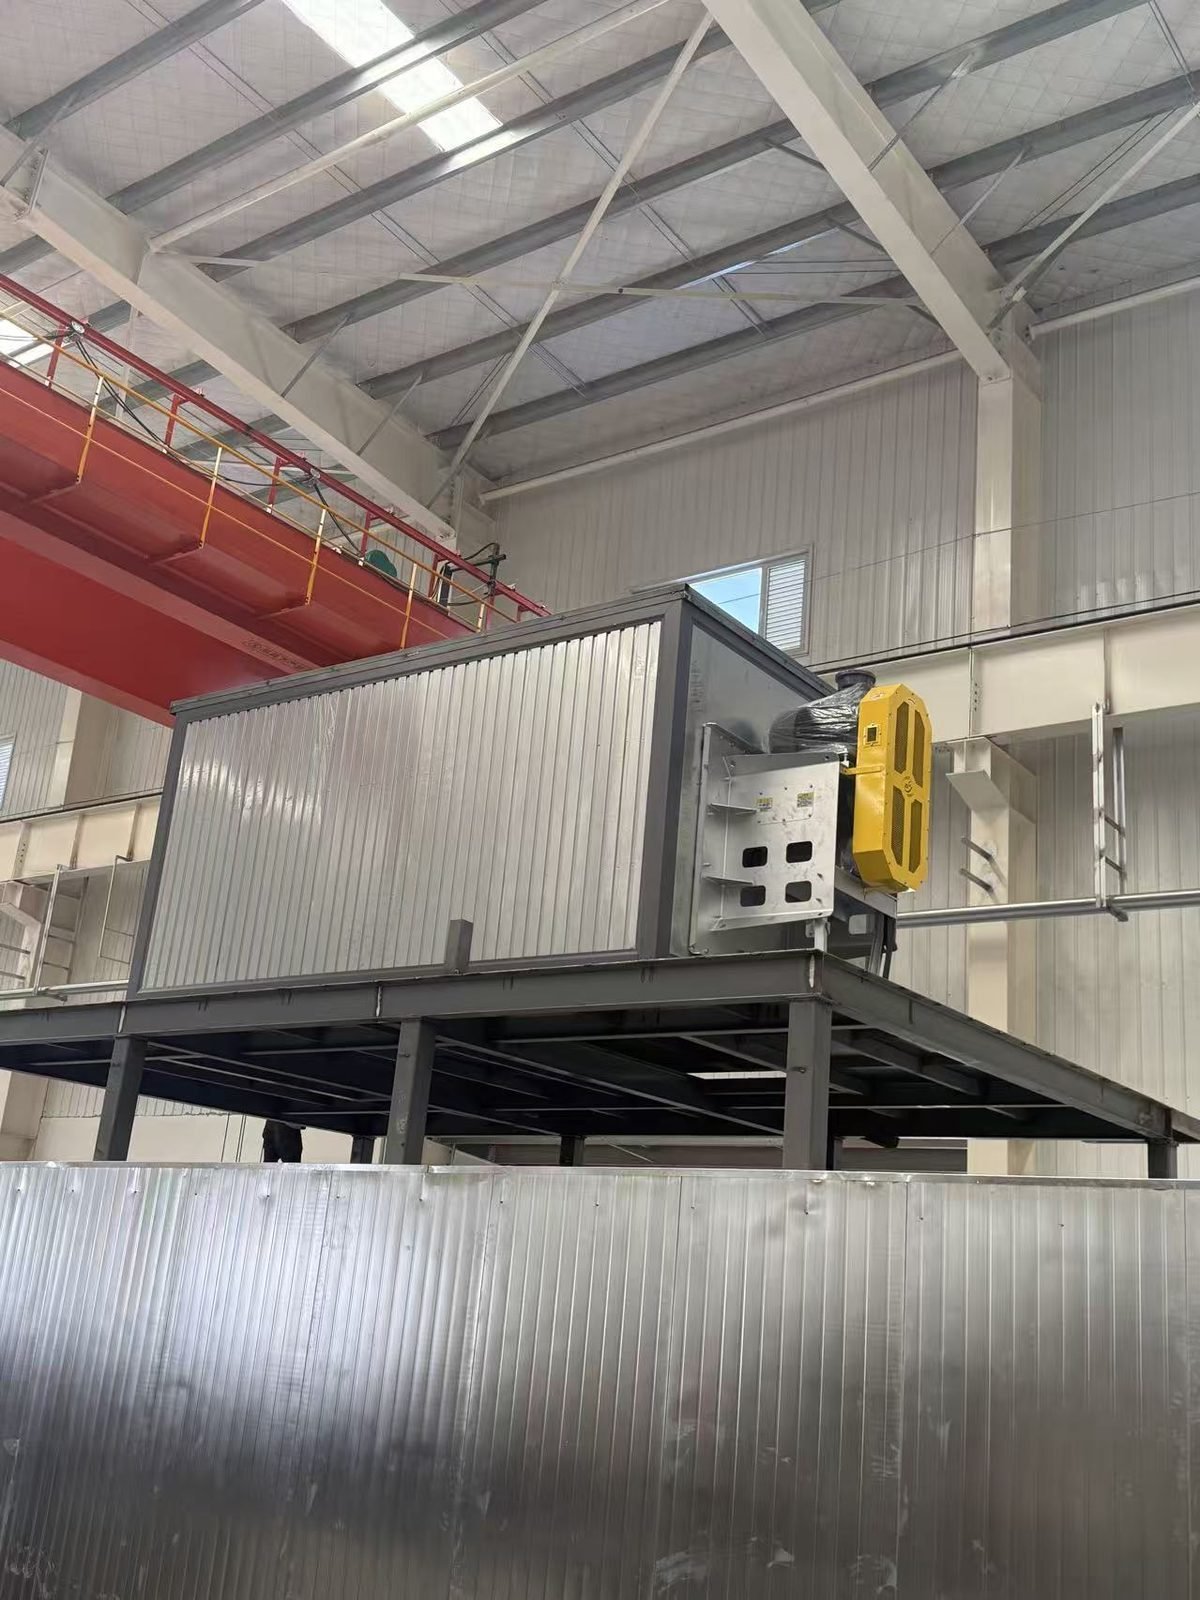
El curado se controla mediante cuatro cosas: temperatura del aire uniforme, suficiente recirculación, el tiempo correcto en el horno y aire limpio en el horno. La velocidad de línea y la longitud del horno determinan el tiempo, como se explica en el guía de líneas de recubrimiento en polvo, y la fuente de calor se compara en el artículo sobre hornos de curado de gas, eléctricos e infrarrojos.
| Característica del horno | Valor de diseño típico | Efecto sobre el curado |
|---|---|---|
| Uniformidad de temperatura | ±5,5 °C (±10 °F) del punto de consigna, comprobado mediante un estudio de nueve puntos | La parte superior e inferior del bastidor reciben el mismo programa |
| Aire de recirculación | Al menos 3 volúmenes de cámara por minuto | Elimina las zonas de aire muerto que permanecen frías |
| Conductos de suministro | Bajos a lo largo de ambas paredes laterales con un retorno por el techo | Calienta la parte inferior de la carga así como la superior |
| Extracción | Al menos 3 renovaciones de aire por hora; se recomiendan 7-8 para un acabado uniforme | Elimina los volátiles de curado que decoloran la película |
| Calentador de fuego indirecto | Los gases de combustión se mantienen detrás de un intercambiador de calor | Limita el amarilleamiento en los blancos y aclara |
| Zona de refuerzo por infrarrojos | Uno o dos minutos de IR de onda media antes de la convección | Acorta el calentamiento; el tiempo total del horno se reduce aproximadamente un 25-30% en piezas adecuadas |
Los componentes clave están disponibles de marcas internacionales como Riello, Weishaupt y Maxon (Honeywell) para quemadores, Ziehl-Abegg para ventiladores de aire de proceso, Siemens y Allen-Bradley para PLC y control de temperatura, y Datapaq (Fluke Process Instruments) para registradores de datos de perfilado de horno (configurables según las especificaciones del cliente). El curado también depende de lo que hay debajo de la película, por lo que el horno debe revisarse junto con la línea de pretratamiento.
Preguntas frecuentes
¿A qué temperatura cura el recubrimiento en polvo? La mayoría de los polvos estándar curan con la pieza a 180-200 °C (356-392 °F) durante unos 10 minutos. Los poliésteres de baja temperatura curan a 150-170 °C con tiempos más largos, y los polvos desarrollados para MDF comienzan a unos 130 °C. La ficha técnica del producto indica el programa exacto.
¿Cuánto tiempo se hornea el recubrimiento en polvo a 400 °F? Los programas publicados a unos 400 °F (200-204 °C) son de 5 minutos para una epoxi estándar, 7-10 minutos para híbridos y 10 minutos para un poliuretano de poliéster. Ese tiempo comienza cuando el metal alcanza la temperatura, por lo que debe añadirse el tiempo de calentamiento.
¿Se puede curar el recubrimiento en polvo a una temperatura más baja durante más tiempo? Sí, dentro de la ventana de curado de la ficha técnica: un poliéster sin TGIC indica 20-40 minutos a 170 °C en lugar de 8-16 minutos a 200 °C. Por debajo del mínimo, la película solo se funde; los poliuretanos necesitan unos 177 °C y los poliésteres HAA aproximadamente 163 °C para reaccionar.
¿Cómo se prueba el curado del recubrimiento en polvo en el taller? Realice un perfil de temperatura con un registrador de datos conectado a la pieza, luego haga una prueba de frotamiento con solvente siguiendo el Procedimiento Recomendado #8 de PCI o ASTM D5402. Una película completamente curada puede ablandarse ligeramente o perder brillo, pero no debe disolverse; compare con un panel de referencia.
Dónde encaja MUSI Technology
MUSI Technology diseña hornos de curado por lotes y de túnel como parte de líneas completas de recubrimiento en polvo, adaptando la longitud del horno, la fuente de calor y la circulación de aire a la mezcla de piezas y a la hoja de datos del polvo. Envíe los planos de las piezas, los pesos y la velocidad de línea objetivo a través de la página de contacto, o vea cómo el horno encaja con la cabina de recubrimiento en polvo electrostático.
Proporcionado por Lin Cong, Director Técnico, MUSI Technology
Envíenos el tamaño de sus piezas, el rendimiento y el tipo de recubrimiento — nuestros ingenieros responden con un diseño y un presupuesto en un día hábil. Contacte a MUSI Technology o explore nuestra gama de equipos.
Guías técnicas relacionadas
- Línea de recubrimiento para contenedores marítimos: especificaciones y diseño
El recubrimiento de contenedores es un trabajo marino C5-M realizado a velocidad de producción. Secuencia de recubrimiento, espesor de película, dimensionamiento de granallado y cabina, tiempo de ciclo por caja y costo de planta 2026. - Recubrimiento en polvo vs pulverización líquida: cuál elegir
Recubrimiento en polvo vs pulverización líquida comparados en coste, espesor de película, gama de colores, emisiones de COV, límites de sustrato y aplicaciones más adecuadas. - Pintura por pulverización robótica vs reciprocador: ROI
Un robot de pintura de seis ejes cuesta de 3 a 6 veces más que un reciprocador, pero eleva la eficiencia de transferencia al 70-90% y maneja modelos mixtos. - Línea de recubrimiento de piezas automotrices: especificaciones y capacidad de producción
Las líneas de recubrimiento automotriz deben mantener el espesor de película dentro de más o menos 10 micras, superar de 500 a 1,000 h de niebla salina y cumplir con los estándares de apariencia de los OEM. - Línea de recubrimiento en polvo: tipos, especificaciones y costo (2026)
Una línea de recubrimiento en polvo pretrata, recubre y cura piezas metálicas en un transportador. Guía completa de tipos de línea, especificaciones clave y rangos de precios 2026.