Tabela de Temperatura e Tempo de Cura de Pintura a Pó
Resposta rápida: A maioria das tintas em pó cura com o próprio metal a 180-200 °C (356-392 °F) por cerca de 10 minutos. Os cronogramas publicados variam de 20 minutos a 160 °C para epóxi a 5 minutos a 216 °C para poliéster TGIC; poliésteres de baixa cura curam a 150-170 °C e pós para MDF a partir de cerca de 130 °C. O tempo conta apenas depois que a peça, e não o ar do forno, atinge a temperatura, portanto peças pesadas precisam de tempo extra de aquecimento. A cura é confirmada com um perfil de temperatura do forno e um teste de fricção com solvente.
A MUSI Technology, fabricante de linhas de revestimento por aspersão de pó e líquido em Changzhou, China, dimensiona cada forno de cura a partir do tempo de aquecimento da peça mais pesada e do cronograma do fabricante do pó, depois define o comprimento do forno, o ar de recirculação e as temperaturas das zonas para que cada peça atinja sua janela de cura na velocidade de linha planejada.
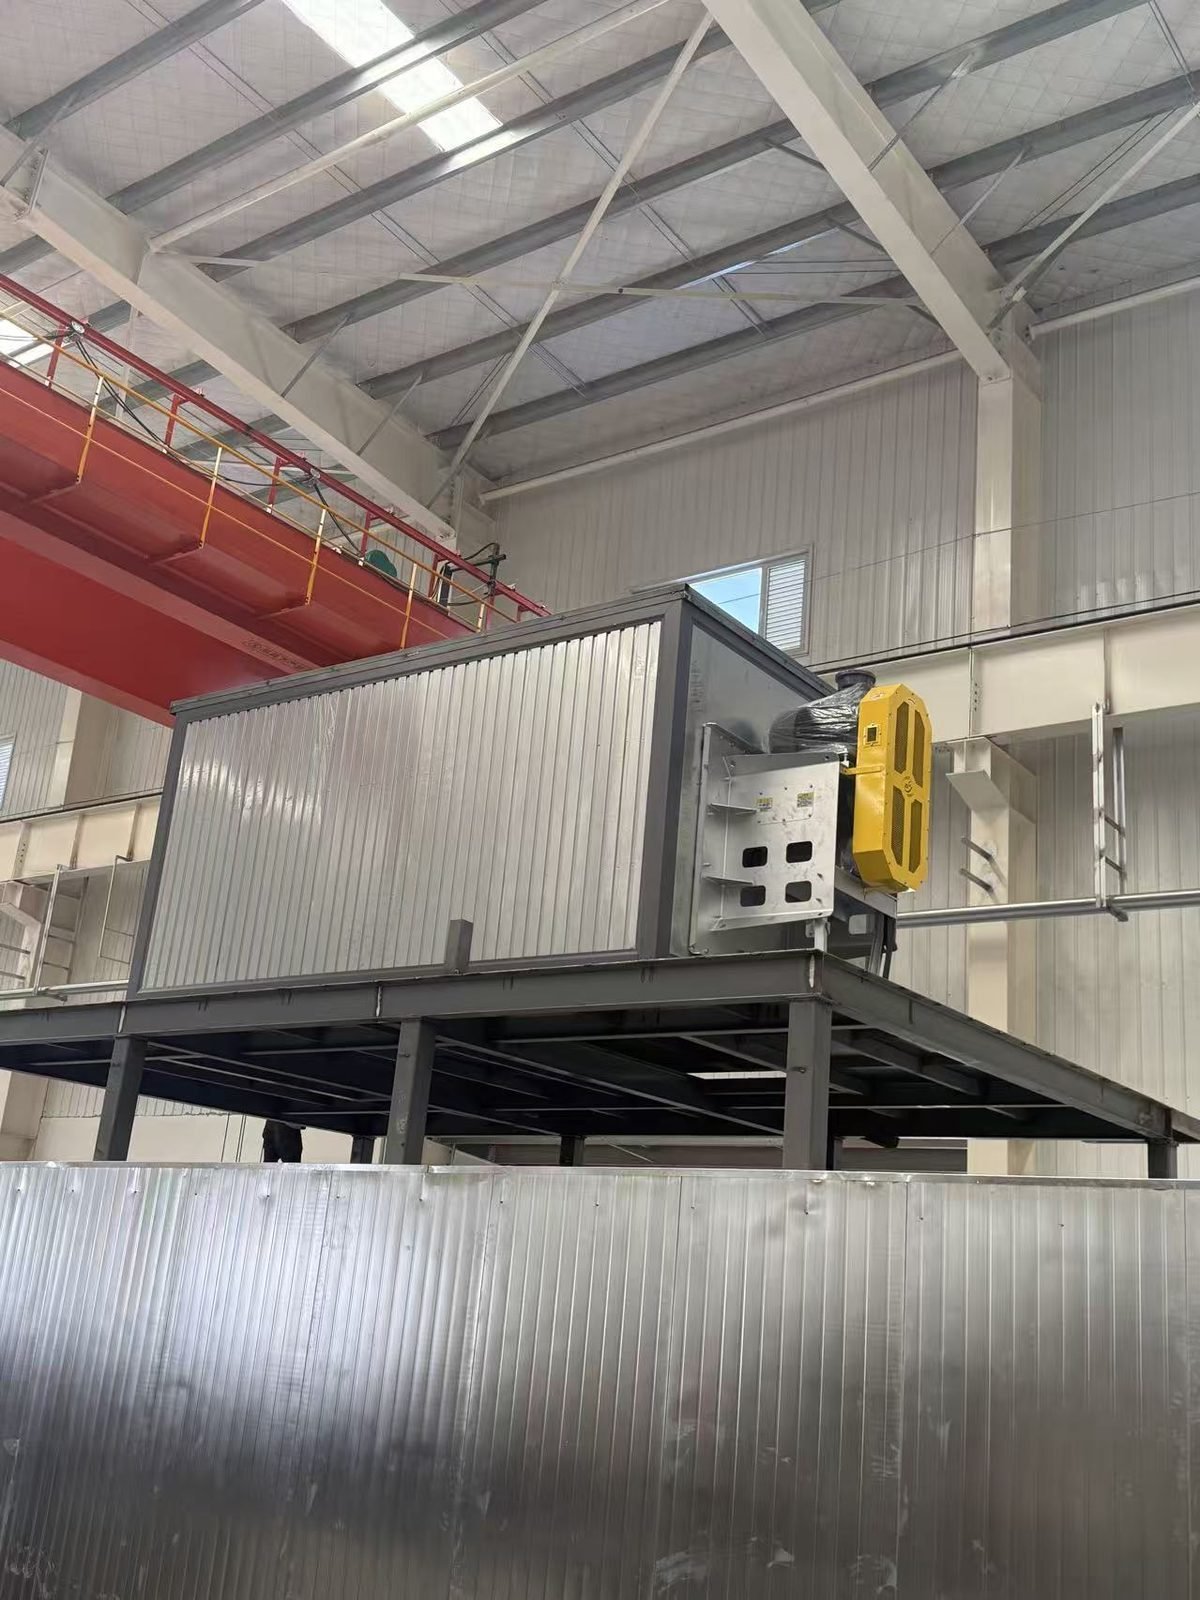
A que temperatura cura o powder coat, por química?
Os pós termoendurecíveis padrão curam a uma temperatura da peça de 180-200 °C mantida durante cerca de 10 minutos, os graus de baixa cura a 150-170 °C, e os pós para MDF a partir de cerca de 130 °C. O gráfico abaixo reúne os cronogramas que os fabricantes de pós publicam nas suas fichas técnicas. Cada valor é a temperatura da peça, não do ar do forno, e a ficha técnica do produto exato tem sempre prioridade.
| Química do pó | Cronograma de cura publicado (temperatura da peça) | Em °F | Produto de origem |
|---|---|---|---|
| Pó epóxi | 20 min a 160 °C, 10 min a 180 °C ou 5 min a 200 °C | 320 / 356 / 392 °F | AkzoNobel Interpon 100 |
| Híbrido epóxi-poliéster | 15 min a 190 °C, 10 min a 200 °C ou 8 min a 210 °C | 374 / 392 / 410 °F | AkzoNobel Interpon 700 |
| Híbrido epóxi-poliéster | 20 min a 177 °C, 10 min a 199 °C ou 7 min a 204 °C | 350 / 390 / 400 °F | Diamond Vogel H-Series |
| Poliéster TGIC | 20 min a 182 °C, 10 min a 199 °C ou 5 min a 216 °C | 360 / 390 / 420 °F | Diamond Vogel poliéster TGIC |
| Poliéster sem TGIC | 20-40 min a 170 °C, 10-20 min a 180 °C ou 8-16 min a 200 °C | 338 / 356 / 392 °F | AkzoNobel Interpon D1036 |
| Poliéster sem TGIC, ampla janela de cura | 15 min a 150 °C até 5 min a 200 °C | 302 a 392 °F | TIGER Drylac Série 45 |
| Poliuretano (uretano de poliéster) | 10 min a 204 °C | 400 °F | PPG Envirocron PCUT33100 |
| Poliéster de baixa cura | 23-35 min a 150 °C, 12-30 min a 160 °C, 8-20 min a 170 °C ou 5-10 min a 180 °C | 302 / 320 / 338 / 356 °F | AkzoNobel Interpon 310 Low-E |
| Poliéster anti-gaseificação de baixa cura | Cerca de 150 °C; tempo conforme a ficha técnica | Cerca de 302 °F | Axalta Alesta IP Antigassing Low Bake |
| Ultra-low-bake para MDF e madeira | A partir de cerca de 130 °C (TIGER); abaixo de 121 °C (IGP) | Cerca de 266 °F; abaixo de 250 °F | Gama de madeira TIGER Drylac, IGP-RAPID |
Duas químicas têm um limite abaixo do qual o filme funde, mas não reticula. Os poliuretanos precisam de pelo menos cerca de 177 °C (350 °F) para começar a curar, e os poliésteres sem TGIC curados com HAA precisam de aproximadamente 163 °C (325 °F) ou mais. Epóxis, híbridos e poliésteres TGIC toleram melhor a variação de cura.
A temperatura de revestimento em pó é a definição do forno ou a temperatura do metal?
É a temperatura do metal: o relógio de cura só começa quando a própria peça atinge a temperatura indicada na ficha técnica. Um visor de forno que recuperou até o ponto de ajuste diz pouco sobre a peça, e as secções espessas ficam muito atrás das finas. A temperatura e o tempo de revestimento em pó no gráfico têm, portanto, de ser adicionados ao tempo de aquecimento da peça mais pesada na linha.
| Tipo de peça | Comportamento de aquecimento | Consequência para o forno |
|---|---|---|
| Chapa metálica fina (por exemplo, um para-lamas) | Atinge 204 °C (400 °F) em cerca de 2-3 minutos | Risco de sobrecozedura se o forno estiver regulado para peças pesadas |
| Aço de espessura de parede conhecida | Regra geral: cerca de 6 minutos para o primeiro milímetro, cerca de 3 minutos para cada milímetro adicional | Adicione isto ao tempo de cura ao definir a velocidade da linha |
| Fundição pesada (por exemplo, uma jante de liga leve) | Cerca de 30 minutos para atingir 204 °C (400 °F) | Necessita de um forno mais longo, linha mais lenta ou reforço por infravermelhos |
O que acontece se a pintura em pó for subcurada ou sobrecurada?
A pintura em pó subcurada parece acabada mas falha mecânica e quimicamente, enquanto a pintura em pó sobrecurada altera principalmente a cor e o brilho. A tabela lista os sintomas reportados nos guias de resolução de problemas da indústria; outras causas são abordadas na visão geral dos defeitos de pintura em pó.
| Sintoma do defeito | Cura insuficiente | Cura excessiva |
|---|---|---|
| Impacto e flexibilidade | Filme quebradiço que racha ou lasca ao dobrar ou montar | Fragilização após tempo ou temperatura excessivos |
| Aderência e resistência a lascas | Desempenho reduzido | Normalmente não afetado, a menos que o filme esteja muito quebradiço |
| Nível de brilho | Variação de brilho, mais visível em pós mate e de baixo brilho | Perda de brilho |
| Tom de cor | Normalmente inalterado | Amarelecimento, mais intenso em epóxis de cores claras; pós de baixa cura são mais suscetíveis |
| Resistência a solventes e produtos químicos | Ruim; o filme amolece ou transfere em um teste de fricção com solvente | Normalmente retido |
| Resistência à corrosão e durabilidade ao ar livre | Desempenho reduzido | Normalmente retido |
| Dureza e resistência à abrasão | Baixa dureza de lápis | Normalmente retido |
Como você verifica se o revestimento em pó está totalmente curado?
A cura é verificada pelo perfil de temperatura da peça através do forno e confirmando o resultado com um teste de fricção com solvente ou um teste laboratorial de DSC. O perfil mostra se o cronograma foi cumprido; o teste de fricção mostra se o filme reagiu.
| Método | O que isso mostra | Notas |
|---|---|---|
| Perfil de temperatura do forno com um registrador de dados móvel | Tempo que cada ponto sondado na peça passa à temperatura de cura | Repetir pelo menos mensalmente e sempre que a massa ou o carregamento da peça mudar |
| Termómetro de infravermelhos | Verificação pontual da temperatura da superfície da peça | Útil em fornos de lote antes de iniciar o temporizador de cura |
| Fricção com solvente, Procedimento Recomendado PCI #8 | Resistência a solventes, a última propriedade a desenvolver durante a cura | MEK para epóxis; 10% de MEK em xileno para a maioria dos outros pós; contado em duplas fricções |
| Prática de fricção com solvente ASTM D5402 | Resistência a solventes de revestimentos que mudam quimicamente na cura | Solvente, número de fricções e nível de aprovação são definidos pelo fabricante do revestimento |
| Classificação de fricção do laboratório do fornecedor | Escala de 0-5 após 100 duplas fricções com MEK | Abaixo de 3 geralmente indica cura insuficiente; texturas e metálicos podem transferir cor quando totalmente curados |
| Calorimetria exploratória diferencial (DSC) | Grau de cura em percentagem | Teste laboratorial destrutivo que necessita de pó não curado e de uma amostra revestida |
Os resultados do teste de fricção devem ser sempre comparados com um painel de referência do mesmo pó reconhecidamente totalmente curado, porque as epóxis resistem melhor aos solventes do que os poliésteres.
Que configurações do forno e características de design controlam a temperatura de cura?
A cura é controlada por quatro fatores: temperatura do ar uniforme, recirculação suficiente, o tempo correto no forno e ar limpo no forno. A velocidade da linha e o comprimento do forno definem o tempo, como explicado no guia da linha de pintura a pó, e a fonte de calor é comparada no artigo sobre fornos de cura a gás, elétricos e infravermelhos.
| Característica do forno | Valor de projeto típico | Efeito na cura |
|---|---|---|
| Uniformidade de temperatura | ±5,5 °C (±10 °F) do ponto de ajuste, comprovado por uma pesquisa de nove pontos | A parte superior e inferior do rack recebem o mesmo cronograma |
| Ar de recirculação | Pelo menos 3 volumes da câmara por minuto | Remove zonas de ar estagnado que permanecem frias |
| Dutos de insuflamento | Baixo ao longo de ambas as paredes laterais com retorno pelo teto | Aquece a parte inferior da carga, bem como a superior |
| Exaustão | Pelo menos 3 trocas de ar por hora; 7-8 aconselhadas para um acabamento consistente | Remove voláteis de cura que descolorem o filme |
| Aquecedor de fogo indireto | Gás de combustão mantido atrás de um permutador de calor | Limita o amarelecimento em brancos e claros |
| Zona de reforço por infravermelhos | Um ou dois minutos de IV de onda média antes da convecção | Encurta o aquecimento; o tempo total do forno cai cerca de 25-30% em peças adequadas |
Os componentes principais estão disponíveis de marcas internacionais como Riello, Weishaupt e Maxon (Honeywell) para queimadores, Ziehl-Abegg para ventiladores de ar de processo, Siemens e Allen-Bradley para PLC e controle de temperatura, e Datapaq (Fluke Process Instruments) para registradores de dados de perfil de forno (configuráveis conforme especificação do cliente). A cura também depende do que está sob o filme, portanto o forno deve ser avaliado em conjunto com a linha de pré-tratamento.
Perguntas Frequentes
A que temperatura cura o revestimento em pó? A maioria dos pós padrão cura com a peça a 180-200 °C (356-392 °F) por cerca de 10 minutos. Poliésteres de baixa temperatura curam a 150-170 °C com tempos mais longos, e os pós desenvolvidos para MDF começam em cerca de 130 °C. A ficha técnica do produto fornece o cronograma exato.
Quanto tempo assar o revestimento em pó a 400 °F? Os cronogramas publicados a cerca de 400 °F (200-204 °C) são de 5 minutos para uma epóxi padrão, 7-10 minutos para híbridos e 10 minutos para um poliuretano de poliéster. Esse tempo começa quando o metal atinge a temperatura, portanto o tempo de aquecimento deve ser adicionado.
O revestimento em pó pode curar a uma temperatura mais baixa por mais tempo? Sim, dentro da janela de cura indicada na ficha técnica: um poliéster sem TGIC lista 20-40 minutos a 170 °C em vez de 8-16 minutos a 200 °C. Abaixo do mínimo, o filme apenas derrete; poliuretanos precisam de cerca de 177 °C e poliésteres HAA de aproximadamente 163 °C para reagir.
Como você testa a cura do revestimento em pó no chão de fábrica? Execute um perfil de temperatura com um registrador de dados fixado à peça, depois faça um teste de fricção com solvente seguindo o Procedimento Recomendado #8 da PCI ou a ASTM D5402. Um filme totalmente curado pode amolecer ligeiramente ou perder brilho, mas não deve dissolver-se; compare com um painel de referência.
Onde a MUSI Technology se encaixa
A MUSI Technology projeta fornos de cura em lote e em túnel como parte de linhas de pó completas, ajustando o comprimento do forno, a fonte de calor e a circulação de ar à mistura de peças e à ficha técnica do pó. Envie desenhos das peças, pesos e velocidade de linha desejada através da página de contato, ou veja como o forno se integra com a cabine de pintura a pó eletrostática.
Fornecido por Lin Cong, Diretor Técnico, MUSI Technology
Envie-nos o tamanho das suas peças, a capacidade de produção e o tipo de revestimento — os nossos engenheiros respondem com um layout e um orçamento dentro de um dia útil. Contacte a MUSI Technology ou explore a nossa gama de equipamentos.
Guias técnicos relacionados
- Linha de Revestimento para Contentores Marítimos: Especificações e Layout
O revestimento de contentores é um trabalho marinho C5-M executado à velocidade de produção. Sequência de revestimento, espessura da película, dimensionamento de jateamento e cabine, tempo de ciclo por contentor e custo da fábrica em 2026. - Revestimento em pó vs spray líquido: qual escolher
Revestimento em pó vs spray líquido comparados em custo, espessura do filme, gama de cores, emissões de VOC, limites de substrato e aplicações mais adequadas. - Pintura por pulverização robótica vs reciprocador: ROI
Um robô de pintura de seis eixos custa 3-6 vezes mais do que um reciprocador, mas aumenta a eficiência de transferência para 70-90% e lida com modelos mistos. - Linha de Revestimento de Peças Automotivas: Especificações e Produtividade
As linhas de revestimento automotivo devem manter a espessura do filme dentro de mais ou menos 10 mícrons, passar de 500 a 1.000 h de névoa salina e atender aos padrões de aparência OEM. - Linha de Pintura a Pó: Tipos, Especificações e Custo (2026)
Uma linha de pintura a pó faz o pré-tratamento, a aplicação e a cura de peças metálicas em uma esteira transportadora. Guia completo sobre tipos de linha, especificações principais e faixas de preço para 2026.