粉体塗装の欠陥:原因と解決策(2026)
簡単に答えると: ほとんどの粉体塗装欠陥は、ライン上の4つの場所のいずれかに起因します — 前処理薬液、圧縮空気品質、ガンとブースの設定、または硬化ウィンドウです。オレンジピール、ピンホール、フィッシュアイが最も一般的な3つです。オレンジピールは通常、膜厚と硬化ランプが原因です。ピンホールはほぼ常に、多孔質基材またはトラップされた溶剤からのガス抜けです。フィッシュアイはブース上流の油またはシリコーン汚染です。パウダーを変更する前に、空気の露点、炉内の部品温度プロファイル、リンスの導電率をこの順に確認してください。
粉体塗装欠陥を10分でトリアージする方法
欠陥は謎ではなく証拠です。粉体ライン上のほとんどすべての不具合は、あるステーションを指し示すシグネチャを残します。不良品からラインを逆にたどれば、原因は通常1シフトで判明します。
当社に寄せられる生産現場からの問い合わせの大半には、3つのチェックで答えが出ます:
- 圧縮空気の露点とオイルキャリーオーバー。 湿った、または油分を含む空気供給は、フィッシュアイ、スピッティング、不安定な帯電を引き起こします。コンプレッサーではなくガン元で測定してください。
- 炉内の空気温度ではなく、部品温度。 最も厚い部分に熱電対を吊るしてください。180 °Cに10分間到達するパネルと、160 °Cに4分間到達するブラケットは、同じ炉内でも同じようには硬化しません。
- 最終リンスの導電率。 最終リンスの導電率上昇は、薬液が乾燥炉に持ち込まれていることを意味し、後にブリスターや密着不良として現れます。
実際に目にする12の欠陥
クイックリファレンス:一目でわかる12の粉体塗装欠陥
| 塗膜欠陥 | 見た目 | 最も可能性の高い原因 | 最初の是正処置 |
|---|---|---|---|
| オレンジピール | 平らな部分全体にオレンジの皮のような規則的な凹凸のあるテクスチャ。 | 粉体の流動特性に対して膜厚が厚すぎる;オーブンの昇温が遅すぎるため、粉体がレベリングする前にゲル化する;粒子径分布が粗すぎる;またはスプレーガンの電圧が高すぎて最初の層を過剰にパッキングする。 | フィルムの膜厚を粉体の指定範囲(通常、標準的なポリエステルでは60~80 µm)に戻してください。 |
| ピンホール | フィルムを貫通する小さな穴で、しばしば群をなして発生し、通常は鋳物や溶接部でより悪化します。 | ガス抜け。多孔質の基材 — 亜鉛ダイカスト、溶融亜鉛めっき鋼、焼結部品 — から空気や湿気がフィルムのゲル化時に逃げ出し、突き抜けます。 | 塗装前に部品を予備焼成して湿気を追い出します。通常、硬化温度より高い温度で10~15分間行います。 |
| フィッシュアイとクレーター | 盛り上がった縁を持つ小さな円形のくぼみで、中心部に基材が見えることがあります。 | 粉体よりも表面張力が低い物質による汚染 — 油、シリコーン、離型剤。 | シリコーンを見つけ出し、部品からだけでなく建物からも除去してください。 |
| 密着不良 | クロスハッチまたは曲げ試験でコーティングが浮き上がる;ドリル穴や切断エッジでフレークが発生する。 | 十中八九、これは前処理であり、粉体ではない。 | スケジュールを信頼するのではなく、浴を滴定する。 |
| バッチ間の色のばらつき | バッチ内では一致するが、バッチ間や色替えをまたぐと一致しない部品。 | 硬化のばらつきが通常の原因であり、顔料ではない。 | 炉の設定温度ではなく、データログ付きの部品温度プロファイルで硬化ウィンドウを固定する。 |
| たれと流れ | 垂直面や下端に厚膜のカーテンや涙滴状の垂れが生じる。 | 過剰な膜厚。通常、オペレーターが滞留した箇所や再塗装が重なった箇所、または塗布厚に対して溶融粘度が低すぎる粉体で発生します。 | 吐出量を減らし、スプレーガンと被塗物の距離を広げてください。 |
| 凹部の薄膜 — ファラデーケージ効果 | 内側のコーナー、チャンネル、ボックスセクションは薄くなるか素地が出る一方、平らな面は正常に仕上がります。 | 静電界は最も近いエッジへの最短経路をたどるため、帯電した粉体は凹部に入らず、凹部から引き離されます。 | 電圧を約40~60kVに下げ、粉体量を増やし、被塗物が素地の状態で凹部を最初に塗装してください。 |
| 逆電離 | 厚く塗装された領域に現れる、星状、ピット状、または針穴状の表面。オレンジピールと誤認されることがあります。 | 厚すぎる層への過剰な帯電。 | 電圧を下げ、ライン速度を上げるのではなく粉体の供給を遅くしてください。 |
| シード、斑点、異物混入 | 本来なら滑らかな塗膜にある硬いざらつき点。 | 回収回路内の汚染、破れたフィルターカートリッジ、湿気のある保管による粉体の凝集、またはフィルター未設置の作業場からの単なる浮遊粉塵。 | ふるい回収粉体を対策ではなく標準作業として行ってください。 |
| 光沢変動 | 同一部品内または部品間で、同じ色の読み取りが異なる光沢を示す。 | 炉内での硬化ムラ、以前の粉体ケミストリーからの汚染、または異なる光沢レベルの粉体バッチの混合。 | レシピに触れる前に、複数の熱電対で炉内をマッピングし、エアフローのバランスを修正してください。 |
| チッピングと脆化 | フィルムは衝撃時、曲げ時、または取り扱いや輸送中にひび割れや欠けが生じる。 | 過硬化はほとんどの熱硬化性樹脂を脆化させる。 | 硬化プロファイルを測定し、指定されたウィンドウまで削減する。 |
| 硬化後のブリスター | 硬化中または直後に現れる隆起した気泡、時に湿度中で数日後にのみ発生する。 | フィルム下の閉じ込められた水分または可溶性塩残留物。 | 乾燥時間を延長し、部品温度ログで確認する。 |
1. オレンジピール
見た目: 平らな部分全体に、オレンジの皮のような規則的な凹凸テクスチャ。
原因: パウダーの流動特性に対して膜厚が高すぎる;炉の昇温が遅すぎて、レベリング前にパウダーがゲル化する;粒径分布が粗すぎる;またはガン電圧が高すぎて最初の層を過密充填する。
対策: 膜厚をパウダー指定の範囲(標準ポリエステルでは通常60~80 µm)に戻してください。初期の炉昇温を上げて、塗膜が流動温度に早く到達するようにしてください。正しい膜厚でもテクスチャが残る場合、パウダーバッチ自体が粗いので、ラインをさらに調整する前にサプライヤーのデータと粒径を照合してください。
2. ピンホール
見た目: 塗膜を貫通する小さな穴で、しばしば群をなし、鋳物や溶接部で悪化する傾向があります。
原因: ガス抜け。空気や水分が多孔質基材 — 亜鉛ダイカスト、溶融亜鉛めっき鋼、焼結部品 — から塗膜のゲル化時に逃げ、突き抜けます。ブースに入る湿った部品も同様です。
対策: 塗装前に部品を予備焼成して水分を追い出してください。通常は硬化温度以上で10~15分間です。溶融亜鉛めっきや鋳物では、より長く流動状態を保つよう設計されたガス抜け対応パウダーを使用してください。乾燥炉が実際に乾燥していることを確認してください。乾燥炉を出た部品が温かいのにブラインドホール内で湿っている場合、必ずピンホールが発生します。
3. フィッシュアイとクレーター
見た目: 盛り上がった縁を持つ小さな円形のくぼみで、中心に基材が見えることもあります。
原因: パウダーより表面張力が低い汚染物質 — 油、シリコーン、離型剤。シリコーンが最悪で、微量でも十分です。一般的な発生源は圧縮空気、コンベアチェーン潤滑油の部品への滴下、ハンドクリーム、ブース付近で使用されるエアゾールスプレーです。
対策: シリコーンを見つけ、部品からだけでなく建屋から除去してください。エアラインに凝集フィルターを追加または整備してください。塗装ゾーンと冷却ゾーンの上方のチェーン下にドリップトレイを取り付けてください。シリコーンがブースと回収システムに入ると、回路全体を分解清掃することを覚悟してください。
4. 密着不良
見た目: クロスハッチまたは曲げ試験で塗膜が浮き上がる;ドリル穴や切断エッジで剥がれる。
原因: 10回中9回はパウダーではなく前処理です。脱脂不足、劣化した化成浴、汚染源になったリンス、または化成層を脱水するほど高い乾燥温度。
対策: スケジュールを信用せず、浴を滴定してください。最終リンスの導電率とフリーリンス水質を確認してください。アルミニウムでは、クロムフリーのチタンまたはジルコニウム化成処理がサプライヤー指定の皮膜量を形成していることを確認してください — ドリフトした浴でも外観やにおいは正常に見えます。
5. バッチ間の色のばらつき
見た目: バッチ内では一致するが、バッチ間や色替えをまたいで一致しない部分。
原因: 硬化ばらつきが通常の原因であり、顔料ではない。過硬化は多くの顔料を変化させ、白や明るい色が最も目立つ。第二の原因:バッチ間で再生粉比率が変動すること。第三:完全に清掃されていないブース内の前色の残留粉。
対策: 硬化ウィンドウは、オーブン設定温度ではなく、データログ付きの部品温度プロファイルで固定する。バージン材対再生材の比率を定め、固定しておく。頻繁な色替えには、専用カートリッジモジュールを備えたクイックチェンジブースが、交差汚染経路を完全に排除する。
6. たれと流れ
見た目: 垂直面や下端に生じる、厚くなった塗膜のカーテンまたは涙滴状の垂れ。
原因: 過剰な膜厚。通常は作業者が滞留した箇所や、重ね塗りが重なった箇所。または、適用膜厚に対して溶融粘度が低すぎる粉体。
対策: 吐出量を減らし、ガンと部品の距離を増やす。作業が許す場合は、手動タッチアップをレシプロケータに移し、パスパターンを作業者依存ではなく再現可能にする。
7. 凹部の薄膜 — ファラデーケージ効果
見た目: 内角、チャンネル、ボックスセクションは、平面が適正でも薄くなったり素地が出たりする。
原因: 静電界は最も近いエッジへの最短経路をたどるため、帯電した粉体は凹部に入り込むのではなく、凹部から引き離されます。
対策: 電圧を約40~60 kVまで下げ、粉体量を増やし、部品が素地の状態でまず凹部に吹き付けます。トライボ帯電ガンは同じ電界を生じないため、深い溝では明らかに優れています。ハンガー上の部品を再配置し、凹部がガンに正対するようにします。
8. 逆電離
見た目: 厚く塗装された領域に現れる、星状、斑点状、または針穴状の表面で、オレンジピールと誤認されることがあります。
原因: 厚すぎる層に多すぎる電荷が入り込んでいます。閉じ込められた電荷が破壊し、小さなクレーターを塗膜を通して吹き戻します。
対策: ライン速度を上げるのではなく、電圧を下げ、粉体供給を遅くします。部品が適切にアースされていることを確認してください。ハンガーを通した抵抗が約1 MΩを超えると、それを引き起こすのに十分です。フックは日常的に清掃してください。塗装されたフックは、最も一般的なアース不良の単一原因です。
9. シード、斑点、異物混入
見た目: それ以外は平滑な塗膜の中にある、硬いざらついた点。
原因: 回収回路内の汚染、破れたフィルターカートリッジ、湿気のある保管による粉体の凝集、またはフィルターのない工場からの単なる浮遊粉塵。
対策: 回収粉体のふるい分けを、対策ではなく標準作業として行います。カートリッジはスケジュールに従って点検し、外観ではなく差圧で交換します。塗装室を微正圧に保ち、ろ過された外気を取り入れて、粉塵が入るのではなく出ていくようにします。
10. 光沢変動
見た目: 同じ色が、1つの部品内または部品間で異なる光沢を示すこと。
原因: オーブン内の硬化ムラ、以前の粉体ケミストリーからの汚染、または異なる光沢レベルの粉体バッチの混合。
対策: 複数の熱電対でオーブンをマッピングし、レシピに触れる前にエアフローのバランスを修正します。負荷をかけたオーブンの上部と下部で20 °Cの差はよくあり、光沢を目に見えて変化させるのに十分です。
11. チッピングと脆化
見た目: 塗膜が衝撃時、曲げ部、または取り扱いや輸送中に割れたり欠けたりすること。
原因: 過硬化はほとんどの熱硬化性樹脂を脆化させます。過剰な膜厚も同様です。屋外耐久性のために選ばれた粉体は、部品が必要とする柔軟性を単に持たない場合があります。
対策: 硬化プロファイルを測定し、指定されたウィンドウまで抑えます。部品が塗装後に成形される場合、粉体は最初から柔軟性を基準に選択する必要があります。誤ったケミストリーはライン調整では修正できません。
12. 硬化後のブリスター
見た目: 硬化中または直後に現れる隆起した気泡で、湿度中で数日後に初めて現れることもあります。
原因: 塗膜下に閉じ込められた水分または可溶性塩の残留物。通常は最終リンスの不完全さ、継ぎ目や止まり穴に残った水、または部品質量に対して短すぎる乾燥オーブンです。
対策: 乾燥を延長し、部品温度ログで確認します。水がポケットに溜まらないよう、排水穴を追加するか、ハンガー上の部品の向きを変えます。リンス水の品質を確認します。塩残留物が疑われる場合、脱イオン最終リンスが信頼できる答えです。
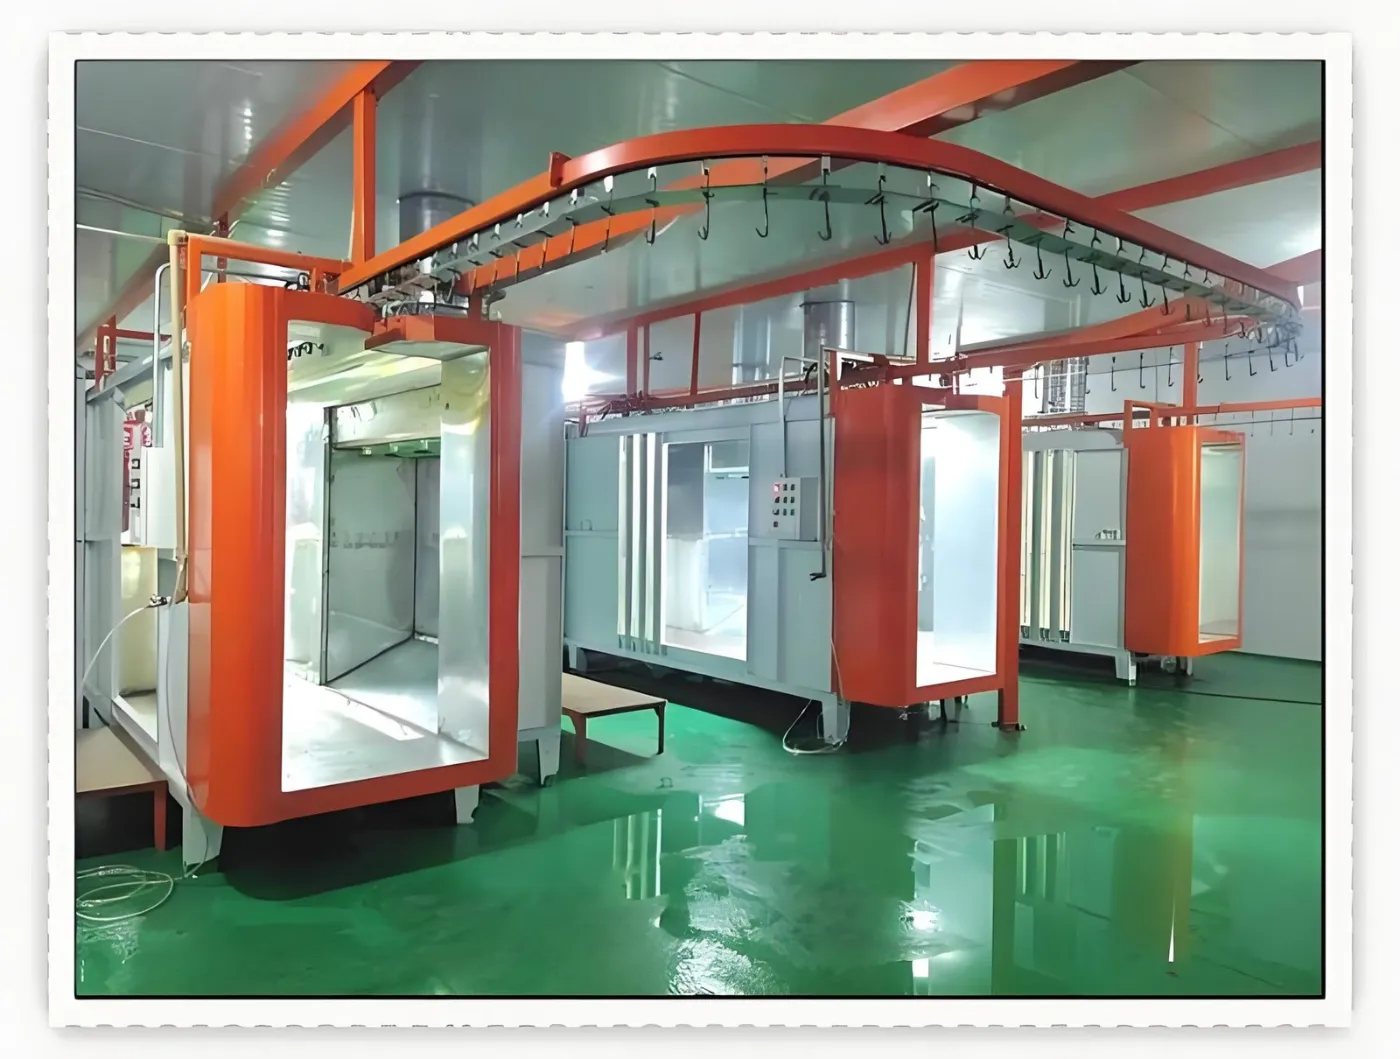
どのステーションがどの欠陥を引き起こすか
| 表面処理ライン上のステーション | 引き起こす欠陥 | 測定するもの |
|---|---|---|
| 脱脂と前処理 | 密着不良、ブリスター、フィッシュアイ | 浴の滴定、最終リンスの導電率 |
| ドライオフオーブン | ピンホール、ブリスター | 空気温度ではなく、部品温度と滞留時間 |
| 圧縮空気 | フィッシュアイ、スピッティング、不安定な帯電 | ガンでの露点と油分 |
| ガンとブース | オレンジピール、逆電離、薄い凹部、垂れ | kV、µA、粉体供給、アース抵抗 |
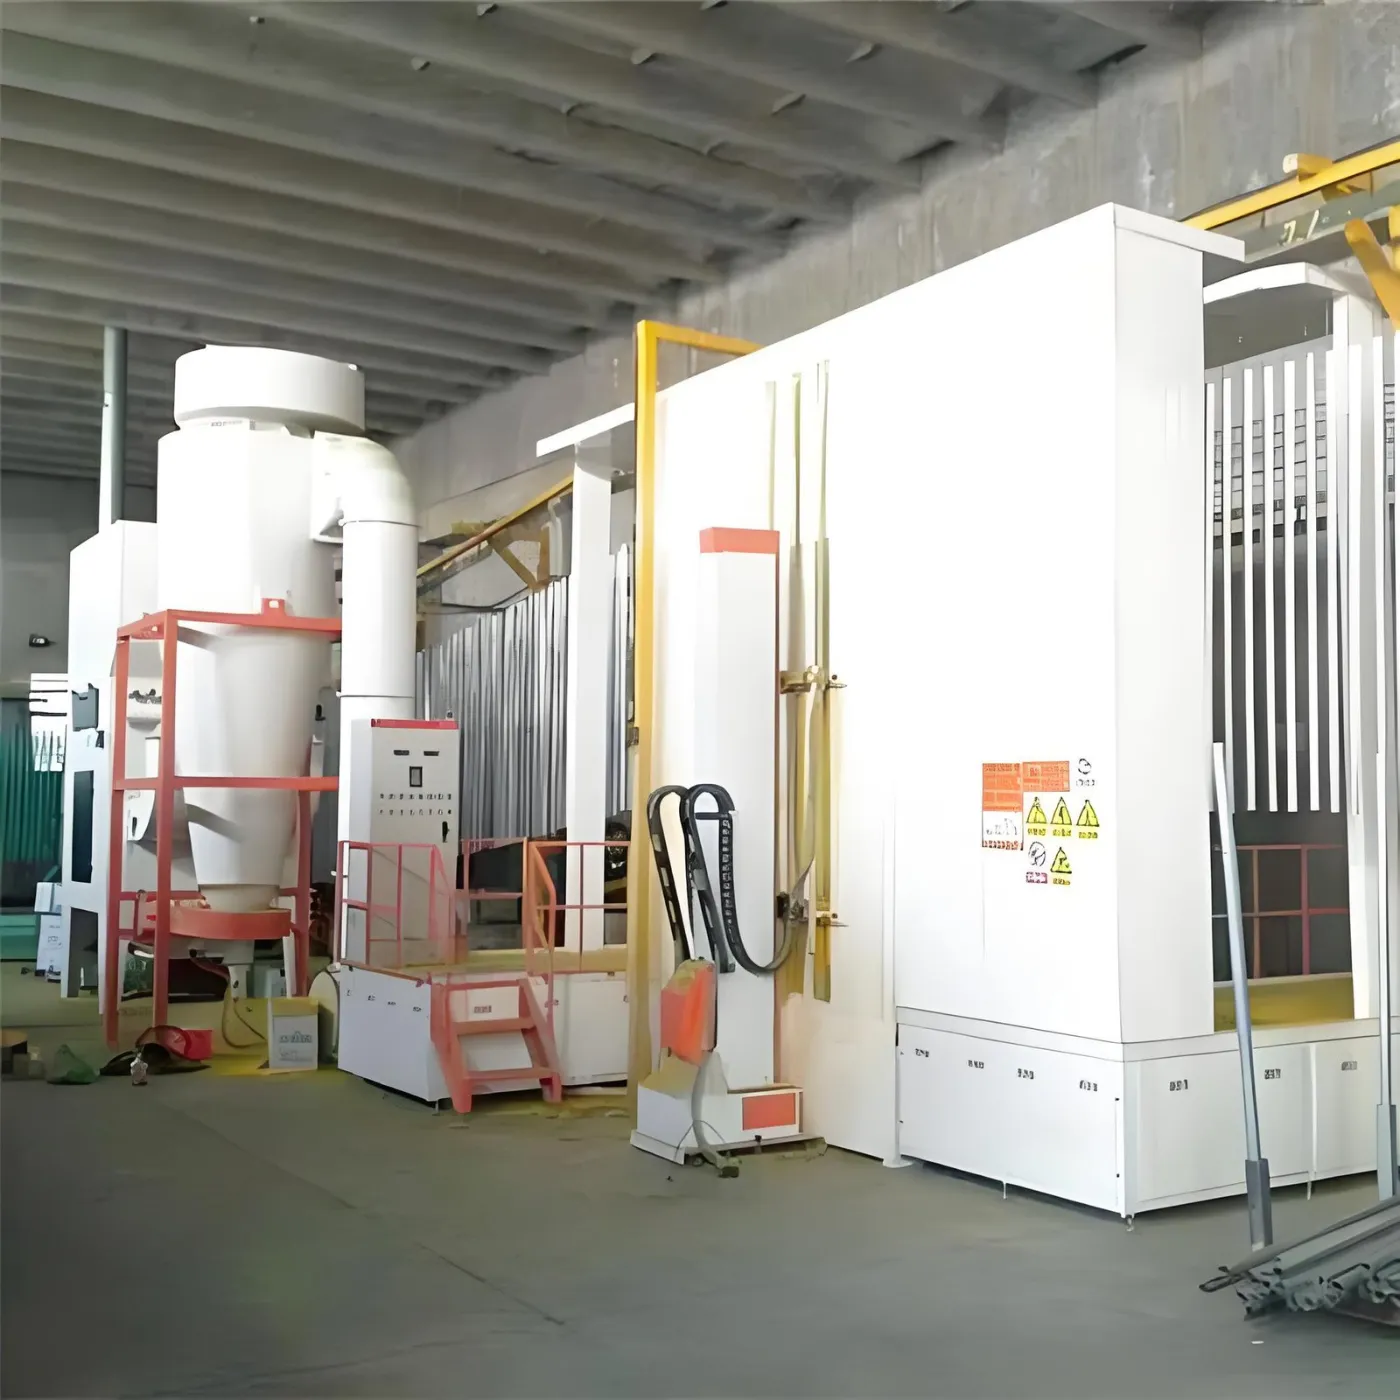
| 粉体回収 | シード、斑点、色ずれ | カートリッジ差圧、回収比率 |
| 硬化炉 | 色変動、光沢変動、脆化、硬化不足 | 多点部品温度プロファイル |
| コンベアとハンガー | フック跡、アース不良、油垂れ | フックの清浄度、チェーン潤滑ポイント |
ほとんどの欠陥を防ぐ2つの測定
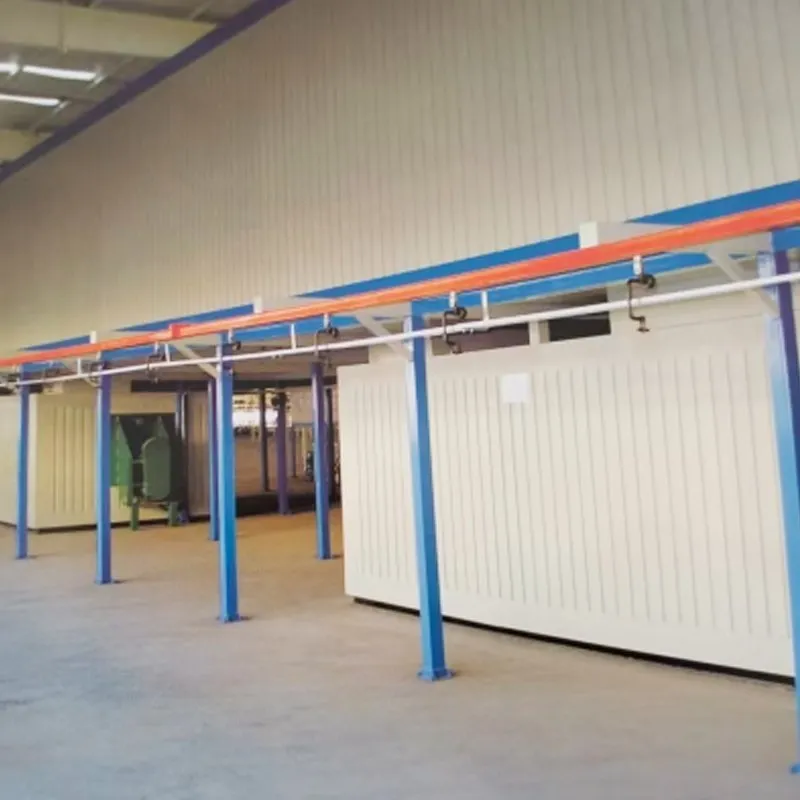
データログ付き部品温度プロファイル。 部品ファミリーごとに1回のロガー実行を行い、負荷パターンが変わったときに繰り返すことで、色ずれ、光沢変動、脆化、硬化不足を考えられる原因のリストから除外できます。これは粉体ラインで最も価値の高い計器であり、最も頻繁に欠けているものです。
ガンでの圧縮空気露点。 空気品質の問題は修正が安価で、不良品箱から診断するのは高価です。ブースの実際の消費量に合わせたサイズのドライヤーと凝集フィルターは、欠陥のあるクラス全体を恒久的に排除します。
よくある質問
最も一般的な粉体塗装の欠陥は何ですか?
オレンジピール、次にピンホールとフィッシュアイです。オレンジピールは通常、皮膜の厚みと遅い炉の昇温の組み合わせです。ピンホールは、多孔質基材または湿った状態でブースに入った部品からのガス放出です。フィッシュアイは油またはシリコンの汚染で、最も多くの場合、圧縮空気またはチェーン潤滑油の滴りによって持ち込まれます。
亜鉛メッキおよび鋳造部品のピンホールを止めるにはどうすればよいですか?
塗装前に部品を硬化温度以上で10~15分間予備焼成し、水分と閉じ込められたガスを追い出し、ガス放出に耐えるように配合された粉体を使用します。乾燥炉が目に見える表面だけでなく、止まり穴や継ぎ目も乾燥させていることを確認してください。
なぜ角や溝で部品が薄く仕上がるのですか?
それはファラデーケージ効果です。静電界が凹部に入らず、最も近いエッジに流れてしまうのです。電圧をおよそ40~60 kVに下げ、パウダー量を増やし、部品がまだ素地のうちに凹部を先に塗装してください。トライボガンは深い部分で明らかに優れた性能を発揮します。
色のばらつきはパウダーが原因ですか、それともラインですか?
通常はラインです。硬化条件の変動が顔料を変化させ、過硬化は白や明るい色で最も大きく変化します。次に多い2つの原因は、回収粉比率のドリフトと、色替え間のブース清掃不足です。バッチをサプライヤーに返す前に、硬化プロファイルと新粉対回収粉の比率を確認してください。
アルミニウムで密着不良が起こる原因は何ですか?
ほとんどの場合、前処理です。鋼用に開発されたリン酸鉄系やリン酸亜鉛系の薬液はアルミニウムには適していません。建築用途では、クロムフリーのチタンまたはジルコニウム化成処理が標準です。浴がまだ規格内だと決めつけず、化成皮膜量を検証してください。
過硬化と硬化不足をどう見分けますか?
硬化不足は溶剤ラブ試験に不合格となり、密着性と耐薬品性の低下を示します。過硬化は色変化、光沢変化、そして曲げ部で欠ける脆い塗膜を示します。どちらも同じツール、すなわち炉内を通る部品温度プロファイルで診断します。
MUSI Technologyが適合する領域
MUSI Technologyは、前処理、乾燥、ブース、回収、硬化炉、コンベアを一つのシステムとして、完全な粉体塗装および表面処理ラインを設計・構築しています。最も根強い欠陥は、オペレーターの問題ではなくライン設計の問題です。誤った部品質量に合わせた乾燥炉、気流のバランスが取れていない炉、または実用的な色替えルーチンのないブースは、オペレーターが何をしても同じ不良品を出し続けます。
既存ラインの欠陥を診断している場合は、部品の写真、基材、膜厚、およびお持ちであれば炉のプロファイルを送ってください。新しいラインを指定する場合は、ワークサイズ、材料、目標生産量、塗装タイプを送ってください。MUSIのエンジニアが予備的なプロセスフローと設備リストを作成できます。
MUSI Technology テクニカルディレクター、Lin Cong 提供
部品サイズ、スループット、コーティングの種類をお送りください。弊社のエンジニアが1営業日以内にレイアウトと予算をご返信します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.
関連技術ガイド
- ロボット塗装 vs レシプロケーター:ROI
6軸塗装ロボットはレシプロケーターの3~6倍のコストがかかるが、転写効率を70~90%に高め、混合モデルに対応できる。 - 自動車部品塗装ライン:仕様とスループット
自動車塗装ラインは、膜厚を±10ミクロン以内に維持し、500~1,000時間の塩水噴霧試験に合格し、OEMの外観基準を満たす必要があります。 - 粉体塗装ライン:種類、仕様、コスト(2026年)
パウダーコーティングラインはコンベア上で金属部品を前処理、塗装、硬化します。ラインの種類、主要仕様、2026年の価格帯に関する完全ガイド。 - 粉体塗装前処理ライン:工程とコスト
前処理ラインは、塗装前に金属表面の脱脂、リンス、化成処理を行います。3、5、7ステージのレイアウト、リン酸塩対。 - BESSコンテナコーティングライン:仕様と腐食
バッテリーエネルギー貯蔵コンテナにはC4からC5-Mの腐食保護が必要です:Sa2.5までのショットブラスト、亜鉛-richプライマー、耐候性ポリエステルトップコート。