Pulverbeschichtungsfehler: Ursachen und Lösungen (2026)
Kurze Antwort: Die meisten Pulverbeschichtungsfehler lassen sich auf eine von vier Stellen in der Linie zurückführen – Vorbehandlungschemie, Druckluftqualität, Einstellungen von Pistole und Kabine oder das Härtungsfenster. Orangenschale, Nadelstiche und Fischaugen sind die drei häufigsten. Orangenschale ist normalerweise Schichtaufbau plus Härtungsrampe; Nadelstiche sind fast immer Ausgasung aus einem porösen Substrat oder eingeschlossenes Lösungsmittel; Fischaugen sind Öl- oder Silikonverunreinigungen vor der Kabine. Bevor Sie das Pulver wechseln, prüfen Sie Lufttaupunkt, Bauteiltemperaturprofil im Ofen und Leitfähigkeit des Spülwassers – in dieser Reihenfolge.
Wie man einen Pulverbeschichtungsfehler in zehn Minuten eingrenzt
Ein Fehler ist ein Beweis, kein Rätsel. Fast jeder Fehler an einer Pulverlinie hinterlässt eine Signatur, die auf eine Station hinweist. Arbeiten Sie die Linie vom Ausschuss rückwärts, und die Ursache fällt normalerweise innerhalb einer Schicht heraus.
Drei Prüfungen beantworten die Mehrheit der Anrufe, die wir aus der Produktion erhalten:
- Taupunkt und Ölverschleppung der Druckluft. Eine feuchte oder ölige Luftversorgung erzeugt Fischaugen, Spritzer und inkonsistente Aufladung. Messen Sie an der Pistole, nicht am Kompressor.
- Bauteiltemperatur im Ofen, nicht Lufttemperatur. Hängen Sie ein Thermoelement an den schwersten Abschnitt. Ein Blech, das 180 °C für 10 Minuten erreicht, und eine Halterung, die 160 °C für 4 Minuten erreicht, härten nicht gleich, selbst im selben Ofen.
- Leitfähigkeit des letzten Spülgangs. Steigende Leitfähigkeit im letzten Spülgang bedeutet Verschleppung von Chemie in den Trocknungsofen, und das zeigt sich später als Blasen und Haftungsverlust.
Die zwölf Fehler, die Sie tatsächlich sehen werden
Kurzübersicht: die zwölf Pulverbeschichtungsfehler auf einen Blick
| Beschichtungsfehler | Wie es aussieht | Wahrscheinlichste Ursache | Erste Korrekturmaßnahme |
|---|---|---|---|
| Orangenschale | Eine regelmäßige genoppte Textur auf ebenen Flächen, wie die Schale einer Orange. | Schichtdicke zu hoch für die Fließeigenschaften des Pulvers; zu langsamer Ofenanstieg, sodass das Pulver geliert, bevor es verläuft; zu grobe Partikelgrößenverteilung; oder Spritzpistolenspannung hoch genug, um die erste Schicht zu überpacken. | Filmaufbau auf das vom Pulver vorgegebene Fenster bringen (üblich sind 60–80 µm für ein Standardpolyester). |
| Nadelstiche | Winzige Löcher direkt durch den Film, oft in Gruppen, meist schlimmer bei Gussteilen und Schweißnähten. | Ausgasung. Luft oder Feuchtigkeit entweicht aus einem porösen Substrat – Zinkdruckguss, verzinkter Stahl, Sinterteile –, während der Film geliert, und durchstößt ihn. | Die Teile vor dem Beschichten vorbacken, um Feuchtigkeit auszutreiben, typischerweise 10–15 Minuten oberhalb der Härtungstemperatur. |
| Fischaugen und Krater | Kleine runde Vertiefungen mit erhöhtem Rand, in der Mitte manchmal das Substrat sichtbar. | Verunreinigung mit einer niedrigeren Oberflächenspannung als das Pulver – Öl, Silikon oder Trennmittel. | Das Silikon finden und aus dem Gebäude entfernen, nicht nur vom Teil. |
| Schlechte Haftung | Beschichtung hebt sich im Gitterschnitt- oder Biegetest ab; Abplatzungen an Bohrlöchern und Schnittkanten. | In neun von zehn Fällen ist das die Vorbehandlung, nicht das Pulver. | Titrieren Sie die Bäder, anstatt dem Zeitplan zu vertrauen. |
| Farbabweichung zwischen Chargen | Teile, die innerhalb einer Charge übereinstimmen, aber nicht über Chargen hinweg oder über einen Farbwechsel. | Härtungsschwankungen sind die übliche Ursache, nicht das Pigment. | Legen Sie das Härtungsfenster mit datenprotokollierten Bauteiltemperaturprofilen fest, anstatt mit der Ofensolltemperatur. |
| Hänger und Läufer | Ein Vorhang oder Tropfen verdickten Films auf vertikalen Flächen und unteren Kanten. | Übermäßiger Filmaufbau, meist dort, wo der Bediener verweilt ist oder wo sich Nachbeschichtungen überlappt haben; oder ein Pulver, dessen Schmelzviskosität für die aufgetragene Schichtdicke zu niedrig ist. | Förderung reduzieren und den Abstand zwischen Spritzpistole und Werkstück vergrößern. |
| Dünner Film in Vertiefungen — der Faraday-Käfig-Effekt | Innenecken, Kanäle und Hohlkammern werden dünn oder blank beschichtet, während ebene Flächen korrekt sind. | Das elektrostatische Feld folgt dem kürzesten Weg zur nächsten Kante, sodass geladenes Pulver von Vertiefungen weggezogen wird, anstatt in sie hinein. | Spannung auf etwa 40–60 kV senken und das Pulvervolumen erhöhen, wobei Vertiefungen zuerst besprüht werden, solange das Werkstück blank ist. |
| Rückionisation | Eine sternförmige, narbige oder nadelstichartige Oberfläche in stark beschichteten Bereichen, die manchmal mit Orangenschale verwechselt wird. | Zu viel Ladung in eine zu dicke Schicht. | Spannung senken und die Pulverzufuhr verlangsamen, statt die Linie zu beschleunigen. |
| Körner, Flecken und Einschlüsse | Harte, körnige Punkte in einem ansonsten glatten Film. | Verunreinigung im Rückgewinnungskreislauf, eine gerissene Filterpatrone, Pulveragglomerate durch feuchte Lagerung oder schlicht luftgetragener Staub aus einer ungefilterten Werkstatt. | Rückgewinnungspulver standardmäßig sieben, nicht als Notlösung. |
| Glanzvariation | Dieselbe Farbe liest unterschiedlichen Glanz über ein Teil hinweg oder zwischen Teilen. | Ungleichmäßige Aushärtung im Ofen, Verunreinigung durch eine vorherige Pulverchemie oder gemischte Pulverchargen mit unterschiedlichen Glanzgraden. | Den Ofen mit mehreren Thermoelementen vermessen und die Luftstrombalance korrigieren, bevor das Rezept angefasst wird. |
| Abplatzen und Sprödigkeit | Der Film reißt oder splittert bei Aufprall, an Biegungen oder während der Handhabung und des Transports. | Überhärtung versprödet die meisten Duroplaste. | Profilieren Sie die Härtung und reduzieren Sie sie auf das spezifizierte Fenster. |
| Blasenbildung nach der Härtung | Erhabene Blasen, die während der Härtung oder kurz danach auftreten, manchmal erst nach Tagen in Feuchtigkeit. | Eingeschlossene Feuchtigkeit oder lösliche Salzrückstände unter dem Film. | Verlängern Sie die Trocknungszeit und überprüfen Sie sie mit einem Bauteiltemperaturprotokoll. |
1. Orangenschale
Sieht aus wie: eine regelmäßige genoppte Textur über flache Bereiche, wie die Schale einer Orange.
Ursache: Schichtdicke zu hoch für die Fließeigenschaften des Pulvers; Ofenrampe zu langsam, sodass das Pulver geliert, bevor es verläuft; Partikelgrößenverteilung zu grob; oder Pistolenspannung hoch genug, um die erste Schicht zu überpacken.
Lösung: Schichtdicke zurück in das vom Pulver spezifizierte Fenster bringen (üblich sind 60–80 µm für ein Standardpolyester). Die frühe Ofenrampe erhöhen, damit der Film schneller die Fließtemperatur erreicht. Wenn die Textur bei korrekter Schichtdicke bestehen bleibt, ist die Pulvercharge selbst grob — Partikelgröße mit den Herstellerangaben abgleichen, bevor die Linie weiter angepasst wird.
2. Nadelstiche
Sieht aus wie: winzige Löcher direkt durch den Film, oft in Clustern, meist schlimmer bei Gussteilen und Schweißnähten.
Ursache: Ausgasung. Luft oder Feuchtigkeit entweicht aus einem porösen Substrat — Zinkdruckguss, verzinkter Stahl, Sinterteile — während der Film geliert, und durchstößt ihn. Feuchte Teile, die in die Kabine gelangen, tun dasselbe.
Lösung: Die Teile vor dem Beschichten vorbacken, um Feuchtigkeit auszutreiben, typischerweise 10–15 Minuten über der Härtungstemperatur. Für verzinkte und gegossene Werkstücke ein ausgasungstolerantes Pulver verwenden, das länger offen bleibt. Bestätigen, dass der Trocknungsofen tatsächlich trocknet: Ein Teil, das den Trocknungsofen warm, aber in einem Sackloch feucht verlässt, bekommt jedes Mal Nadelstiche.
3. Fischaugen und Krater
Sieht aus wie: kleine runde Vertiefungen mit erhöhtem Rand, in der Mitte manchmal das Substrat sichtbar.
Ursache: Verunreinigung mit einer niedrigeren Oberflächenspannung als das Pulver — Öl, Silikon oder Trennmittel. Silikon ist der schlimmste Übeltäter, weil eine Spur ausreicht. Häufige Quellen sind Druckluft, Schmierstoff der Förderkette, der auf Teile tropft, Handcreme und Aerosolsprays, die irgendwo in der Nähe der Kabine verwendet werden.
Lösung: Das Silikon finden und aus dem Gebäude entfernen, nicht nur vom Teil. Koaleszenzfilter an der Luftleitung ergänzen oder warten. Auffangwannen unter der Kette über den Beschichtungs- und Kühlzonen anbringen. Sobald Silikon in einer Kabine und im Rückgewinnungssystem ist, ist damit zu rechnen, dass der gesamte Kreislauf abgebaut und gereinigt werden muss.
4. Schlechte Haftung
Sieht aus wie: Die Beschichtung löst sich beim Gitterschnitt- oder Biegetest; Abplatzungen an Bohrlöchern und Schnittkanten.
Ursache: In neun von zehn Fällen ist das die Vorbehandlung, nicht das Pulver. Unzureichende Entfettung, ein erschöpftes Konversionsbad, eine Spülung, die zur Kontaminationsquelle geworden ist, oder eine Trocknungstemperatur, die hoch genug ist, um die Konversionsschicht zu dehydratisieren.
Lösung: Die Bäder titrieren, statt dem Zeitplan zu vertrauen. Leitfähigkeit der Endspülung und Qualität des freien Spülwassers prüfen. Bei Aluminium bestätigen, dass die chromfreie Titan- oder Zirkoniumkonversion das vom Lieferanten spezifizierte Schichtgewicht aufbaut — ein Bad, das abgedriftet ist, sieht und riecht noch normal.
5. Farbabweichung zwischen Chargen
Sieht aus wie: Teile, die innerhalb einer Charge übereinstimmen, aber nicht über Chargen hinweg oder über einen Farbwechsel hinweg.
Ursache: Härtungsschwankung ist der übliche Übeltäter, nicht das Pigment. Überhärtung verschiebt viele Pigmente, Weiß und helle Farben am sichtbarsten. Zweite Ursache: Rückgewinnungsverhältnis driftet zwischen Chargen. Dritte: Restpulver der vorherigen Farbe in einer Kabine, die nicht vollständig gereinigt wurde.
Lösung: Das Härtungsfenster mit datenprotokollierten Bauteiltemperaturprofilen festlegen, nicht mit dem Ofensollwert. Das Verhältnis von Neupulver zu Rückgewinnung festlegen und konstant halten. Bei häufigen Farbwechseln entfernt eine Schnellwechselkabine mit dediziertem Kartuschenmodul den Weg der Kreuzkontamination vollständig.
6. Hänger und Läufer
Sieht aus wie: ein Vorhang oder Tropfen verdickten Films an vertikalen Flächen und Unterkanten.
Ursache: Übermäßige Schichtdicke, meist dort, wo der Bediener verweilt ist oder wo sich eine Nachbeschichtung überlappt hat; oder ein Pulver, dessen Schmelzviskosität für die aufgetragene Dicke zu niedrig ist.
Lösung: Förderung reduzieren und Pistolenabstand zum Teil erhöhen. Wo die Aufgabe es zulässt, manuelles Nacharbeiten auf einen Reziprator verlagern, damit das Passmuster wiederholbar ist und nicht vom Bediener abhängt.
7. Dünner Film in Vertiefungen — der Faraday-Käfig-Effekt
Sieht aus wie: Innenecken, Kanäle und Kastenprofile kommen dünn oder blank heraus, während flache Flächen korrekt sind.
Ursache: Das elektrostatische Feld folgt dem kürzesten Weg zur nächsten Kante, sodass geladenes Pulver von Vertiefungen weggezogen wird, statt in sie hinein.
Lösung: Die Spannung auf etwa 40–60 kV senken und das Pulvervolumen erhöhen, wobei Vertiefungen zuerst besprüht werden, solange das Teil blank ist. Tribo-Aufladungspistolen sind in tiefen Kanälen deutlich besser, weil sie kein vergleichbares Feld erzeugen. Teile am Aufhänger so umpositionieren, dass Vertiefungen direkt zu den Pistolen zeigen.
8. Rückionisation
Sieht aus wie: eine sternförmige, narbige oder nadelstichartige Oberfläche in stark beschichteten Bereichen, manchmal mit Orangenschale verwechselt.
Ursache: zu viel Ladung in eine zu dicke Schicht. Die eingeschlossene Ladung bricht zusammen und bläst kleine Krater zurück durch den Film.
Lösung: Die Spannung senken und die Pulverförderung verlangsamen, statt die Linie zu beschleunigen. Bestätigen, dass das Teil ordnungsgemäß geerdet ist — ein Widerstand über etwa 1 MΩ durch den Aufhänger reicht aus, um dies zu verursachen. Haken routinemäßig reinigen; beschichtete Haken sind der häufigste Erdungsfehler.
9. Körner, Flecken und Einschlüsse
Sieht aus wie: harte körnige Punkte in einem ansonsten glatten Film.
Ursache: Kontamination im Rückgewinnungskreislauf, eine gerissene Filterkartusche, Pulveragglomerate aus feuchter Lagerung oder schlicht luftgetragener Staub aus einer ungefilterten Werkstatt.
Lösung: Rückgewinnungspulver standardmäßig sieben, nicht als Abhilfe. Kartuschen nach Plan prüfen und nach Differenzdruck ersetzen, nicht nach Aussehen. Den Beschichtungsraum bei leichtem Überdruck mit gefilterter Zuluft halten, damit Staub nach außen statt nach innen wandert.
10. Glanzvariation
Sieht aus wie: dieselbe Farbe liest unterschiedlichen Glanz auf einem Teil oder zwischen Teilen.
Ursache: Ungleichmäßige Härtung im Ofen, Kontamination durch eine vorherige Pulverchemie oder gemischte Pulverchargen mit unterschiedlichen Glanzgraden.
Lösung: Den Ofen mit mehreren Thermoelementen vermessen und die Luftstrombalance korrigieren, bevor das Rezept angefasst wird. Eine Abweichung von 20 °C zwischen Ober- und Unterseite eines beladenen Ofens ist üblich und reicht aus, um den Glanz sichtbar zu verändern.
11. Abplatzen und Sprödigkeit
Sieht aus wie: der Film reißt oder splittert bei Aufprall, an Biegungen oder während der Handhabung und des Transports.
Ursache: Überhärtung versprödet die meisten Duroplaste. Übermäßiger Schichtaufbau bewirkt dasselbe. Ein Pulver, das für Witterungsbeständigkeit im Außenbereich gewählt wurde, hat möglicherweise einfach nicht die Flexibilität, die das Teil benötigt.
Lösung: den Härtungsverlauf profilieren und auf das spezifizierte Fenster zurückfahren. Wenn das Teil nach der Beschichtung umgeformt wird, muss das Pulver von Anfang an auf Flexibilität ausgelegt sein — keine Linieneinstellung kann die falsche Chemie korrigieren.
12. Blasenbildung nach der Härtung
Sieht aus wie: erhabene Blasen, die während der Härtung oder kurz danach auftreten, manchmal erst nach Tagen in Feuchtigkeit.
Ursache: eingeschlossene Feuchtigkeit oder löslicher Salzrückstand unter dem Film. Meist eine unvollständige Schlussspülung, Wasser, das in Fugen und Sacklöchern verbleibt, oder ein Trockenofen, der für die Teilemasse zu kurz ist.
Lösung: Trocknung verlängern und mit einem Teiletemperaturprotokoll prüfen. Ablaufbohrungen hinzufügen oder das Teil an der Aufhängung neu ausrichten, damit Wasser nicht in einer Tasche stehen bleiben kann. Spülwasserqualität überprüfen — entionisiertes Schlussspülen ist die zuverlässige Antwort, wenn Salzrückstände vermutet werden.
Welche Station welchen Fehler verursacht
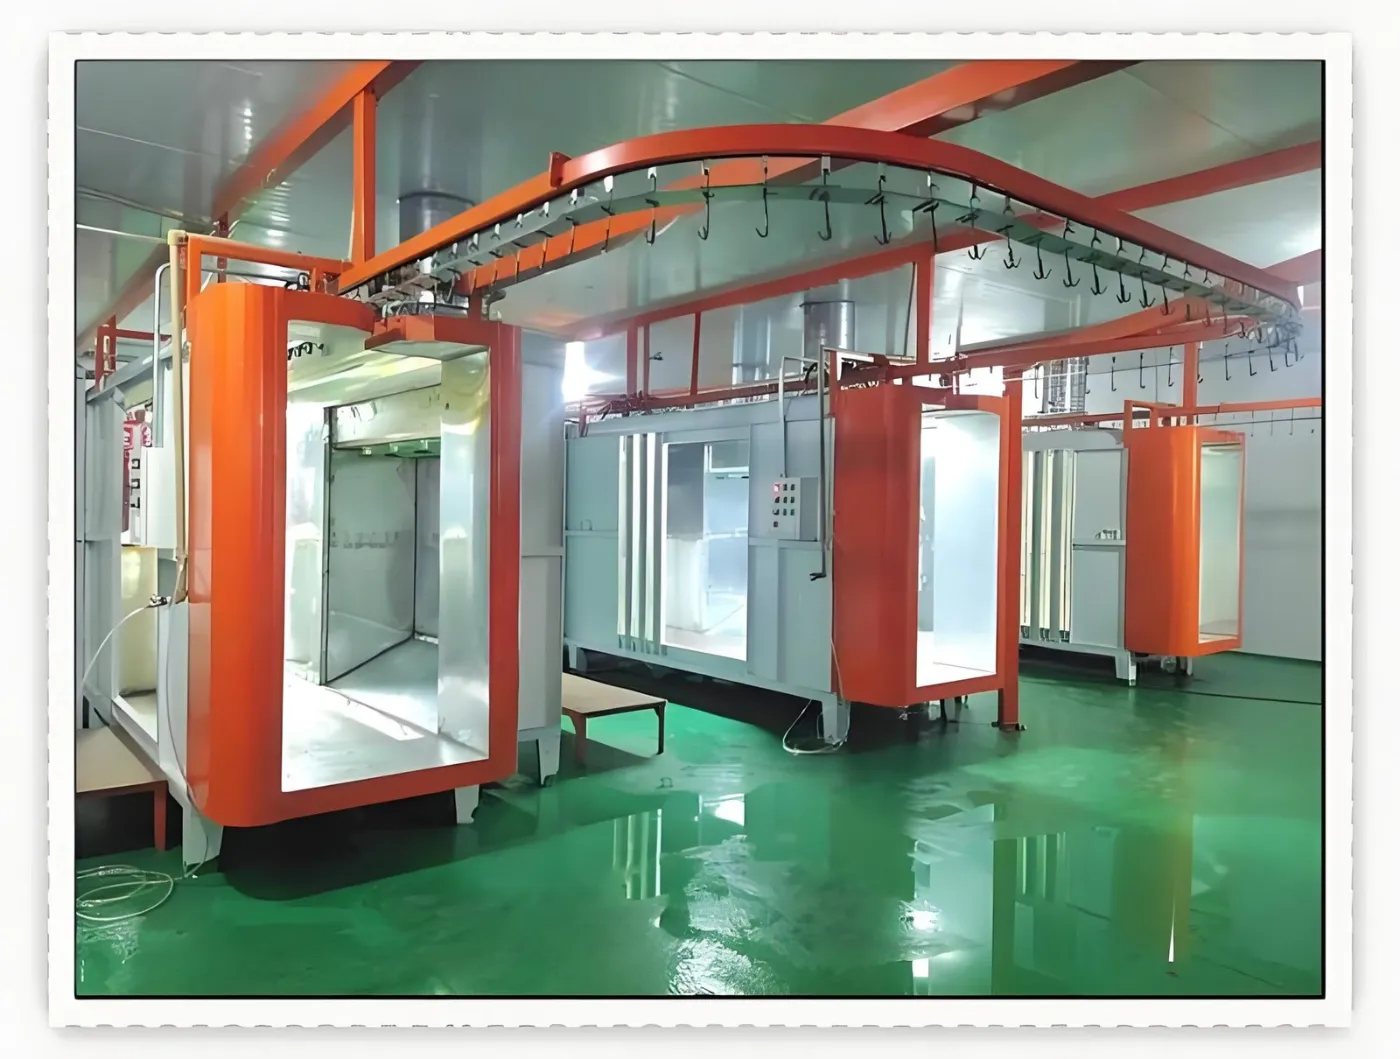
| Station auf der Oberflächenbehandlungslinie | Defekte, die es verursacht | Was zu messen ist |
|---|---|---|
| Entfetten und Vorbehandlung | Schlechte Haftung, Blasenbildung, Fischaugen | Badtitration, Leitfähigkeit des Nachspülwassers |
| Trockenofen | Nadelstiche, Blasenbildung | Teiletemperatur und Verweilzeit, nicht Lufttemperatur |
| Druckluft | Fischaugen, Spritzen, instabile Aufladung | Taupunkt und Ölgehalt an der Pistole |
| Pistolen und Kabine | Orangenhaut, Rückionisation, dünne Vertiefungen, Läufer | kV, µA, Pulverförderung, Erdungswiderstand |
| Pulverrückgewinnung | Körner, Flecken, Farbdrift | Differenzdruck der Patrone, Rückgewinnungsverhältnis |
| Härteofen | Farbabweichung, Glanzabweichung, Sprödigkeit, Unterhärtung | Mehrpunkt-Temperaturprofil des Teils |
| Förderer und Aufhänger | Hakenmarkierungen, Erdungsfehler, Öltropfen | Sauberkeit der Haken, Schmierstellen der Kette |
Die zwei Messungen, die die meisten Defekte verhindern
Ein datenprotokolliertes Temperaturprofil des Teils. Ein Logger-Lauf pro Teilefamilie, wiederholt bei Änderung des Beladungsmusters, entfernt Farbdrift, Glanzabweichung, Sprödigkeit und Unterhärtung aus der Liste möglicher Ursachen. Es ist das wertvollste Instrument an einer Pulverlinie und das, das am häufigsten fehlt.
Taupunkt der Druckluft an der Pistole. Probleme mit der Luftqualität sind billig zu beheben und teuer, aus dem Ausschussbehälter zu diagnostizieren. Ein Trockner und Koaleszenzfilter, dimensioniert für den tatsächlichen Verbrauch der Kabine, beseitigen dauerhaft eine ganze Klasse von Defekten.
Häufig gestellte Fragen
Was ist der häufigste Pulverbeschichtungsfehler?
Orangenschale, gefolgt von Nadelstichen und Fischaugen. Orangenschale ist normalerweise Schichtaufbau in Kombination mit einer langsamen Ofenrampe. Nadelstiche sind Ausgasungen aus einem porösen Substrat oder einem Teil, das feucht in die Kabine gelangt ist. Fischaugen sind Öl- oder Silikonverunreinigungen, die meist durch Druckluft oder tropfendes Kettenfett eingetragen werden.
Wie verhindere ich Nadelstiche auf verzinkten und gegossenen Teilen?
Backen Sie die Teile 10–15 Minuten über der Härtungstemperatur vor, um Feuchtigkeit und eingeschlossenes Gas vor dem Beschichten auszutreiben, und verwenden Sie ein Pulver, das für Ausgasungen ausgelegt ist. Stellen Sie sicher, dass der Trocknungsofen Blindlöcher und Fugen trocknet, nicht nur die sichtbare Oberfläche.
Warum kommen meine Teile in Ecken und Kanälen dünn heraus?
Das ist der Faraday-Käfig-Effekt: Das elektrostatische Feld verläuft zur nächsten Kante statt in die Vertiefung. Senken Sie die Spannung auf etwa 40–60 kV, erhöhen Sie das Pulvervolumen und beschichten Sie die Vertiefungen zuerst, solange das Teil noch blank ist. Tribo-Pistolen schneiden in tiefen Abschnitten deutlich besser ab.
Wird die Farbabweichung durch das Pulver oder die Linie verursacht?
Normalerweise durch die Linie. Härtungsschwankungen verschieben das Pigment, und Überhärtung verschiebt es am stärksten bei Weiß und hellen Farben. Drift des Rückgewinnungsverhältnisses und unvollständige Kabinenreinigung zwischen Farben sind die nächsten beiden Ursachen. Prüfen Sie das Härtungsprofil und das Verhältnis von Neupulver zu Rückgewinnung, bevor Sie eine Charge an den Lieferanten zurücksenden.
Was verursacht schlechte Haftung auf Aluminium?
In der großen Mehrheit der Fälle die Vorbehandlung. Eisen- und Zinkphosphat-Chemikalien, die für Stahl entwickelt wurden, sind für Aluminium nicht geeignet; chromfreie Titan- oder Zirkonium-Konversion ist der Standard für Architekturanwendungen. Überprüfen Sie das Konversionsschichtgewicht, statt anzunehmen, dass das Bad noch der Spezifikation entspricht.
Wie unterscheide ich Überhärtung von Unterhärtung?
Unterhärtung führt zum Fehlschlagen eines Lösungsmitteltests und zeigt schlechte Haftung und Chemikalienbeständigkeit. Überhärtung zeigt Farbverschiebung, Glanzänderung und einen spröden Film, der an Biegungen abplatzt. Beide werden mit demselben Werkzeug diagnostiziert: einem Bauteiltemperaturprofil durch den Ofen.
Wo MUSI Technology passt
MUSI Technology entwirft und baut komplette Pulverbeschichtungs- und Oberflächenbehandlungslinien — Vorbehandlung, Trocknung, Kabine, Rückgewinnung, Härteofen und Förderer als ein System. Die meisten hartnäckigen Defekte sind Probleme der Linienkonstruktion und nicht der Bediener: ein Trocknungsofen, der für die falsche Teilemasse dimensioniert ist, ein Ofen mit unausgeglichenem Luftstrom oder eine Kabine ohne praktikable Farbwechselroutine werden immer dieselben Ausschuss produzieren, egal was der Bediener tut.
Wenn Sie einen Defekt an einer bestehenden Linie diagnostizieren, senden Sie das Foto des Teils, das Substrat, den Schichtaufbau und das Ofenprofil, falls Sie eines haben. Wenn Sie eine neue Linie spezifizieren, senden Sie Werkstückgröße, Material, Zielausstoß und Beschichtungsart, und MUSI-Ingenieure können einen vorläufigen Prozessablauf und eine Geräteliste erstellen.
Bereitgestellt von Lin Cong, Technischer Direktor, MUSI Technology
Senden Sie uns Ihre Teilegröße, Ihren Durchsatz und Ihre Beschichtungsart – unsere Ingenieure antworten innerhalb eines Arbeitstages mit einem Layout und einem Budget. Kontaktieren Sie MUSI Technology oder durchsuchen unsere Gerätepalette.
Zugehörige technische Leitfäden
- Roboter-Spritzlackierung vs. Reziprokator: ROI
Ein Sechs-Achsen-Lackierroboter kostet 3-6 Mal so viel wie ein Hubgerät, erhöht jedoch die Übertragungseffizienz auf 70-90 % und bewältigt gemischte Modelle. - Automobilteile-Beschichtungslinie: Spezifikation & Durchsatz
Automobil-Beschichtungslinien müssen den Schichtaufbau innerhalb von plus oder minus 10 Mikrometern halten, 500-1.000 h Salzsprühnebel bestehen und OEM-Oberflächenstandards erfüllen. - Pulverbeschichtungsanlage: Typen, Spezifikationen & Kosten (2026)
Eine Pulverbeschichtungsanlage vorbehandelt, beschichtet und härtet Metallteile auf einem Förderband. Vollständiger Leitfaden zu Anlagentypen, wichtigen Spezifikationen und Preisbereichen für 2026. - Pulverbeschichtungs-Vorbehandlungslinie: Phasen & Kosten
Eine Vorbehandlungslinie entfettet, spült und chemisch konvertiert die Metalloberfläche vor der Beschichtung. Drei-, fünf- und siebenstufige Layouts, Phosphatierung versus. - BESS-Container-Beschichtungslinie: Spezifikation & Korrosion
Batteriespeichercontainer benötigen Korrosionsschutz C4 bis C5-M: Sandstrahlen bis Sa2.5, Zinkstaubgrundierung und witterungsbeständiger Polyester-Decklack.