粉体塗装ガンおよび装置ガイド(2026年)
簡単に答えると: 粉体塗装ガンは、各粉体粒子に静電荷を与えてアースされた被塗物に引き付ける。コロナスプレーガンはこれを高電圧電極で行い、通常は負極性で30~100 kV、ほとんどすべての粉体で使用できる。トライボスプレーガンは、高電圧電源なしでスプレーガン銃身内の摩擦によって粉体を帯電させ、凹部でのファラデーケージ効果をほぼ回避できるが、トライボ帯電用に配合された粉体が必要である。手動スプレーガンはタッチアップや小ロットに適し、レシプロケーターやロボット上の自動スプレーガンはコンベアラインで主要な塗装量を担い、ベンチュリポンプまたは高密度相ポンプで供給され、サイクロンまたはカートリッジ回収システムで支えられる。
中国常州の粉体および液体スプレー塗装ライン製造メーカーであるMUSI Technologyは、粉体ラインにコロナスプレーガンを標準装備し、顧客がブランドを指定した場合にはGema、Nordson、Wagnerのスプレーガンと制御ユニットを供給しています。
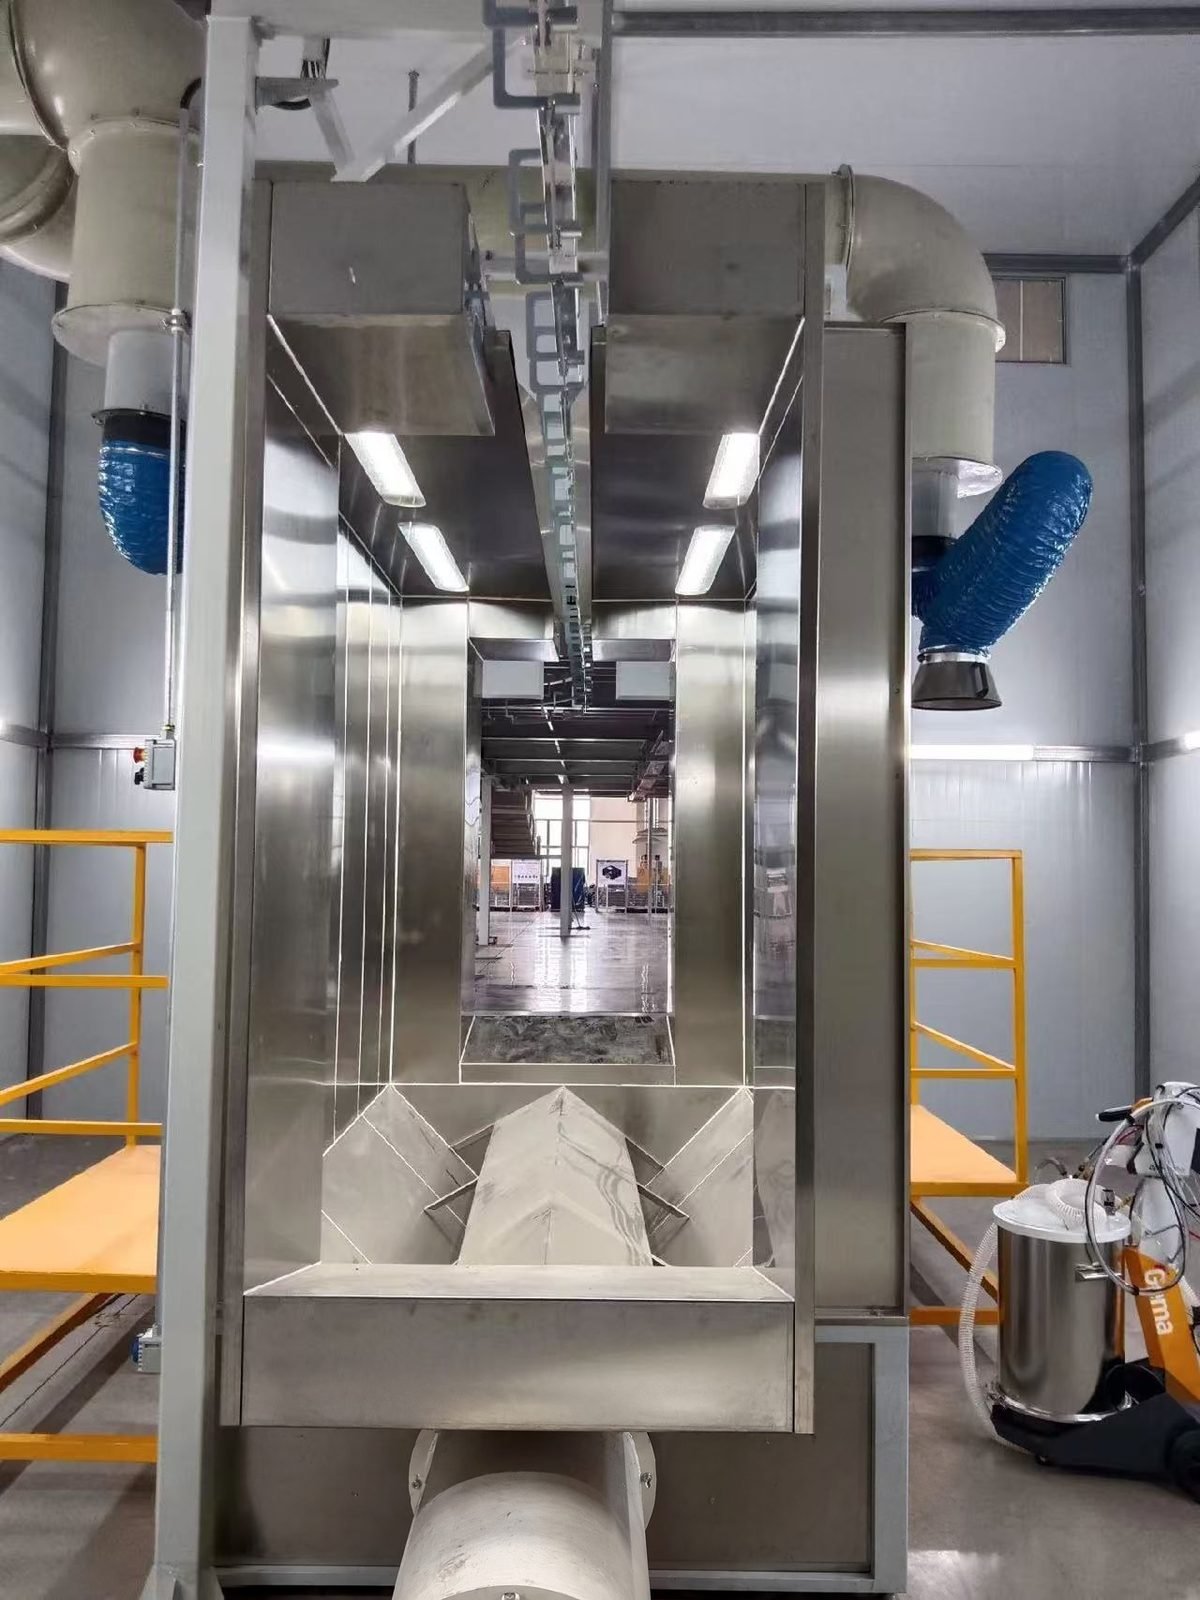
粉体塗装ガンシステムには何が含まれるか?
スプレーガンはアプリケーションシステムの一部にすぎない。粉体は供給ホッパー内で流動化されるか、箱から直接引き出され、ポンプによってホースを通ってスプレーガンに運ばれ、スプレーガン先端で帯電し、ブース内に噴霧される。付着しなかったものは回収ユニットに引き込まれ、ホッパーに戻される。制御ユニットは各スプレーガンの電圧、電流、粉体流量を設定する。自動ラインでは、スプレーガンはレシプロケーターまたはロボットに取り付けられ、制御ユニットは部品ごとのレシピを保存する。
| コンポーネント | 機能 | 一般的なオプション |
|---|---|---|
| スプレーガン | 粉体に電荷を与え、スプレーパターンを形成する | コロナ(電極)またはトライボ(摩擦) |
| パウダーポンプ | 粉体をホッパーからスプレーガンへ移送する | ベンチュリまたは高密度相 |
| コントロールユニット | kV、µA、粉体/エア流量を設定 | 自動ライン上の部品ごとのレシピ |
| スプレーガンムーバー(レシプロケーター) | 自動スプレーガンを搭載 | レシプロケーター、固定スタンドまたはロボット |
| ブース | 安定した流入でクラウドを保持 | 鋼、ステンレスまたはプラスチック壁 |
| 回収 | オーバースプレーをホッパーに戻す | サイクロンと最終フィルター、またはカートリッジフィルター |
コロナ帯電か摩擦帯電か:どちらを選ぶべきか?
コロナ帯電は産業界の標準です。スプレーガン先端の電極が空気をイオン化し、そのイオンが飛行中の粉体を帯電させます。負極性が使われるのは、正極性よりも多くのイオンを生成し、アーク放電が少ないためです。帯電した雲は電気力線に沿って最も近いアース面へ向かいます。これは平坦で開放的な部品では効率的ですが、エッジに粉体が堆積しやすく、深い隅部は薄くなりがちです。これがファラデーケージ効果です。一方、摩擦帯電スプレーガンはバレル壁との摩擦によって粉体を帯電させるため、強い外部電場がありません。粉体は窪みにも浸透し、エッジへの堆積も少なくなりますが、その代償として粉体の化学的性質と粒子径により依存するため、使用前に試験する必要があります。
| コロナ帯電 | 摩擦帯電 | |
|---|---|---|
| 帯電方式 | 高電圧電極が空気をイオン化 | バレル壁との摩擦 |
| 電圧 | 通常30~100 kV、負極性 | 高電圧電源不要 |
| 粉体の選択 | ほぼすべての標準粉体 | 粉体はトライボに適している必要あり;事前テスト必須 |
| 凹部や隅 | ファラデーケージ効果、エッジに付着 | より良い付き回り、より均一な皮膜 |
| 平坦で開放的な部品 | 高速、高付着効率 | 遅い膜厚形成 |
| 典型的な使用 | ほとんどの工業ライン | 深い形状、ケージ、線材製品 |
深い溝、ワイヤーバスケット、ラジエーターフィンに塗装する場合は、トライボまたは低kV・電流域限制のコロナスプレーガンでの試験を依頼してください。多くのラインでは、技術を切り替えるのではなく、コロナと手動タッチアップステーションで凹部を解決しています。
手動または自動スプレーガン?
手動スプレーガンは、低生産量、頻繁な部品交換、および自動ゾーンの前後にあるタッチアップステーションとして使用され、オペレーターが自動スプレーガンでは届かない凹部を補修します。自動スプレーガンはコンベアラインの主要な負荷を担います。平坦で反復的な部品にはレシプロケーターに、形状や機種構成がそれを正当化する場合にはロボットに取り付けられます。自動スプレーガンの数は、ブースのサイズではなく、コンベア速度、部品の高さ、膜厚に従います。レシプロケーターとロボットのトレードオフについては、次で説明します。 ロボット塗装 vs レシプロケータ.
| 手動スプレーガン | 自動ガン | |
|---|---|---|
| 生産量 | 小ロット、ジョブショップ作業 | 連続コンベア生産 |
| 一貫性 | オペレーターに依存 | 保存されたレシピからの再現可能な膜 |
| 部品の窪んだ領域 | オペレーターがそれらを狙うことができる | タッチアップまたはロボットパスが必要 |
| 労働 | スプレーガン1丁につきオペレーター1名 | スプレーガンは無人で稼働;タッチアップと積み込みのためのスタッフ |
| ライン上の典型的な場所 | タッチアップ前後のステーション | レシプロケーターまたはロボット上のメインコーティングゾーン |
ベンチュリ式または密相式パウダーポンプ?
従来のベンチュリポンプは高速気流中に粉体を同伴させます。粉体を送るのに約3~4 cfmの空気を使い、粉体は約50~55 ft/sでスロートを出て、雲の密度は約0.2 lb/ft3になります。高密度相ポンプは同じ量の粉体を約0.5~1.0 cfmの空気で移動させ、約0.45 lb/ft3というより高密度で低速の雲を作り、より効率的に帯電します。ホースは1/2インチではなく1/4インチ未満を使うため、色替えが速くなり、粉体を供給元へ戻すこともできます。あるノードソンのユーザーは、ベンチュリから高密度相ポンプに移行した後、約30%の粉体節約を報告しました。節約量は部品とラインによって異なります。
| ベンチュリポンプ | 高密度相ポンプ | |
|---|---|---|
| 粉体を送る空気 | 約3~4 cfm | 約0.5~1.0 cfm |
| ベンチュリスロートでの粉体速度 | 約50~55 ft/s | より低く、柔らかい雲 |
| 雲の密度 | 約0.2 lb/ft3 | 約0.45 lb/ft3 |
| ホース内径 | 約1/2 in | 1/4 in未満 |
| カラーチェンジ | より長いホースパージ | より速い;粉体は逆供給可能 |
| 購入コスト | 下げる | より高い |
産業ラインにはどのスプレーガンブランドが装着されていますか?
輸出バイヤーが指定するスプレーガンのほとんどは、3つの欧米ブランドが供給しています。以下の数値はメーカー自身の製品情報によるものです。MUSIはご要望に応じてそのいずれかを装着し、自社のブース、回収ユニット、コンベアと統合します。
| ブランド(メーカー) | 製品例 | 公開データ |
|---|---|---|
| Gema(スイス) | OptiFlex Pro マニュアルシステム、OptiSelect Pro スプレーガン付き | 110 kV および 110 µA、PowerBoost付き;OptiStar 4.0 コントロール;ATEX認証のスプレーガンとノズル |
| Nordson(米国) | Encore HD マニュアルシステム | Encore HDLV 高密度相ポンプ;自動ポンプパージ;ATEX承認のタッチスクリーンコントローラー |
| Wagner(ドイツ) | PEM-X1 マニュアルコロナスプレーガン | 100 kV 出力;スプレーガン重量 0.5 kg;空気入口 0.3 MPa |
ライン上で重要な設定は何ですか?
まずスプレーガンを部品から 200-300 mm (8-12 in) の距離に置き、そこから調整します;近づけると付着量が増え、逆イオン化のリスクが高まり、遠ざけるとラップが減ります。ブースの流入は開口部全体で約 0.5 m/s (100 ft/min) に安定させ、雲が内部に留まり部品から粉体を剥がさないようにします。塗装室は約 20-27 °C、相対湿度 47-55% に保つのが最適です。湿った粉体は流動化と帯電が悪くなるからです。初回パス転写効率は限られ、スプレーガンを連続運転すると通常約 50% 以下であり、だからこそ回収が重要です:サイクロンやカートリッジでオーバースプレーをホッパーに戻すと、単色ラインでの全体的な粉体利用率はしばしば 95% を超えます。
| パラメータ | 代表値 | なぜそれが重要なのか |
|---|---|---|
| スプレーガンと部品の距離 | 開始時は200~300 mm(8~12インチ) | 部品ごとに調整 |
| 開口部でのブース流入 | 約0.5 m/s(100 ft/min) | ミストをブース内に保持 |
| 室温 | 約20-27 °C | 安定した粉体の流れ |
| 相対湿度 | 約47-55% | 乾燥した粉体はより良く帯電する |
| 初回通過転写効率 | 通常最大約50% | 連続スプレーガン操作 |
| 回収を含む総合利用率 | 多くの場合95%以上 | 単色回収 |
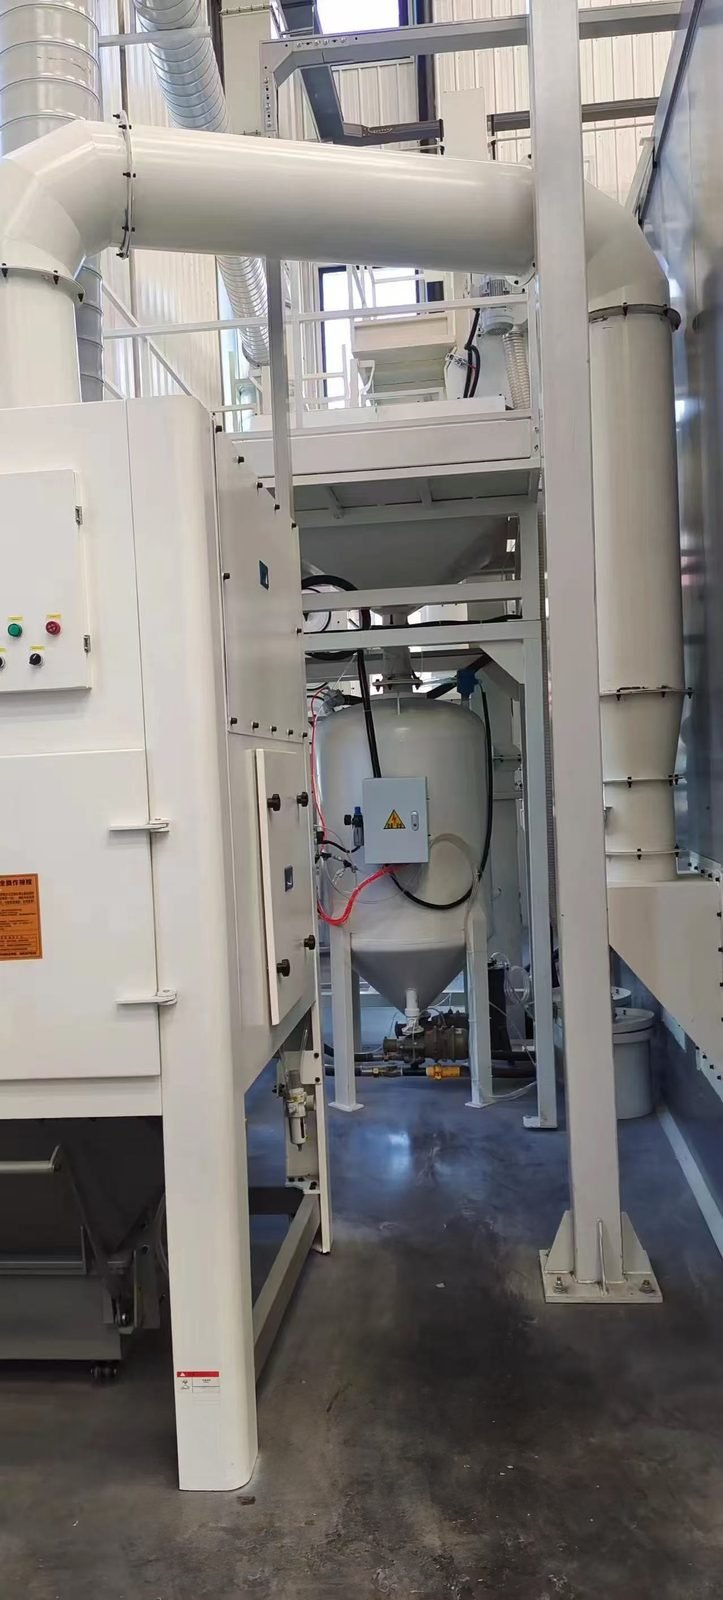
ブースの気流と回収のレイアウト方法は 粉体塗装ブースの仕組みで説明されており、素早い色替えについては クイック色替えブースガイド. 膜厚や仕上がりがスプレーガンではなく問題である場合は、次を参照してください 粉体塗装の欠陥、原因と解決策.
FAQ
粉体ガンは何kVで運転すべきですか? コロナスプレーガンは約100~110kVまで対応していますが、適切な設定はワークによります。凹部や2回目の塗装では、逆イオン化を避けるために電流制限付きの低い電圧が必要になることがよくあります。
1丁のスプレーガンでどんな粉体でも吹けますか? コロナスプレーガンはほぼすべての標準的な粉体に対応します。トライボスプレーガンにはトライボ帯電用に配合された粉体が必要なので、まず粉体をテストしてください。
高密度相ポンプは必要ですか? 色替えが頻繁な場合や粉体コストが高い場合に効果を発揮します。単色で長時間連続運転するラインでは、ベンチュリポンプが今でも一般的です。
ラインは異なるブランドを混在できますか? はい。スプレーガンとコントロールユニットは通常同じブランドで揃えられ、ブース、回収ユニット、コンベアはライン構築業者から提供されます。
MUSI Technologyが適合する領域
MUSI Technologyは、前処理と乾燥オーブンからブース、回収ユニット、硬化オーブン、コンベアに至るまで、完全な粉体塗装ラインを設計・構築し、部品とスループットに合わせてスプレーガンの数とポンプの種類を決定します。ライン全体については次で説明します。 粉体塗装ラインガイド および予算は 完全なコーティングラインの費用はいくらですか.
MUSI Technology テクニカルディレクター、Lin Cong 提供
部品サイズ、スループット、コーティングの種類をお送りください。弊社のエンジニアが1営業日以内にレイアウトと予算をご返信します。 MUSI Technologyにお問い合わせ または閲覧 弊社の設備ラインナップ.
関連技術ガイド
- 粉体塗装ライン:種類、仕様、コスト(2026年)
パウダーコーティングラインはコンベア上で金属部品を前処理、塗装、硬化します。ラインの種類、主要仕様、2026年の価格帯に関する完全ガイド。 - 粉体塗装前処理ライン:工程とコスト
前処理ラインは、塗装前に金属表面の脱脂、リンス、化成処理を行います。3、5、7ステージのレイアウト、リン酸塩対。 - BESSコンテナコーティングライン:仕様と腐食
バッテリーエネルギー貯蔵コンテナにはC4からC5-Mの腐食保護が必要です:Sa2.5までのショットブラスト、亜鉛-richプライマー、耐候性ポリエステルトップコート。 - EVバッテリーパックハウジング塗装ライン:仕様とコスト
バッテリーパックのハウジングには、誘電強度、熱安定性、耐食寿命を1つのコーティングで兼ね備える必要があります。粉体と液体の比較、膜厚目標、 - スプレー塗装ライン:種類、仕様、コスト(2026年)
スプレーコーティングラインのコスト、主要タイプのスループットと仕上がりの比較、そして見積もりを依頼する前に確定すべき仕様。