Toz Boya Tabancaları ve Ekipmanları Rehberi (2026)
Hızlı yanıt: Bir toz boya tabancası, her toz parçacığına elektrostatik yük vererek parçacığın topraklanmış parçaya çekilmesini sağlar. Korona püskürtme tabancaları bunu tipik olarak negatif polaritede 30-100 kV'luk bir yüksek gerilim elektroduyla yapar ve neredeyse her tozla çalışır; tribo püskürtme tabancaları ise tozu püskürtme tabancası namlusunun içinde sürtünme yoluyla yükler, yüksek gerilim kaynağı gerektirmez ve girintilerdeki Faraday kafesi etkisini büyük ölçüde önler, ancak tribo yüklemeye uygun formüle edilmiş toz gerektirir. Manuel püskürtme tabancaları rötuş ve küçük partiler için uygundur; resiprokatör veya robotlar üzerindeki otomatik püskürtme tabancaları, venturi veya yoğun fazlı pompalarla beslenen ve bir siklon veya kartuş geri kazanım sistemiyle desteklenen konveyörlü bir hatta ana hacmi kaplar.
MUSI Technology, Çin'in Changzhou kentinde bir toz ve sıvı püskürtme kaplama hattı üreticisi olarak, toz hatlarında korona püskürtme tabancalarını standart olarak monte eder ve müşteri bir marka belirttiğinde Gema, Nordson veya Wagner'den püskürtme tabancaları ve kontrol üniteleri tedarik eder.
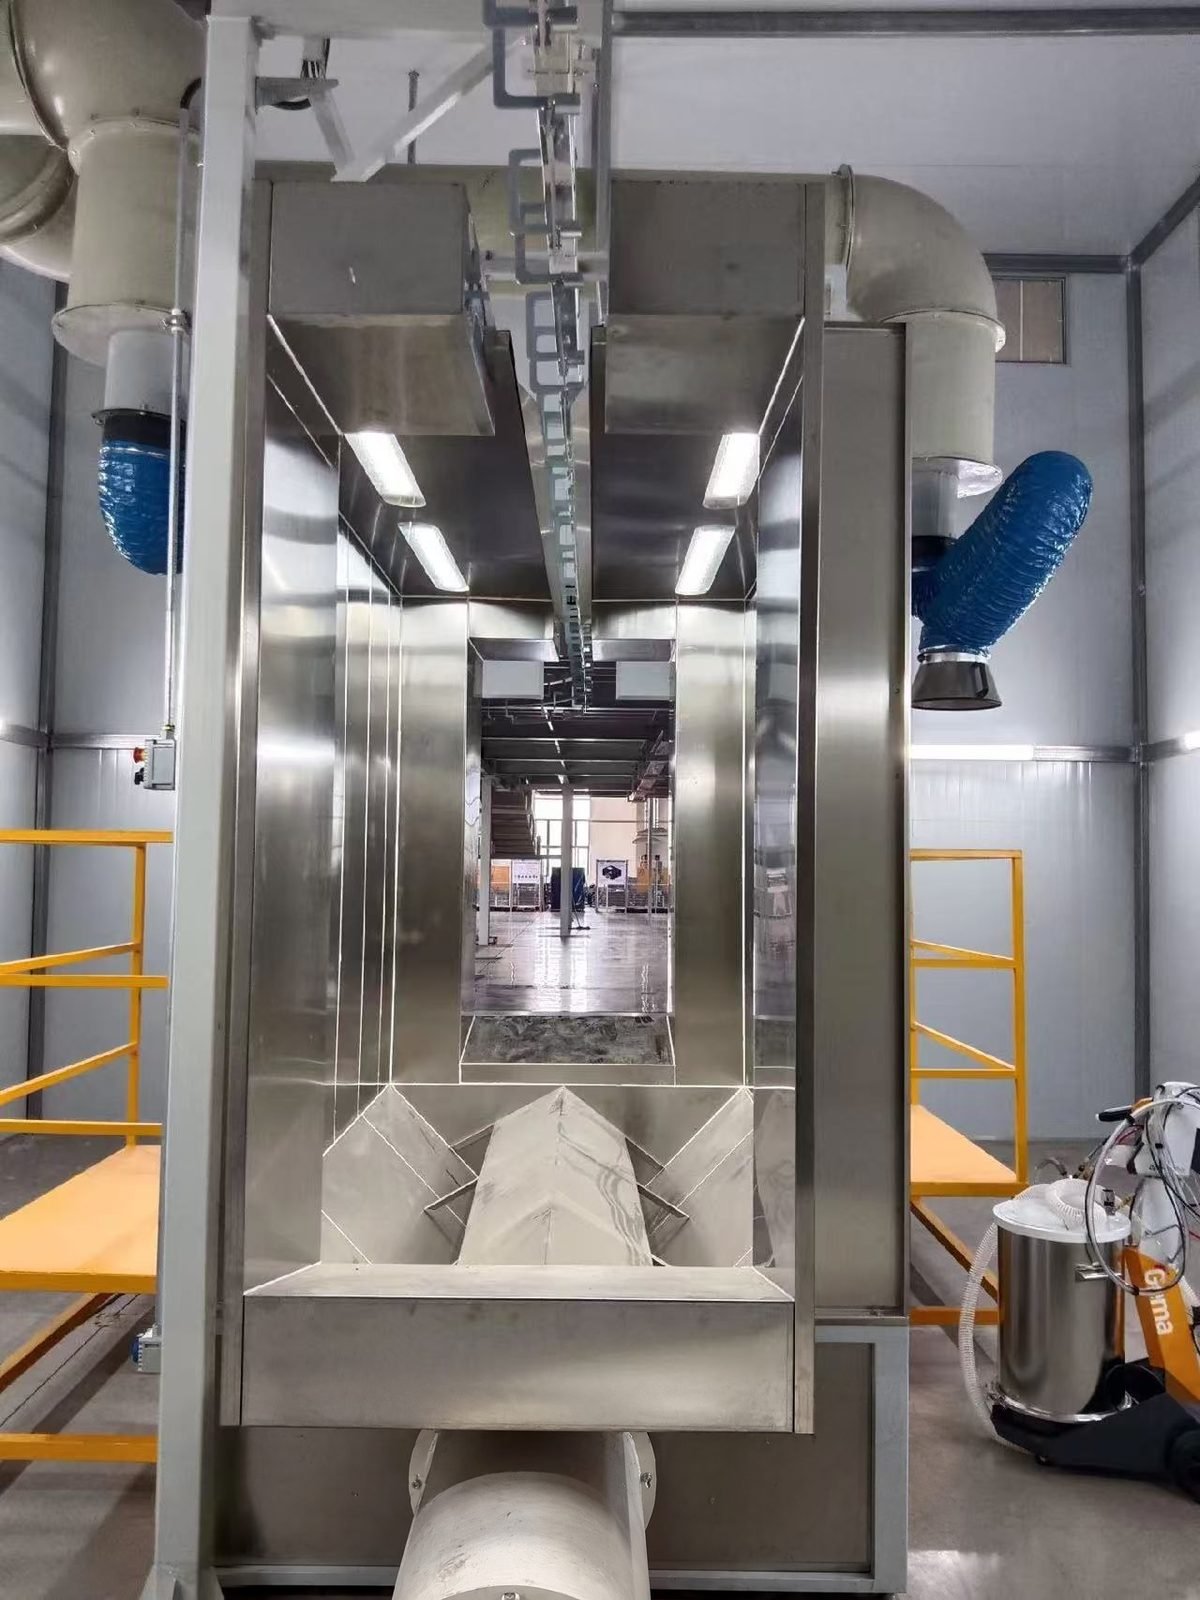
Bir toz boya tabancası sistemi neleri içerir?
Bir püskürtme tabancası, uygulama sisteminin yalnızca bir parçasıdır. Toz, bir besleme haznesinde akışkanlaştırılır veya kutudan çekilir, bir pompa tarafından bir hortum aracılığıyla püskürtme tabancasına taşınır, püskürtme tabancası ucunda yüklenir ve kabine püskürtülür. Yapışmayan her şey geri kazanım ünitesine çekilir ve hazneye geri döndürülür. Kontrol ünitesi her püskürtme tabancası için voltajı, akımı ve toz akışını ayarlar. Otomatik bir hatta püskürtme tabancaları bir resiprokatör veya robota monte edilir ve kontrol ünitesi parça başına reçeteleri saklar.
| Bileşen | İşlev | Tipik seçenekler |
|---|---|---|
| Püskürtme tabancası | Tozu yükler ve püskürtme desenini şekillendirir | Korona (elektrot) veya tribo (sürtünme) |
| Toz pompası | Tozu hazneden püskürtme tabancasına taşır | Venturi veya yoğun faz |
| Kontrol ünitesi | kV, µA ve toz / hava akışını ayarlar | Otomatik hatlarda parça başına reçeteler |
| Püskürtme tabancası hareket ettirici (reciprocator) | Otomatik püskürtme tabancalarını taşır | Reciprocator, sabit stand veya robot |
| Kabin | Bulutu sabit bir giriş akışında tutar | Çelik, paslanmaz çelik veya plastik duvarlar |
| Geri kazanım | Aşırı püskürtmeyi hazneye geri döndürür | Siklon ve ardından son filtre veya kartuş filtre |
Korona veya tribo şarj: hangisini seçmelisiniz?
Korona şarjı endüstriyel varsayılandır. Püskürtme tabancasının ucundaki elektrot havayı iyonlaştırır ve iyonlar uçuş halindeki tozu yükler; negatif polarite kullanılır çünkü pozitiften daha fazla iyon üretir ve daha az ark yapar. Yüklü bulut, alan çizgilerini takip ederek en yakın topraklanmış yüzeye gider; bu düz ve açık parçalarda verimlidir ancak kenarlarda toz birikmesine ve derin köşelerin ince kalmasına, yani Faraday kafesi etkisine yol açar. Tribo püskürtme tabancaları ise tozu namlu duvarına sürtünme yoluyla yükler, bu nedenle güçlü bir dış alan yoktur: toz girintilere nüfuz eder ve kenarlarda daha az birikim olur, bunun bedeli ise kullanımdan önce test edilmesi gereken tozun kimyasına ve parçacık boyutuna daha bağımlı olmaktır.
| Korona şarjı | Tribo şarjı | |
|---|---|---|
| Şarj yöntemi | Yüksek voltajlı elektrot havayı iyonlaştırır | Namlu duvarına sürtünme |
| Voltaj | Tipik olarak 30-100 kV, negatif polarite | Yüksek voltaj beslemesi yok |
| Toz seçimi | Neredeyse her standart toz | Toz tribo için uygun olmalı; önce test edin |
| Girintiler ve köşeler | Faraday kafesi etkisi, kenarlarda birikim | Daha iyi nüfuz, daha düzgün film |
| Düz ve açık parçalar | Hızlı, yüksek birikim | Daha yavaş film oluşumu |
| Tipik kullanım | Çoğu endüstriyel hat | Derin profiller, kafesler, tel ürünler |
Derin kanalları, tel sepetleri veya radyatör kanatçıklarını kaplıyorsanız, tribo veya düşük kV ve akım sınırlamalı bir korona püskürtme tabancasıyla deneme yapılmasını isteyin; birçok hat, teknoloji değiştirmek yerine girintileri korona artı manuel rötuş istasyonuyla çözer.
Manuel veya otomatik püskürtme tabancaları?
Manuel püskürtme tabancaları düşük hacimler, sık parça değişimleri ve otomatik bölgenin öncesi ve sonrasında rötuş istasyonları için kullanılır; burada bir operatör otomatik püskürtme tabancalarının ulaşamadığı girintileri doldurur. Otomatik püskürtme tabancaları konveyörlü bir hatta ana yükü taşır: düz ve tekrarlayan parçalar için resiprokatörlere veya geometri ve model çeşitliliği bunu gerektirdiğinde robotlara monte edilirler. Otomatik püskürtme tabancalarının sayısı kabin boyutuna değil, konveyör hızına, parça yüksekliğine ve film kalınlığına bağlıdır. Resiprokatörler ile robotlar arasındaki denge şurada ele alınmıştır: robotik püskürtmeli boyama ile karşılıklı hareket eden makine.
| Manuel püskürtme tabancaları | Otomatik tabancalar | |
|---|---|---|
| Üretim hacmi | Küçük partiler, siparişe göre üretim | Sürekli konveyör üretimi |
| Tutarlılık | Operatöre bağlıdır | Kayıtlı reçetelerden tekrarlanabilir film |
| Parçanın girintili bölgeleri | Operatör bunların içine nişan alabilir | Rötuş veya robot yolları gerekir |
| İşçilik | Her püskürtme tabancası için bir operatör | Püskürtme tabancaları gözetimsiz çalışır; rötuş ve yükleme için personel |
| Bir hatta tipik yer | Ön ve son rötuş istasyonları | Resiprokatörler veya robotlar üzerindeki ana kaplama bölgesi |
Venturi veya yoğun fazlı toz pompaları?
Geleneksel venturi pompaları, tozu hızlı bir hava akımı içinde taşır: tozu iletmek için yaklaşık 3-4 cfm hava kullanırlar; bu, boğazdan yaklaşık 50-55 ft/s hızla ve yaklaşık 0,2 lb/ft3 bulut yoğunluğuyla çıkar. Yoğun fazlı pompalar aynı miktarda tozu yaklaşık 0,5-1,0 cfm hava ile hareket ettirir ve 1/2 inç yerine 1/4 inçten küçük hortumlar aracılığıyla daha verimli yüklenen, yaklaşık 0,45 lb/ft3 yoğunluğunda daha yoğun ve daha yavaş bir bulut oluşturur; bu da renk değişimini hızlandırır ve tozun besleme deposuna geri pompalanmasını sağlar. Bir Nordson kullanıcısı, venturi pompalarından yoğun fazlı pompalara geçtikten sonra yaklaşık %30 toz tasarrufu bildirmiştir; tasarruflar parçalara ve hatta bağlıdır.
| Venturi pompası | Yoğun fazlı pompa | |
|---|---|---|
| Tozu iletmek için hava | Yaklaşık 3-4 cfm | Yaklaşık 0,5-1,0 cfm |
| Venturi boğazındaki toz hızı | Yaklaşık 50-55 ft/s | Daha alçak, daha yumuşak bulut |
| Bulut yoğunluğu | Yaklaşık 0.2 lb/ft3 | Yaklaşık 0.45 lb/ft3 |
| Hortum iç çapı | Yaklaşık 1/2 in | 1/4 in altında |
| Renk değişimi | Daha uzun hortum tahliyesi | Daha hızlı; toz tersine çevrilerek beslenebilir |
| Satın alma maliyeti | Daha düşük | Daha yüksek |
Endüstriyel hatlara hangi püskürtme tabancası markaları takılır?
İhracat alıcılarının belirlediği püskürtme tabancalarının çoğunu üç Batılı marka tedarik ediyor. Aşağıdaki rakamlar üreticilerin kendi ürün bilgilerinden alınmıştır; MUSI talep üzerine bunlardan herhangi birini takar ve kendi kabinleri, geri kazanım üniteleri ve konveyörleriyle entegre eder.
| Marka (üretici) | Örnek ürün | Yayımlanan veriler |
|---|---|---|
| Gema (İsviçre) | OptiSelect Pro püskürtme tabancalı OptiFlex Pro manuel sistem | PowerBoost ile 110 kV ve 110 µA; OptiStar 4.0 kontrol; ATEX sertifikalı püskürtme tabancası ve nozullar |
| Nordson (ABD) | Encore HD manuel sistem | Encore HDLV yoğun fazlı pompa; otomatik pompa tahliyesi; ATEX onaylı dokunmatik ekran denetleyici |
| Wagner (Almanya) | PEM-X1 manuel korona püskürtme tabancası | 100 kV çıkış; püskürtme tabancası ağırlığı 0,5 kg; hava girişi 0,3 MPa |
Hatta hangi ayarlar önemlidir?
Püskürtme tabancasını parçadan 200-300 mm (8-12 inç) uzakta başlatın ve oradan ayarlayın; daha yakın olması birikimi ve geri iyonlaşma riskini artırır, daha uzak olması sarmayı azaltır. Bulutun parçadan toz sıyırmadan içeride kalması için kabin girişini açıklıklar boyunca yaklaşık 0,5 m/s (100 ft/dak) hızında sabit tutun. Uygulama odasının yaklaşık 20-27 °C ve %47-55 bağıl nemde tutulması en iyisidir, çünkü nemli toz akışkanlaşır ve zayıf yüklenir. İlk geçiş transfer verimliliği sınırlıdır, sürekli çalışan püskürtme tabancalarıyla genellikle yaklaşık %50'yi geçmez, bu nedenle geri kazanım önemlidir: bir siklon veya kartuşun taşan püskürtmeyi hazneye geri döndürmesiyle, tek renkli bir hatta genel toz kullanımı genellikle %95'i aşar.
| Parametre | Tipik değer | Neden önemli |
|---|---|---|
| Püskürtme tabancası-parça mesafesi | Başlamak için 200-300 mm (8-12 in) | Parçaya göre ayarlayın |
| Açıklıklarda kabin giriş akışı | Yaklaşık 0,5 m/s (100 ft/dak) | Bulutu kabinde tutar |
| Oda sıcaklığı | Yaklaşık 20-27 °C | Stabil toz akışı |
| Bağıl nem | Yaklaşık %47-55 | Kuru toz daha iyi yüklenir |
| İlk geçiş transfer verimliliği | Tipik olarak yaklaşık %50'ye kadar | Sürekli püskürtme tabancası çalışması |
| Geri kazanımlı genel kullanım oranı | Genellikle %95'in üzerinde | Tek renk geri kazanım |
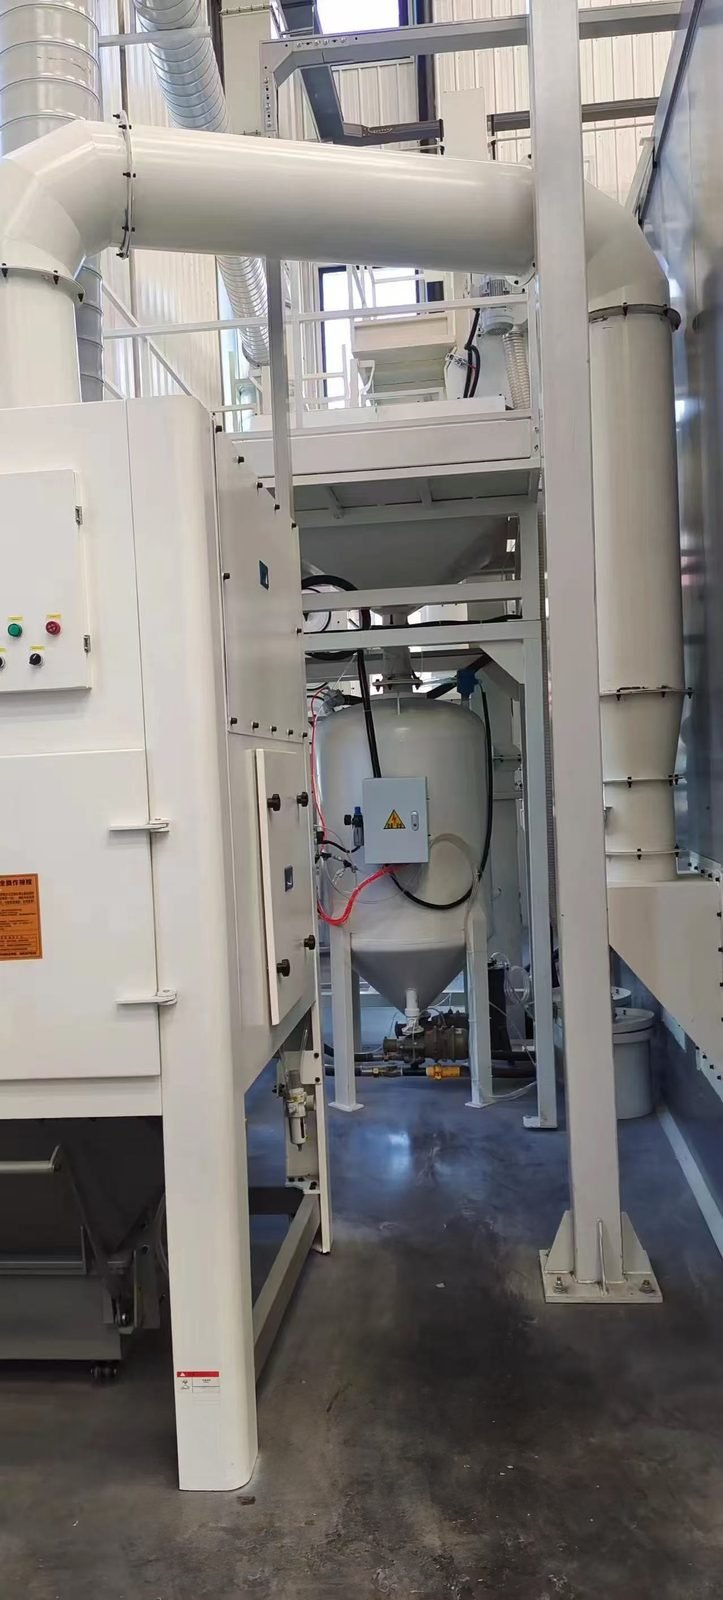
Kabin hava akışının ve geri kazanımın nasıl düzenlendiği şurada açıklanmıştır: toz boya kabini nasıl çalışır, ve hızlı renk değişimi için hızlı renk değiştirme kabini kılavuzu. Film kalınlığı veya yüzey bitişi sorunu püskürtme tabancasından değil de başka bir şeyden kaynaklanıyorsa, bkz. toz boya kusurları, nedenleri ve çözümleri.
SSS
Bir toz tabancası kaç kV ile çalıştırılmalıdır? Korona püskürtme tabancaları yaklaşık 100-110 kV'a kadar derecelendirilmiştir, ancak doğru ayar parçaya bağlıdır; girintiler ve ikinci katlar genellikle geri iyonlaşmayı önlemek için akım sınırlamasıyla birlikte daha düşük voltaj gerektirir.
Bir püskürtme tabancası herhangi bir tozu püskürtebilir mi? Bir korona püskürtme tabancası neredeyse tüm standart tozları işler; bir tribo püskürtme tabancası tribo yükleme için formüle edilmiş toz gerektirir, bu nedenle tozu önce test edin.
Yoğun fazlı pompalara ihtiyacım var mı? Renk değişimlerinin sık olduğu veya toz maliyetinin yüksek olduğu yerlerde kendini amorti eder; uzun seriler halinde tek renkli bir hatta venturi pompaları hâlâ yaygındır.
Bir hat farklı markaları karıştırabilir mi? Evet. Bir markanın püskürtme tabancaları ve kontrol üniteleri normalde bir arada tutulur, kabin, geri kazanım ünitesi ve konveyör ise hat kurucusundan gelir.
MUSI Technology'nin nereye uyduğu
MUSI Technology, ön işlem ve kurutma fırınlarından kabinlere, geri kazanım ünitelerine, kürleme fırınlarına ve konveyörlere kadar komple toz boya hatları tasarlar ve üretir; püskürtme tabancası sayısını ve pompa tipini parçalara ve üretim hızına göre boyutlandırır. Genel hat şu şekilde açıklanmaktadır: toz boyama hattı kılavuzu ve bütçeler tam bir kaplama hattının maliyeti ne kadar.
Lin Cong, Teknik Direktör, MUSI Technology tarafından sağlanmıştır
Parça ölçünüzü, üretim kapasitenizi ve kaplama türünüzü bize gönderin — mühendislerimiz bir iş günü içinde bir yerleşim planı ve bütçeyle yanıt verir. MUSI Technology ile iletişime geçin veya göz atın ekipman yelpazemize.
İlgili teknik kılavuzlar
- Toz Boyama Hattı: Türleri, Teknik Özellikleri ve Maliyeti (2026)
Bir toz boya hattı, metal parçaları bir konveyör üzerinde ön işleme tabi tutar, kaplar ve kürler. Hat tipleri, temel özellikler ve 2026 fiyat aralıkları için tam rehber. - Toz Boya Ön İşlem Hattı: Aşamalar ve Maliyet
Bir ön işlem hattı, kaplamadan önce metal yüzeyi yağdan arındırır, durular ve kimyasal olarak dönüştürür. Üç, beş ve yedi aşamalı düzenler, fosfat versus. - BESS Konteyner Kaplama Hattı: Spesifikasyon ve Korozyon
Batarya enerji depolama konteynerleri C4 ila C5-M korozyon koruması gerektirir: Sa2.5'e kadar bilyeli püskürtme, çinko bakımından zengin astar ve hava koşullarına dayanıklı polyester üst kaplama. - EV Batarya Paketi Muhafazası Kaplama Hattı: Teknik Özellikler ve Maliyet
Batarya paketi muhafazaları tek bir kaplamada dielektrik dayanım, termal kararlılık ve korozyon ömrü gerektirir. Toz ve sıvı karşılaştırıldığında, film kalınlığı hedefleri,. - Püskürtme Kaplama Hattı: Türler, Teknik Özellikler & Maliyet (2026)
Bir püskürtmeli kaplama hattının maliyeti nedir, ana türler verim ve yüzey kalitesi açısından nasıl karşılaştırılır ve teklif istemeden önce belirlenmesi gereken özellikler nelerdir?