Toz Kaplamada Geri İyonizasyon: Nedenleri ve Önlenmesi
Hızlı yanıt: Toz kaplamada geri iyonizasyon, biriken toz katmanında yük birikerek parçacıklar arasındaki havanın iyonlaşmasına kadar yükseldiğinde oluşur; katman daha sonra tozu reddeder ve yıldız şeklinde kraterler ve portakal kabuğu görünümüyle kürlenir. Tabancanın çok yakın tutulması, yüksek kV veya µA, aşırı film kalınlığı, kürlenmiş toz üzerine yeniden kaplama ve zayıf topraklama tarafından tetiklenir. Önleme, akımı sınırlamak anlamına gelir; örneğin yeniden kaplamalarda 20-40 µA veya yıldızlanmanın görüldüğü yerlerde yaklaşık 20 µA, tabanca mesafesini 150-250 mm'de tutmak, bir iyon toplayıcı takmak ve temiz kanca temaslarını korumak.
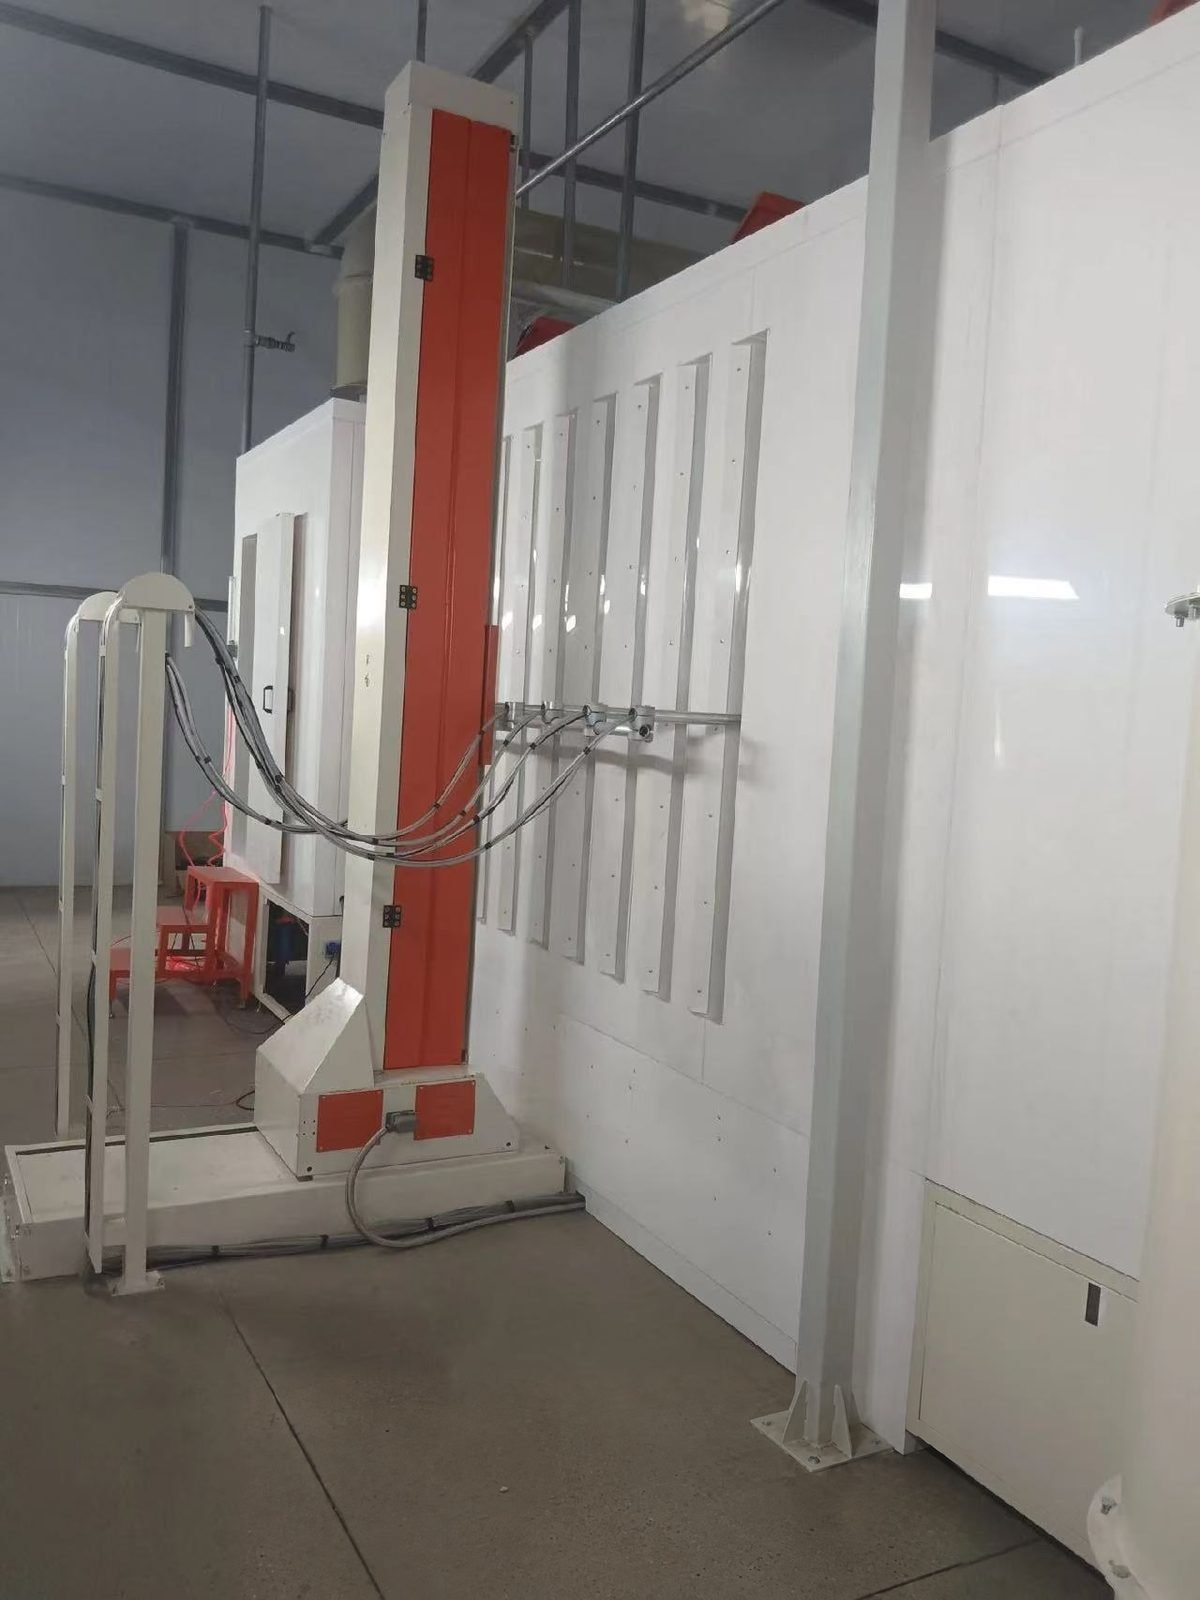
Çin'in Changzhou kentinde bir toz ve sıvı püskürtme kaplama hattı üreticisi olan MUSI Technology, toz kabinlerini ve konveyörlerini tabanca-parça mesafesi sabit kalacak, askılar temiz bir toprak yolu koruyacak ve akım sınırlamalı tabancalar belirlenip ayarları parça ailesine göre saklanabilecek şekilde tasarlar; bunlar geri iyonizasyonu kontrol altında tutan koşullardır.
Toz boyamada geri iyonizasyon nedir?
Geri iyonizasyon, yeni biriktirilmiş toz katmanı içinde meydana gelen elektriksel bir bozulmadır: yük, toprağa sızabileceğinden daha hızlı katmanda birikir, katman boyunca alan, parçacıklar arasında hapsolmuş havayı iyonlaştıracak kadar güçlenir ve katman daha fazla tozu reddetmeye başlar. Bir korona tabancası yalnızca tozu yüklemez. Uçuş sırasında bir parçacığa tutunamayan iyonlar, serbest iyonlar olarak parçaya gider ve filme herhangi bir kaplama eklemeden yük ekler. Katmandaki hava bozulduğunda, zıt polaritede iyonlar üretilir ve tabancaya doğru geri gider, bu nedenle etki ters iyonizasyon olarak da adlandırılır. Yüzeyde zaten yatan parçacıkları bozarlar.
Aynı mekanizma, korona ile uygulanan bir filmin kendini sınırlayan kalınlığını belirler. Yalıtkan bir katman, ister taze toz ister kürlenmiş ilk kat olsun, yüzey ile toprak arasındaki direnci artırır, bu nedenle sınıra yeniden kaplamada çıplak metale göre daha erken ulaşılır. Yükleme yöntemlerine ilişkin arka plan bilgisi şurada: toz boyama tabancaları kılavuzu.
Parça üzerinde geri iyonizasyon nasıl görünür?
Geri iyonizasyon, küçük yıldız şeklinde kraterler, kürlemeden önce pürüzlü veya bozulmuş bir toz yüzeyi ve kürlemeden sonra yoğun portakal kabuğu olarak görünür. Kürlenmemiş film, tabancanın en yakın olduğu veya en uzun süre kaldığı yerlerde düzensiz görünür. Sonraki geçişler çok az veya hiç kalınlık eklemez ve katman yeni tozu ittiği için transfer verimliliği düşer. Başka nedenleri olan benzer arızalar şurada listelenmiştir: toz boya kusurları genel bakış.
| Kusur belirtisi | Muhtemel neden | Tabanca ayarı |
|---|---|---|
| Düz alanlarda yıldız şeklindeki kraterler | Parçadaki akım çok yüksek, tabanca çok yakın | µA'yı sınırlayın, kV'yi düşürün, tabanca ile parça arasında sabit bir mesafe tutun |
| Bir girintinin yanındaki kenarlarda portakal kabuğu | Girinti yüksek yükte aşırı püskürtülmüş, bu yüzden çevredeki yüzeyler aşırı yükleniyor | Önce girintiyi azaltılmış yükte kaplayın, sonra açık yüzeyleri |
| Kürlemeden önce pürüzlü, kırılmış toz yüzeyi | Film zaten kendi kendini sınırlayan kalınlığının ötesinde | Her geçişte daha düşük toz çıkışı, hedef film kalınlığında durun |
| İkinci kat üzerine toz birikmez | Kürlenmiş ilk kat parçayı topraktan yalıtır | µA'yı sınırlayın, mesafeyi hafifçe artırın, toz çıkışını ölçülü şekilde yükseltin |
| Bir rafın her parçasında kusur | Kaplı kancalar üzerinden toprak kaybı | Kontakları temizleyin, toprağa karşı direnci ölçün |
| Geri kazanım açısından zengin tozla daha kötü | Toz çok ince hale geldi | Bakir-geri kazanım oranını geri yükleyin |
Geri iyonizasyon ne zaman gerçekleşir?
Geri iyonizasyon, yüzeye parçanın toprağa boşaltabileceğinden daha fazla yük ulaştığında gerçekleşir. Olağan tetikleyiciler, tabancanın çok yakın tutulması, kV veya µA'nın çok yüksek ayarlanması, filmin çok kalın oluşturulması, kürlenmiş toz üzerine yeniden kaplama ve zayıf topraklamadır. Mesafe, operatörlerin gözden kaçırdığı tetikleyicidir. Tabanca parçaya yaklaştıkça, hava boşluğunun direnci düşer ve kV ayarına dokunulmamış olsa bile akım keskin bir şekilde yükselir. Girintili (Faraday kafesi) alanlar aynı sorunu dolaylı olarak yaratır: operatör tabancayı içeri iter ve köşeyi doldurmak için çıkışı yükseltir, yakındaki düz yüzeyler ve kenarlar fazla iyonları alır. Zayıf topraklama diğer tüm nedenleri büyütür, çünkü kancadan çıkamayan yük filmde kalır.
Hangi tabanca ayarları geri iyonizasyonu önler?
Akım sınırlama ana kontroldür: tabanca kontrol cihazına µA için bir üst sınır verilir ve akım bunu aşmaya çalıştığında kV otomatik olarak düşürülür. Gerilim ve akım, tabancanın yük hattı boyunca bağlantılıdır, bu nedenle tabanca parçaya yaklaştıkça akım yükselir. Bir µA sınırı ayarlandığında, kontrol cihazı gerilimi akımla değiştirir ve mesafe değiştikçe parçaya iyon akışını kabaca sabit tutar. Bir kontrol cihazında akım kontrolü yoksa, kalan seçenek daha düşük transfer hızı pahasına kV'yi düşürmektir.
Yayınlanan başlangıç noktaları kaynaklar arasında farklılık gösterir, bu nedenle aşağıdaki değerler sabit tarifler değil, gerçek parça üzerinde test edilecek referanslardır.
| Kaplama durumu | Yayınlanan başlangıç noktası | Kaynak türü |
|---|---|---|
| Düz panel, ilk kat, standart renk | 60-100 kV, 70-80 kV'tan başlayarak; yaygın tozlar 10-100 µA'da çalışır | Toz tedarikçisi kılavuzu; tabanca üreticisi |
| Püskürtme tabancası-parça mesafesi | Otomatik hatlarda 200-250 mm, manuel tabancalarla 150-250 mm | Toz üreticisi |
| Girinti veya Faraday alanı | Bir tabanca ailesinde 60 µA sınırıyla 100 kV ön ayarı; resim çerçevelemede 5-10 µA ile 30-50 kV önerilir | Tabanca üreticisi; toz üreticisi |
| Kürlenmiş toz üzerine yeniden kaplama | 15 µA sınırıyla 100 kV ön ayarı; biraz daha fazla mesafeyle 20-40 µA; toz çıkışı %10-20 artırıldı | Tabanca üreticisi; ticari basın |
| Metalik toz | 50 µA sınırıyla 50 kV ön ayarı; 0,5 µA adımlarla 10 µA altında ince kontrol; bulutlanmayı azaltmak için yaklaşık 400 mm üzerinde mesafe | Tabanca üreticileri; toz üreticisi |
| Zaten görünür yıldız | Akım yaklaşık 20 µA'ya veya voltaj yaklaşık 60 kV'a düşürüldü | Ticari basın |
| Film kalınlığı | Akış için 60-120 µm; 120 µm üzeri kabarcık riski taşır | Toz üreticisi |
Donanım da yardımcı olur. Nozulun arkasına monte edilen bir iyon toplayıcı veya topraklanmış halka, serbest iyonları parçaya ulaşmadan önce çeker; bu, filmdeki yük birikimini yavaşlatır ve portakal kabuğu görünümünü azaltır. Ayar gerektirir: elektrottan çok uzaksa hiçbir şey toplamaz, çok yakınsa şarj verimliliği düşer. Parçayı önceden ısıtmak artık yükün dağılmasına yardımcı olur ve temiz kancalar üzerinden sağlam topraklama, yukarıdakilerin tümü için bir ön koşuldur. Ana bileşenler Gema, Nordson ve Wagner gibi uluslararası markalardan temin edilebilir (müşteri spesifikasyonuna göre yapılandırılabilir).
| Kontrol | Ne yapar | Geri iyonlaşma yönü |
|---|---|---|
| µA limiti (akım kontrolü) | Akımı sınırlar, tabanca parçaya yaklaşırken kV düşmesine izin verir | Daha düşük |
| kV ayar noktası | Alan şiddetini ve yüklemeyi ayarlar | µA kontrolü yoksa daha düşük |
| Püskürtme tabancası-parça mesafesi | Hava boşluğu direncini ve akımı ayarlar | Daha büyük ve sabit |
| Toz çıkışı | Geçiş başına film kalınlığını ayarlar | İlk katlarda daha düşük; yeniden kaplamalarda orta derecede daha yüksek |
| İyon toplayıcı veya topraklanmış halka | Serbest iyonları toprağa yönlendirir | Takın ve ayarlayın |
Otomatik hatlarda kabin düzeni, tabanca mesafesini sabitler, açıklandığı gibi bir toz kabini nasıl çalışır.
Bir tribo tabanca geri iyonizasyondan kaçınır mı?
Büyük ölçüde evet: bir tribo tabanca, tozu sürtünme yoluyla yükler, yüksek voltajlı elektrodu yoktur ve bu nedenle çok az serbest iyon üretir ve tabanca ile parça arasında güçlü bir alan oluşmaz. Tribo evrensel bir çözüm değildir, çünkü yalnızca uygun şekilde formüle edilmiş tozlarla çalışır ve neme ve sıcaklığa tepki verir.
| Karşılaştırma yönü | Korona şarjı | Tribo şarjı |
|---|---|---|
| Toz yükleme | Yüksek voltajlı elektrot, negatif yük | Tabanca içinde sürtünme, pozitif yük |
| Serbest iyonlar | Çok sayıda serbest iyon | Nispeten az |
| Tabanca ve parça arasındaki alan | Güçlü alan | Güçlü alan yok |
| Geri iyonizasyon riski | Mevcut, µA limiti ve mesafe ile yönetilir | Düşük |
| Parçanın girintili bölgeleri | Faraday kafesi etkisi ile sınırlıdır | Kolayca nüfuz eder |
| Film kalınlığı | Kendini sınırlayan | Soğuk bir parça üzerinde tek geçişte birkaç yüz µm mümkün |
| Toz aralığı | Geniş aralık | Sınırlı; az sayıda metalik uygundur |
| Toz türüne duyarlılık | İklime ve partikül boyutuna toleranslı | Neme ve sıcaklığa duyarlı |
| Kurulumların payı | %95'ten fazla | %5'ten az |
İki yöntem tek bir parça üzerinde karıştırılmamalıdır: pozitif yüklü tribo tozun negatif yüklü korona katmanına konması her ikisini de nötralize eder ve toz dökülür.
SSS
Toz neden ikinci katmana yapışmıyor? Kürlenmiş ilk katman parçayı yalıtır, böylece tabancadan gelen yük yüzeyde birikir ve yeni tozu iter. Akımı yaklaşık 20-40 µA ile sınırlayın veya tabancanın yeniden kaplama ön ayarını kullanın, tabanca mesafesini hafifçe artırın, toz çıkışını ölçülü şekilde yükseltin ve kanca temasının temiz olduğunu doğrulayın.
Hangi µA ayarı geri iyonizasyonu durdurur? Her parçaya uyan tek bir değer yoktur. Yayımlanmış kılavuzlar, yıldızlanma göründüğünde yaklaşık 20 µA'dan, yeniden kaplamalar için 20-40 µA'ya ve metalik ile kolayca aşırı yüklenen diğer tozlar için 10 µA'nın altına kadar uzanır. Düşük başlayın, kürlenmemiş filmi kontrol edin ve yalnızca kaplama zarar görürse sınırı yükseltin.
Portakal kabuğu her zaman geri iyonizasyondan mı kaynaklanır? Hayır. Portakal kabuğu ayrıca çok ince veya çok kalın filmden, uygun olmayan kür rampasından veya toz formülasyonundan kaynaklanır. Doku yıldız şeklinde kraterlerle göründüğünde, tabancanın parçaya en yakın olduğu yerde yoğunlaştığında veya esas olarak yeniden kaplanan parçalarda ortaya çıktığında, geri iyonizasyon muhtemel nedendir.
kV düşürmek transfer verimliliğini azaltır mı? Evet, yalnızca voltajı düşürmek toz transfer hızını azaltır, bu nedenle kontrolörün sunduğu yerlerde akım sınırlama tercih edilir. Bir µA sınırı, voltajı yalnızca tabanca parçaya yakınken düşürür ve normal mesafede tam voltajı kullanılabilir bırakır.
MUSI Technology'nin nereye uyduğu
MUSI Technology, kabin geometrisi, resiprokatör stroku, konveyör ve askı tasarımının birlikte mühendislik edildiği komple hatlar tedarik eder, böylece tabanca mesafesi ve topraklama parçadan parçaya tutarlı kalır. Hat konseptleri şurada özetlenmiştir: toz boyama hattı kılavuzuve kabin seçenekleri şunun altında listelenmiştir: elektrostatik toz boyama kabini.
Lin Cong, Teknik Direktör, MUSI Technology tarafından sağlanmıştır
Parça ölçünüzü, üretim kapasitenizi ve kaplama türünüzü bize gönderin — mühendislerimiz bir iş günü içinde bir yerleşim planı ve bütçeyle yanıt verir. MUSI Technology ile iletişime geçin veya göz atın ekipman yelpazemize.
İlgili teknik kılavuzlar
- Hızlı Renk Değiştirmeli Toz Kabini: 15 Dakikada Değişim
Hızlı renk değiştirmeli toz kabinleri, 60-120 dakika yerine 10-25 dakikada renk değiştirir. Kabin malzemeleri, siklon versus kartuş geri kazanımı, başına maliyet. - Tekerlek ve Şasi Toz Kaplama Hattı: Teknik Özellikler ve Maliyet
Tekerlekler ve şasi parçaları, otomotiv yüzey işlemlerinde en zorlu korozyon ve görünüm spesifikasyonlarını taşır. Kaplama katmanı, filiform ve tuz püskürtme hedefleri, hat. - VOC Arıtma: RTO vs RCO vs Karbon vs Rotor
Püskürtme boya hattı VOC arıtımı için RTO, RCO, aktif karbon adsorpsiyonu ve zeolit rotor konsantratörlerini karşılaştırın: verimlilik, maliyet ve en uygun kullanım. - Komple Kaplama Hattı Maliyeti: 2026 Bütçe Rehberi
Komple bir toz boya hattı, yarı otomatik bir kurulum için 45.000 USD'den tam otomatik bir tesis için 2.000.000 USD'ye kadar maliyete sahiptir. - Spray Booth Filtreleri: Türleri, Değişim Aralıkları ve Maliyeti
Boya tutucu, tavan, emme ve egzoz filtreleri verimlilik, basınç düşüşü ve kullanım ömrü açısından karşılaştırıldı. Değiştirme aralıkları, manometre nasıl okunur ve.