یونیزاسیون معکوس در پوشش پودری: علل و پیشگیری
پاسخ سریع: یونیزاسیون معکوس در پوشش پودری زمانی رخ میدهد که بار در لایه پودر رسوبکرده انباشته شود تا هوای بین ذرات یونیزه شود؛ سپس لایه پودر را دفع میکند و با حفرههای ستارهایشکل و پوستپرتقالی پخت میشود. این پدیده توسط تفنگ نگهداشتهشده در فاصله بسیار نزدیک، kV یا µA بالا، ضخامت بیشازحد فیلم، پوشش مجدد روی پودر پختشده و اتصال به زمین ضعیف ایجاد میشود. پیشگیری به معنای محدودکردن جریان است، برای مثال ۲۰-۴۰ µA در پوششهای مجدد یا حدود ۲۰ µA در جایی که ستارهشدن قابل مشاهده است، حفظ فاصله تفنگ در ۱۵۰-۲۵۰ میلیمتر، نصب جمعکننده یون و نگهداری تماسهای تمیز قلاب.
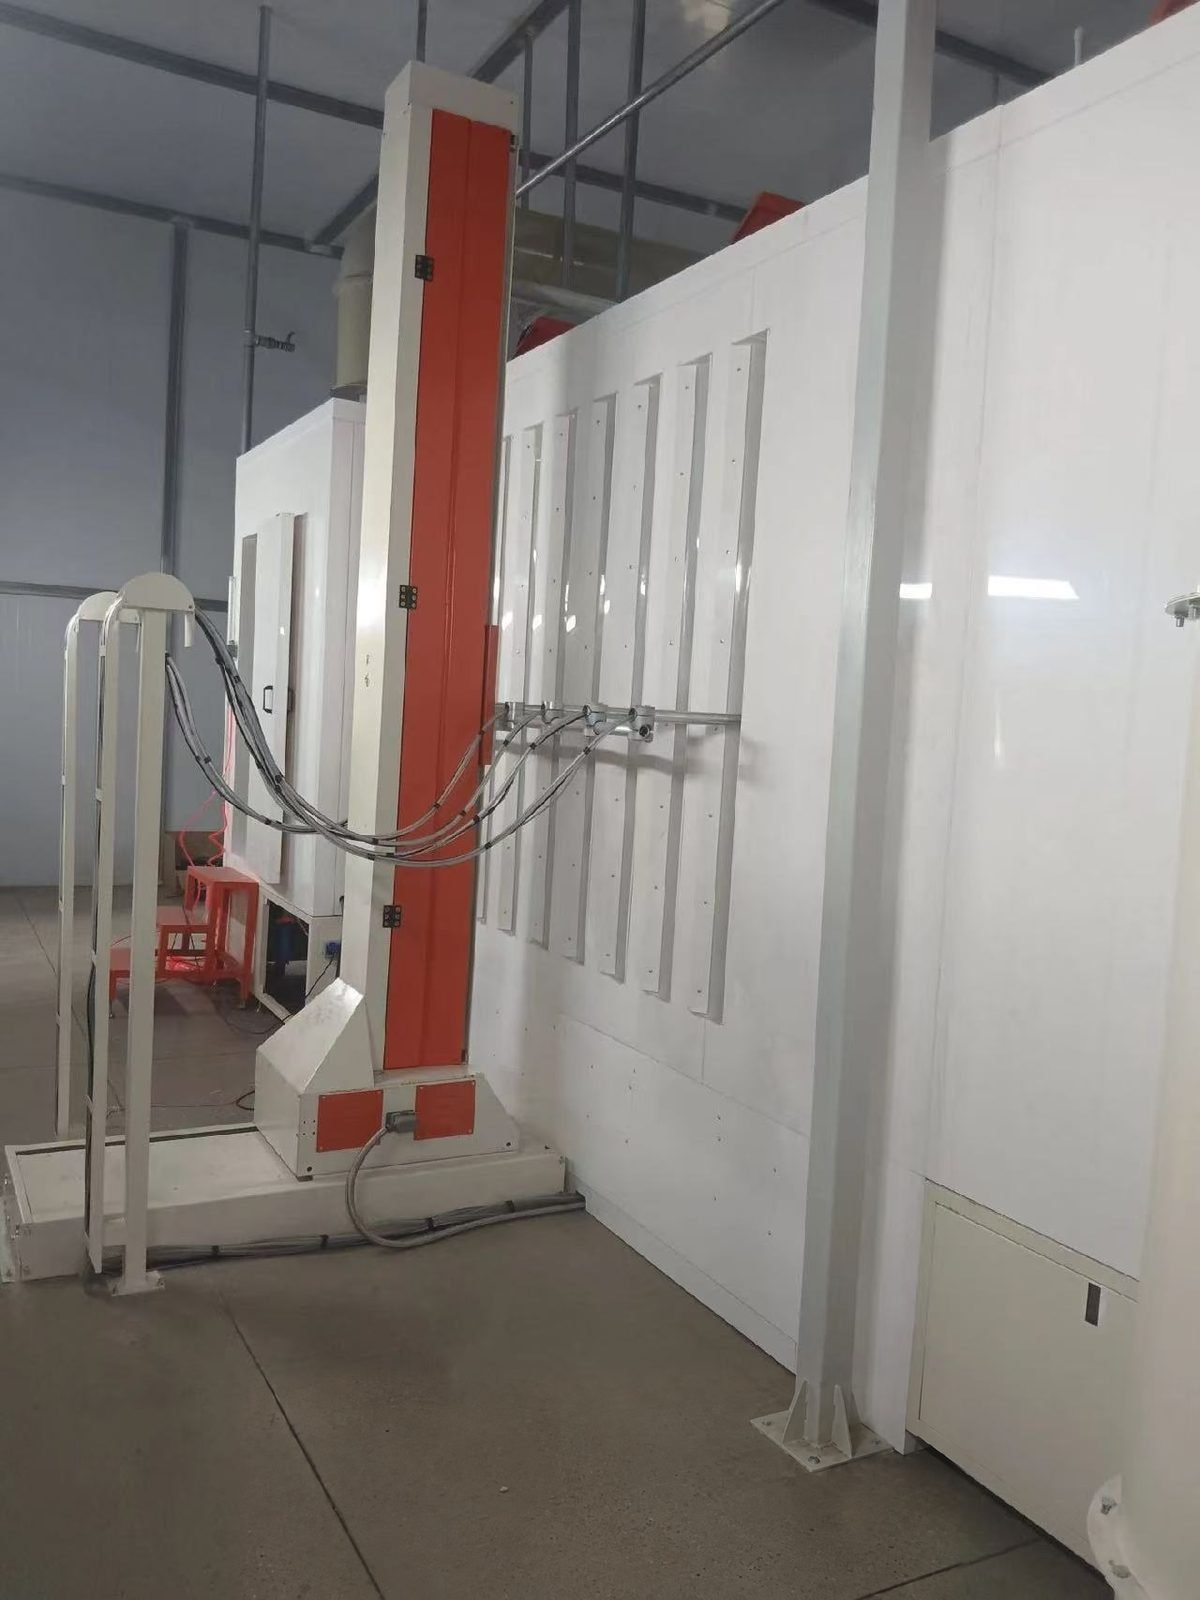
MUSI Technology، تولیدکننده خط پوشش پاششی پودری و مایع در چانگژو، چین، غرفههای پودر و نوارهای نقاله را طوری طراحی میکند که فاصله تفنگ تا قطعه ثابت بماند، آویزها مسیر زمین تمیز را حفظ کنند، و تفنگهای دارای محدودکننده جریان قابل مشخصکردن باشند و تنظیمات آنها برای هر خانواده قطعه ذخیره شود، که اینها شرایطی هستند که یونیزاسیون معکوس را تحت کنترل نگه میدارند.
یونیزاسیون برگشتی در پوشش پودری چیست؟
یونیزاسیون برگشتی یک شکست الکتریکی درون لایه پودری است که تازه رسوب کرده است: بار سریعتر از آنکه بتواند به زمین تخلیه شود در لایه انباشته میشود، میدان الکتریکی در سراسر لایه به اندازهای قوی میشود که هوای محبوس بین ذرات را یونیزه کند، و لایه شروع به دفع پودر بیشتر میکند. تفنگ کرونا فقط پودر را باردار نمیکند. یونهایی که در پرواز به ذره نمیچسبند بهعنوان یون آزاد به قطعه میرسند و بدون افزودن هیچ پوششی به فیلم بار اضافه میکنند. زمانی که هوای درون لایه دچار شکست شود، یونهایی با قطبیت مخالف تولید میشوند و به سمت تفنگ بازمیگردند، به همین دلیل به این اثر یونیزاسیون معکوس نیز گفته میشود. آنها ذراتی را که از قبل روی سطح قرار دارند مختل میکنند.
همین سازوکار ضخامت خودمحدودشونده یک فیلم اعمالشده با کرونا را تعیین میکند. یک لایه عایق، چه پودر تازه باشد چه نخستین پوشش پختهشده، مقاومت بین سطح و زمین را افزایش میدهد، بنابراین حد در بازپوشش زودتر از فلز لخت reached میشود. پیشینه روشهای باردارسازی در راهنمای تفنگهای پوشش پودری.
یونیزاسیون برگشتی روی قطعه چگونه به نظر میرسد؟
یونیزاسیون برگشتی بهصورت دهانههای کوچک ستارهایشکل، سطح پودری زبر یا شکسته پیش از پخت، و پوستپرتقالی شدید پس از پخت نمایان میشود. فیلم نپخته در جایی که تفنگ نزدیکترین فاصله را داشته یا بیشترین توقف را کرده ناهموار به نظر میرسد. پاسهای بعدی ضخامت اندک یا هیچ میافزایند، و بازده انتقال کاهش مییابد زیرا لایه پودر جدید را دفع میکند. عیوب مشابه با علل دیگر در مرور کلی عیوب پوشش پودری.
| علامت نقص | علت احتمالی | تنظیم تفنگ |
|---|---|---|
| دهانههای ستارهای در نواحی صاف | جریان در قطعه بیش از حد بالاست، تفنگ بیش از حد نزدیک است | میکروآمپر را محدود کنید، کیلوولت را کاهش دهید، فاصله ثابت تفنگ تا قطعه را حفظ کنید |
| پوست پرتقالی روی لبههای مجاور فرورفتگی | فرورفتگی با بار بالا بیش از حد پاشیده شده، بنابراین سطوح اطراف بار اضافی گرفتهاند | ابتدا فرورفتگی را با بار کاهشیافته پوشش دهید، سپس سطوح باز را |
| سطح پودر زبر و شکسته پیش از پخت | فیلم پیش از این از ضخامت خودمحدودشوندهاش فراتر رفته است | خروجی پودر کمتر در هر پاس، در ضخامت هدف فیلم متوقف شوید |
| پودر روی لایه دوم تشکیل نمیشود | لایه اول پختهشده قطعه را از اتصال به زمین عایق میکند | میکروآمپر را محدود کنید، فاصله را کمی افزایش دهید، خروجی پودر را بهطور متعادل بالا ببرید |
| نقص روی هر قسمت از یک رک | از دست رفتن اتصال زمین از طریق قلابهای پوششدار | تماسها را تمیز کنید، مقاومت به زمین را اندازه بگیرید |
| با پودر غنی از بازیافتی بدتر میشود | پودر بیش از حد ریز شده است | نسبت پودر تازه به پودر بازیافتی را بازگردانید |
یونیزاسیون معکوس چه زمانی رخ میدهد؟
یونیزاسیون معکوس هر زمان که بار بیشتری به سطح برسد تا آنچه قطعه میتواند به زمین تخلیه کند، رخ میدهد. محرکهای معمول عبارتند از: نگه داشتن تفنگ بیش از حد نزدیک، تنظیم kV یا µA بیش از حد بالا، ضخامت بیش از حد لایه، پوشش مجدد روی پودر پختهشده، و اتصال زمین ضعیف. فاصله محرکی است که اپراتورها از آن غافل میشوند. با نزدیک شدن تفنگ به قطعه، مقاومت شکاف هوا کاهش مییابد و جریان بهشدت افزایش مییابد، حتی اگر تنظیم kV تغییر نکرده باشد. نواحی فرورفته (قفس فارادی) بهطور غیرمستقیم همان مشکل را ایجاد میکنند: اپراتور تفنگ را به داخل فشار میدهد و خروجی را بالا میبرد تا گوشه را پر کند، و سطوح صاف و لبههای مجاور یونهای اضافی را دریافت میکنند. اتصال زمین ضعیف هر علت دیگری را تشدید میکند، زیرا باری که نمیتواند از طریق قلاب خارج شود در لایه باقی میماند.
کدام تنظیمات تفنگ از یونیزاسیون معکوس جلوگیری میکند؟
محدودسازی جریان کنترل اصلی است: به کنترلر تفنگ یک سقف برای µA داده میشود و هر زمان که جریان بخواهد از آن فراتر رود، بهطور خودکار kV را کاهش میدهد. ولتاژ و جریان در طول خط بار تفنگ به هم مرتبط هستند، بنابراین با نزدیک شدن تفنگ به قطعه جریان بالا میرود. با تنظیم محدودیت µA، کنترلر ولتاژ را با جریان مبادله میکند و جریان یون به قطعه را با تغییر فاصله تقریباً ثابت نگه میدارد. جایی که کنترلر کنترل جریان ندارد، گزینه باقیمانده کاهش kV است، به قیمت نرخ انتقال پایینتر.
نقاط شروع منتشرشده بین منابع مختلف متفاوت است، بنابراین مقادیر زیر مراجعی برای آزمایش روی قطعه واقعی هستند، نه دستورالعملهای ثابت.
| وضعیت پوشش | نقطه شروع منتشرشده | نوع منبع |
|---|---|---|
| پنل تخت، لایه اول، رنگ استاندارد | ۶۰-۱۰۰ کیلوولت، شروع از ۷۰-۸۰ کیلوولت؛ پودرهای رایج با ۱۰-۱۰۰ میکروآمپر کار میکنند | راهنمای تأمینکننده پودر؛ سازنده تفنگ |
| فاصله تفنگ پاشش تا قطعه | ۲۰۰-۲۵۰ میلیمتر روی خطوط اتوماتیک، ۱۵۰-۲۵۰ میلیمتر با تفنگهای دستی | سازنده پودر |
| فرورفتگی یا ناحیه فارادی | پیشتنظیم 100 kV با محدودیت 60 µA روی یک خانواده تفنگ؛ 30-50 kV با 5-10 µA پیشنهادشده در برابر قاببندی تصویر | سازنده تفنگ؛ سازنده پودر |
| پوشش مجدد روی پودر پختشده | پیشتنظیم 100 kV با محدودیت 15 µA؛ 20-40 µA با فاصله کمی بیشتر؛ خروجی پودر 10-20 % افزایشیافته | سازنده تفنگ؛ مطبوعات تجاری |
| پودر فلزی | پیشتنظیم 50 kV با محدودیت 50 µA؛ کنترل دقیق زیر 10 µA در گامهای 0.5 µA؛ فاصله بالای حدود 400 mm برای کاهش ابریشدن | سازندگان تفنگ؛ سازنده پودر |
| ستارهها از قبل قابل مشاهده هستند | جریان را به حدود 20 µA، یا ولتاژ را به حدود 60 kV کاهش دهید | مطبوعات تجاری |
| ضخامت لایه | 60-120 µm برای جریان؛ بالای 120 µm خطر ایجاد حباب | سازنده پودر |
سختافزار نیز کمک میکند. یک جمعکننده یون یا حلقه زمینشده که پشت نازل نصب میشود، یونهای آزاد را قبل از رسیدن به قطعه جذب میکند، که باعث کاهش تجمع بار در فیلم و کاهش پوستپرتقالی میشود. نیاز به تنظیم دارد: اگر از الکترود خیلی دور باشد چیزی جمع نمیکند، و اگر خیلی نزدیک باشد بازده بارگیری کاهش مییابد. پیشگرم کردن قطعه به دفع بار باقیمانده کمک میکند، و اتصال زمین صحیح از طریق قلابهای تمیز پیشنیاز همه موارد فوق است. اجزای کلیدی از برندهای بینالمللی مانند Gema، Nordson و Wagner (قابل تنظیم بر اساس مشخصات مشتری) در دسترس هستند.
| کنترل | کاری که انجام میدهد | جهت برای یونیزاسیون معکوس |
|---|---|---|
| محدودیت µA (کنترل جریان) | جریان را محدود میکند، اجازه میدهد kV با نزدیک شدن تفنگ به قطعه کاهش یابد | پایینتر |
| نقطه تنظیم kV | قدرت میدان و شارژ را تنظیم میکند | کمتر، اگر کنترل µA وجود ندارد |
| فاصله تفنگ پاشش تا قطعه | مقاومت شکاف هوا و جریان را تنظیم میکند | بیشتر، و ثابت |
| خروجی پودر | ضخامت فیلم را در هر پاس تنظیم میکند | در لایههای اول کمتر؛ در لایههای بعدی بهطور متوسط بیشتر |
| جمعکننده یون یا حلقه اتصال به زمین | یونهای آزاد را به زمین منحرف میکند | نصب و تنظیم |
در خطوط اتوماتیک، چیدمان غرفه فاصله تفنگ را تعیین میکند، همانطور که در نحوه کار یک غرفه پودر.
آیا تفنگ تریبو از یونیزاسیون برگشتی جلوگیری میکند؟
تا حد زیادی بله: تفنگ تریبو پودر را با اصطکاک باردار میکند، الکترود ولتاژ بالا ندارد و بنابراین یونهای آزاد بسیار کمی تولید میکند و میدان قوی بین تفنگ و قطعه وجود ندارد. تریبو یک پاسخ جهانی نیست، زیرا فقط با پودرهای با فرمولاسیون مناسب کار میکند و به رطوبت و دما واکنش نشان میدهد.
| جنبه مقایسه | شارژ کرونا | شارژ تریبوالکتریک |
|---|---|---|
| باردار شدن پودر | الکترود ولتاژ بالا، بار منفی | اصطکاک در داخل تفنگ، بار مثبت |
| یونهای آزاد | یونهای آزاد زیاد | نسبتاً کم |
| میدان بین تفنگ و قطعه | میدان قوی | بدون میدان قوی |
| خطر یونیزاسیون معکوس | موجود، مدیریتشده توسط محدودیت µA و فاصله | کم |
| مناطق فرورفته قطعه | محدودشده توسط اثر قفس فارادی | بهراحتی نفوذ میکند |
| ضخامت لایه | خودمحدودشونده | چند صد میکرومتر در یک پاس روی قطعه سرد امکانپذیر است |
| محدوده پودر | محدوده گسترده | محدود؛ تعداد کمی از فلزات مناسب هستند |
| حساسیت به نوع پودر | مقاوم به اقلیم و اندازه ذرات | حساس به رطوبت و دما |
| سهم تأسیسات | بیش از ۹۵ % | کمتر از ۵ % |
این دو روش نباید روی یک قطعه با هم استفاده شوند: پودر تریبوی با بار مثبت که روی لایه کرونای با بار منفی مینشیند، هر دو را خنثی میکند و پودر میریزد.
پرسشهای متداول
چرا پودر روی لایه دوم نمیچسبد؟ لایه اول پختهشده قطعه را عایق میکند، بنابراین بار تفنگ روی سطح جمع میشود و پودر جدید را دفع میکند. جریان را به حدود ۲۰-۴۰ µA محدود کنید یا از پیشتنظیم پوشش مجدد تفنگ استفاده کنید، فاصله تفنگ را کمی افزایش دهید، خروجی پودر را بهطور متعادل بالا ببرید و مطمئن شوید که تماس قلاب تمیز است.
چه تنظیم µA یونیزاسیون برگشتی را متوقف میکند؟ هیچ مقدار واحدی برای همه قطعات مناسب نیست. راهنمای منتشرشده از حدود ۲۰ µA هنگام ظاهر شدن ستارهای، تا ۲۰-۴۰ µA برای پوششهای مجدد، و تا کمتر از ۱۰ µA برای پودرهای فلزی و سایر پودرهایی که بهراحتی بار اضافی میگیرند، متغیر است. از مقدار کم شروع کنید، فیلم پختهنشده را بررسی کنید و فقط در صورت کاهش پوشش، حد را بالا ببرید.
آیا پوستپرتقالی همیشه ناشی از یونیزاسیون برگشتی است؟ خیر. پوستپرتقالی نیز از فیلمی که بیش از حد نازک یا بیش از حد ضخیم است، یک شیب پخت نامناسب یا فرمولاسیون پودر نامناسب ناشی میشود. یونیزاسیون برگشتی احتمالاً زمانی علت است که بافت همراه با حفرههای ستارهایشکل ظاهر شود، در جایی که تفنگ نزدیکترین فاصله را داشته متمرکز شود، یا عمدتاً روی قطعات پوششدادهشده مجدد نمایان شود.
آیا کاهش kV بازده انتقال را کم میکند؟ بله، کاهش ولتاژ بهتنهایی نرخ انتقال پودر را کم میکند، به همین دلیل در جایی که کنترلر آن را ارائه دهد، محدودسازی جریان ترجیح داده میشود. محدودیت µA ولتاژ را فقط زمانی کاهش میدهد که تفنگ نزدیک قطعه باشد و ولتاژ کامل را در فاصله معمول در دسترس باقی میگذارد.
جایگاه MUSI Technology
MUSI Technology خطوط کاملی را تأمین میکند که در آنها هندسه بooth، کورس رسیپروکیتور، نوار نقاله و طراحی آویز با هم مهندسی میشوند، بهطوریکه فاصله تفنگ و اتصال به زمین از قطعهای به قطعه دیگر ثابت بماند. مفاهیم خط در اینجا شرح داده شدهاند راهنمای خط پوشش پودری، و گزینههای بooth در زیر فهرست شدهاند غرفه پوششدهی پودری الکترواستاتیک.
ارائهشده توسط لین کونگ، مدیر فنی، MUSI Technology
اندازه قطعه، ظرفیت تولید و نوع پوشش خود را برای ما ارسال کنید — مهندسان ما ظرف یک روز کاری با چیدمان و بودجه پاسخ میدهند. تماس با MUSI Technology یا مرور کنید محدوده تجهیزات ما.
راهنماهای فنی مرتبط
- غرفه پودر رنگآمیزی سریع با قابلیت تعویض رنگ: تعویض در ۱۵ دقیقه
غرفههای پودری تغییر رنگ سریع، رنگ را در ۱۰ تا ۲۵ دقیقه تغییر میدهند بهجای ۶۰ تا ۱۲۰ دقیقه. مواد غرفه، بازیابی سیکلون در مقابل کارتریج، هزینه به ازای هر. - خط پوشش پودری چرخ و شاسی: مشخصات و هزینه
چرخها و قطعات شاسی سختترین مشخصات خوردگی و ظاهری را در پرداخت خودرو دارند. ضخامت پوشش، اهداف فیلیفرم و اسپری نمک، خط. - تصفیه VOC: RTO در مقابل RCO در مقابل کربن در مقابل روتور
مقایسه RTO، RCO، جذب کربن فعال و غلظتکنندههای روتور زئولیت برای تصفیه VOC خط پوشش اسپری: بازده، هزینه و بهترین تناسب. - هزینه کامل خط پوشش: راهنمای بودجه ۲۰۲۶
یک خط کامل پوشش پودری از ۴۵٬۰۰۰ دلار برای یک راهاندازی نیمهاتوماتیک تا ۲٬۰۰۰٬۰۰۰ دلار برای یک کارخانه کاملاً اتوماتیک هزینه دارد. - فیلترهای غرفه رنگپاشی: انواع، فواصل تعویض & هزینه
فیلترهای تلهانداز رنگ، سقفی، ورودی و خروجی از نظر بازده، افت فشار و عمر مقایسه شدهاند. فواصل تعویض، نحوه خواندن مانومتر، و.