การไอออไนเซชันย้อนกลับในงานเคลือบผง: สาเหตุและการป้องกัน
คำตอบแบบรวบรัด: การไอออไนเซชันย้อนกลับในงานเคลือบผงเกิดขึ้นเมื่อประจุสะสมในชั้นผงที่พ่นแล้วจนกระทั่งอากาศระหว่างอนุภาคเกิดการไอออไนซ์ จากนั้นชั้นผงจะผลักผงออกและเมื่อบ่มจะเกิดหลุมรูปดาวและผิวเปลือกส้ม สาเหตุเกิดจากปืนที่ถือใกล้เกินไป kV หรือ µA สูง ความหนาฟิล์มมากเกินไป การพ่นทับบนผงที่บ่มแล้ว และการต่อสายดินที่ไม่ดี การป้องกันหมายถึงการจำกัดกระแส เช่น 20-40 µA เมื่อพ่นทับ หรือประมาณ 20 µA เมื่อเห็นรอยรูปดาว รักษาระยะปืนที่ 150-250 มม. ติดตั้งตัวเก็บไอออน และดูแลหน้าสัมผัสตะขอให้สะอาด
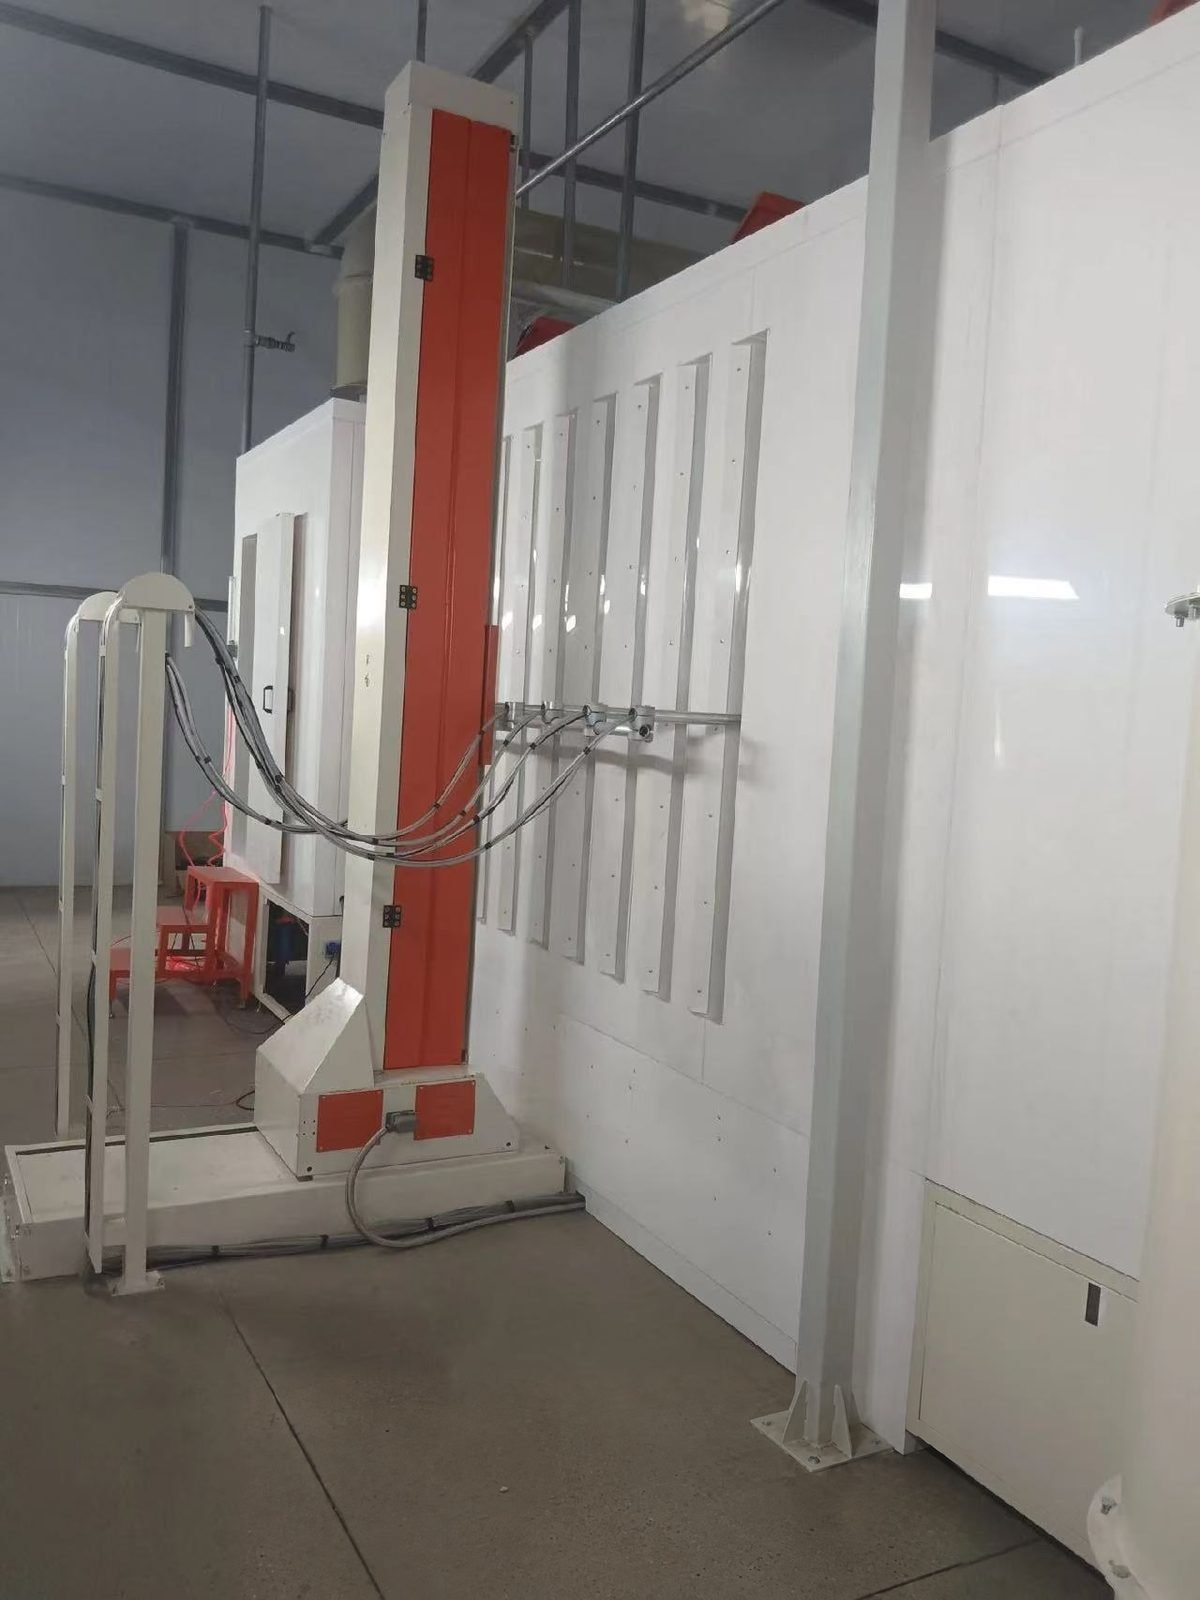
MUSI Technology ผู้ผลิตไลน์เคลือบผงและของเหลวแบบพ่นในเมืองฉางโจว ประเทศจีน ออกแบบบูธผงและสายพานลำเลียงเพื่อให้ระยะปืนถึงชิ้นงานคงที่ ตะขอแขวนรักษาเส้นทางสายดินให้สะอาด และสามารถระบุปืนที่มีการจำกัดกระแสและจัดเก็บการตั้งค่าตามกลุ่มชิ้นงานได้ ซึ่งเป็นเงื่อนไขที่ควบคุมการไอออไนเซชันย้อนกลับให้อยู่ภายใต้การควบคุม
แบ็กไอออไนเซชันในการเคลือบผงคืออะไร?
แบ็กไอออไนเซชันคือการเบรกดาวน์ทางไฟฟ้าภายในชั้นผงที่เพิ่งถูกพ่นลงไป: ประจุสะสมในชั้นเร็วกว่าที่它可以รั่วลงดิน สนามไฟฟ้าคร่อมชั้นมีความแรงพอที่จะทำให้อากาศที่ถูกกักระหว่างอนุภาคแตกตัวเป็นไอออน และชั้นเริ่มผลักผงเพิ่มเติมออกไป ปืนโคโรนาไม่ได้ทำหน้าที่เพียงให้ประจุแก่ผงเท่านั้น ไอออนที่ไม่สามารถเกาะกับอนุภาคในขณะบินจะเดินทางไปยังชิ้นงานในฐานะไอออนอิสระและเพิ่มประจุให้กับฟิล์มโดยไม่เพิ่มการเคลือบใดๆ เมื่ออากาศในชั้นเกิดการเบรกดาวน์ ไอออนที่มีขั้วตรงข้ามจะถูกสร้างขึ้นและเดินทางกลับไปยังปืน ซึ่งเป็นเหตุให้ปรากฏการณ์นี้ถูกเรียกว่าการไอออไนเซชันย้อนกลับด้วย พวกมันรบกวนอนุภาคที่วางอยู่บนพื้นผิวแล้ว
กลไกเดียวกันนี้กำหนดความหนาจำกัดตัวเองของฟิล์มที่ใช้โคโรนา ชั้นฉนวน ไม่ว่าจะเป็นผงสดหรือชั้นเคลือบแรกที่บ่มแล้ว จะเพิ่มความต้านทานระหว่างพื้นผิวกับดิน ดังนั้นขีดจำกัดจึงถูกถึงเร็วกว่าเมื่อเคลือบทับชั้นเดิมมากกว่าเมื่อเคลือบบนโลหะเปล่า ข้อมูลพื้นฐานเกี่ยวกับวิธีการให้ประจุอยู่ใน คู่มือปืนเคลือบผง.
แบ็กไอออไนเซชันมีลักษณะอย่างไรบนชิ้นงาน?
แบ็กไอออไนเซชันปรากฏเป็นหลุมเล็กๆ รูปดาว พื้นผิวผงที่ขรุขระหรือแตกก่อนการบ่ม และผิวเปลือกส้มหนาหลังการบ่ม ฟิล์มที่ยังไม่บ่มดูไม่เรียบเสมอกันในบริเวณที่ปืนเข้าใกล้ที่สุดหรืออยู่เนิ่นนานที่สุด การพ่นรอบเพิ่มเติมให้ความหนาเพิ่มขึ้นเล็กน้อยหรือไม่เพิ่มเลย และประสิทธิภาพการถ่ายโอนลดลงเพราะชั้นผลักผงใหม่ ข้อบกพร่องคล้ายกันที่มีสาเหตุอื่นแสดงอยู่ใน ภาพรวมข้อบกพร่องของการเคลือบผง.
| อาการข้อบกพร่อง | สาเหตุที่เป็นไปได้ | การปรับปืน |
|---|---|---|
| หลุมอุกกาบาตรูปดาวในพื้นที่ราบ | กระแสที่ชิ้นงานสูงเกินไป ปืนอยู่ใกล้เกินไป | จำกัด µA ลด kV รักษาระยะห่างปืนถึงชิ้นงานให้คงที่ |
| ผิวส้มบริเวณขอบถัดจากร่อง | ร่องถูกพ่นมากเกินไปที่ประจุสูง ทำให้ผิวรอบข้างมีประจุเกิน | พ่นร่องก่อนที่ประจุลดลง แล้วจึงพ่นผิวเปิด |
| ผิวผงหยาบ แตกก่อนการอบ | ฟิล์มหนาเกินขีดจำกัดการจำกัดตัวเองแล้ว | ปริมาณผงที่พ่นออกต่อรอบน้อยลง หยุดเมื่อถึงความหนาฟิล์มเป้าหมาย |
| ผงจะไม่เกาะบนชั้นเคลือบที่สอง | ชั้นเคลือบแรกที่บ่มแล้วเป็นฉนวนแยกชิ้นงานออกจากกราวด์ | จำกัด µA เพิ่มระยะห่างเล็กน้อย เพิ่มปริมาณผงปานกลาง |
| ข้อบกพร่องบนทุกชิ้นส่วนของแร็คหนึ่ง | สูญเสียกราวด์ผ่านตะขอที่เคลือบแล้ว | ทำความสะอาดจุดสัมผัส วัดความต้านทานต่อกราวด์ |
| แย่ลงเมื่อใช้ผงที่มีปริมาณรีเคลมสูง | ผงละเอียดเกินไป | คืนค่าอัตราส่วน virgin-to-reclaim |
back ionization เกิดขึ้นเมื่อไหร่?
back ionization เกิดขึ้นเมื่อมีประจุไปถึงผิวมากกว่าที่ชิ้นงานสามารถระบายลงดินได้ ตัวกระตุ้นที่พบบ่อยคือการถือปืนใกล้เกินไป ตั้งค่า kV หรือ µA สูงเกินไป เคลือบฟิล์มหนาเกินไป การเคลือบซ้ำบนผงที่บ่มแล้ว และการต่อสายดินที่ไม่ดี ระยะห่างคือตัวกระตุ้นที่ผู้ปฏิบัติมองข้าม เมื่อปืนเข้าใกล้ชิ้นงาน ความต้านทานของช่องว่างอากาศลดลงและกระแสเพิ่มขึ้นอย่างรวดเร็ว แม้ไม่ได้แตะค่าตั้ง kV พื้นที่เว้า (กรงฟาราเดย์) สร้างปัญหาเดียวกันทางอ้อม ผู้ปฏิบัติจะดันปืนเข้าไปและเพิ่มเอาต์พุตเพื่อให้เต็มมุม และพื้นผิวเรียบกับขอบที่อยู่ใกล้จะรับไอออนส่วนเกิน การต่อสายดินที่ไม่ดีจะขยายสาเหตุอื่น ๆ ทั้งหมด เพราะประจุที่ไม่สามารถออกผ่านตะขอยังคงอยู่ในฟิล์ม
การตั้งค่าปืนแบบใดป้องกัน back ionization?
การจำกัดกระแสคือการควบคุมหลัก ตัวควบคุมปืนจะได้รับเพดานสำหรับ µA และลด kV โดยอัตโนมัติเมื่อกระแสพยายามเกินเพดานนั้น แรงดันและกระแสเชื่อมโยงกันตามเส้นโหลดของปืน ดังนั้นกระแสจะเพิ่มขึ้นเมื่อปืนเข้าใกล้ชิ้นงาน เมื่อตั้งขีดจำกัด µA ตัวควบคุมจะแลกแรงดันกับกระแสและรักษาการไหลของไอออนไปยังชิ้นงานให้ค่อนข้างคงที่เมื่อระยะห่างเปลี่ยนไป ในกรณีที่ตัวควบคุมไม่มีการควบคุมกระแส ทางเลือกที่เหลือคือลด kV โดยแลกกับอัตราการถ่ายโอนที่ต่ำลง
จุดเริ่มต้นที่เผยแพร่แตกต่างกันไปตามแหล่งข้อมูล ดังนั้นค่าด้านล่างเป็นข้อมูลอ้างอิงสำหรับทดสอบบนชิ้นงานจริง ไม่ใช่สูตรตายตัว
| สถานการณ์การเคลือบ | จุดเริ่มต้นที่เผยแพร่ | ประเภทแหล่งจ่าย |
|---|---|---|
| แผงแบน เคลือบชั้นแรก สีมาตรฐาน | 60-100 kV เริ่มที่ 70-80 kV; ผงทั่วไปทำงานที่ 10-100 µA | คู่มือผู้จำหน่ายผง; ผู้ผลิตปืนพ่น |
| ระยะห่างจากปืนพ่นถึงชิ้นงาน | 200-250 มม. บนสายการผลิตอัตโนมัติ, 150-250 มม. ด้วยปืนพ่นแบบมือ | ผู้ผลิตผง |
| พื้นที่เว้าหรือพื้นที่ฟาราเดย์ | พรีเซ็ต 100 kV พร้อมขีดจำกัด 60 µA สำหรับปืนตระกูลเดียว; แนะนำ 30-50 kV พร้อม 5-10 µA สำหรับการต่อต้านการเกิดกรอบภาพ | ผู้ผลิตปืน; ผู้ผลิตผง |
| เคลือบซ้ำบนผงที่บ่มแล้ว | พรีเซ็ต 100 kV พร้อมขีดจำกัด 15 µA; 20-40 µA พร้อมระยะห่างที่มากขึ้นเล็กน้อย; เพิ่มปริมาณผง 10-20 % | ผู้ผลิตปืน; สื่อสิ่งพิมพ์การค้า |
| ผงโลหะ | พรีเซ็ต 50 kV พร้อมขีดจำกัด 50 µA; ควบคุมละเอียดต่ำกว่า 10 µA ในขั้น 0.5 µA; ระยะห่างมากกว่าประมาณ 400 mm เพื่อลดการเกิดฝ้า | ผู้ผลิตปืน; ผู้ผลิตผง |
| ดาวที่มองเห็นได้แล้ว | ตัดกระแสลงเหลือประมาณ 20 µA หรือแรงดันไฟฟ้าประมาณ 60 kV | สื่ออุตสาหกรรม |
| ความหนาฟิล์ม | 60-120 µm สำหรับการไหล; เกิน 120 µm เสี่ยงต่อการเกิดฟอง | ผู้ผลิตผง |
ฮาร์ดแวร์ก็ช่วยได้เช่นกัน ตัวเก็บไอออนหรือวงแหวนต่อสายดินที่ติดตั้งไว้ด้านหลังหัวฉีดจะดึงไอออนอิสระก่อนที่พวกมันจะไปถึงชิ้นงาน ซึ่งช่วยชะลอการสะสมประจุในฟิล์มและลดการเกิดผิวเปลือกส้ม จำเป็นต้องปรับตั้ง: ถ้าห่างจากอิเล็กโทรดเกินไปจะไม่เก็บอะไรเลย ถ้าใกล้เกินไปประสิทธิภาพการชาร์จจะลดลง การให้ความร้อนล่วงหน้ากับชิ้นงานช่วยกระจายประจุตกค้าง และการต่อสายดินที่ดีผ่านตะขอบสะอาดเป็นเงื่อนไขเบื้องต้นสำหรับทั้งหมดข้างต้น ส่วนประกอบหลักมีจำหน่ายจากแบรนด์ระดับสากล เช่น Gema, Nordson และ Wagner (กำหนดค่าได้ตามข้อกำหนดของลูกค้า)
| การควบคุม | สิ่งที่มันทำ | ทิศทางสำหรับการเกิดไอออนไนเซชันย้อนกลับ |
|---|---|---|
| ขีดจำกัด µA (ควบคุมกระแส) | จำกัดกระแส ทำให้ kV ลดลงเมื่อปืนเข้าใกล้ชิ้นงาน | ต่ำกว่า |
| ค่าตั้ง kV | กำหนดความแรงของสนามและประจุ | ต่ำลง หากไม่มีการควบคุม µA |
| ระยะห่างจากปืนพ่นถึงชิ้นงาน | กำหนดความต้านทานช่องว่างอากาศและกระแส | มากขึ้น และคงที่ |
| ปริมาณผงพ่น | กำหนดความหนาฟิล์มต่อรอบ | ต่ำในการเคลือบชั้นแรก; สูงขึ้นปานกลางในการเคลือบซ้ำ |
| ตัวเก็บไอออนหรือวงแหวนต่อลงดิน | เบี่ยงเบนไอออนอิสระลงสู่ดิน | ติดตั้งและปรับแต่ง |
บนสายการผลิตอัตโนมัติ ผังบูธเป็นตัวกำหนดระยะห่างของปืนพ่น ดังอธิบายใน บูธผงทำงานอย่างไร.
ปืนไทรโบช่วยหลีกเลี่ยงการเกิดไอออนย้อนกลับหรือไม่?
โดยส่วนใหญ่แล้วใช่: ปืนทริโบชาร์จผงด้วยแรงเสียดทาน ไม่มีอิเล็กโทรดแรงดันสูง ดังนั้นจึงเกิดไอออนอิสระน้อยมากและไม่มีสนามไฟฟ้าแรงสูงระหว่างปืนกับชิ้นงาน ทริโบไม่ใช่คำตอบสากล เพราะใช้ได้เฉพาะกับผงที่มีสูตรเหมาะสมเท่านั้น และไวต่อความชื้นและอุณหภูมิ
| ด้านการเปรียบเทียบ | การชาร์จแบบโคโรนา | การชาร์จแบบไทรโบ |
|---|---|---|
| การชาร์จผง | อิเล็กโทรดแรงดันสูง ประจุลบ | แรงเสียดทานภายในปืน ประจุบวก |
| ไอออนอิสระ | ไอออนอิสระจำนวนมาก | ค่อนข้างน้อย |
| สนามระหว่างปืนและชิ้นงาน | สนามแรง | ไม่มีสนามแรง |
| ความเสี่ยงการเกิดไอออไนเซชันย้อนกลับ | มีอยู่ จัดการโดยขีดจำกัด µA และระยะห่าง | ต่ำ |
| บริเวณที่เป็นหลุมเป็นบ่อของชิ้นงาน | จำกัดโดยผลของกรงฟาราเดย์ | ทะลุผ่านได้ง่าย |
| ความหนาฟิล์ม | จำกัดตัวเอง | สามารถทำได้หลายร้อย µm ในรอบเดียวบนชิ้นงานเย็น |
| ช่วงผง | ช่วงกว้าง | จำกัด; โลหะเพียงไม่กี่ชนิดที่เหมาะสม |
| ความไวต่อประเภทของผง | ทนต่อสภาพอากาศและขนาดอนุภาค | ไวต่อความชื้นและอุณหภูมิ |
| สัดส่วนของการติดตั้ง | มากกว่า 95 % | น้อยกว่า 5 % |
ไม่ควรผสมทั้งสองวิธีบนชิ้นงานเดียวกัน: ผงทริโบที่ประจุบวกลงบนชั้นโคโรนาที่ประจุลบจะทำให้ทั้งสองเป็นกลางและผงหลุดออก
คำถามที่พบบ่อย
ทำไมผงจึงไม่เกาะบนชั้นเคลือบที่สอง? ชั้นเคลือบแรกที่บ่มแล้วเป็นฉนวนหุ้มชิ้นงาน ประจุจากปืนจึงสะสมบนผิวและผลักผงใหม่ จำกัดกระแสไว้ที่ประมาณ 20-40 µA หรือใช้โปรแกรมสำเร็จรูปสำหรับการเคลือบซ้ำของปืน เพิ่มระยะห่างจากปืนเล็กน้อย เพิ่มปริมาณผงอย่างพอเหมาะ และตรวจสอบว่าจุดสัมผัสตะขอนั้นสะอาด
ค่าตั้ง µA เท่าใดที่หยุดการเกิดไอออนไนเซชันย้อนกลับ? ไม่มีค่าเดียวที่เหมาะกับทุกชิ้นงาน คำแนะนำที่เผยแพร่มีตั้งแต่ประมาณ 20 µA เมื่อเริ่มเกิดอาการดาว ไปจนถึง 20-40 µA สำหรับการเคลือบซ้ำ จนถึงต่ำกว่า 10 µA สำหรับผงโลหะและผงอื่น ๆ ที่มีประจุเกินได้ง่าย เริ่มจากค่าต่ำ ตรวจสอบฟิล์มที่ยังไม่บ่ม และเพิ่มขีดจำกัดเฉพาะเมื่อการปกคลุมไม่ดี
เปลือกส้มเกิดจากการเกิดไอออนไนเซชันย้อนกลับเสมอหรือไม่? ไม่ครับ เปลือกส้มยังเกิดจากฟิล์มที่บางเกินไปหรือหนาเกินไป, รอบการบ่มหรือสูตรผงที่ไม่เหมาะสม การแตกตัวกลับของไอออนเป็นสาเหตุที่เป็นไปได้เมื่อพื้นผิวปรากฏเป็นหลุมรูปดาว กระจุกตัวในบริเวณที่ปืนเข้าใกล้ชิ้นงานมากที่สุด หรือปรากฏเฉพาะบนชิ้นส่วนที่เคลือบซ้ำ
การลด kV จะลดประสิทธิภาพการถ่ายโอนหรือไม่? ใช่ครับ การลดแรงดันไฟฟ้าเพียงอย่างเดียวจะลดอัตราการถ่ายโอนผง ซึ่งเป็นเหตุผลที่นิยมใช้การจำกัดกระแสในกรณีที่ตัวควบคุมมีให้ใช้ การจำกัดกระแสระดับ µA จะลดแรงดันไฟฟ้าเฉพาะเมื่อปืนอยู่ใกล้ชิ้นงาน และยังคงมีแรงดันไฟฟ้าเต็มที่ในระยะปกติ
จุดที่ MUSI Technology เข้าได้พอดี
MUSI Technology จัดหาไลน์การผลิตแบบครบวงจรที่เรขาคณิตของบูธ จังหวะการเคลื่อนที่ของเครื่องรับส่ง สายพานลำเลียง และการออกแบบตะขอแขวน ได้รับการออกแบบร่วมกัน เพื่อให้ระยะห่างของปืนและการต่อสายดินคงที่สม่ำเสมอในทุกชิ้นงาน แนวคิดของไลน์การผลิตมีอธิบายไว้ใน คู่มือสายการผลิตเคลือบผง, และตัวเลือกบูธมีระบุไว้ภายใต้ บูธพ่นผงไฟฟ้าสถิต.
จัดทำโดย Lin Cong ผู้อำนวยการฝ่ายเทคนิค MUSI Technology
ส่งขนาดชิ้นส่วน ปริมาณการผลิต และประเภทการเคลือบของคุณมาให้เรา — วิศวกรของเราจะตอบกลับพร้อมเลย์เอาต์และงบประมาณภายในหนึ่งวันทำการ ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
คู่มือทางเทคนิคที่เกี่ยวข้อง
- บูธผงเปลี่ยนสีเร็ว: เปลี่ยนสีใน 15 นาที
บูธผงเปลี่ยนสีเร็วเปลี่ยนสีใน 10-25 นาที แทนที่จะเป็น 60-120. วัสดุบูธ, ไซโคลนเทียบกับการกู้คืนตลับกรอง, ต้นทุนต่อ - สายการผลิตเคลือบผงสำหรับล้อและแชสซี: ข้อมูลจำเพาะและค่าใช้จ่าย
ชิ้นส่วนล้อและแชสซีต้องผ่านข้อกำหนดด้านการกัดกร่อนและรูปลักษณ์ที่เข้มงวดที่สุดในงานตกแต่งชิ้นส่วนยานยนต์ ความหนาของชั้นเคลือบ เป้าหมายการทดสอบฟิลิฟอร์มและสเปรย์เกลือ สายการผลิต - การบำบัด VOC: RTO vs RCO vs ถ่านกัมมันต์ vs โรเตอร์
เปรียบเทียบ RTO, RCO, การดูดซับด้วยถ่านกัมมันต์ และเครื่องเพิ่มความเข้มข้นแบบโรเตอร์ซีโอไลต์สำหรับการบำบัด VOC ในสายการผลิตเคลือบพ่น: ประสิทธิภาพ ต้นทุน และความเหมาะสมที่สุด - ต้นทุนสายการผลิตเคลือบแบบครบวงจร: คู่มืองบประมาณ 2026
สายการผลิตเคลือบผงแบบครบวงจรมีราคาตั้งแต่ 45,000 USD สำหรับระบบกึ่งอัตโนมัติ ไปจนถึง 2,000,000 USD สำหรับโรงงานอัตโนมัติเต็มรูปแบบ - ฟิลเตอร์ตู้พ่นสี: ประเภท ช่วงเวลา และค่าใช้จ่าย
ตัวดักจับสี ตัวกรองเพดาน ตัวกรองอากาศเข้าและอากาศออก เปรียบเทียบประสิทธิภาพ ความดันลดลง และอายุการใช้งาน ช่วงเวลาการเปลี่ยน วิธีอ่านมาโนมิเตอร์ และ