ชั้นวางและตะขอแขวนสำหรับการเคลือบผง: คู่มือการออกแบบ
คำตอบแบบรวบรัด: ชั้นวางสำหรับการเคลือบผงต้องยึดชิ้นงาน ต่อสายดิน นำเสนอต่อปืนพ่น เติมเต็มสายการผลิต และทนต่อเครื่องล้าง ช่องอบ และการลอกเคลือบ คำแนะนำที่เผยแพร่ระบุความหนาแน่นของสายการผลิตที่เหมาะสมที่สุดอยู่ที่ประมาณ 50 % ของพื้นที่ซองที่คาดการณ์ไว้ ช่องว่างระหว่างชิ้นงานอยู่ที่ 1 ถึง 1.5 เท่าของความกว้างชิ้นงาน (สูงถึง 2.5 เท่าของความลึกสำหรับกล่องบนสายการผลิตอัตโนมัติ) และการทำความสะอาดจุดสัมผัสตะขอทุกสี่ถึงแปดรอบ ตะขอแบบลวดสี่เหลี่ยมหรือเพชรสัมผัสที่ขอบเพื่อการต่อสายดินที่มั่นคงยิ่งขึ้น น้ำหนักชั้นวางต้องพอดีกับพิกัดของสายพานลำเลียงต่อรถเข็น และเป็นส่วนหนึ่งของภาระความร้อนในช่องอบ
MUSI Technology ผู้ผลิตสายการผลิตเคลือบผงและเคลือบของเหลวในเมืองฉางโจว ประเทศจีน กำหนดหน้าต่างชิ้นงาน ระยะห่างการแขวน น้ำหนักบรรทุกต่อรถเข็น และเส้นทางสายดินในขั้นตอนการวางผัง เพื่อให้สายพานลำเลียง เครื่องล้าง ช่องเปิดบูธ และภาระความร้อนในช่องอบมีขนาดที่เหมาะสมกับชั้นวางและรถเข็นที่ลูกค้าจะใช้งาน
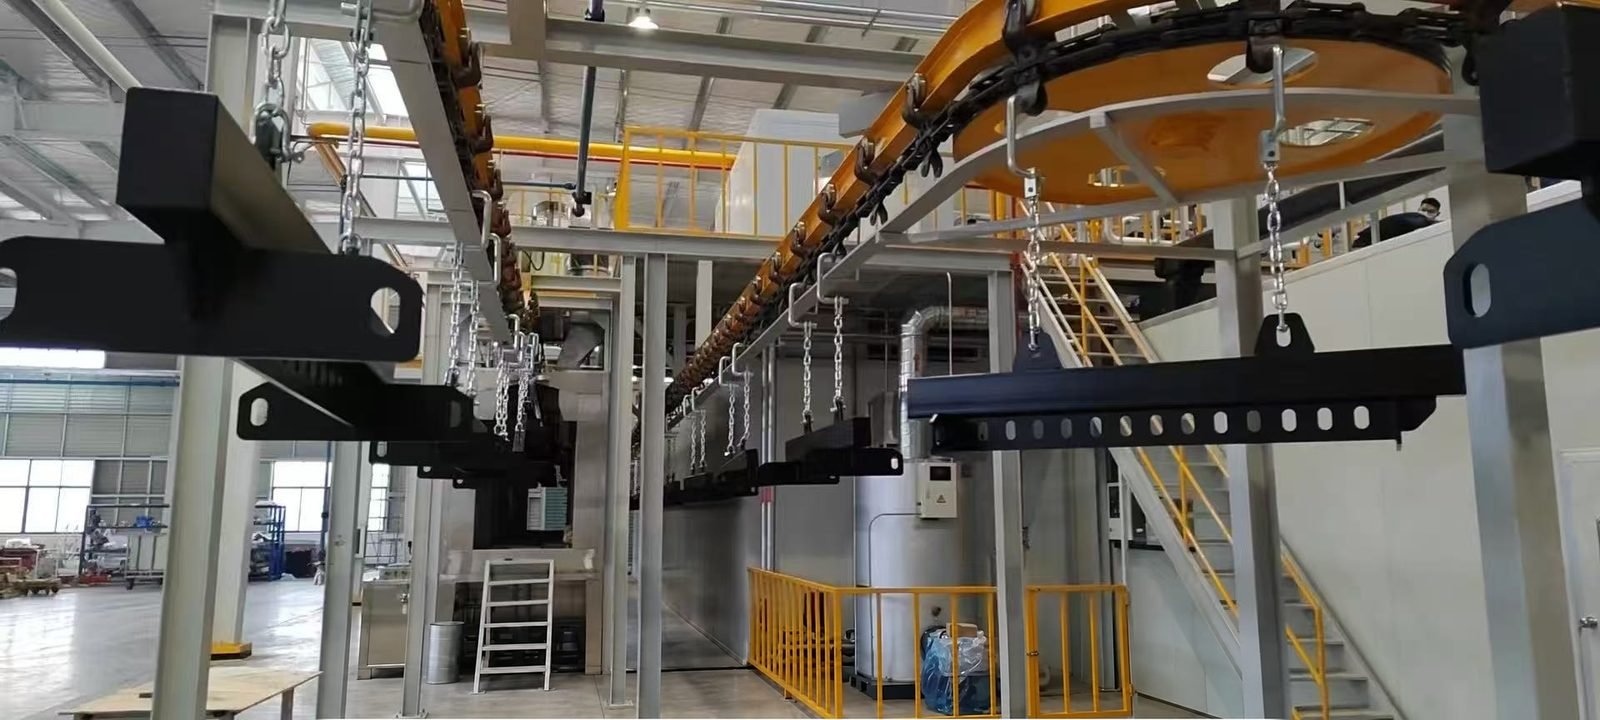
ชั้นวางสำหรับการเคลือบผงต้องทำอะไรบ้าง?
ชั้นวางสำหรับการเคลือบผงต้องยึดชิ้นงานแต่ละชิ้นอย่างมั่นคง เชื่อมต่อกับสายดิน นำเสนอพื้นผิวต่อปืนพ่น เติมเต็มสายพานลำเลียง ระบายน้ำในเครื่องล้าง และทนต่อช่องอบและกระบวนการลอกเคลือบ แหล่งข้อมูลในอุตสาหกรรมระบุว่าความหนาแน่นของชั้นวางเป็นปัจจัยที่มีผลมากที่สุดต่อต้นทุนต่อชิ้นงาน เนื่องจากต้นทุนสายการผลิตต่อชั่วโมงทั้งหมดหารด้วยจำนวนชิ้นงานที่แขวน
| กฎการออกแบบ | เหตุผลของกฎ |
|---|---|
| จับชิ้นงานที่จุดเดิมและในตำแหน่งเดิมทุก ๆ รอบ | การสร้างฟิล์มที่ทำซ้ำได้สำหรับปืนอัตโนมัติ ชิ้นงานต้องไม่แกว่งชนกันหรือชนโครง |
| ใช้จุดสัมผัสที่คมและน้อยที่สุดในพื้นที่ที่ไม่มองเห็น | การต่อลงดินที่เชื่อถือได้ผ่านพื้นที่สะอาดขนาดเล็กและรอยตะขอบขนาดเล็ก |
| รักษาจำนวนข้อต่อระหว่างสายพานลำเลียงและชิ้นงานให้ต่ำ | ทุกข้อต่อเป็นจุดที่ผงเคลือบที่บ่มแล้วสามารถตัดเส้นทางลงดินได้ |
| เอียงชิ้นงานเพื่อให้โพรงระบายออก | ลดการตกค้างระหว่างขั้นตอนการล้างและไม่มีคราบน้ำหลังการอบแห้ง |
| จัดกลุ่มชิ้นส่วนให้ชิดกันโดยไม่สัมผัสกัน | สัดส่วนโลหะต่ออากาศที่สูงช่วยเพิ่มประสิทธิภาพการถ่ายเทและผลผลิต |
| ทำตะขอให้ถอดออกได้ | สามารถสลับตะขอได้หลายครั้งก่อนที่ชั้นวางทั้งหมดจะถูกถอดออก |
| รักษามวลของชั้นวางให้ต่ำสำหรับน้ำหนักที่บรรทุก | ชั้นวางจะถูกให้ความร้อนซ้ำในทุกครั้งที่ผ่านเตาอบ |
ตะขอและชั้นวางประเภทใดเหมาะกับชิ้นส่วนประเภทใด?
ตะขอเหล็กลวดเดี่ยวเหมาะกับชิ้นงานที่มีรูและปริมาณการผลิตต่ำ แร็คแบบหลายจุดบนคานรับน้ำหนักเหมาะกับการผลิตซ้ำที่ความหนาแน่นสำคัญ ลวดทำตะขอเป็นเหล็กสปริง ลวดสี่เหลี่ยมที่ขึ้นรูปบนขอบ ขายเป็นตะขอเพชรหรือตะขอสี่เหลี่ยม สัมผัสชิ้นงานตามมุม ซึ่งซัพพลายเออร์อธิบายว่าช่วยให้การต่อสายดินสม่ำเสมอขึ้นในหลายรอบการใช้งานและรอยตะขอเล็กกว่า แร็คที่ทำความสะอาดในเตาเผาแบบเบิร์นออฟต้องใช้สปริงสแตนเลสเกรดสปริง เพราะสปริงทั่วไปจะอ่อนตัวที่อุณหภูมิเบิร์นออฟประมาณ 800 °F (427 °C)
| ประเภท | การใช้งานทั่วไป | ข้อดี | ข้อจำกัด |
|---|---|---|---|
| ตะขอแบบ C, S หรือ V จากลวดกลม | ชิ้นงานที่มีรูแขวน งานผสม | ต้นทุนต่ำ โหลดเร็ว | พื้นที่สัมผัสใหญ่กว่า สูญเสียการต่อสายดินเร็วขึ้นเมื่อผงสะสม |
| ตะขอจากลวดสี่เหลี่ยมหรือเพชร | ชิ้นงานที่ต้องการรอยเล็กและการต่อสายดินที่สม่ำเสมอ | สัมผัสขอบ; การทดสอบโหลดของผู้จัดจำหน่ายรายหนึ่งแสดงความจุเกือบสองเท่าของตะขอ V หรือ C มาตรฐาน | ยังต้องทำความสะอาดเป็นระยะ |
| ตะขอสปริงแรงดึงแบบสองหรือสามจุด | ชิ้นส่วนเบาที่จะแกว่งหรือยกตัวในเครื่องล้าง | ยึดตำแหน่งได้; ตะขอสามจุดรักษาความหนาแน่น | ออกแบบสำหรับกลุ่มชิ้นส่วน |
| ตะขอล่างรูปตัว V | ชิ้นส่วนหนัก | จัดตำแหน่งชิ้นงานได้แน่นอนกว่าแบบรูปตัว U | ต้องมีคุณสมบัติสำหรับแขวนที่เหมาะสม |
| ชั้นวางเฉพาะที่เชื่อม | ชิ้นงานเดียวในปริมาณมาก | ความหนาแน่นและความสามารถในการทำซ้ำสูงสุด | ไม่มีความยืดหยุ่น; การซ่อมแซมต้องเชื่อม |
| ชั้นวางคานขวางแบบปรับได้พร้อมตะขอที่เปลี่ยนได้ | การเปลี่ยนส่วนผสมของชิ้นงาน | เปลี่ยนระยะห่างและรูปแบบตะขอได้อย่างรวดเร็ว | มีข้อต่อให้ทำความสะอาดมากขึ้น |
| ตะขอหมุนหรือหมุนได้, ตัวหมุนที่ขับเคลื่อนด้วยพลังงาน | ชิ้นส่วนกลม เช่น ล้อและจาน | ครอบคลุมรอบด้านโดยไม่ต้องหยุดสายการผลิต | ตลับลูกปืนต้องมีแผ่นกัน; มีค่าใช้จ่ายเพิ่ม |
| รถเข็นหรือรถเข็นแบบเป็นชุด | ตู้แบบเป็นชุดและเตาอบแบบกล่อง | ชิ้นงานถูกโหลดครั้งเดียวและเคลื่อนจากบูธไปยังเตาอบ | ต้องมีพื้นเรียบเพื่อไม่ให้ผงถูกเขย่าหลุด |
ในกรณีที่ตีพิมพ์กรณีหนึ่ง การเปลี่ยนตะขอแบบต่อกันเป็นลูกโซ่ (12 ชิ้นต่อแท่งโหลด) เป็นชั้นวางแบบปรับได้ (40 ชิ้นต่อแท่งโหลด) เพิ่มผลผลิตจาก 600 เป็น 2,000 ชิ้นต่อรอบ ตะขอหมุนแบบตลับลูกปืนมีในแคตตาล็อกพร้อมพิกัดรับน้ำหนักสูงสุด 250 ปอนด์ (ประมาณ 113 กก.) และการติดตั้งตัวหมุนแบบขับเคลื่อนที่ตีพิมพ์เผยแพร่หมุนชิ้นงานที่ประมาณ 50 รอบต่อนาทีหน้ากันพ่น
ชิ้นงานควรห่างกันเท่าใดเมื่อแขวนบนชั้นวางเคลือบผง?
ชิ้นงานควรแขวนให้ใกล้กันมากที่สุดโดยไม่สัมผัสกัน และชิ้นงานที่มีความลึกต้องมีช่องว่างที่สัมพันธ์กับความลึกเพื่อให้ผงเข้าถึงด้านข้างได้ กฎทั่วไปที่ตีพิมพ์เผยแพร่แตกต่างกัน ดังนั้นระยะห่างจึงยืนยันได้จากการทดลองบนชั้นวางตัวอย่าง
| คำแนะนำที่ตีพิมพ์เผยแพร่ | ตัวเลขที่เผยแพร่ | ประเภทแหล่งจ่าย |
|---|---|---|
| ความหนาแน่นของแนวสำหรับผง | ประมาณ 50 % ของพื้นที่ฉายของเปลือกหุ้มชิ้นงาน | Products Finishing |
| ช่องว่างระหว่างชิ้นส่วนที่ลึก เช่น กล่องไฟฟ้า สายการผลิตอัตโนมัติเต็มรูปแบบ | 2.5 เท่าของความลึก; 1.5 เท่าอาจเพียงพอในบางกรณี | Products Finishing |
| ช่องว่างระหว่างชิ้นส่วน ทั่วไป | 1 ถึง 1.5 เท่าของความกว้างชิ้นส่วน | คอลัมน์ผู้เชี่ยวชาญของ Powder Coating Institute |
| ช่องว่างระหว่างราวแขวนแบบกลางบนทางลาดชันที่สุดหรือทางลงชันที่สุด | ประมาณ 1 นิ้ว (25 มม.) | Products Finishing |
| ระยะห่างจากช่องเปิดของเครื่องล้าง ห้องพ่นสี และเตาอบ | 3 นิ้ว (76 มม.) ด้านบนและด้านล่าง | PCI Magazine |
ชิ้นงานที่แขวนใกล้กันเกินไปจะบังกันและกันทางไฟฟ้าสถิต เหมือนกับพื้นที่กรงฟาราเดย์ และการก่อตัวของฟิล์มจะไม่สม่ำเสมอ เมื่อเคลือบเพียงด้านเดียว การแขวนชิ้นงานแบบหันหลังชนกันจะเพิ่มความหนาแน่นโดยไม่มีข้อเสียเปรียบนั้น
ตะขอและราวแขวนต้องลอกออกบ่อยแค่ไหน?
จุดสัมผัสของตะขอโดยทั่วไปต้องทำความสะอาดทุกสี่ถึงแปดรอบเพื่อรักษาเส้นทางลงดินระหว่างตะอกับชิ้นงาน ผงที่บ่มแล้วเป็นฉนวน ดังนั้นขีดจำกัด 1 เมกะโอห์มจากชิ้นงานถึงดินจะสูญเสียที่จุดสัมผัสก่อน การเผาไล่ การลอกด้วยสารเคมี และการพ่นทรายเป็นวิธีที่ใช้กันทั่วไป ซึ่งครอบคลุมในบทความเกี่ยวกับ การต่อลงดินชิ้นงานและราวแขวน. ชิ้นงานที่เลื่อนหรือโยกเยก จำนวนงานเสียที่เพิ่มขึ้น และเวลาในการทำความสะอาดที่ยาวนานขึ้น เป็นสัญญาณว่าราวแขวนควรถูกเปลี่ยน
การมาสก์เป็นส่วนหนึ่งของการออกแบบราวแขวน มาสก์เหล็กถาวรสามารถสร้างไว้ในราวแขวนและลอกออกพร้อมกับราวได้ ในขณะที่ปลั๊ก ฝาครอบ และเทปเลือกตามอัตราทนอุณหภูมิ: คู่มือของผู้จัดจำหน่ายรายหนึ่งระบุซิลิโคนถึง 250 °C ไวนิลทนอุณหภูมิสูงถึง 170 °C EPDM และโพลีเอสเตอร์ถึง 150 °C เทปผ้าแก้วถึง 180 °C และเทปโพลีอิไมด์ถึง 260 °C
ราวแขวนควรถูกตรวจสอบเทียบกับขีดจำกัดของสายพานลำเลียงและเตาอบใดบ้าง?
แร็คที่บรรทุกต้องอยู่ภายในพิกัดการรับน้ำหนักของสายพานต่อโบกี้ ช่องหน้าต่างของทุกช่องเปิด และภาระความร้อนของเตาอบ น้ำหนักแร็คนับสองครั้ง: มันใช้ความสามารถของสายพาน และถูกให้ความร้อนถึงอุณหภูมิการบ่มในทุกวงจรพร้อมกับชิ้นส่วนและโซ่ ดังนั้นหัวเผาเตาอบจึงถูกกำหนดขนาดตามมวลของผลิตภัณฑ์บวกแร็คและสายพานต่อชั่วโมง ตัวอย่างของพิกัดที่เผยแพร่ ช่วงรางเดี่ยวแบบไอบีมหนึ่งรุ่นระบุไว้ที่ 200 ปอนด์ต่อโบกี้บนราง 3 นิ้ว 400 ปอนด์บน 4 นิ้ว และ 1,200 ปอนด์บน 6 นิ้ว เพิ่มเป็นสองเท่าเมื่อแท่งรับน้ำหนักพาดสองโบกี้ และช่วงรางปิดที่ 50 ปอนด์ต่อตัวแขวน
| ตรวจสอบก่อนสั่งซื้อสายการผลิต | สิ่งที่ต้องกำหนด |
|---|---|
| หน้าต่างชิ้นส่วน | ชิ้นส่วนที่ใหญ่ที่สุดบวกแร็ค ความกว้าง x ความสูง x ความยาวในทิศทางการเคลื่อนที่ |
| น้ำหนักบรรทุกต่อจุดแขวน | ชิ้นส่วนที่หนักที่สุดบวกแร็คเทียบกับพิกัดโบกี้หรือแท่งรับน้ำหนัก |
| ความหนาแน่นของสายการผลิต | จำนวนชิ้นส่วนต่อแร็คและระยะห่างแร็คที่ความเร็วสายการผลิตที่ออกแบบ |
| เส้นทางสายดิน | จำนวนข้อต่อจากชิ้นส่วนถึงราง; ตำแหน่งจุดทดสอบเมกโอห์มมิเตอร์ |
| เครื่องล้างก่อนการปรับสภาพ | มุมระบายน้ำ, ทนต่อแรงดันสเปรย์, ชิ้นส่วนที่อาจลอยหรือกักเก็บสารละลาย |
| เตาอบ | มวลของแร็คและโซ่ต่อชั่วโมงที่รวมอยู่ในภาระความร้อน |
| การลอกสารเคลือบ | วิธีการ, ช่วงเวลา และจำนวนชุดตะขอสำรอง |
| การปิดบังชิ้นส่วน | ปลั๊ก ฝาครอบ หรือมาสก์ในตัวและอัตราทนอุณหภูมิของมัน |
ส่วนประกอบหลักสามารถหาได้จากแบรนด์ระดับสากล เช่น PACLINE สำหรับรางลำเลียงเหนือศีรษะ โซ่ และรถเข็น SEW-Eurodrive และ Nord สำหรับเกียร์มอเตอร์ขับเคลื่อนสายพานลำเลียง และ Caplugs และ Essentra Components สำหรับตะขอและปลั๊กมาสก์ (กำหนดค่าได้ตามข้อกำหนดของลูกค้า) การออกแบบการแขวนจะถูกกำหนดร่วมกับ สายพานลำเลียงโซ่เหนือศีรษะ, เครื่องล้างก่อนการบำบัด และ เตาอบชุบแข็ง, ซึ่งใช้หน้าต่างชิ้นส่วนร่วมกัน
คำถามที่พบบ่อย
ตะขอเคลือบผงทำจากอะไร? ตะขอเคลือบผงส่วนใหญ่ทำจากลวดเหล็กสปริง กลมหรือสี่เหลี่ยม ในกรณีที่แร็คถูกทำความสะอาดในเตาเผา องค์ประกอบสปริงควรเป็นสแตนเลสเกรดสปริง เนื่องจากเหล็กสปริงทั่วไปจะอ่อนตัวและสูญเสียความตึงที่อุณหภูมิเผาประมาณ 800 °F (427 °C)
ตะขอลวดสี่เหลี่ยมหรือลวดเพชรดีกว่าตะขอกลมหรือไม่? ลวดสี่เหลี่ยมที่ขึ้นรูปบนขอบจะสัมผัสชิ้นงานตามมุม ดังนั้นพื้นที่สัมผัสจึงเล็กและแหลม ผู้จัดจำหน่ายอธิบายถึงการต่อสายดินที่เสถียรกว่าตลอดรอบการใช้งานที่มากขึ้น รอยตะขอที่เล็กกว่า และในการทดสอบของผู้จัดจำหน่ายรายหนึ่ง มีความสามารถในการรับน้ำหนักเกือบสองเท่าของตะขอ V หรือ C มาตรฐาน
แร็คเดียวกันสามารถใช้ได้ทั้งกับสายการผลิตแบบแบตช์และแบบสายพานลำเลียงหรือไม่? ตะขอและคานขวางสามารถใช้ร่วมกันได้ แต่สายการผลิตแบบแบตช์จะแขวนไว้บนรถเข็นหรือรถลากที่เคลื่อนจากบูธไปยังเตาอบแบบกล่อง เส้นทางของรถเข็นควรสั้นและเรียบ เนื่องจากการสั่นสะเทือนอาจทำให้ผงที่ยังไม่บ่มหลุดออกหรือชิ้นงานตกหล่น
จะแขวนชิ้นงานกลมสำหรับการเคลือบผงได้อย่างไร? ชิ้นงานกลมเช่นล้อและจานจะแขวนบนตะขอหมุนที่มีตลับลูกปืน หมุนด้วยมือในบูธแบบmanual หรือด้วยเครื่องหมุนแบบใช้พลังงานบนสายการผลิตอัตโนมัติ ชิ้นงานทรงกระบอกขนาดเล็กยังสามารถเคลื่อนบนสายพานลำเลียงแบบchain-on-edgeที่มีแกนหมุนได้
จุดที่ MUSI Technology เข้าได้พอดี
MUSI Technology ออกแบบสายพานลำเลียง ช่องเปิด และเตาอบให้สอดคล้องกับหน้าต่างชิ้นงานและวิธีการแขวนของลูกค้า และสามารถจัดหาแถบรับน้ำหนัก แร็ค และรถเข็นแบบแบตช์พร้อมกับสายการผลิตได้ ดูที่ สายการเคลือบผงแบบแมนนวล สำหรับงานเป็นชุดโดยใช้รถเข็นหรือ คู่มือสายการผลิตเคลือบผง สำหรับเลย์เอาต์แบบสายพานลำเลียง
จัดทำโดย Lin Cong ผู้อำนวยการฝ่ายเทคนิค MUSI Technology
ส่งขนาดชิ้นส่วน ปริมาณการผลิต และประเภทการเคลือบของคุณมาให้เรา — วิศวกรของเราจะตอบกลับพร้อมเลย์เอาต์และงบประมาณภายในหนึ่งวันทำการ ติดต่อ MUSI Technology หรือเรียกดู ช่วงอุปกรณ์ของเรา.
คู่มือทางเทคนิคที่เกี่ยวข้อง
- สายการผลิตเคลือบชิ้นส่วนยานยนต์: ข้อมูลจำเพาะและกำลังการผลิต
สายการผลิตเคลือบยานยนต์ต้องควบคุมความหนาฟิล์มภายในบวกลบ 10 ไมครอน ผ่านการทดสอบพ่นเกลือ 500-1,000 ชั่วโมง และเป็นไปตามมาตรฐานรูปลักษณ์ของ OEM - สายการผลิตเคลือบผง: ประเภท ข้อมูลจำเพาะ และค่าใช้จ่าย (2026)
สายการผลิตเคลือบผงจะทำการปรับสภาพพื้นผิว เคลือบ และอบชิ้นส่วนโลหะบนสายพานลำเลียง คู่มือฉบับสมบูรณ์เกี่ยวกับประเภทสายการผลิต ข้อมูลจำเพาะที่สำคัญ และช่วงราคาปี 2026 - สายการปรับสภาพก่อนการเคลือบผง: ขั้นตอนและต้นทุน
สายการปรับสภาพจะขจัดไขมัน ล้าง และแปลงสภาพพื้นผิวโลหะทางเคมีก่อนการเคลือบ เลย์เอาต์แบบสาม ห้า และเจ็ดขั้นตอน ฟอสเฟตเปรียบเทียบกับ - สายการเคลือบตู้คอนเทนเนอร์ BESS: ข้อมูลจำเพาะและการกัดกร่อน
ตู้คอนเทนเนอร์กักเก็บพลังงานแบตเตอรี่ต้องการการป้องกันการกัดกร่อนระดับ C4 ถึง C5-M: การพ่นเม็ดเหล็กถึงระดับ Sa2.5, สีรองพื้นที่มีสังกะสีสูง และสีทับหน้าพอลิเอสเทอร์ที่ทนต่อสภาพอากาศ - สายการผลิตเคลือบฝาครอบแบตเตอรี่ EV: ข้อมูลจำเพาะและต้นทุน
ฝาครอบแบตเตอรี่ต้องการความแข็งแรงไดอิเล็กทริก ความเสถียรทางความร้อน และอายุการกัดกร่อนในการเคลือบเดียว เปรียบเทียบผงกับของเหลว เป้าหมายความหนาฟิล์ม