Rak dan Gantungan Powder Coating: Panduan Desain
Jawaban singkat: Rak powder coating harus menahan part, membumikannya, menyajikannya ke gun, mengisi lini dan bertahan dari washer, oven serta stripping. Panduan yang dipublikasikan menetapkan kepadatan lini optimal sekitar 50 % dari area envelope yang diproyeksikan, celah antar part 1 hingga 1,5 kali lebar part (hingga 2,5 kali kedalaman untuk kotak pada lini otomatis) dan pembersihan kontak hook setiap empat hingga delapan siklus. Hook kawat persegi atau diamond berkontak pada tepi untuk pembumian yang lebih stabil. Berat rak harus sesuai dengan rating conveyor per trolley dan merupakan bagian dari beban panas oven.
MUSI Technology, produsen lini pelapisan semprot powder dan cair di Changzhou, Tiongkok, menetapkan jendela part, pitch penggantungan, beban per trolley dan jalur pembumian pada tahap tata letak, sehingga conveyor, washer, bukaan booth dan beban panas oven semuanya disesuaikan dengan rak dan cart yang akan dijalankan pelanggan.
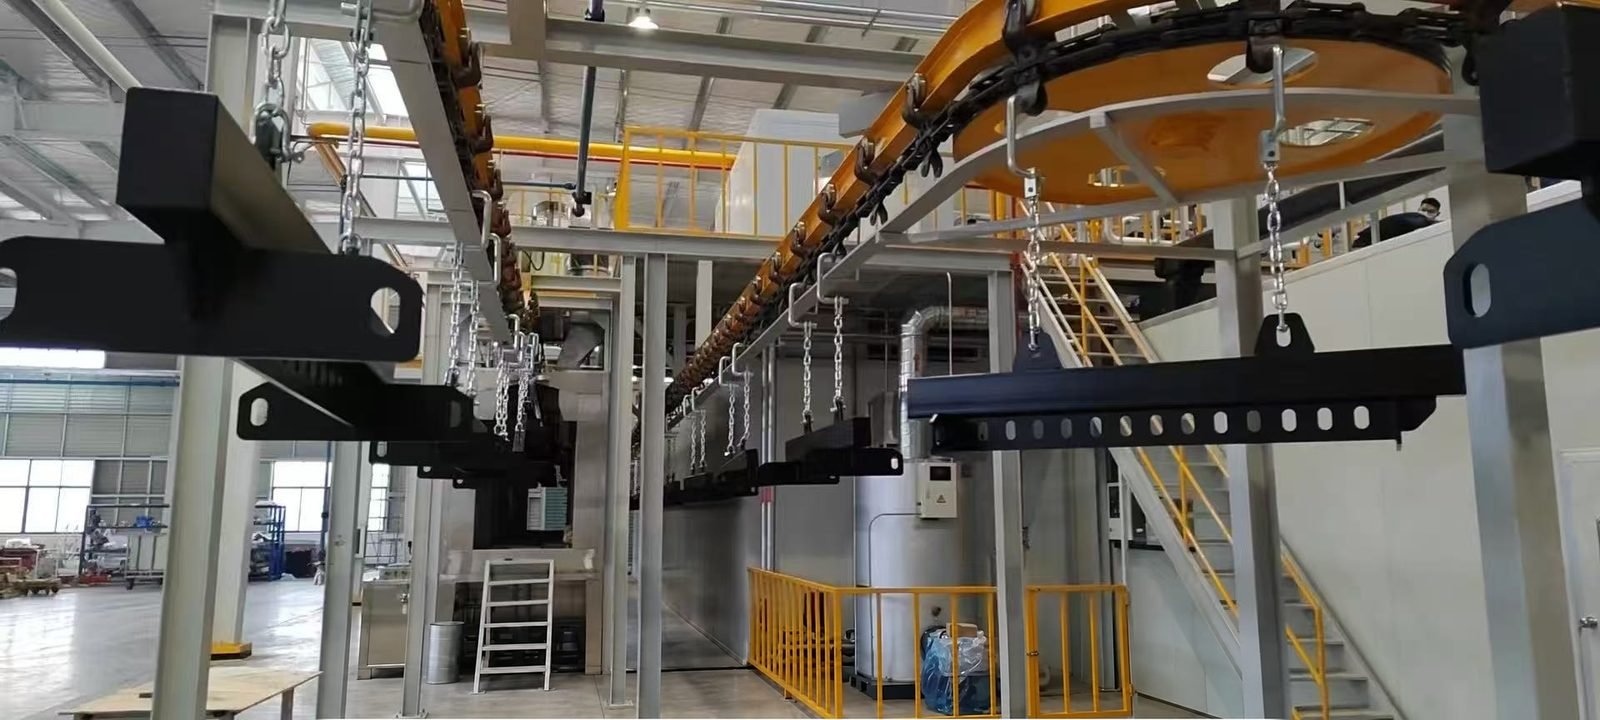
Apa yang harus dilakukan rak powder coating?
Rak powder coating harus menahan setiap part dengan aman, menghubungkannya ke pembumian, menyajikan permukaannya ke gun, mengisi conveyor, mengalirkan washer dan bertahan dari oven serta proses stripping. Sumber perdagangan menyebut kepadatan rak sebagai faktor dengan pengaruh terbesar terhadap biaya per part, karena setiap biaya lini per jam dibagi dengan jumlah part yang digantung.
| Aturan desain | Alasan aturan |
|---|---|
| Pegang bagian pada titik yang sama dan pada posisi yang sama setiap siklus | Lapisan film yang dapat diulang untuk pistol otomatis; bagian tidak boleh berayun ke satu sama lain atau rangka |
| Gunakan titik kontak yang tajam dan minimal di area yang tidak terlihat | Pembumian yang andal melalui area kecil yang bersih dan tanda kait kecil |
| Jaga jumlah sambungan antara konveyor dan bagian tetap rendah | Setiap sambungan adalah tempat di mana bubuk yang dikeraskan dapat memutus jalur pembumian |
| Miringkan bagian agar rongga dapat mengalir | Berkurangnya carry-over antar tahap pencuci dan tidak ada bercak air setelah pengeringan |
| Kelompokkan bagian-bagian secara rapat tanpa bersentuhan | Rasio logam terhadap udara yang tinggi meningkatkan efisiensi transfer dan output |
| Buat kait dapat dilepas | Kait dapat ditukar beberapa kali sebelum seluruh rak dilucuti |
| Jaga massa rak tetap rendah untuk beban yang dibawa | Rak dipanaskan ulang pada setiap lintasan melalui oven |
Jenis kait dan rak mana yang cocok untuk bagian mana?
Kait kawat tunggal cocok untuk part dengan lubang dan volume rendah; rak multi-titik pada batang beban cocok untuk produksi berulang yang mengutamakan kepadatan. Kawat kait terbuat dari baja pegas. Kawat persegi yang dibentuk pada sisinya, dijual sebagai kait diamond atau persegi, menyentuh part di sepanjang sudut, yang menurut pemasok memberikan pembumian lebih stabil selama lebih banyak siklus dan bekas kait lebih kecil. Rak yang dibersihkan di tungku burn-off memerlukan pegas stainless steel kelas pegas, karena pegas biasa mengalami anil pada suhu burn-off sekitar 800 °F (427 °C).
| Jenis | Penggunaan umum | Keunggulan | Keterbatasan |
|---|---|---|---|
| Kait C, S, atau V kawat bulat | Part dengan lubang gantung, pekerjaan campuran | Biaya rendah, cepat dipasang | Area kontak lebih besar, pembumian hilang lebih cepat saat bubuk menumpuk |
| Kait kawat persegi atau diamond | Part yang memerlukan bekas kecil dan pembumian stabil | Kontak tepi; uji beban salah satu pemasok menunjukkan kapasitas hampir dua kali lipat dari kait V atau C standarnya | Masih perlu pengelupasan berkala |
| Kait pegas tegangan dua atau tiga titik | Bagian ringan yang akan berayun atau terangkat di mesin cuci | Menahan posisi; kait tiga titik menjaga kepadatan | Dibuat untuk satu keluarga bagian |
| Kait bawah berbentuk V | Bagian berat | Memusatkan bagian lebih positif daripada bentuk U | Memerlukan fitur gantung yang sesuai |
| Rak khusus yang dilas | Satu bagian dalam volume tinggi | Kepadatan dan pengulangan tertinggi | Tidak fleksibel; perbaikan memerlukan pengelasan |
| Rak palang yang dapat disesuaikan dengan kait yang dapat diganti | Mengubah campuran bagian | Perubahan cepat pada pitch dan gaya hook | Lebih banyak sambungan yang harus dibersihkan |
| Hook berputar atau spin, rotator bertenaga | Bagian bulat seperti roda dan cakram | Cakupan menyeluruh tanpa menghentikan lini | Bearing harus terlindungi; biaya tambahan |
| Kereta atau troli batch | Booth batch dan oven kotak | Bagian dimuat sekali dan digulirkan dari bilik ke oven | Perlu lantai yang halus agar bubuk tidak terguncang lepas |
Dalam satu kasus yang dipublikasikan, mengganti kait berantai (12 bagian per palang muatan) dengan rak yang dapat disesuaikan (40 per palang muatan) meningkatkan keluaran dari 600 menjadi 2.000 bagian per siklus. Kait putar berbantalan bola dikatalogkan dengan rating beban hingga 250 lb (sekitar 113 kg), dan instalasi pemutar bertenaga yang dipublikasikan memutar bagian pada sekitar 50 rpm di depan senjata.
Seberapa jauh jarak antar bagian yang digantung pada rak pelapisan bubuk?
Bagian harus digantung sedekat mungkin tanpa bersentuhan, dan bagian yang dalam memerlukan celah yang terkait dengan kedalamannya agar bubuk dapat mencapai permukaan samping. Aturan praktis yang dipublikasikan berbeda-beda, sehingga jarak dikonfirmasi melalui uji coba pada rak sampel.
| Panduan yang dipublikasikan | Angka yang diterbitkan | Jenis sumber |
|---|---|---|
| Kepadatan lini untuk bubuk | Sekitar 50 % dari luas proyeksi selubung bagian | Products Finishing |
| Celah antara bagian-bagian dalam seperti kotak listrik, jalur sepenuhnya otomatis | 2,5 kali kedalaman; 1,5 kali mungkin cukup dalam beberapa kasus | Products Finishing |
| Celah antara bagian, umum | 1 hingga 1,5 kali lebar bagian | Kolom ahli Powder Coating Institute |
| Celah antara rak yang digantung di tengah pada tanjakan atau turunan paling curam | Sekitar 1 inci (25 mm) | Products Finishing |
| Jarak bebas ke bukaan mesin cuci, bilik dan oven | 3 inci (76 mm) atas dan bawah | PCI Magazine |
Bagian yang digantung terlalu berdekatan saling melindungi secara elektrostatik, seperti area kandang Faraday, dan pembentukan lapisan menjadi tidak merata. Ketika hanya satu permukaan yang dilapisi, menggantung bagian secara punggung-ke-punggung meningkatkan kepadatan tanpa penalti tersebut.
Seberapa sering kait dan rak perlu dilucuti?
Titik kontak kait umumnya perlu dibersihkan setiap empat hingga delapan siklus untuk menjaga jalur pembumian antara kait dan bagian. Serbuk yang telah dikeraskan adalah isolator, sehingga batas 1 megohm dari bagian ke bumi hilang pertama kali pada titik kontak. Burn-off, pengelupasan kimia, dan blasting adalah metode yang biasa digunakan, dibahas dalam artikel tentang pembumian bagian dan rak. Bagian yang bergeser atau goyah, penolakan yang meningkat, dan waktu pembersihan yang bertambah menandakan bahwa rak harus diganti.
Masking termasuk dalam desain rak. Masker baja permanen dapat dibangun ke dalam rak dan dilucuti bersamanya, sedangkan plug, cap, dan tape dipilih berdasarkan peringkat suhu: panduan salah satu pemasok mencantumkan silikon hingga 250 °C, vinil suhu tinggi hingga 170 °C, EPDM dan poliester hingga 150 °C, glass cloth tape hingga 180 °C, dan polyimide tape hingga 260 °C.
Batasan conveyor dan oven mana yang harus diperiksa terhadap rak?
Rak yang dimuat harus tetap berada dalam kapasitas beban konveyor per troli, jendela bagian dari setiap bukaan dan beban panas oven. Berat rak dihitung dua kali: menggunakan kapasitas konveyor, dan dipanaskan hingga suhu pengawetan pada setiap sirkuit bersama dengan bagian dan rantai, sehingga pembakar oven ukurannya didasarkan pada produk ditambah massa rak dan konveyor per jam. Sebagai contoh peringkat yang dipublikasikan, satu rentang monorel balok I terdaftar pada 200 lb per troli pada rel 3 inci, 400 lb pada 4 inci dan 1.200 lb pada 6 inci, digandakan ketika batang beban membentang dua troli, dan rentang rel tertutup pada 50 lb per gantungan.
| Periksa sebelum memesan lini | Apa yang harus ditentukan |
|---|---|
| Jendela bagian | Bagian terbesar ditambah rak, lebar x tinggi x panjang dalam arah perjalanan |
| Beban per titik gantung | Bagian terberat ditambah rak terhadap peringkat troli atau batang beban |
| Kepadatan lini | Bagian per rak dan jarak rak pada kecepatan lini desain |
| Jalur bumi | Jumlah sambungan dari bagian ke rel; tempat titik uji megohmmeter berada |
| Mesin cuci pra-perlakuan | Sudut drainase, tahan terhadap tekanan semprot, bagian yang bisa mengapung atau menjebak larutan |
| Oven pematangan | Massa rak dan rantai per jam termasuk dalam beban panas |
| Pengelupasan lapisan | Metode, interval, dan jumlah set kait cadangan |
| Penutupan bagian | Steker, tutup atau masker bawaan dan peringkat suhunya |
Komponen utama tersedia dari merek internasional seperti PACLINE untuk jalur konveyor gantung, rantai dan troli, SEW-Eurodrive dan Nord untuk gearmotor penggerak konveyor, serta Caplugs dan Essentra Components untuk kait dan steker masking (dapat dikonfigurasi sesuai spesifikasi pelanggan). Desain gantung ditetapkan bersama dengan konveyor rantai gantung, mesin cuci pretreatment dan oven curing, yang berbagi satu jendela bagian.
FAQ
Terbuat dari apa kait powder coating? Sebagian besar kait powder coating terbuat dari kawat baja pegas, bulat atau persegi. Jika rak dibersihkan di oven burn-off, elemen pegas harus menggunakan baja tahan karat kelas pegas, karena baja pegas biasa akan terannealing dan kehilangan tegangan pada suhu burn-off sekitar 800 °F (427 °C).
Apakah kait kawat persegi atau diamond lebih baik daripada kait bulat? Kawat persegi yang dibentuk pada sisinya menyentuh bagian di sepanjang sudut, sehingga area kontaknya kecil dan tajam. Pemasok menggambarkan pembumian yang lebih stabil selama lebih banyak siklus, bekas kait yang lebih kecil dan, dalam pengujian salah satu pemasok, kapasitas beban hampir dua kali lipat dari kait V atau C standarnya.
Apakah rak yang sama dapat digunakan untuk lini batch dan konveyor? Kait dan palang dapat digunakan bersama, tetapi lini batch menggantungnya pada kereta atau troli yang bergulir dari booth ke oven kotak. Rute kereta harus pendek dan mulus, karena guncangan dapat menggeser powder yang belum matang atau menjatuhkan bagian.
Bagaimana cara menggantung bagian bulat untuk powder coating? Bagian bulat seperti roda dan cakram digantung pada kait putar dengan bantalan bola, diputar dengan tangan di booth manual atau dengan rotator bertenaga pada lini otomatis. Bagian silinder kecil juga dapat berjalan pada konveyor chain-on-edge dengan spindel berputar.
Di mana MUSI Technology cocok
MUSI Technology merancang konveyor, bukaan dan oven sesuai dengan jendela bagian dan metode penggantungan pelanggan, dan dapat menyediakan load bar, rak dan kereta batch bersama lini. Lihat jalur powder coating manual untuk pekerjaan batch berbasis troli atau panduan lini powder coating untuk tata letak konveyor.
Disediakan oleh Lin Cong, Direktur Teknis, MUSI Technology
Kirimkan ukuran komponen, throughput, dan jenis pelapisan Anda — insinyur kami membalas dengan tata letak dan anggaran dalam satu hari kerja. Hubungi MUSI Technology atau jelajahi rangkaian peralatan kami.
Panduan teknis terkait
- Lini Pelapisan Part Otomotif: Spesifikasi & Throughput
Lini pelapisan otomotif harus menjaga ketebalan film dalam plus atau minus 10 mikron, lulus uji semprot garam 500-1.000 jam dan memenuhi standar tampilan OEM. - Jalur Pelapisan Bubuk: Jenis, Spesifikasi & Biaya (2026)
Lini powder coating melakukan pretreatment, coating dan curing bagian logam di atas conveyor. Panduan lengkap jenis lini, spesifikasi utama dan kisaran harga 2026. - Lini Pretreatment Powder Coating: Tahapan & Biaya
Jalur pretreatment melakukan degreasing, pembilasan, dan konversi kimia permukaan logam sebelum pelapisan. Tata letak tiga, lima, dan tujuh tahap, fosfat versus. - Jalur Pelapisan Kontainer BESS: Spesifikasi & Korosi
Kontainer penyimpanan energi baterai memerlukan perlindungan korosi C4 hingga C5-M: shot blasting hingga Sa2.5, primer kaya seng, dan topcoat poliester tahan cuaca. - Lini Pelapisan Housing Baterai EV: Spesifikasi & Biaya
Housing baterai membutuhkan kekuatan dielektrik, stabilitas termal dan umur korosi dalam satu lapisan. Perbandingan bubuk versus cair, target ketebalan film,.