Suportes e Ganchos para Pintura em Pó: Guia de Design
Resposta rápida: Um suporte para pintura em pó deve segurar a peça, ligá-la à terra, apresentá-la às pistolas, preencher a linha e resistir à lavadora, ao forno e à decapagem. Orientações publicadas indicam densidade ótima de linha em cerca de 50 % da área do envelope projetado, espaços entre peças de 1 a 1,5 vezes a largura da peça (até 2,5 vezes a profundidade para caixas em linhas automáticas) e limpeza do contato do gancho a cada quatro a oito ciclos. Ganchos de arame quadrados ou em losango fazem contato em uma aresta para aterramento mais estável. O peso do suporte deve caber na capacidade do transportador por trolley e faz parte da carga térmica do forno.
A MUSI Technology, fabricante de linhas de revestimento por pulverização de pó e líquido em Changzhou, China, fixa a janela da peça, o passo de pendura, a carga por trolley e o caminho de terra na fase de layout, para que o transportador, a lavadora, as aberturas da cabine e a carga térmica do forno sejam todos dimensionados em torno dos suportes e carrinhos que o cliente irá operar.
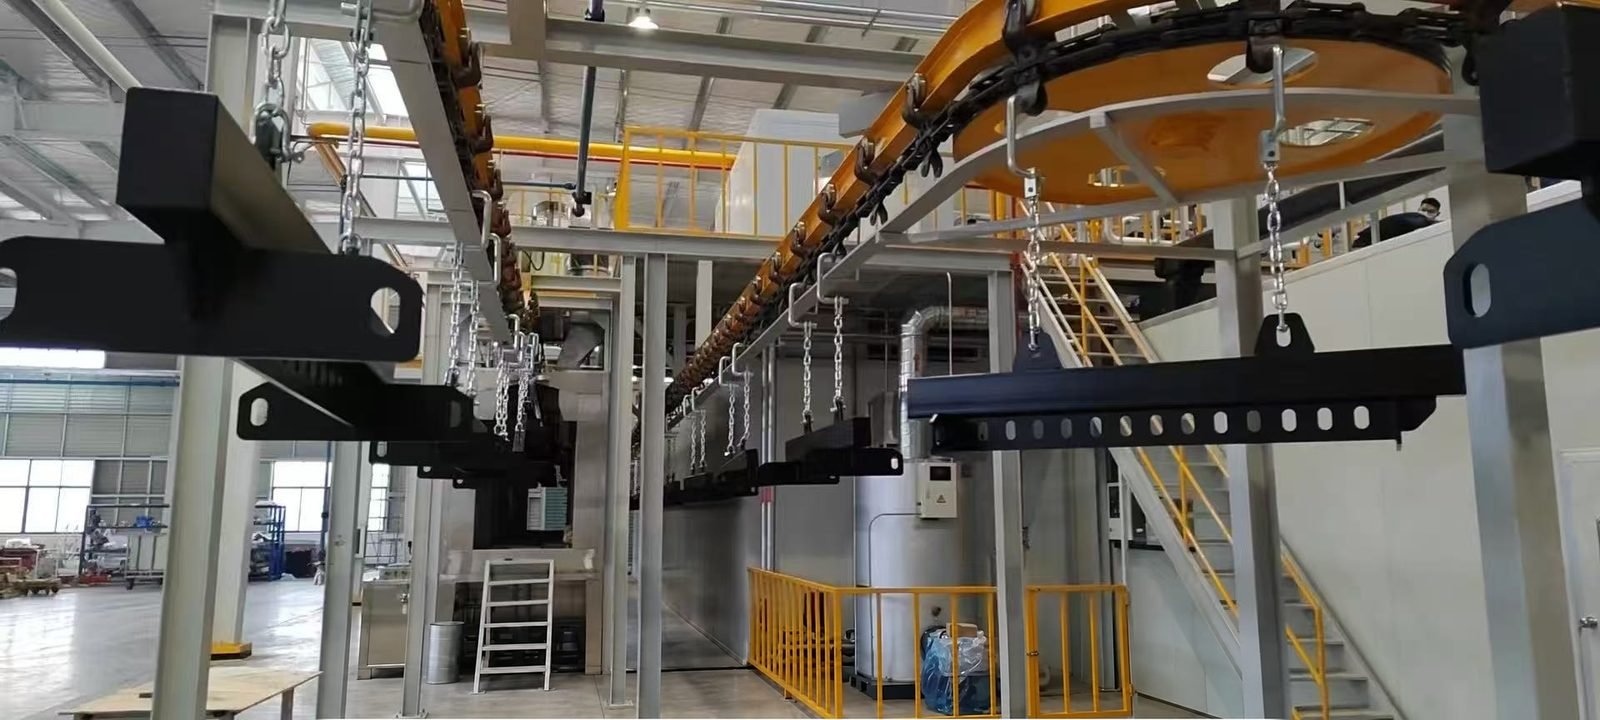
O que um suporte para pintura em pó precisa fazer?
Um suporte para pintura em pó precisa segurar cada peça com segurança, conectá-la à terra, apresentar suas superfícies às pistolas, preencher o transportador, drenar a lavadora e resistir aos fornos e ao processo de decapagem. Fontes do setor apontam a densidade de suportes como o fator de maior efeito sobre o custo por peça, porque todo custo horário da linha é dividido pelo número de peças penduradas.
| Regra de design | Motivo da regra |
|---|---|
| Segure a peça no mesmo ponto e na mesma posição a cada ciclo | Formação de película repetível para pistolas automáticas; as peças não devem balançar umas contra as outras ou contra a estrutura |
| Use pontos de contato afiados e mínimos em áreas não visíveis | Terra confiável através de uma pequena área limpa e uma pequena marca de gancho |
| Mantenha baixo o número de elos entre o transportador e a peça | Cada junta é um local onde o pó curado pode quebrar o caminho de terra |
| Incline a peça para que as cavidades drenem | Menos transferência entre os estágios de lavagem e sem manchas de água após a secagem |
| Agrupe as peças de perto sem tocar | Uma alta proporção de metal para ar aumenta a eficiência de transferência e a produção |
| Torne os ganchos removíveis | Os ganchos podem ser trocados várias vezes antes que todo o suporte seja desmontado |
| Mantenha a massa do suporte baixa para a carga transportada | O suporte é reaquecido a cada passagem pelo forno |
Quais tipos de gancho e suporte são adequados para quais peças?
Ganchos de arame simples são adequados para peças com um furo e volumes baixos; racks multiponto numa barra de carga são adequados para produção repetitiva onde a densidade é importante. O arame do gancho é aço-mola. Arame quadrado conformado de lado, vendido como ganchos diamante ou quadrados, toca a peça ao longo de um canto, o que os fornecedores descrevem como proporcionando um aterramento mais estável ao longo de mais ciclos e uma marca de gancho menor. Racks limpos num forno de queima precisam de molas de aço inoxidável de qualidade mola, porque as molas comuns sofrem recozimento nas temperaturas de queima de cerca de 800 °F (427 °C).
| Tipo | Uso típico | Vantagem | Limitação |
|---|---|---|---|
| Gancho C, S ou V de arame redondo | Peças com um furo de suspensão, trabalho misto | Baixo custo, rápido de carregar | Maior área de contato, aterramento perdido mais cedo à medida que o pó se acumula |
| Gancho de arame quadrado ou diamante | Peças que necessitam de uma marca pequena e aterramento estável | Contato de borda; os testes de carga de um fornecedor mostram quase o dobro da capacidade de seus ganchos padrão em V ou C | Ainda precisa de remoção periódica |
| Gancho de tensão por mola de dois ou três pontos | Peças leves que balançariam ou levantariam na lavadora | Mantém a posição; ganchos de três pontos mantêm a densidade | Feito para uma família de peças |
| Gancho inferior em forma de V | Peças pesadas | Centra a peça de forma mais positiva do que uma forma em U | Necessita de um elemento de suspensão adequado |
| Suporte dedicado soldado | Uma peça em grande volume | Maior densidade e repetibilidade | Sem flexibilidade; as reparações exigem soldadura |
| Suporte com barra transversal ajustável e ganchos substituíveis | Alteração da mistura de peças | Troca rápida do passo e estilo do gancho | Mais juntas para manter limpas |
| Gancho rotativo ou giratório, rotador motorizado | Peças redondas como rodas e discos | Cobertura completa sem parar a linha | O rolamento deve ser protegido; custo adicional |
| Carrinho ou carro de lote | Cabine de lote e forno de caixa | As peças são carregadas uma vez e deslocadas da cabine para o forno | Necessita de um piso liso para que o pó não seja sacudido |
Num caso publicado, a substituição de ganchos em cadeia (12 peças por barra de carga) por suportes ajustáveis (40 por barra de carga) aumentou a produção de 600 para 2.000 peças por ciclo. Os ganchos giratórios com rolamentos estão catalogados com capacidades de carga até 250 lb (cerca de 113 kg), e uma instalação publicada de rotador motorizado gira as peças a cerca de 50 rpm em frente das pistolas.
A que distância devem ficar as peças num suporte de pintura em pó?
As peças devem ficar o mais próximas possível sem se tocarem, e as peças profundas precisam de um espaçamento relacionado com a sua profundidade para que o pó alcance as faces laterais. As regras práticas publicadas divergem, por isso o espaçamento é confirmado por ensaio em suportes de amostra.
| Orientação publicada | Valor publicado | Tipo de fonte |
|---|---|---|
| Densidade de linha para pó | Cerca de 50 % da área projetada do envelope da peça | Products Finishing |
| Folga entre peças profundas, como caixas elétricas, linha totalmente automática | 2,5 vezes a profundidade; 1,5 vez pode ser suficiente em alguns casos | Products Finishing |
| Folga entre peças, geral | 1 a 1,5 vez a largura da peça | Coluna de especialistas do Powder Coating Institute |
| Folga entre suportes suspensos centrais na inclinação ou declive mais acentuado | Cerca de 1 polegada (25 mm) | Products Finishing |
| Folga para a lavadora, cabine e aberturas do forno | 3 polegadas (76 mm) superior e inferior | PCI Magazine |
Peças penduradas muito próximas umas das outras se blindam eletrostaticamente, como uma área de gaiola de Faraday, e a formação do filme torna-se irregular. Quando apenas uma face é revestida, pendurar as peças costas com costas aumenta a densidade sem essa penalidade.
Com que frequência os ganchos e suportes precisam ser decapados?
Os pontos de contato dos ganchos geralmente precisam de limpeza a cada quatro a oito ciclos para manter o caminho de terra entre o gancho e a peça. O pó curado é um isolante, então o limite de 1 megohm da peça para a terra é perdido primeiro no contato. Queima, decapagem química e jateamento são os métodos usuais, abordados no artigo sobre aterramento de peças e suportes. Peças que se deslocam ou oscilam, aumento de rejeitos e tempo de limpeza crescente sinalizam que um suporte deve ser substituído.
O mascaramento pertence ao design do suporte. Máscaras permanentes de aço podem ser incorporadas ao suporte e decapadas com ele, enquanto plugs, tampas e fitas são escolhidos pela classificação de temperatura: o guia de um fornecedor lista silicone até 250 °C, vinil de alta temperatura até 170 °C, EPDM e poliéster até 150 °C, fita de tecido de vidro até 180 °C e fita de poliimida até 260 °C.
Contra quais limites de transportador e forno o suporte deve ser verificado?
Um rack carregado deve permanecer dentro da capacidade nominal de carga do transportador por trolley, a janela de peça de cada abertura e a carga térmica do forno. O peso do rack conta duas vezes: ele usa a capacidade do transportador e é aquecido até a temperatura de cura em cada circuito junto com as peças e a corrente, então o queimador do forno é dimensionado com base na massa de produto mais rack e transportador por hora. Como exemplo de capacidades publicadas, uma linha de monotrilho com viga I é listada em 200 lb por trolley em trilho de 3 polegadas, 400 lb em 4 polegadas e 1.200 lb em 6 polegadas, dobrando quando uma barra de carga se estende por dois trolleys, e uma linha de trilho fechado em 50 lb por pendente.
| Verificar antes de encomendar uma linha | O que definir |
|---|---|
| Janela de peça | Peça maior mais rack, largura x altura x comprimento na direção de deslocamento |
| Carga por ponto de suspensão | Peça mais pesada mais rack em relação à capacidade nominal do trolley ou da barra de carga |
| Densidade da linha | Peças por rack e passo do rack na velocidade de linha de projeto |
| Caminho da terra | Número de juntas da peça até o trilho; onde se localiza um ponto de teste do megôhmetro |
| Lavadora de pré-tratamento | Ângulo de drenagem, resistência à pressão de pulverização, peças que possam flutuar ou reter solução |
| Forno de cura | Massa de suportes e corrente por hora incluída na carga térmica |
| Remoção de revestimento | Método, intervalo e número de conjuntos de ganchos sobressalentes |
| Mascaramento de peças | Plugues, tampas ou máscaras integradas e sua classificação de temperatura |
Os componentes principais estão disponíveis de marcas internacionais como PACLINE para trilho, corrente e troles de transportador aéreo, SEW-Eurodrive e Nord para motoredutores de acionamento de transportador, e Caplugs e Essentra Components para ganchos e plugues de mascaramento (configuráveis conforme especificação do cliente). O design de suspensão é definido em conjunto com o transportador de corrente aérea, o lavador de pré-tratamento e o forno de cura, que compartilham uma janela de peça.
Perguntas Frequentes
Do que são feitos os ganchos de pintura em pó? A maioria dos ganchos para pintura em pó é feita de arame de aço mola, redondo ou quadrado. Onde os suportes são limpos em forno de queima, os elementos de mola devem ser de aço inoxidável de qualidade mola, pois o aço mola comum sofre recozimento e perde a tensão em temperaturas de queima de cerca de 800 °F (427 °C).
Ganchos de arame quadrado ou diamante são melhores que ganchos redondos? O arame quadrado formado sobre a aresta toca a peça ao longo de um canto, de modo que a área de contato é pequena e afiada. Os fornecedores descrevem um aterramento mais estável ao longo de mais ciclos, uma marca de gancho menor e, em testes de um fornecedor, quase o dobro da capacidade de carga de seus ganchos padrão em V ou C.
Os mesmos suportes podem ser usados para linhas de lote e de transporte contínuo? Os ganchos e as barras transversais podem ser compartilhados, mas uma linha de lote os pendura em um carrinho ou trole que rola da cabine até o forno tipo caixa. O percurso do carrinho deve ser curto e suave, porque a trepidação pode desalojar o pó não curado ou derrubar peças.
Como pendurar peças redondas para pintura em pó? Peças redondas, como rodas e discos, são penduradas em ganchos giratórios com rolamento de esferas, girados à mão em uma cabine manual ou por um rotador motorizado em uma linha automática. Peças cilíndricas pequenas também podem ser transportadas em um transportador de corrente sobre a aresta com fusos rotativos.
Onde a MUSI Technology se encaixa
A MUSI Technology projeta o transportador, as aberturas e o forno em torno da janela de peças e do método de pendura do cliente, e pode fornecer barras de carga, suportes e carrinhos de lote junto com a linha. Veja o linha de revestimento em pó manual para trabalho em lote baseado em carrinhos ou para guia da linha de pintura a pó para layouts com transportador.
Fornecido por Lin Cong, Diretor Técnico, MUSI Technology
Envie-nos o tamanho das suas peças, a capacidade de produção e o tipo de revestimento — os nossos engenheiros respondem com um layout e um orçamento dentro de um dia útil. Contacte a MUSI Technology ou explore a nossa gama de equipamentos.
Guias técnicos relacionados
- Linha de Revestimento de Peças Automotivas: Especificações e Produtividade
As linhas de revestimento automotivo devem manter a espessura do filme dentro de mais ou menos 10 mícrons, passar de 500 a 1.000 h de névoa salina e atender aos padrões de aparência OEM. - Linha de Pintura a Pó: Tipos, Especificações e Custo (2026)
Uma linha de pintura a pó faz o pré-tratamento, a aplicação e a cura de peças metálicas em uma esteira transportadora. Guia completo sobre tipos de linha, especificações principais e faixas de preço para 2026. - Linha de Pré-tratamento para Pintura a Pó: Etapas e Custo
Uma linha de pré-tratamento desengordura, enxágua e converte quimicamente a superfície metálica antes do revestimento. Layouts de três, cinco e sete estágios, fosfato versus. - Linha de Revestimento para Contêineres BESS: Especificação & Corrosão
Contêineres de armazenamento de energia com bateria precisam de proteção contra corrosão C4 a C5-M: jateamento abrasivo até Sa2.5, primer rico em zinco e revestimento superior de poliéster resistente às intempéries. - Linha de Revestimento para Carcaça de Bateria de VE: Especificações e Custo
Carcaças de bateria precisam de rigidez dielétrica, estabilidade térmica e vida útil contra corrosão em um único revestimento. Pó versus líquido comparados, metas de espessura de filme,.