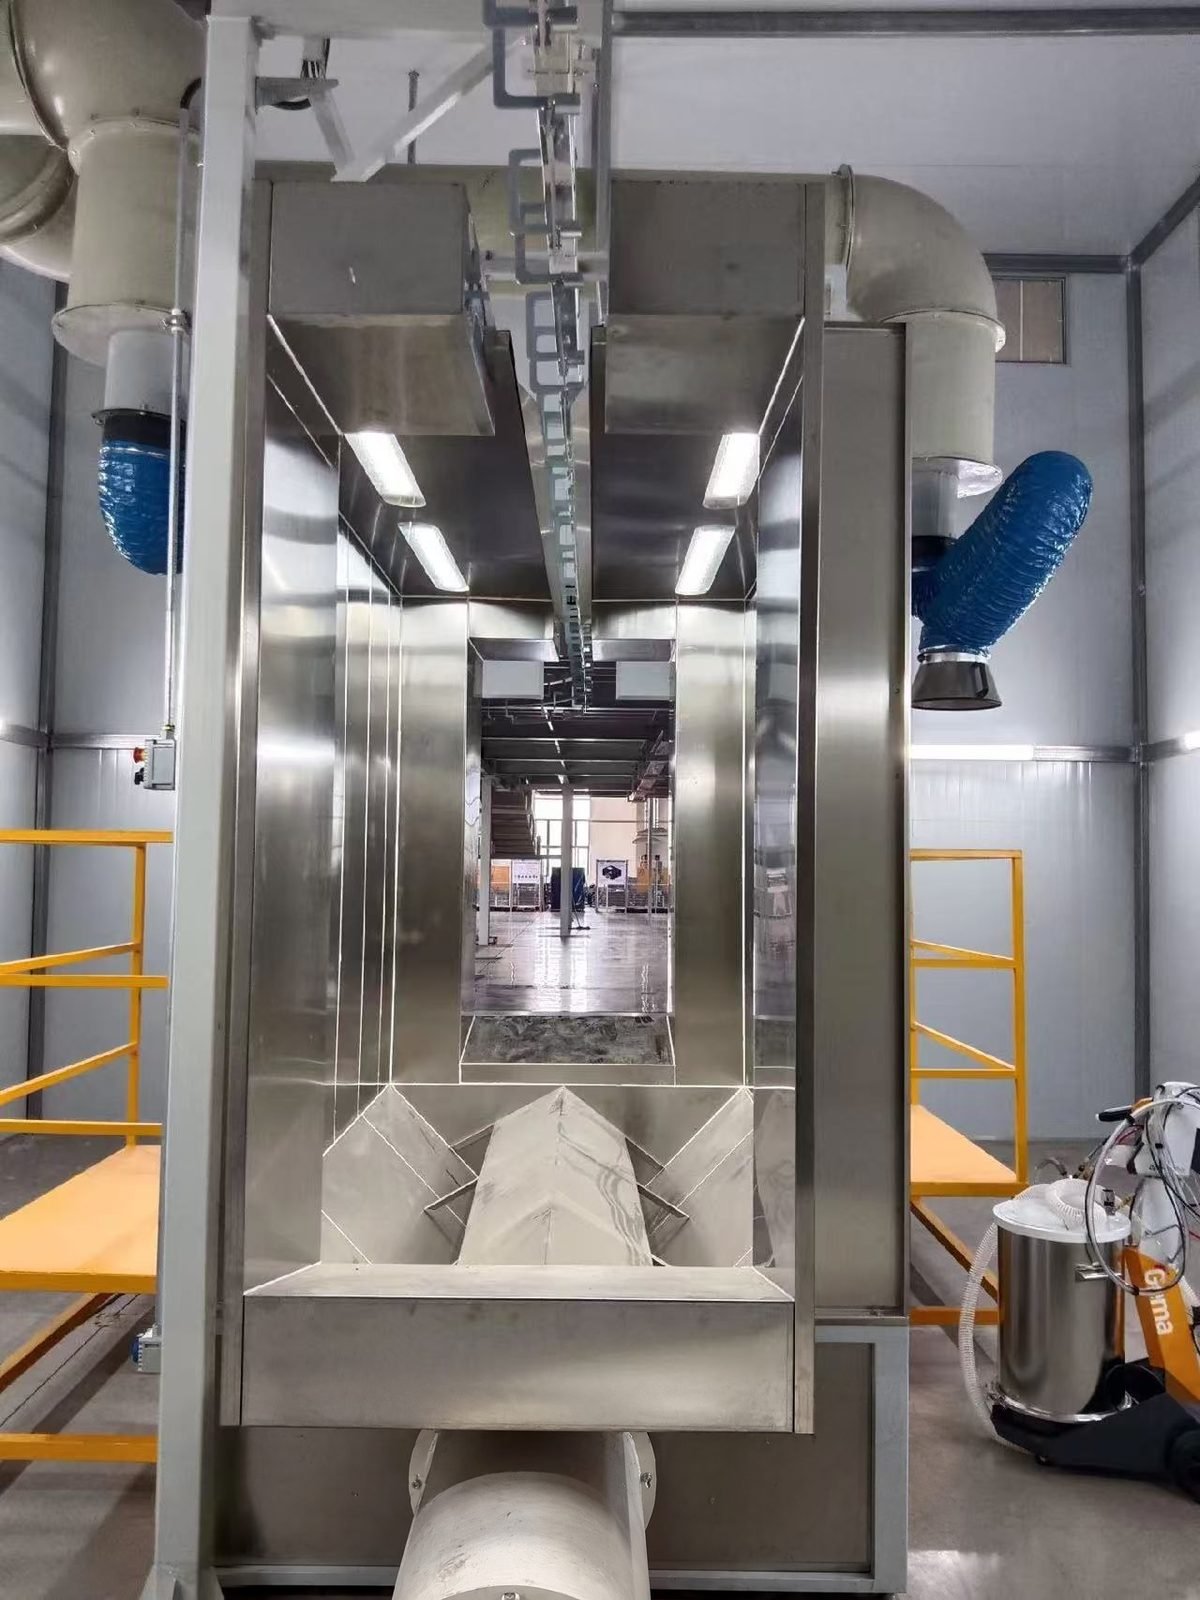
Linha Manual de Pintura a Pó
Uma linha manual de revestimento em pó é um sistema de revestimento em pó por lotes para oficinas de trabalho e fabricantes de pequenos lotes: uma baia de lavagem ou jateamento, uma cabine de pó com filtro de cartucho com uma ou duas pistolas manuais, e um forno tipo caixa com cura a 180-200 °C de temperatura do objeto.
Concebida para oficinas que precisam de um sistema de revestimento em pó para pequenos lotes de peças metálicas grandes, pesadas ou variadas em muitas cores, onde uma linha de transporte manual (trilho aéreo empurrado à mão) e um forno por lotes oferecem mais flexibilidade do que um transportador de velocidade fixa.
Especificações técnicas
Os valores abaixo são faixas típicas para este tipo de equipamento. Os números da sua linha são fixados na especificação escrita após analisarmos suas peças, produção e local.
| Layout da linha | Carregar, lavagem manual ou jateamento, secagem, cabine de pó manual, forno de cura por lotes, arrefecer, descarregar; peças movidas à mão em trilho ou carrinho |
|---|---|
| Pistolas na cabine | Uma ou duas pistolas manuais em uso ao mesmo tempo |
| Alimentação de ar da unidade de pistola manual | Entrada de 6-10 bar, operação a cerca de 5,5 bar; máximo de 8 Nm³/h por unidade de pistola |
| Qualidade do ar comprimido | Óleo 0,1 mg/m³ ou menos, vapor de água 1,3 g/m³ ou menos (aproximadamente ISO 8573-1 classe de óleo 2, classe de água 4) |
| Saída de pó por pistola (valores de referência) | 85-395 g/min dependendo do volume de ar e da configuração de saída |
| Velocidade frontal da cabine | Cerca de 0,4-0,5 m/s (80-100 ft/min) para uma cabine de lote; não inferior a 0,3 m/s (60 ft/min) para pulverização eletrostática sob OSHA 1910.107 |
| Limpeza do filtro de cartucho | Pulso reverso de ar comprimido a cerca de 2,8-4,1 bar (40-60 psi) aproximadamente a cada 90 s; vida útil do cartucho de 6-18 meses dependendo do uso |
| Espessura do filme | 50-75 µm (2-3 mil) alvo comum; 60-90 µm nas fichas técnicas do pó |
| Cronograma de cura (temperatura do objeto) | 12-24 min a 180 °C ou 8-16 min a 200 °C para um poliéster padrão, conforme a ficha técnica do pó |
| Tempo na temperatura de cura por massa da peça | Cerca de 12 min para chapa fina, até cerca de 30 min para aço de 6 mm (1/4 in) |
| Temperaturas do forno | Secagem a cerca de 121 °C (250 °F); cura a cerca de 204 °C (400 °F) ponto de ajuste do ar |
Configuração da linha
- Baia de pré-tratamento manual: estação de lavagem com lança de pulverização com dreno, ou uma cabine de jateamento para carepa e ferrugem
- Forno de secagem, ou um forno tipo caixa compartilhado onde o orçamento ou o espaço são limitados
- Cabine de pó manual com módulo de filtro de cartucho com limpeza por pulso e filtro final
- Unidade de pistola eletrostática manual com tremonha de fluidização ou alimentação por caixa
- Forno de cura em lote (caixa) com painéis isolados, ventilador de recirculação e extensão de calha ou via de carrinho através da porta
- Calha de viga I suspensa ou de pista fechada empurrada à mão com agulhas, ou carrinhos de chão
Linha de revestimento em pó manual, semiautomática ou automática: qual se adequa ao seu volume?
Uma linha de revestimento em pó com transportador manual adequa-se a baixos volumes, peças grandes ou de formas irregulares e mudanças frequentes de cor; uma linha automática adequa-se a milhares de peças semelhantes por turno. Uma linha semiautomática situa-se entre elas, mantendo a pulverização manual num transportador motorizado.
| Critério | Linha manual (em lote) | Linha semiautomática | Linha automática |
|---|---|---|---|
| Transporte de peças | Calha ou carrinhos empurrados à mão | Transportador aéreo motorizado | Monotrilho motorizado ou transportador power-and-free |
| Aplicação de pó | Operador com uma ou duas pistolas manuais | Operadores com pistolas manuais à medida que as peças passam | Pistolas automáticas em recíprocos mais retoque manual |
| Fornos | Fornalhas de câmara carregadas em lotes | Fornalhas de túnel no transportador | Fornalhas de túnel dimensionadas como velocidade x tempo de permanência |
| Adequado para | Peças muito grandes ou complexas, grande variação de tamanho, volume semanal limitado | Volumes médios de peças mistas | Milhares de peças de tamanho semelhante por turno |
| Eficiência de transferência na primeira passagem | Mais alto: o operador aponta a pistola, cerca de 20 pontos acima das pistolas automáticas | Como manual | Cerca de 25-60 % dependendo da forma da peça, mais cerca de 10 pontos com acionamento da pistola |
| Mudança de cor | Configuração rápida; pulverizar para desperdício ou um módulo de cartucho por cor recuperada | Como manual, ou cabine de ciclone | 12-15 min em cabines de mudança rápida de cor, 30-45 min em cabines de cartucho mais antigas |
| Limite de produtividade | Cargas de forno por turno e ritmo do operador | Ritmo do operador na cabine | Velocidade do transportador x densidade de ganchos |
| Espaço no piso | Menor área ocupada | Médio | Maior área ocupada |
| Guia de preços publicada (este site) | Sob consulta | A partir de cerca de USD 45.000 para uma linha compacta | USD 200.000-600.000 padrão; USD 600.000-2.000.000 de alto rendimento |
Quanto tempo dura um ciclo de lote numa linha manual de pintura a pó?
Um ciclo de lote é definido principalmente pelo forno: tempo de aquecimento mais o tempo de cura indicado na ficha técnica do pó, seguido de arrefecimento. A tabela apresenta valores de referência com fontes para cada etapa; o tempo de carregamento e de pulverização depende das peças e não é apresentado em números.
| Etapa do processo | O que acontece | Valor de referência |
|---|---|---|
| Carregar peças | Pendurar as peças em ganchos ou suportes ligados à terra no carril, ou num carrinho | Resistência à terra inferior a 1 megohm |
| Pré-tratar peças | Limpar com lança e fosfatizar, enxaguar; ou jatear | Limpeza/fosfatização combinada, enxaguar, secar como sequência básica |
| Secagem | Remover a água de enxaguamento na estufa | Cerca de 121 °C (250 °F) de ar do forno |
| Arrefecer antes de revestir | Deixe a peça arrefecer para que o pó não funda ao contacto | Peça a cerca de 52 °C (125 °F) ou menos |
| Revestimento | Pistola manual com cerca de 50 % de sobreposição entre passagens | Película de 50-75 µm; distância pistola-peça 200-300 mm |
| Curar, chapa fina | Empurre o suporte para o forno de caixa e mantenha à temperatura | Cerca de 12 min à temperatura de cura; ficha técnica 8-16 min a 200 °C de temperatura do objeto |
| Cura, secções espessas | Maior tempo de aquecimento antes do início do tempo de manutenção | Até cerca de 30 min para aço de 6 mm |
| Arrefecer e descarregar | Puxe o suporte para uma via de arrefecimento e, em seguida, desenganche | Chapa fina 5-10 min; peças mais espessas mais tempo |
O que deve especificar num pedido de informação para uma linha manual de revestimento em pó?
Sete itens permitem a um fornecedor dimensionar o estande, o forno e o trilho sem adivinhar; a coluna da direita mostra o que cada item determina.
| Item a declarar | Exemplo de como declará-lo | O que determina |
|---|---|---|
| Peça maior | Comprimento x largura x altura | Abertura do estande, tamanho interno do forno, altura do trilho |
| Peça mais pesada e carga do rack | kg por gancho e por rack | Secção de calha, trolleys e fundo ou pista do forno |
| Material e espessura | Aço, galvanizado ou alumínio; espessura da parede | Química de pré-tratamento e tempo de arranque do forno |
| Produção | Peças ou racks por turno, turnos por dia | Número de cargas do forno, volume do forno, número de derivações de calha |
| Cores | Número de cores e mudanças por dia; recuperação ou pulverização para desperdício | Tipo de filtro da cabine e número de módulos de cartucho |
| Superfície de entrada | Óleo, ferrugem, carepa de laminação, tinta antiga | Baia de lavagem, sala de jateamento ou ambas |
| Energia e local | Gás natural, GLP ou eletricidade; tensão de alimentação; dimensões do edifício e altura livre | Fonte de calor do forno e layout |
Componentes da máquina
Os componentes principais estão disponíveis de marcas internacionais como Gema, Nordson e Wagner para unidades de pistola de pó manuais (configuráveis conforme especificação do cliente). O mesmo se aplica a queimadores de forno (Riello, Weishaupt, Maxon), ventiladores de forno e cabine (ebm-papst, Ziehl-Abegg), cartuchos de cabine e filtros finais (Camfil, Freudenberg Viledon), controles de forno (Siemens, Allen-Bradley, Mitsubishi Electric), química de pré-tratamento (Henkel Bonderite, Chemetall) e registradores de dados de temperatura para perfilagem de forno (Datapaq da Fluke Process Instruments).
Referências de Aplicação
Os utilizadores típicos são aplicadores por pulverização e fabricantes que trabalham com portões e grades, estruturas e armações de aço, proteções e carcaças de máquinas, reboques e peças agrícolas, jantes de liga leve, alumínio arquitetónico em séries curtas, protótipos e lotes de peças sobressalentes.
Compromisso de Engenharia
Cada linha é projetada com base em uma especificação de desempenho por escrito. Velocidade da linha, perfil de cura, espessura de película e nível de emissão são declarados no contrato e demonstrados na sua própria peça no teste de fábrica antes do embarque. Uma equipe de engenharia é responsável por toda a cadeia — pré-tratamento, aplicação, cura, transporte e controle de emissões — para que os trade-offs entre eles sejam resolvidos na prancheta, não no chão da sua fábrica.
Serviço e Entrega
As configurações padrão são enviadas em 30-60 dias com garantia de 12 meses para a máquina completa e 36 meses para componentes críticos. Instalação no local, comissionamento e treinamento de operadores estão disponíveis em todo o mundo, e o ajuste de processos e suporte de peças de reposição continuam durante a vida útil da linha.
Perguntas Frequentes
Quando é que uma linha manual de revestimento em pó é a melhor escolha em vez de uma automática?
Escolha manual quando as peças são muito grandes ou complexas, os tamanhos variam muito entre trabalhos, o volume semanal é limitado ou muitas cores são aplicadas em lotes pequenos. Um sistema por lotes também precisa de muito menos espaço e consome energia apenas quando é utilizado. Milhares de peças de tamanho semelhante por turno apontam para uma linha automática.
O que limita o débito de um sistema de revestimento em pó por lotes?
O forno de cura é o limite habitual, porque um operador consegue revestir mais depressa do que o forno consegue curar. Cada carga precisa de tempo de aquecimento mais cerca de 12 minutos à temperatura para chapa fina e até cerca de 30 minutos para aço de 6 mm. Um forno que comporta mais do que um suporte e um forno de secagem separado eliminam a maior parte da espera.
Uma cabine manual de revestimento em pó e um forno podem recuperar o pó?
Sim. Um módulo de cartucho recolhe o excesso de pulverização, e a limpeza por contrapulsação devolve-o para reutilização, mas cada cor recuperada precisa do seu próprio módulo. As oficinas com muitas cores normalmente pulverizam séries curtas para desperdício e recuperam apenas as cores principais. A pulverização manual já proporciona a maior eficiência de transferência à primeira passagem de qualquer configuração de pistola.
Uma linha manual pode ser atualizada para uma linha automática de revestimento em pó mais tarde?
Sim, se o layout for planejado para isso. As etapas usuais são um transportador aéreo motorizado no lugar do trilho empurrado à mão, um forno de cura em túnel em linha, depois reciprocadores com pistolas automáticas e detecção de peças na cabine. A MUSI Technology projeta linhas manuais com altura do trilho e posição do forno escolhidas para que essas etapas possam ser adicionadas.
Quantos operadores e quanto ar uma máquina manual de pintura a pó precisa?
Uma cabine de lote normalmente tem uma ou duas pistolas em uso por vez, então o pessoal acompanha o número de pistolas mais o trabalho de pendurar e despendurar. Cada unidade de pistola manual consome até cerca de 8 Nm³/h de ar comprimido limpo e seco a 6-10 bar, com óleo não superior a 0,1 mg/m³; a limpeza por pulso do cartucho aumenta essa demanda.