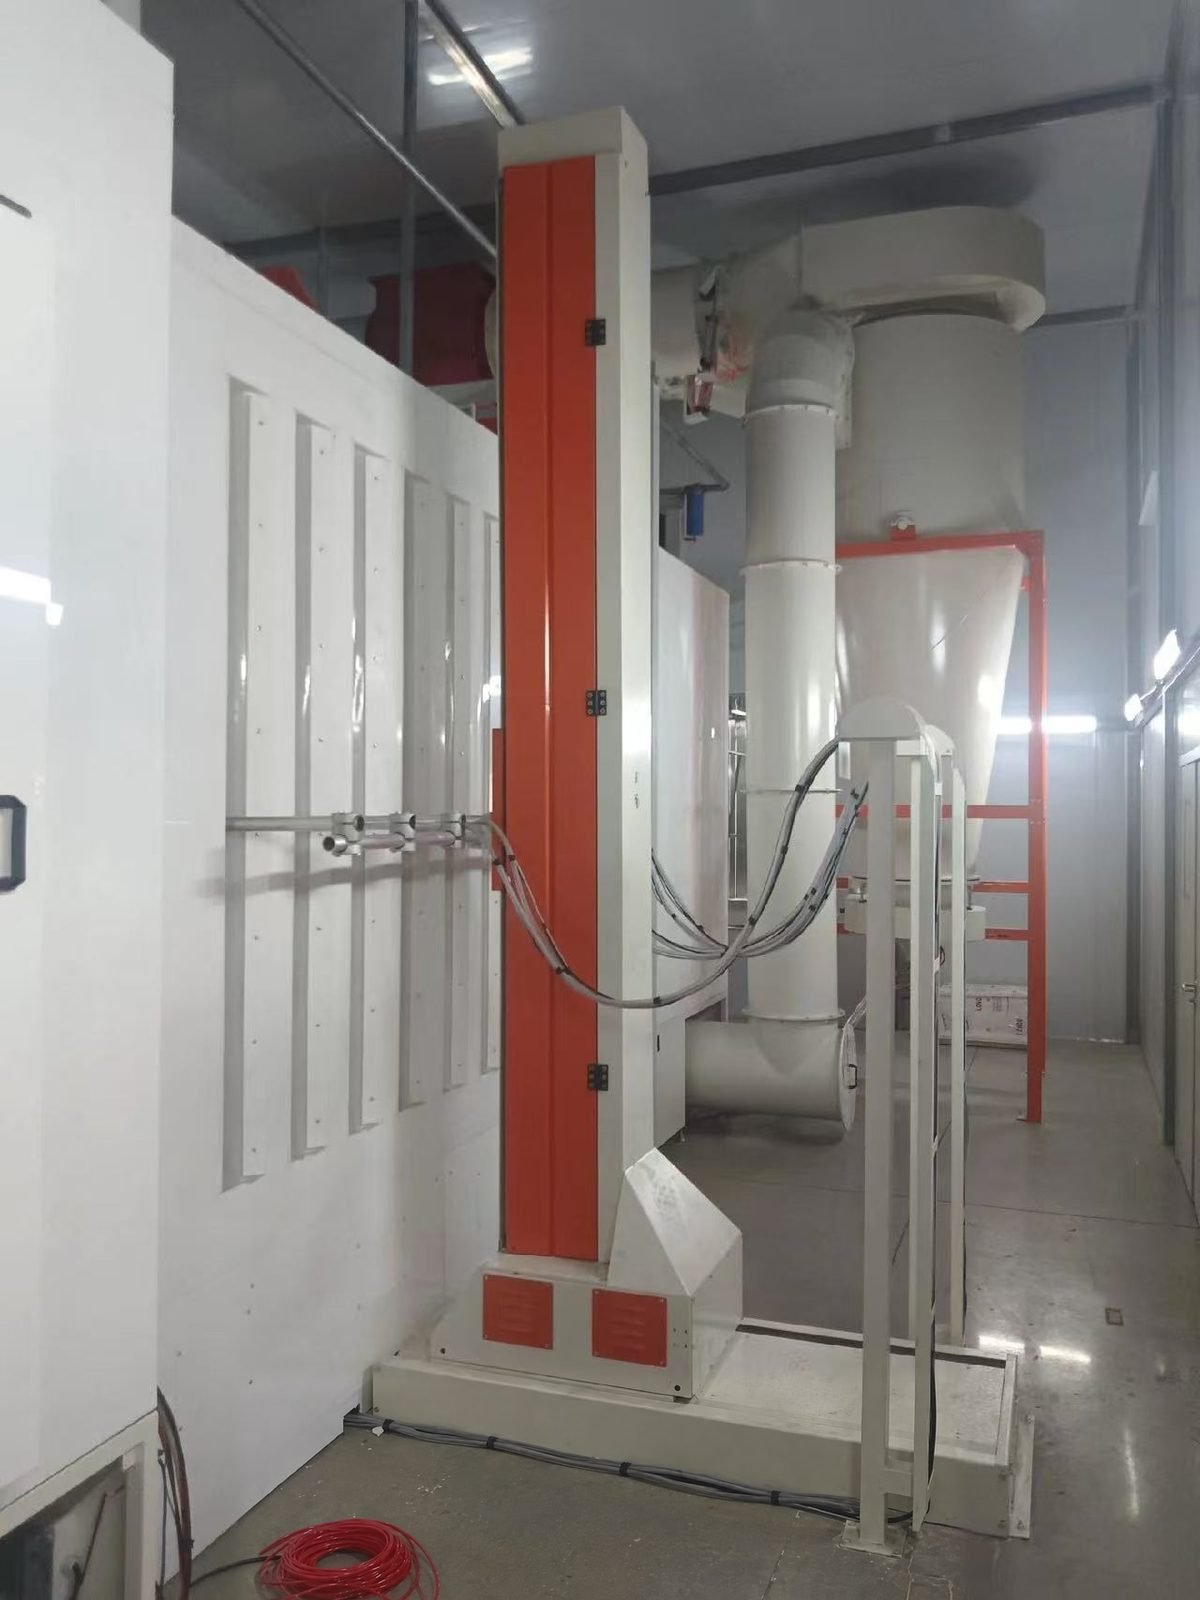
Linha Automática de Pintura a Pó
Uma linha automática de pintura a pó é um sistema turnkey de pintura a pó transportado por esteira para fabricantes que revestem milhares de peças semelhantes por turno: pré-tratamento por aspersão, secagem, pistolas automáticas em reciprocadores, recuperação de pó e um forno de cura mantendo as peças a uma temperatura do objeto de 180-200 °C.
Projetada para fabricantes de estruturas metálicas e fábricas OEM que precisam de um sistema automático de pintura a pó: uma linha de produção contínua de pintura a pó controlada por receita, operando a uma velocidade de esteira fixa, com recuperação do excesso pulverizado e espessura de filme repetível.
Especificações técnicas
Os valores abaixo são faixas típicas para este tipo de equipamento. Os números da sua linha são fixados na especificação escrita após analisarmos suas peças, produção e local.
| Layout da linha | Carregamento, pré-tratamento por aspersão de 3 a 9 estágios, forno de secagem, cabine de pó, forno de cura, resfriamento, descarregamento |
|---|---|
| Velocidade do transportador (exemplos de projeto publicados) | Cerca de 0,6-3,0 m/min (2-10 ft/min); fixada pelo tempo de permanência mais longo e pela produção necessária |
| Tempo da etapa de pré-tratamento por aspersão | 1-2 min por etapa de limpeza ou fosfato de ferro a 43-63 °C (110-145 °F), pressão do bico a partir de cerca de 1 bar (15 psi) |
| Cronograma de cura (temperatura do objeto) | 12-24 min a 180 °C, 8-16 min a 200 °C ou 4-10 min a 210 °C para um poliéster padrão; sempre conforme a ficha técnica do pó |
| Ponto de ajuste do ar do forno de cura | 177-232 °C (350-450 °F), a maioria dos fornos é ajustada perto de 204 °C (400 °F) |
| Espessura do filme | 60-90 µm recomendado nas fichas técnicas do pó; 50-75 µm (2-3 mil) alvo comum na oficina |
| Eficiência de transferência na primeira passagem | Cerca de 25-60 % dependendo da forma da peça; o acionamento da pistola e o perfilamento acrescentam cerca de 10 pontos |
| Utilização do pó com recuperação | 90 % ou mais no total; um ciclone passa cerca de 3-5 % do excesso de pulverização para o filtro final como resíduo |
| Mudança de cor, recuperação para recuperação | 30-45 min em cabines mais antigas com cartucho; 12-15 min em cabines de mudança rápida de cor; 5-15 min alegados para os sistemas atuais de mudança rápida |
| Velocidade de face da abertura da cabine | Cerca de 0,5-0,6 m/s (100-120 ft/min) em média; concentração de pó mantida abaixo de 50 % da concentração mínima explosiva |
| Ar comprimido para o pó | Óleo 0,1 mg/m³ ou menos, ponto de orvalho sob pressão cerca de +3 °C ou inferior (ISO 8573-1 classe de óleo 2, classe de água 4), fornecimento de 6-10 bar na unidade da pistola |
Configuração da linha
- Túnel de pré-tratamento por aspersão multiestágio com tanques de aço inoxidável, tubos ascendentes, bicos e zonas de drenagem
- Forno de secagem e forno de cura por convecção com aquecimento a gás, elétrico ou infravermelho
- Cabine de pó com pistolas corona automáticas em reciprocadores verticais mais estações manuais de retoque
- Recuperação de pó: ciclone com pós-filtro para trabalho multicor ou módulo de cartucho para recuperação de cor única, com centro de alimentação de pó
- Transportador aéreo (corrente monovia ou power-and-free) com acionamento, tensor, lubrificador e ganchos aterrados
- Armário de controle PLC e HMI com receitas de revestimento, deteção de folga, altura e largura das peças e intertravamentos de segurança
O que faz cada estação de uma linha automática de revestimento em pó?
As peças permanecem num único transportador desde o carregamento até à descarga e passam por cada estação à mesma velocidade, pelo que o comprimento de cada estação é igual à velocidade do transportador multiplicada pelo tempo de permanência necessário.
| Estação da linha | Função da estação | Parâmetro típico |
|---|---|---|
| 1. Carregamento | Peças penduradas em ganchos ou suportes ligados à terra a um espaçamento fixo | Resistência da peça à terra abaixo de 1 megohm |
| 2. Pré-tratamento por aspersão | Limpar, converter e enxaguar: limpeza/fosfatização combinada em 3 estágios, desengraxante e conversão separados em 5 ou mais | 1-2 min por estágio químico a 43-63 °C; 3 a 9 estágios |
| 3. Forno de secagem | Remover a água de enxágue antes da aplicação do pó | Cerca de 120-135 °C (250-275 °F) de temperatura do ar |
| 4. Resfriar antes da cabine | Abaixe a peça para que o pó não funda ao contato | Peça abaixo de cerca de 52 °C (125 °F) ao entrar na cabine |
| 5. Cabine de pó | Pistolas automáticas em reciprocadores revestem as faces principais, pistolas manuais retocam reentrâncias | Distância pistola-peça 200-300 mm; curso do reciprocador 10-50 m/min |
| 6. Recuperação | Extraia o excesso de pulverização, separe o pó do ar, peneire e devolva-o ao funil de alimentação | Material recuperado misturado a menos de 25 % de pó virgem por volume, cerca de 15 % preferencial |
| 7. Forno de cura | Leve o metal à temperatura de cura e mantenha-o | Tempo de aquecimento mais 8-16 min a 200 °C de temperatura do objeto |
| 8. Arrefecimento | Passagem ambiente ou túnel de ar forçado para que as peças possam ser manuseadas | Chapa fina 5-10 min; secções espessas necessitam de ar forçado |
| 9. Descarregamento | Inspecionar, medir a espessura do filme, desenganchar e embalar | Filme 60-90 µm verificado com um medidor |
Como é calculada a capacidade da linha de pintura em pó a partir da velocidade do transportador e do espaçamento dos ganchos?
Ganchos por hora são iguais à velocidade do transportador vezes 60 dividido pelo espaçamento dos ganchos, e peças por hora são iguais a ganchos por hora vezes peças por gancho. Os valores abaixo são um exemplo genérico resolvido para ilustração, não são dados de um projeto MUSI.
| Etapa do processo | Fórmula de cálculo | Exemplo genérico resolvido |
|---|---|---|
| Velocidade da esteira | Escolhido para que a estação mais lenta ainda receba seu tempo de permanência | 2.0 m/min |
| Espaçamento dos ganchos | Largura da peça mais folga para que as peças não se toquem nas curvas | 0.6 m |
| Ganchos por hora | Velocidade x 60 / passo | 2,0 x 60 / 0,6 = 200 gancheiras/h |
| Peças por hora | Gancheiras por hora x peças por gancheira | 200 x 4 = 800 peças/h |
| Peças por turno | Peças por hora x horas de trabalho | 800 x 8 = 6.400 peças |
| Margem de folga | Adicione cerca de 20 % à velocidade para ganchos vazios e intervalos entre lotes | 2,0 x 1,2 = 2,4 m/min de velocidade de projeto |
| Comprimento do transportador do forno de cura | Velocidade de projeto x (tempo de entrada + tempo de cura) | 2,4 x (5 + 12) = 40,8 m de corrente dentro do forno |
Monotrilho, power-and-free ou transportador de piso: qual é adequado para uma linha automatizada de pintura a pó?
Uma corrente de monotrilho é adequada para uma família de peças em uma rota fixa; o power-and-free é escolhido quando os suportes precisam parar, acumular ou seguir rotas diferentes; um transportador de piso é usado para peças pesadas.
| Critério | Corrente aérea de monotrilho | Power-and-free | Transportador de piso |
|---|---|---|---|
| Como se move | Uma corrente sem fim em uma viga I ou trilho fechado, todas as peças na mesma velocidade | Transportadores em um trilho livre engatados ou liberados por cães em uma corrente motorizada | Corrente, esqui ou trilho invertido no nível do piso transportando peças por baixo |
| Parar e acumular | Não, a linha inteira para junto | Sim, os transportadores fazem buffer, mudam de via e param para carregamento | Depende do design |
| Velocidade | Velocidade única em todas as estações | Transferência rápida e velocidade de processo lenta na mesma linha | Normalmente velocidade única |
| Guia de carga | Trilho fechado cerca de 23 kg por pendente; viga I cerca de 91, 181 ou 544 kg por trole para trilho de 3, 4 e 6 polegadas | Dimensionado por transportador | Alta capacidade de peso |
| Ocupação de espaço do forno e do arrefecimento | Comprimento é igual à velocidade x tempo de permanência | Inclinação diagonal dos transportadores encurta fornos e zonas de arrefecimento | Comprimento é igual à velocidade x tempo de permanência |
| Compra e manutenção | Mais simples e mais baixo | Preço mais elevado e mais manutenção | Ocupa espaço no piso e é mais difícil de reencaminhar; acesso fácil para manutenção |
| Uso típico | Uma família de produtos, volume constante | Peças mistas, várias cabines ou receitas, peças longas ou pesadas carregadas com a linha parada | Peças pesadas, como itens de várias centenas de quilogramas |
Componentes da máquina
Os componentes principais estão disponíveis de marcas internacionais como Gema, Nordson e Wagner para pistolas de pó, reciprocadores e centros de alimentação (configuráveis conforme a especificação do cliente). O mesmo se aplica a PLC e HMI (Siemens, Allen-Bradley, Mitsubishi Electric), grades de luz de detecção de peças (SICK, Pepperl+Fuchs), queimadores de forno (Riello, Weishaupt, Maxon), ventiladores de circulação e exaustão (ebm-papst, Ziehl-Abegg), motoredutores de transporte (SEW-Eurodrive, Nord), bombas e bicos de pré-tratamento (Grundfos, Spraying Systems Co., Lechler), química de pré-tratamento (Henkel Bonderite, Chemetall) e perfilagem de temperatura do forno (Datapaq da Fluke Process Instruments).
Referências de Aplicação
Projetado para componentes de aço e alumínio produzidos em volume: armários e invólucros de chapa metálica, prateleiras e estantes, painéis de eletrodomésticos, carcaças de iluminação, estruturas de móveis, componentes agrícolas e automotivos, produtos de arame e perfis de alumínio.
Compromisso de Engenharia
Cada linha é projetada com base em uma especificação de desempenho por escrito. Velocidade da linha, perfil de cura, espessura de película e nível de emissão são declarados no contrato e demonstrados na sua própria peça no teste de fábrica antes do embarque. Uma equipe de engenharia é responsável por toda a cadeia — pré-tratamento, aplicação, cura, transporte e controle de emissões — para que os trade-offs entre eles sejam resolvidos na prancheta, não no chão da sua fábrica.
Serviço e Entrega
As configurações padrão são enviadas em 30-60 dias com garantia de 12 meses para a máquina completa e 36 meses para componentes críticos. Instalação no local, comissionamento e treinamento de operadores estão disponíveis em todo o mundo, e o ajuste de processos e suporte de peças de reposição continuam durante a vida útil da linha.
Perguntas Frequentes
Qual é a velocidade de uma linha automática de pintura a pó?
Exemplos de projeto publicados para linhas de pó transportadas ficam entre cerca de 0,6 e 3,0 m/min (2-10 ft/min). A velocidade não é escolhida livremente: ela decorre das peças por hora necessárias e do espaçamento dos ganchos, e cada estágio de forno e lavagem deve então ser longo o suficiente para proporcionar seu tempo de permanência nessa velocidade.
Quanto pó um sistema automatizado de pintura a pó realmente utiliza?
A eficiência de transferência na primeira passagem varia de cerca de 25 % em produtos de arame a 60 % em painéis planos. Com um sistema de recuperação que devolve o excesso de pulverização ao funil de alimentação, é possível alcançar uma utilização global de 90 % ou mais, e um ciclone perde cerca de 3-5 % do excesso de pulverização para o filtro final. A recuperação é normalmente misturada a menos de 25 % de pó virgem por volume.
Quanto tempo demora uma mudança de cor numa linha automática de revestimento em pó?
As cabines mais antigas com cartuchos demoram 30-45 minutos de recuperação a recuperação. As cabines de mudança rápida de cor com paredes não condutoras, um ciclone e purga automática das pistolas atingem 12-15 minutos, e os fabricantes de pistolas indicam 5-15 minutos para os atuais sistemas de mudança rápida. As instalações com apenas uma ou duas cores podem usar módulos de cartuchos dedicados e evitar totalmente a limpeza.
Que utilidades necessita uma linha automatizada de revestimento em pó?
Ar comprimido, eletricidade e geralmente gás. Os fabricantes de pistolas especificam óleo não superior a 0,1 mg/m³ e ar seco: um ponto de orvalho sob pressão de cerca de 3 °C ou inferior com filtração de 0,3 µm, o que corresponde à classe 2 de óleo e classe 4 de água da ISO 8573-1. O gás ou a eletricidade aquecem os tanques de lavagem e as estufas; a eletricidade aciona ventoinhas, bombas, transportador e controlos.
Quanto custa uma linha automática de revestimento em pó chave-na-mão?
Os valores publicados neste site são de 200 000-600 000 USD para uma linha automática padrão e de 600 000-2 000 000 USD para uma linha de alto rendimento; as linhas semiautomáticas compactas começam em cerca de 45 000 USD. O tamanho das peças, a velocidade do transportador, o número de etapas de pré-tratamento e o equipamento de mudança de cor fazem variar um orçamento dentro destas faixas.