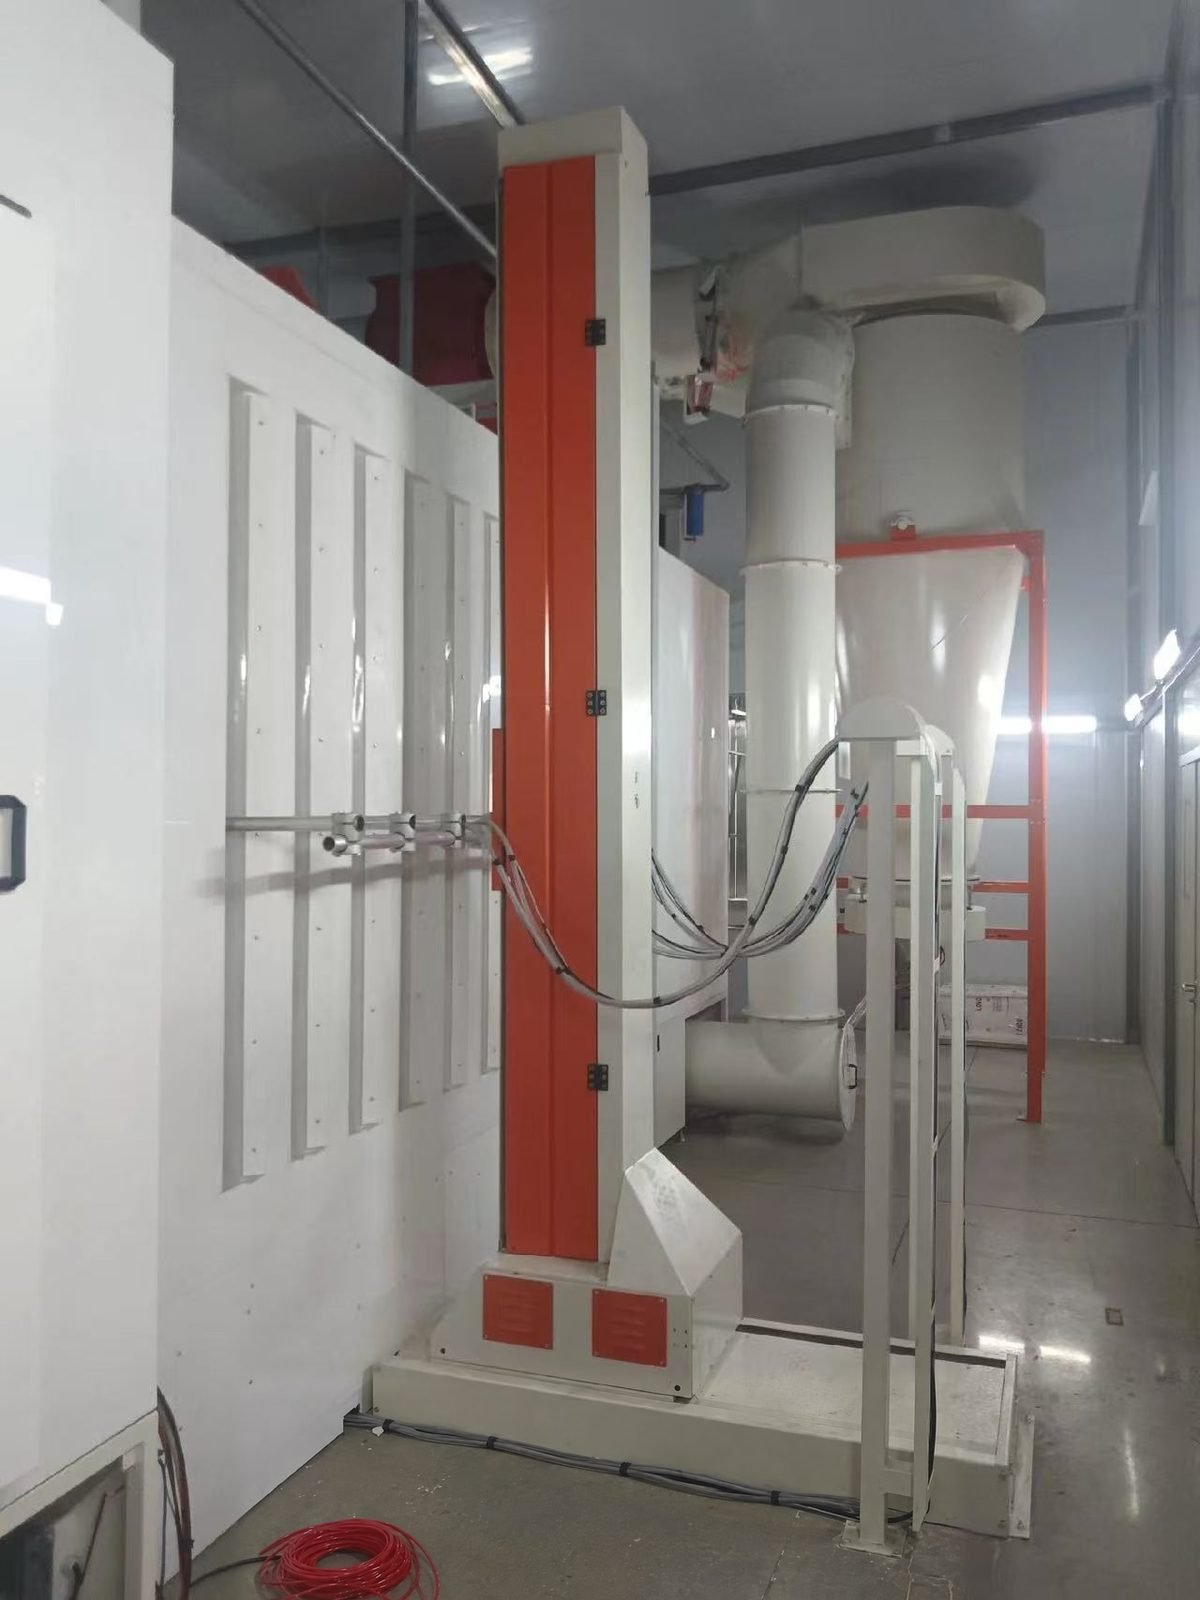
技術仕様
以下の値はこの設備タイプの一般的な範囲です。お客様のラインの数値は、部品、生産量、サイトを確認した後の仕様書で確定されます。
| ライン配置 | ローディング、3~9段スプレー前処理、乾燥オーブン、パウダーブース、硬化オーブン、冷却、アンローディング |
|---|---|
| コンベア速度(公開設計例) | 約0.6~3.0 m/分(2~10 ft/分);最長滞留時間と必要生産量によって決定 |
| スプレー前処理段階時間 | 洗浄またはリン酸鉄処理段階ごとに43~63 °C(110~145 °F)で1~2分、ノズル圧力は約1 bar(15 psi)から |
| 硬化スケジュール(対象物温度) | 標準ポリエステルの場合、180 °Cで12~24分、200 °Cで8~16分、または210 °Cで4~10分;常にパウダーデータシートに従うこと |
| 硬化オーブン空気設定値 | 177-232 °C(350-450 °F)、ほとんどのオーブンは約204 °C(400 °F)に設定 |
| 塗膜厚 | 粉末データシートでは60-90 µmを推奨、50-75 µm(2-3 mil)が一般的な現場目標 |
| 初回通過転写効率 | 部品形状により約25-60 %、ガントリガーとプロファイリングで約10ポイント増加 |
| 回収を伴う粉末利用率 | 全体で90 %以上、サイクロンはオーバースプレーの約3-5 %を廃棄物として最終フィルターに送る |
| 色替え、回収から回収へ | 旧式カートリッジブースで30-45分、クイック色替えブースで12-15分、現在の高速色替えシステムでは5-15分と主張 |
| ブース開口面風速 | 約0.5~0.6 m/s(100~120 ft/min)の平均速度、粉体濃度は最小爆発濃度の50%未満に維持 |
| 粉体用圧縮空気 | 油分0.1 mg/m³以下、圧力露点約+3 °C以下(ISO 8573-1 油分クラス2、水分クラス4)、ガンユニットへの供給6~10 bar |
ライン構成
- ステンレスタンク、ライザー、ノズル、ドレーンゾーンを備えた多段スプレー前処理トンネル
- ガス、電気または赤外線加熱による乾燥オーブンおよび対流硬化オーブン
- 垂直レシプロケータ上の自動コロナガンと手動タッチアップステーションを備えた粉体ブース
- 粉体回収:多色作業用のサイクロンと後段フィルター、または単色回収用のカートリッジモジュール、粉体供給センター付き
- 駆動装置、テークアップ、潤滑装置、アース付きハンガーを備えたオーバーヘッドコンベア(モノレールチェーンまたはパワーアンドフリー)
- コーティングレシピ、ギャップ、高さ、幅の部品検出、安全インターロックを備えたPLCおよびHMI制御盤
自動粉体塗装ラインの各ステーションは何をしますか?
部品は積み込みから荷降ろしまで1つのコンベア上にあり、同じ速度で各ステーションを通過するため、各ステーションの長さはコンベア速度に必要な滞留時間を掛けたものに等しい。
| ラインステーション | ステーション機能 | 標準パラメータ |
|---|---|---|
| 1. 積み込み | 部品は固定ピッチでアースされたフックまたはラックに吊るされる | 部品からアースまでの抵抗は1メガオーム未満 |
| 2. スプレー前処理 | 洗浄、化成、リンス:3段階の複合洗浄/リン酸塩処理、5段階以上の分離洗浄と化成処理 | 各薬品段階で43-63 °Cにて1-2分;3~9段階 |
| 3. 乾燥オーブン | 粉体塗装前にリンス水を除去 | 約120-135 °C(250-275 °F)の空気温度 |
| 4. ブース前で冷却 | 接触時に粉体が溶着しないよう、部品を下げてください | ブースに入る部品は約52 °C(125 °F)以下 |
| 5. 粉体ブース | レシプロケーターの自動ガンで主な面を塗装し、手動ガンでくぼみをタッチアップ | ガンと部品の距離200~300 mm、レシプロケーターの移動速度10~50 m/min |
| 6. 回収 | オーバースプレーを吸引し、粉体を空気から分離し、ふるいにかけて供給ホッパーに戻す | 回収粉は新粉に対して体積で25 %未満でブレンド、約15 %が望ましい |
| 7. 硬化炉 | 金属を硬化温度まで上げて保持する | 昇温時間+200 °Cの対象物温度で8~16分 |
| 8. 冷却 | 環境運転または強制空気トンネルで部品を扱えるようにする | 薄板は5~10分;厚肉部には強制空気が必要 |
| 9. 荷降ろし | 検査、膜厚測定、フックを外して梱包 | フィルム60-90 µmをゲージで確認 |
コンベア速度とハンガーピッチから粉体塗装ラインの能力はどのように計算しますか?
1時間あたりのハンガー数はコンベア速度×60÷ハンガーピッチで、1時間あたりの部品数は1時間あたりのハンガー数×ハンガーあたりの部品数です。以下の数値は説明用の一般的な計算例であり、MUSIプロジェクトのデータではありません。
| 工程ステップ | 計算式 | 一般的な計算例 |
|---|---|---|
| コンベヤ速度 | 最も遅いステーションでも滞留時間を確保できるように選定 | 2.0 m/min |
| ハンガーピッチ | 曲がり部で部品が接触しないように、部品幅+クリアランス | 0.6 m |
| 1時間あたりのハンガー数 | 速度 x 60 / ピッチ | 2.0 x 60 / 0.6 = 200 ハンガー/時 |
| 1時間あたりの部品数 | 1時間あたりのハンガー数 x ハンガーあたりの部品数 | 200 x 4 = 800 部品/時 |
| シフトあたりの部品数 | 1時間あたりの部品数 x 労働時間 | 800 x 8 = 6,400 部品 |
| ギャップ許容値 | 空のフックとバッチ間のギャップのために速度に約20%を追加します | 2.0 x 1.2 = 2.4 m/min 設計速度 |
| 硬化炉コンベア長さ | 設計速度 x (立ち上げ時間 + 硬化時間) | 2.4 x (5 + 12) = 炉内のチェーン40.8 m |
モノレール、パワーアンドフリー、またはフロアコンベア:自動粉体塗装ラインに適するのはどれですか?
モノレールチェーンは1つの固定ルート上の1つの部品ファミリーに適しています;キャリアが停止、バッファリング、または異なるルートを取る必要がある場合はパワーアンドフリーが選択されます;フロアコンベアは重い部品に使用されます。
| クライテリオン | モノレール天井チェーン | パワーアンドフリー | フロアコンベヤ |
|---|---|---|---|
| 移動方法 | Iビームまたは密閉トラック内の1本のエンドレスチェーン、すべての部品が同一速度 | フリーレール上のキャリアが、動力チェーン上のドッグによって係合または解放される | 床面レベルのチェーン、スキッド、またはインバーテッドトラックが部品を下方から搬送 |
| 停止および蓄積 | 不可、ライン全体が一斉に停止する | はい、キャリアはバッファリングし、トラックを切り替え、積載のために停止します | 設計によります |
| スピード | すべてのステーションを単一速度で通過 | 同一ライン上で高速搬送と低速処理 | 通常は単一速度 |
| ロードガイド | 密閉トラックはペンダントあたり約23 kg、Iビームは3、4、6インチトラックの場合トロリーあたり約91、181、544 kg | キャリアごとにサイズ設定 | 高い耐荷重 |
| オーブンと冷却の設置面積 | 長さは速度×滞留時間に等しい | キャリアの斜め配置によりオーブンと冷却ゾーンが短縮される | 長さは速度×滞留時間に等しい |
| 購入と維持費 | 最もシンプルで最も低コスト | より高い価格とより多くのメンテナンス | 床面積を占有し、経路変更が困難。メンテナンスアクセスは容易 |
| 典型的な使用 | 1つの製品ファミリー、安定した量 | 混合部品、複数のブースまたはレシピ、停止状態で積み込まれる長尺または重量部品 | 数百キログラムの品目などの重量部品 |
機械コンポーネント
主要コンポーネントは、パウダーガン、レシプロケーター、フィードセンター用にGema、Nordson、Wagnerなどの国際ブランドから入手可能です(顧客仕様に応じて構成可能)。同様に、PLCおよびHMI(Siemens、Allen-Bradley、Mitsubishi Electric)、部品検出ライトグリッド(SICK、Pepperl+Fuchs)、オーブンバーナー(Riello、Weishaupt、Maxon)、循環ファンおよび排気ファン(ebm-papst、Ziehl-Abegg)、コンベヤギヤモーター(SEW-Eurodrive、Nord)、前処理ポンプおよびノズル(Grundfos、Spraying Systems Co.、Lechler)、前処理薬品(Henkel Bonderite、Chemetall)、オーブン温度プロファイリング(Fluke Process InstrumentsのDatapaq)にも当てはまります。
アプリケーション参考事例
大量生産される鋼鉄およびアルミニウム部品向けに構築:板金キャビネットおよびエンクロージャー、棚およびラック、家電パネル、照明ハウジング、家具フレーム、農業用および自動車用部品、線材製品、アルミニウムプロファイル。
エンジニアリングへのコミットメント
すべてのラインは書面による性能仕様に基づいて設計されています。ライン速度、硬化プロファイル、膜厚、排出レベルは契約に明記され、出荷前の工場試運転であなた自身の部品を用いて実証されます。1つのエンジニアリングチームが前処理、塗布、硬化、搬送、排出制御というチェーン全体を担当するため、それらの間のトレードオフはあなたの工場の床ではなく、製図板の上で解決されます。
サービス&納品
標準構成は30〜60日で出荷され、12か月の全機保証と36か月の重要部品保証が付きます。オンサイトでの設置、試運転、オペレータートレーニングを世界中で利用可能で、プロセス調整とスペアパーツのサポートはラインの稼働期間中継続されます。
よくある質問
自動パウダーコーティングラインはどのくらいの速度で稼働しますか?
コンベヤ式パウダーラインの公開設計例は、約0.6~3.0 m/min(2~10 ft/min)の間にあります。速度は自由に選べるものではありません。必要な1時間あたりの部品数とハンガーピッチから決まり、各オーブンおよび洗浄ステージは、その速度で滞留時間を確保できるだけの長さが必要です。
自動パウダーコーティングシステムは実際にどのくらいのパウダーを使用しますか?
初回通過の転写効率は、ワイヤー製品で約25%、フラットパネルで60%の範囲です。オーバースプレーを供給ホッパーに戻す回収システムを使用すれば、全体の利用率は90%以上が達成可能であり、サイクロンはオーバースプレーの約3-5%を最終フィルターに損失します。回収粉は通常、体積でバージンパウダーの25%未満でブレンドされます。
自動粉体塗装ラインでの色替えにはどのくらい時間がかかりますか?
古いカートリッジブースでは、回収から回収まで30-45分かかります。非導電性壁、サイクロン、自動ガンパージを備えたクイック色替えブースでは12-15分に達し、ガンメーカーは現在の高速色替えシステムについて5-15分と見積もっています。1色か2色しかないプラントでは、専用カートリッジモジュールを使用して清掃を完全に回避できます。
自動粉体塗装ラインにはどのようなユーティリティが必要ですか?
圧縮空気、電気、そして通常はガスです。ガンメーカーは、油分が0.1 mg/m³以下で乾燥空気を指定しています。圧力露点は約3 °C以下で、0.3 µmのろ過を備え、これはISO 8573-1の油分クラス2および水分クラス4です。ガスまたは電気は洗浄槽とオーブンを加熱し、電気はファン、ポンプ、コンベア、制御装置を駆動します。
ターンキー自動粉体塗装ラインのコストはいくらですか?
このサイトに掲載されている数値は、標準的な自動ラインで20万~60万米ドル、高スループットラインで60万~200万米ドルです。コンパクトな半自動ラインは約4万5千米ドルから始まります。部品サイズ、コンベア速度、前処理工程の数、色替え設備によって、見積もりはこれらの範囲内で変動します。