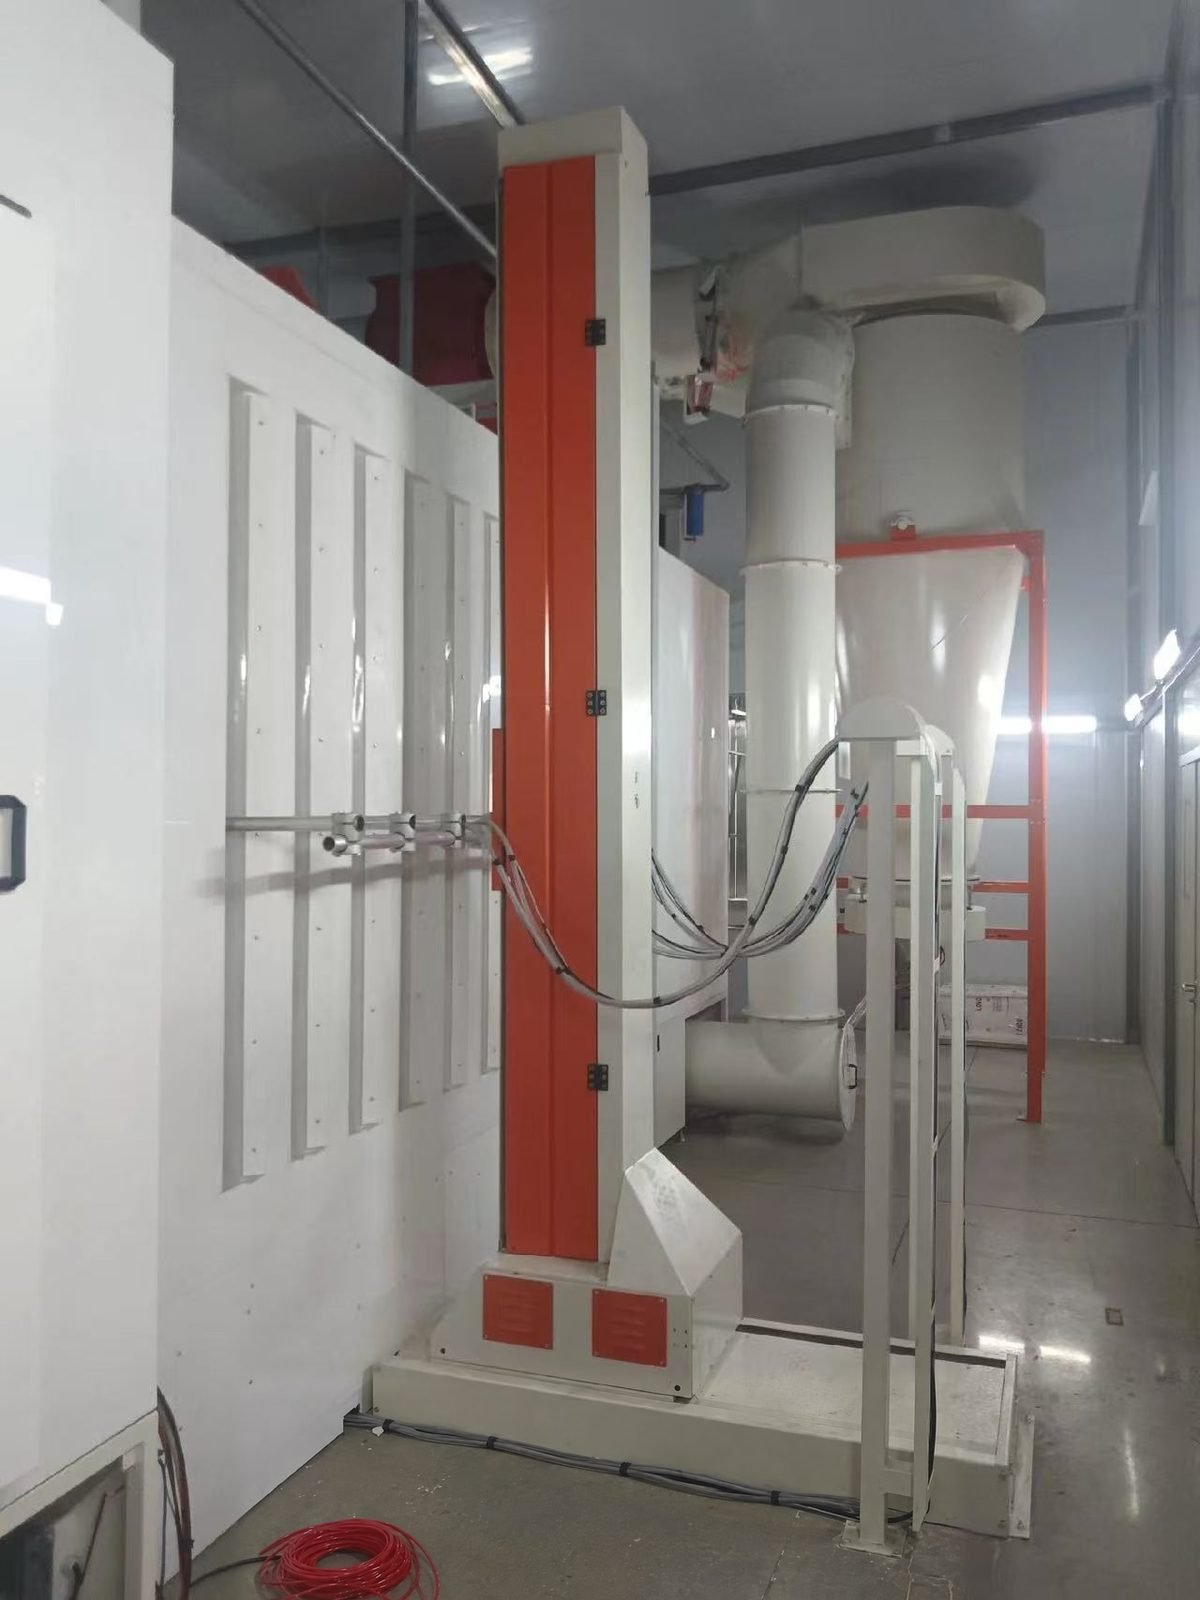
Linea automatica di verniciatura a polvere
Una linea automatica per verniciatura a polvere è un sistema chiavi in mano di verniciatura a polvere su trasportatore per produttori che rivestono migliaia di pezzi simili per turno: pretrattamento a spruzzo, asciugatura, pistole automatiche su reciprocatori, recupero della polvere e un forno di polimerizzazione che mantiene i pezzi a una temperatura dell'oggetto di 180-200 °C.
Progettata per fabbricanti di metallo e stabilimenti OEM che necessitano di un sistema automatico di verniciatura a polvere: una linea di produzione continua per verniciatura a polvere controllata da ricette, funzionante a velocità del trasportatore fissa con overspray recuperato e spessore del film ripetibile.
Specifiche tecniche
I valori seguenti sono intervalli tipici per questo tipo di apparecchiatura. I dati della vostra linea sono fissati nella specifica scritta dopo che avremo esaminato i vostri pezzi, la produzione e il sito.
| Layout della linea | Carico, pretrattamento a spruzzo da 3 a 9 stadi, forno di asciugatura, cabina di verniciatura a polvere, forno di polimerizzazione, raffreddamento, scarico |
|---|---|
| Velocità del trasportatore (esempi di progetto pubblicati) | Circa 0,6-3,0 m/min (2-10 ft/min); determinata dal tempo di permanenza più lungo e dalla produzione richiesta |
| Tempo dello stadio di pretrattamento a spruzzo | 1-2 min per stadio di pulizia o fosfatazione al ferro a 43-63 °C (110-145 °F), pressione degli ugelli da circa 1 bar (15 psi) |
| Ciclo di polimerizzazione (temperatura dell'oggetto) | 12-24 min a 180 °C, 8-16 min a 200 °C o 4-10 min a 210 °C per un poliestere standard; sempre secondo la scheda tecnica della polvere |
| Set point dell'aria del forno di polimerizzazione | 177-232 °C (350-450 °F), la maggior parte dei forni è impostata vicino a 204 °C (400 °F) |
| Spessore del film | 60-90 µm consigliati nelle schede tecniche delle polveri; 50-75 µm (2-3 mil) obiettivo comune in officina |
| Efficienza di trasferimento al primo passaggio | Circa 25-60 % a seconda della forma del pezzo; l'attivazione della pistola e la profilatura aggiungono circa 10 punti |
| Utilizzo della polvere con recupero | 90 % o più complessivamente; un ciclone invia circa 3-5 % di sovraspruzzo al filtro finale come scarto |
| Cambio colore, da recupero a recupero | 30-45 min su cabine più vecchie a cartuccia; 12-15 min su cabine a cambio colore rapido; 5-15 min dichiarati per gli attuali sistemi a cambio rapido |
| Velocità frontale di apertura della cabina | Circa 0,5-0,6 m/s (100-120 ft/min) in media; concentrazione di polvere mantenuta al di sotto del 50 % della concentrazione minima esplosiva |
| Aria compressa per la polvere | Olio 0,1 mg/m³ o inferiore, punto di rugiada in pressione circa +3 °C o inferiore (ISO 8573-1 classe olio 2, classe acqua 4), alimentazione a 6-10 bar presso l'unità pistola |
Configurazione della linea
- Tunnel di pretrattamento a spruzzo multistadio con serbatoi in acciaio inossidabile, montanti, ugelli e zone di drenaggio
- Forno di asciugatura e forno di polimerizzazione a convezione con riscaldamento a gas, elettrico o a infrarossi
- Cabina per polvere con pistole corona automatiche su reciprocatori verticali più stazioni manuali di ritocco
- Recupero della polvere: ciclone con post-filtro per lavori multicolore o modulo a cartuccia per il recupero monocromatico, con centro di alimentazione della polvere
- Trasportatore aereo (catena monorotaia o power-and-free) con azionamento, tenditore, lubrificatore e ganci messi a terra
- Quadro di controllo PLC e HMI con ricette di verniciatura, rilevamento di gap, altezza e larghezza dei pezzi e interblocchi di sicurezza
Cosa fa ciascuna stazione di una linea automatica di verniciatura a polvere?
I pezzi rimangono su un unico trasportatore dal carico allo scarico e passano ogni stazione alla stessa velocità, quindi la lunghezza di ogni stazione è uguale alla velocità del trasportatore moltiplicata per il tempo di permanenza necessario.
| Stazione della linea | Funzione della stazione | Parametro tipico |
|---|---|---|
| 1. Carico | Pezzi appesi su ganci o rastrelliere messi a terra a un passo fisso | Resistenza da parte a terra inferiore a 1 megohm |
| 2. Pretrattamento a spruzzo | Pulire, convertire e risciacquare: pulizia/fosfatazione combinata in 3 fasi, detergente separato e conversione in 5 o più fasi | 1-2 min per fase chimica a 43-63 °C; da 3 a 9 fasi |
| 3. Forno di asciugatura | Rimuovere l'acqua di risciacquo prima di applicare la polvere | Circa 120-135 °C (250-275 °F) temperatura dell'aria |
| 4. Raffreddare prima della cabina | Abbassare il pezzo in modo che la polvere non si fonda al contatto | Pezzo al di sotto di circa 52 °C (125 °F) all'ingresso nella cabina |
| 5. Cabina di polverizzazione | Le pistole automatiche sui reciprocatori rivestono le facce principali, le pistole manuali ritoccano gli incavi | Distanza pistola-pezzo 200-300 mm; corsa del reciprocatore 10-50 m/min |
| 6. Recupero | Estrarre l'overspray, separare la polvere dall'aria, setacciarla e restituirla alla tramoggia di alimentazione | Riciclato miscelato a meno del 25 % di polvere vergine in volume, circa 15 % preferibile |
| 7. Forno di polimerizzazione | Portare il metallo alla temperatura di polimerizzazione e mantenerlo | Tempo di salita più 8-16 min a 200 °C di temperatura dell'oggetto |
| 8. Raffreddamento | Corsa in ambiente o tunnel ad aria forzata in modo che i pezzi possano essere maneggiati | Lamiera sottile 5-10 min; sezioni spesse necessitano aria forzata |
| 9. Scarico | Ispezionare, misurare lo spessore del film, sganciare e imballare | Film 60-90 µm verificato con uno spessimetro |
Come si calcola la capacità della linea di verniciatura a polvere dalla velocità del trasportatore e dal passo dei ganci?
I ganci all'ora sono uguali alla velocità del trasportatore moltiplicata per 60 diviso per il passo dei ganci, e i pezzi all'ora sono uguali ai ganci all'ora moltiplicati per i pezzi per gancio. Le cifre seguenti sono un esempio generico di calcolo a scopo illustrativo, non dati di un progetto MUSI.
| Fase del processo | Formula di calcolo | Esempio generico di calcolo |
|---|---|---|
| Velocità del nastro trasportatore | Scelto in modo che la stazione più lenta abbia comunque il suo tempo di permanenza | 2.0 m/min |
| Passo dei ganci | Larghezza del pezzo più spazio libero affinché i pezzi non si tocchino nelle curve | 0.6 m |
| Ganci all'ora | Velocità x 60 / passo | 2,0 x 60 / 0,6 = 200 appendini/h |
| Pezzi all'ora | Appendini all'ora x pezzi per appendino | 200 x 4 = 800 pezzi/h |
| Pezzi per turno | Pezzi all'ora x ore lavorative | 800 x 8 = 6.400 pezzi |
| Tolleranza per gli spazi | Aggiungere circa il 20 % alla velocità per ganci vuoti e spazi tra i lotti | 2,0 x 1,2 = 2,4 m/min velocità di progetto |
| Lunghezza del trasportatore del forno di polimerizzazione | Velocità di progetto x (tempo di avvicinamento + tempo di polimerizzazione) | 2,4 x (5 + 12) = 40,8 m di catena all'interno del forno |
Monorotaia, power-and-free o trasportatore a pavimento: quale si adatta a una linea automatizzata di verniciatura a polvere?
Una catena monorotaia si adatta a una famiglia di pezzi su un percorso fisso; il power-and-free viene scelto quando i supporti devono fermarsi, accumularsi o seguire percorsi diversi; un trasportatore a pavimento è utilizzato per pezzi pesanti.
| Criterio | Catena aerea monorotaia | Power-and-free | Trasportatore a pavimento |
|---|---|---|---|
| Come si muove | Una catena senza fine in una trave a I o in una guida chiusa, tutte le parti alla stessa velocità | Portapezzi su una rotaia libera agganciati o rilasciati da nottolini su una catena motorizzata | Catena, slitta o guida invertita a livello del pavimento che trasporta i pezzi dal basso |
| Arresto e accumulo | No, l'intera linea si ferma insieme | Sì, i carrelli accumulano, cambiano binario e si fermano per il carico | Dipende dal design |
| Velocità | Velocità unica attraverso ogni stazione | Trasferimento veloce e velocità di processo lenta sulla stessa linea | Di solito velocità unica |
| Guida di carico | Binario chiuso circa 23 kg per pendente; trave a I circa 91, 181 o 544 kg per carrello per binario da 3, 4 e 6 pollici | Dimensionato per carrello | Elevata capacità di carico |
| Ingombro di forno e raffreddamento | La lunghezza è uguale alla velocità per il tempo di permanenza | L'inclinazione diagonale dei supporti accorcia forni e zone di raffreddamento | La lunghezza è uguale alla velocità per il tempo di permanenza |
| Acquisto e manutenzione | Il più semplice ed economico | Prezzo più alto e più manutenzione | Occupa spazio a terra ed è più difficile da reindirizzare; facile accesso per la manutenzione |
| Uso tipico | Una famiglia di prodotti, volume costante | Parti miste, diverse cabine o ricette, parti lunghe o pesanti caricate da fermo | Parti pesanti come articoli di diverse centinaia di chilogrammi |
Componenti della macchina
I componenti chiave sono disponibili da marchi internazionali come Gema, Nordson e Wagner per pistole a polvere, reciprocatori e centri di alimentazione (configurabili secondo le specifiche del cliente). Lo stesso vale per PLC e HMI (Siemens, Allen-Bradley, Mitsubishi Electric), griglie luminose di rilevamento pezzi (SICK, Pepperl+Fuchs), bruciatori per forni (Riello, Weishaupt, Maxon), ventilatori di circolazione e aspirazione (ebm-papst, Ziehl-Abegg), motoriduttori per trasportatori (SEW-Eurodrive, Nord), pompe e ugelli di pretrattamento (Grundfos, Spraying Systems Co., Lechler), chimica di pretrattamento (Henkel Bonderite, Chemetall) e profilazione della temperatura del forno (Datapaq di Fluke Process Instruments).
Riferimenti dell'applicazione
Progettato per componenti in acciaio e alluminio prodotti in volume: armadi e involucri in lamiera, scaffalature e rastrelliere, pannelli per elettrodomestici, alloggiamenti per illuminazione, telai per mobili, componenti agricoli e automobilistici, articoli in filo metallico e profili in alluminio.
Impegno ingegneristico
Ogni linea è progettata in base a una specifica di prestazione scritta. Velocità di linea, profilo di cura, spessore del film e livello di emissioni sono indicati nel contratto e dimostrati sul vostro pezzo durante la prova in fabbrica prima della spedizione. Un unico team di ingegneria gestisce l'intera catena — pretrattamento, applicazione, cura, trasporto e controllo delle emissioni — così i compromessi tra essi vengono risolti sul tavolo da disegno, non sul pavimento della vostra fabbrica.
Servizio e consegna
Le configurazioni standard vengono spedite in 30-60 giorni con una garanzia di 12 mesi sull'intera macchina e 36 mesi sui componenti critici. Installazione in loco, messa in servizio e formazione degli operatori sono disponibili in tutto il mondo, e la messa a punto dei processi e il supporto per i pezzi di ricambio continuano per tutta la vita operativa della linea.
Domande frequenti
Quanto è veloce una linea automatica di verniciatura a polvere?
Gli esempi di progettazione pubblicati per linee a polvere con trasportatore si collocano tra circa 0,6 e 3,0 m/min (2-10 ft/min). La velocità non viene scelta liberamente: deriva dal numero di pezzi all'ora necessari e dal passo dei ganci, e ogni stadio del forno e della lavatrice deve quindi essere abbastanza lungo da garantire il suo tempo di permanenza a quella velocità.
Quanta polvere utilizza effettivamente un sistema automatizzato di verniciatura a polvere?
L'efficienza di trasferimento al primo passaggio varia da circa il 25 % su articoli in filo metallico al 60 % su pannelli piani. Con un sistema di recupero che riporta l'overspray alla tramoggia di alimentazione, è possibile raggiungere un'utilizzazione complessiva del 90 % o più, e un ciclone perde circa il 3-5 % dell'overspray nel filtro finale. Il materiale recuperato viene normalmente miscelato a meno del 25 % di polvere vergine in volume.
Quanto tempo richiede un cambio colore su una linea automatica di verniciatura a polvere?
Le cabine più vecchie a cartuccia richiedono 30-45 minuti da recupero a recupero. Le cabine a cambio colore rapido con pareti non conduttive, un ciclone e lo spurgo automatico delle pistole raggiungono i 12-15 minuti, e i produttori di pistole dichiarano 5-15 minuti per gli attuali sistemi a cambio rapido. Gli impianti con solo uno o due colori possono usare moduli a cartuccia dedicati ed evitare del tutto la pulizia.
Di quali utilities necessita una linea automatica di verniciatura a polvere?
Aria compressa, elettricità e di solito gas. I produttori di pistole specificano olio non superiore a 0,1 mg/m³ e aria secca: un punto di rugiada in pressione di circa 3 °C o inferiore con filtrazione a 0,3 µm, che corrisponde a ISO 8573-1 classe 2 per l'olio e classe 4 per l'acqua. Il gas o l'elettricità riscalda i serbatoi di lavaggio e i forni; l'elettricità aziona ventilatori, pompe, trasportatore e controlli.
Quanto costa una linea automatica di verniciatura a polvere chiavi in mano?
Le cifre pubblicate su questo sito sono 200.000-600.000 USD per una linea automatica standard e 600.000-2.000.000 USD per una linea ad alta produttività; le linee semiautomatiche compatte partono da circa 45.000 USD. Dimensioni dei pezzi, velocità del trasportatore, numero di stadi di pretrattamento e attrezzature per il cambio colore spostano un preventivo all'interno di queste fasce.