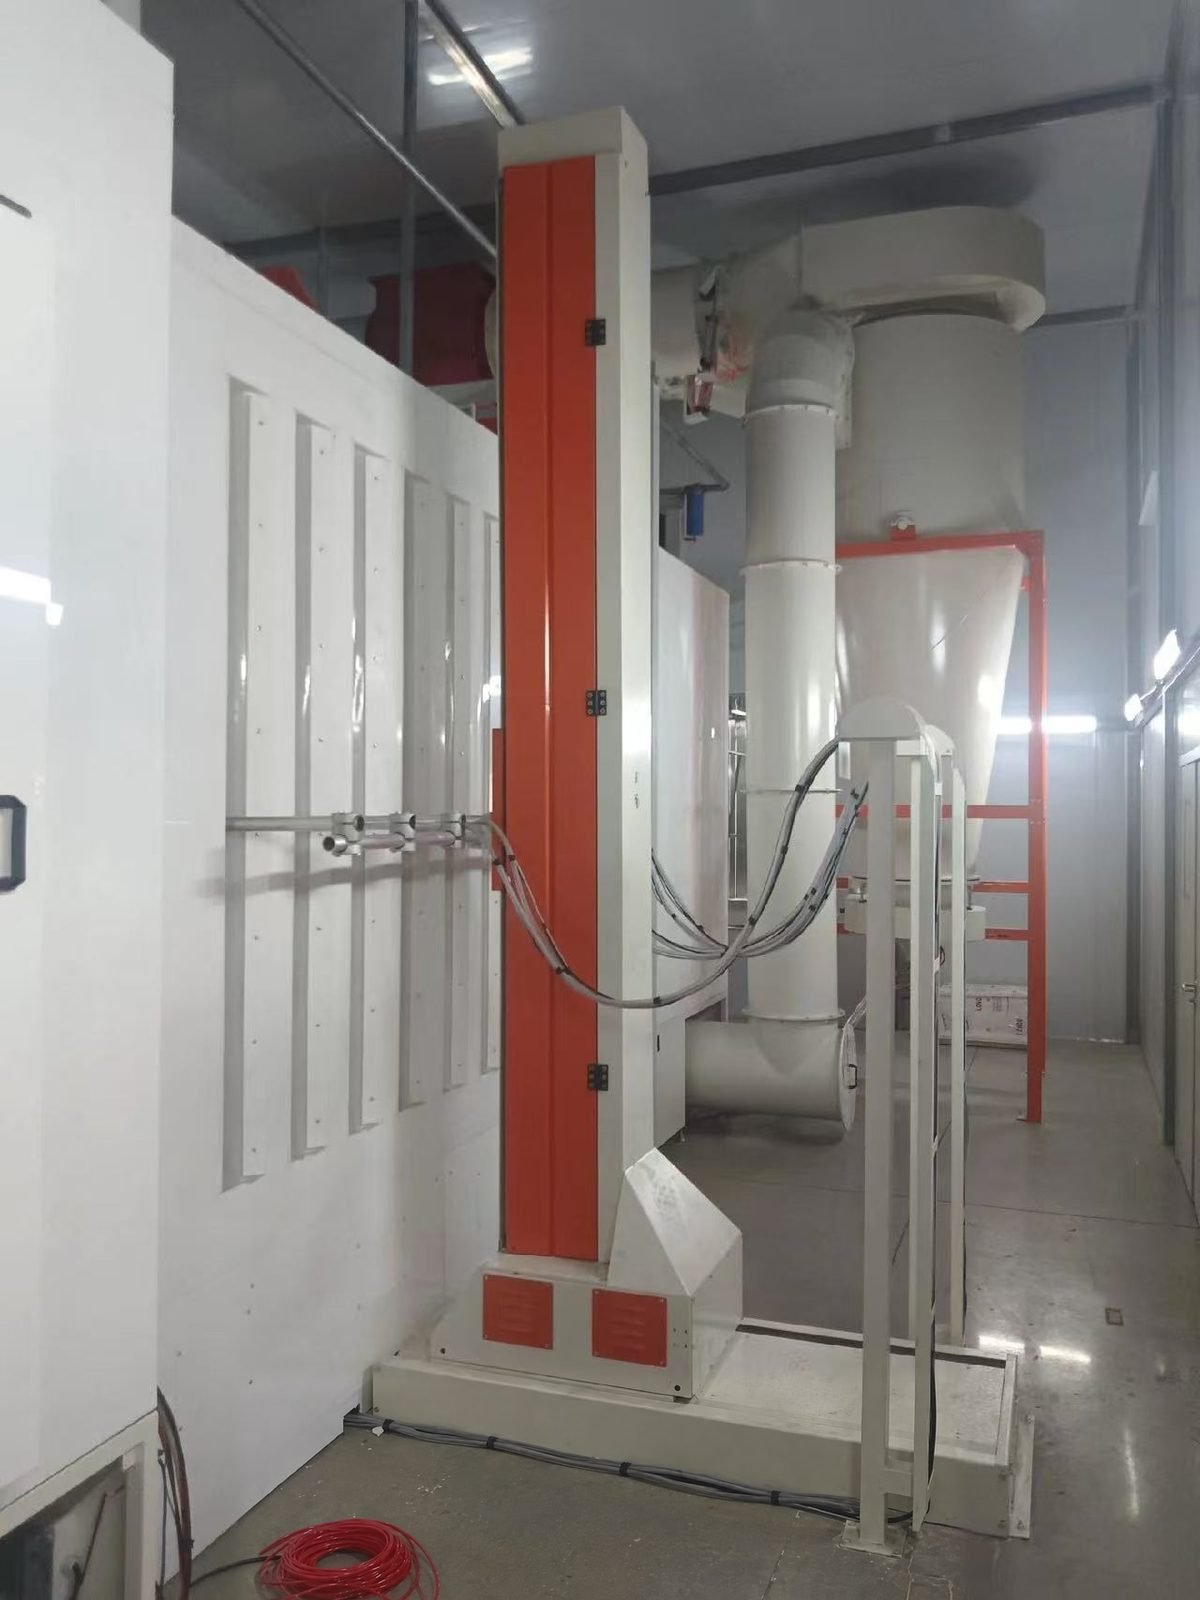
Línea automática de recubrimiento en polvo
Una línea automática de recubrimiento en polvo es un sistema llave en mano de recubrimiento en polvo sobre transportador para fabricantes que recubren miles de piezas similares por turno: pretratamiento por aspersión, secado, pistolas automáticas sobre reciprocadores, recuperación de polvo y un horno de curado que mantiene las piezas a una temperatura del objeto de 180-200 °C.
Diseñada para fabricantes de metal y plantas OEM que necesitan un sistema automático de recubrimiento en polvo: una línea de producción de recubrimiento en polvo continua y controlada por receta que funciona a una velocidad de transportador fija con exceso de pulverización recuperado y espesor de película repetible.
Especificaciones técnicas
Los valores a continuación son rangos típicos para este tipo de equipo. Las cifras de su línea se fijan en la especificación escrita después de revisar sus piezas, producción y sitio.
| Distribución de la línea | Carga, pretratamiento por aspersión de 3 a 9 etapas, horno de secado, cabina de polvo, horno de curado, enfriamiento, descarga |
|---|---|
| Velocidad del transportador (ejemplos de diseño publicados) | Aproximadamente 0,6-3,0 m/min (2-10 ft/min); fijada por el tiempo de permanencia más largo y la producción requerida |
| Tiempo de etapa de pretratamiento por aspersión | 1-2 min por etapa de limpieza o fosfatado con hierro a 43-63 °C (110-145 °F), presión de boquilla desde aproximadamente 1 bar (15 psi) |
| Programa de curado (temperatura del objeto) | 12-24 min a 180 °C, 8-16 min a 200 °C o 4-10 min a 210 °C para un poliéster estándar; siempre según la hoja de datos del polvo |
| Punto de consigna del aire del horno de curado | 177-232 °C (350-450 °F), la mayoría de los hornos se ajustan cerca de 204 °C (400 °F) |
| Espesor de película | 60-90 µm recomendado en las fichas técnicas del polvo; 50-75 µm (2-3 mil) objetivo común en taller |
| Eficiencia de transferencia en la primera pasada | Aproximadamente 25-60 % según la forma de la pieza; el disparo de la pistola y el perfilado añaden unos 10 puntos |
| Utilización del polvo con recuperación | 90 % o más en total; un ciclón pasa aproximadamente 3-5 % del sobropulverizado al filtro final como residuo |
| Cambio de color, de recuperación a recuperación | 30-45 min en cabinas antiguas de cartuchos; 12-15 min en cabinas de cambio rápido de color; 5-15 min declarados para los sistemas actuales de cambio rápido |
| Velocidad frontal de apertura de la cabina | Aproximadamente 0,5-0,6 m/s (100-120 ft/min) de media; concentración de polvo mantenida por debajo del 50 % de la concentración mínima explosiva |
| Aire comprimido para polvo | Aceite 0,1 mg/m³ o menos, punto de rocío a presión de aproximadamente +3 °C o inferior (ISO 8573-1 clase de aceite 2, clase de agua 4), suministro de 6-10 bar en la unidad de pistola |
Configuración de línea
- Túnel de pretratamiento por aspersión multietapa con tanques de acero inoxidable, montantes, boquillas y zonas de drenaje
- Horno de secado y horno de curado por convección con calefacción de gas, eléctrica o infrarroja
- Cabina de polvo con pistolas corona automáticas en reciprocadores verticales más estaciones manuales de retoque
- Recuperación de polvo: ciclón con postfiltro para trabajo multicolor o módulo de cartucho para recuperación de un solo color, con centro de alimentación de polvo
- Transportador aéreo (cadena monocarril o power-and-free) con accionamiento, tensor, lubricador y colgadores puestos a tierra
- Armario de control PLC y HMI con recetas de recubrimiento, detección de piezas por holgura, altura y anchura e enclavamientos de seguridad
¿Qué hace cada estación de una línea automática de recubrimiento en polvo?
Las piezas permanecen en un solo transportador desde la carga hasta la descarga y pasan por cada estación a la misma velocidad, por lo que la longitud de cada estación es igual a la velocidad del transportador multiplicada por el tiempo de permanencia que necesita.
| Estación de línea | Función de la estación | Parámetro típico |
|---|---|---|
| 1. Carga | Piezas colgadas en ganchos o bastidores puestos a tierra con un paso fijo | Resistencia de la pieza a tierra inferior a 1 megohmio |
| 2. Pretratamiento por aspersión | Limpieza, conversión y enjuague: limpieza/fosfatado combinado en 3 etapas, limpiador y capa de conversión por separado en 5 o más | 1-2 min por etapa química a 43-63 °C; 3 a 9 etapas |
| 3. Horno de secado | Eliminar el agua de enjuague antes de aplicar el polvo | Aproximadamente 120-135 °C (250-275 °F) de temperatura del aire |
| 4. Enfriar antes de la cabina | Baje la pieza para que el polvo no se funda al contacto | Pieza por debajo de aproximadamente 52 °C (125 °F) al entrar en la cabina |
| 5. Cabina de polvo | Las pistolas automáticas en reciprocadores recubren las caras principales, las pistolas manuales retocan las cavidades | Distancia pistola-pieza 200-300 mm; recorrido del reciprocador 10-50 m/min |
| 6. Recuperación | Extraiga el sobropulverizado, separe el polvo del aire, tamícelo y devuélvalo a la tolva de alimentación | Recuperado mezclado a menos del 25 % de polvo virgen por volumen, preferiblemente alrededor del 15 % |
| 7. Horno de curado | Llevar el metal a la temperatura de curado y mantenerla | Tiempo de subida más 8-16 min a 200 °C de temperatura del objeto |
| 8. Enfriamiento | Funcionamiento ambiente o túnel de aire forzado para que las piezas puedan manipularse | Chapa fina 5-10 min; secciones gruesas necesitan aire forzado |
| 9. Descarga | Inspeccionar, medir el espesor de la película, desenganchar y empaquetar | Película de 60-90 µm verificada con un calibre |
¿Cómo se calcula la capacidad de la línea de recubrimiento en polvo a partir de la velocidad del transportador y el paso de los colgadores?
Los colgadores por hora son iguales a la velocidad del transportador multiplicada por 60 dividida por el paso de los colgadores, y las piezas por hora son iguales a los colgadores por hora multiplicados por las piezas por colgador. Las cifras a continuación son un ejemplo genérico resuelto con fines ilustrativos, no son datos de un proyecto de MUSI.
| Paso del proceso | Fórmula de cálculo | Ejemplo genérico resuelto |
|---|---|---|
| Velocidad de la cinta transportadora | Elegido para que la estación más lenta aún reciba su tiempo de permanencia | 2.0 m/min |
| Paso de los colgadores | Ancho de la pieza más holgura para que las piezas no puedan tocarse en las curvas | 0.6 m |
| Colgadores por hora | Velocidad x 60 / paso | 2,0 x 60 / 0,6 = 200 colgadores/h |
| Piezas por hora | Colgadores por hora x piezas por colgador | 200 x 4 = 800 piezas/h |
| Piezas por turno | Piezas por hora x horas de trabajo | 800 x 8 = 6.400 piezas |
| Margen de separación | Añada aproximadamente un 20 % a la velocidad para ganchos vacíos y espacios entre lotes | 2,0 x 1,2 = 2,4 m/min velocidad de diseño |
| Longitud del transportador del horno de curado | Velocidad de diseño x (tiempo de subida + tiempo de curado) | 2,4 x (5 + 12) = 40,8 m de cadena dentro del horno |
Monorriel, power-and-free o transportador de piso: ¿cuál conviene para una línea automatizada de recubrimiento en polvo?
Una cadena monorriel conviene para una familia de piezas en una ruta fija; el power-and-free se elige cuando los portadores deben detenerse, acumularse o tomar rutas diferentes; un transportador de piso se usa para piezas pesadas.
| Criterio | Cadena monorriel aérea | Power-and-free | Transportador de piso |
|---|---|---|---|
| Cómo se mueve | Una cadena sin fin en una viga I o riel cerrado, todas las piezas a una sola velocidad | Portadores sobre un riel libre enganchados o liberados por perros en una cadena motorizada | Cadena, patín o riel invertido a nivel del piso que transporta piezas desde abajo |
| Detener y acumular | No, toda la línea se detiene junta | Sí, los transportadores acumulan, cambian de vía y se detienen para la carga | Depende del diseño |
| Velocidad | Velocidad única en todas las estaciones | Transferencia rápida y velocidad de proceso lenta en la misma línea | Generalmente velocidad única |
| Guía de carga | Vía cerrada de aproximadamente 23 kg por colgador; viga I de aproximadamente 91, 181 o 544 kg por trole para vía de 3, 4 y 6 pulgadas | Dimensionado según el transportador | Alta capacidad de peso |
| Huella de horno y enfriamiento | Longitud igual a velocidad x tiempo de permanencia | La inclinación diagonal de los portadores acorta los hornos y las zonas de enfriamiento | Longitud igual a velocidad x tiempo de permanencia |
| Compra y mantenimiento | El más simple y económico | Mayor precio y más mantenimiento | Ocupa espacio en el suelo y es más difícil de redirigir; fácil acceso para mantenimiento |
| Uso típico | Una familia de productos, volumen constante | Piezas mixtas, varias cabinas o recetas, piezas largas o pesadas cargadas con la línea detenida | Piezas pesadas, como artículos de varios cientos de kilogramos |
Componentes de la máquina
Los componentes clave están disponibles de marcas internacionales como Gema, Nordson y Wagner para pistolas de polvo, reciprocadores y centros de alimentación (configurables según las especificaciones del cliente). Lo mismo se aplica al PLC y HMI (Siemens, Allen-Bradley, Mitsubishi Electric), barreras de luz para detección de piezas (SICK, Pepperl+Fuchs), quemadores de horno (Riello, Weishaupt, Maxon), ventiladores de circulación y extracción (ebm-papst, Ziehl-Abegg), motores reductores de transportador (SEW-Eurodrive, Nord), bombas y boquillas de pretratamiento (Grundfos, Spraying Systems Co., Lechler), química de pretratamiento (Henkel Bonderite, Chemetall) y perfilado de temperatura del horno (Datapaq de Fluke Process Instruments).
Referencias de aplicación
Diseñado para componentes de acero y aluminio fabricados en volumen: armarios y envolventes de chapa metálica, estanterías y racks, paneles de electrodomésticos, carcasas de iluminación, marcos de muebles, componentes agrícolas y automotrices, productos de alambre y perfiles de aluminio.
Compromiso de ingeniería
Cada línea se diseña según una especificación de rendimiento por escrito. La velocidad de línea, el perfil de curado, el espesor de película y el nivel de emisiones se establecen en el contrato y se demuestran en su propia pieza durante la prueba de fábrica antes del envío. Un solo equipo de ingeniería es responsable de toda la cadena —pretratamiento, aplicación, curado, transporte y control de emisiones—, por lo que las compensaciones entre ellos se resuelven en la mesa de dibujo, no en el piso de su fábrica.
Servicio y entrega
Las configuraciones estándar se envían en 30-60 días con una garantía de 12 meses para toda la máquina y 36 meses para componentes críticos. La instalación en sitio, puesta en marcha y capacitación de operadores están disponibles en todo el mundo, y el ajuste de procesos y soporte de repuestos continúan durante la vida útil de la línea.
Preguntas frecuentes
¿A qué velocidad funciona una línea automática de recubrimiento en polvo?
Los ejemplos de diseño publicados para líneas de polvo con transportador se sitúan entre aproximadamente 0,6 y 3,0 m/min (2-10 ft/min). La velocidad no se elige libremente: se deriva de las piezas por hora necesarias y del paso de los colgadores, y cada etapa de horno y lavado debe ser entonces lo suficientemente larga para dar su tiempo de permanencia a esa velocidad.
¿Cuánto polvo utiliza realmente un sistema automatizado de recubrimiento en polvo?
La eficiencia de transferencia en la primera pasada varía desde aproximadamente el 25 % en productos de alambre hasta el 60 % en paneles planos. Con un sistema de recuperación que devuelve el sobropulverizado a la tolva de alimentación, se puede alcanzar una utilización global del 90 % o más, y un ciclón pierde alrededor del 3-5 % del sobropulverizado hacia el filtro final. El material recuperado normalmente se mezcla en menos del 25 % de polvo virgen por volumen.
¿Cuánto tiempo toma un cambio de color en una línea automática de recubrimiento en polvo?
Las cabinas antiguas de cartucho tardan de 30 a 45 minutos de recuperación a recuperación. Las cabinas de cambio rápido de color con paredes no conductoras, un ciclón y purga automática de pistolas alcanzan de 12 a 15 minutos, y los fabricantes de pistolas citan de 5 a 15 minutos para los sistemas actuales de cambio rápido. Las plantas con solo uno o dos colores pueden usar módulos de cartucho dedicados y evitar la limpieza por completo.
¿Qué servicios auxiliares necesita una línea automática de recubrimiento en polvo?
Aire comprimido, electricidad y, por lo general, gas. Los fabricantes de pistolas especifican aceite de no más de 0,1 mg/m³ y aire seco: un punto de rocío a presión de aproximadamente 3 °C o menos con filtración de 0,3 µm, lo que corresponde a la clase 2 de aceite y clase 4 de agua según ISO 8573-1. El gas o la electricidad calientan los tanques de lavado y los hornos; la electricidad impulsa ventiladores, bombas, transportador y controles.
¿Cuánto cuesta una línea automática de recubrimiento en polvo llave en mano?
Las cifras publicadas en este sitio son de USD 200.000-600.000 para una línea automática estándar y de USD 600.000-2.000.000 para una línea de alto rendimiento; las líneas semiautomáticas compactas comienzan desde aproximadamente USD 45.000. El tamaño de las piezas, la velocidad del transportador, el número de etapas de pretratamiento y el equipo de cambio de color mueven una cotización dentro de estos rangos.