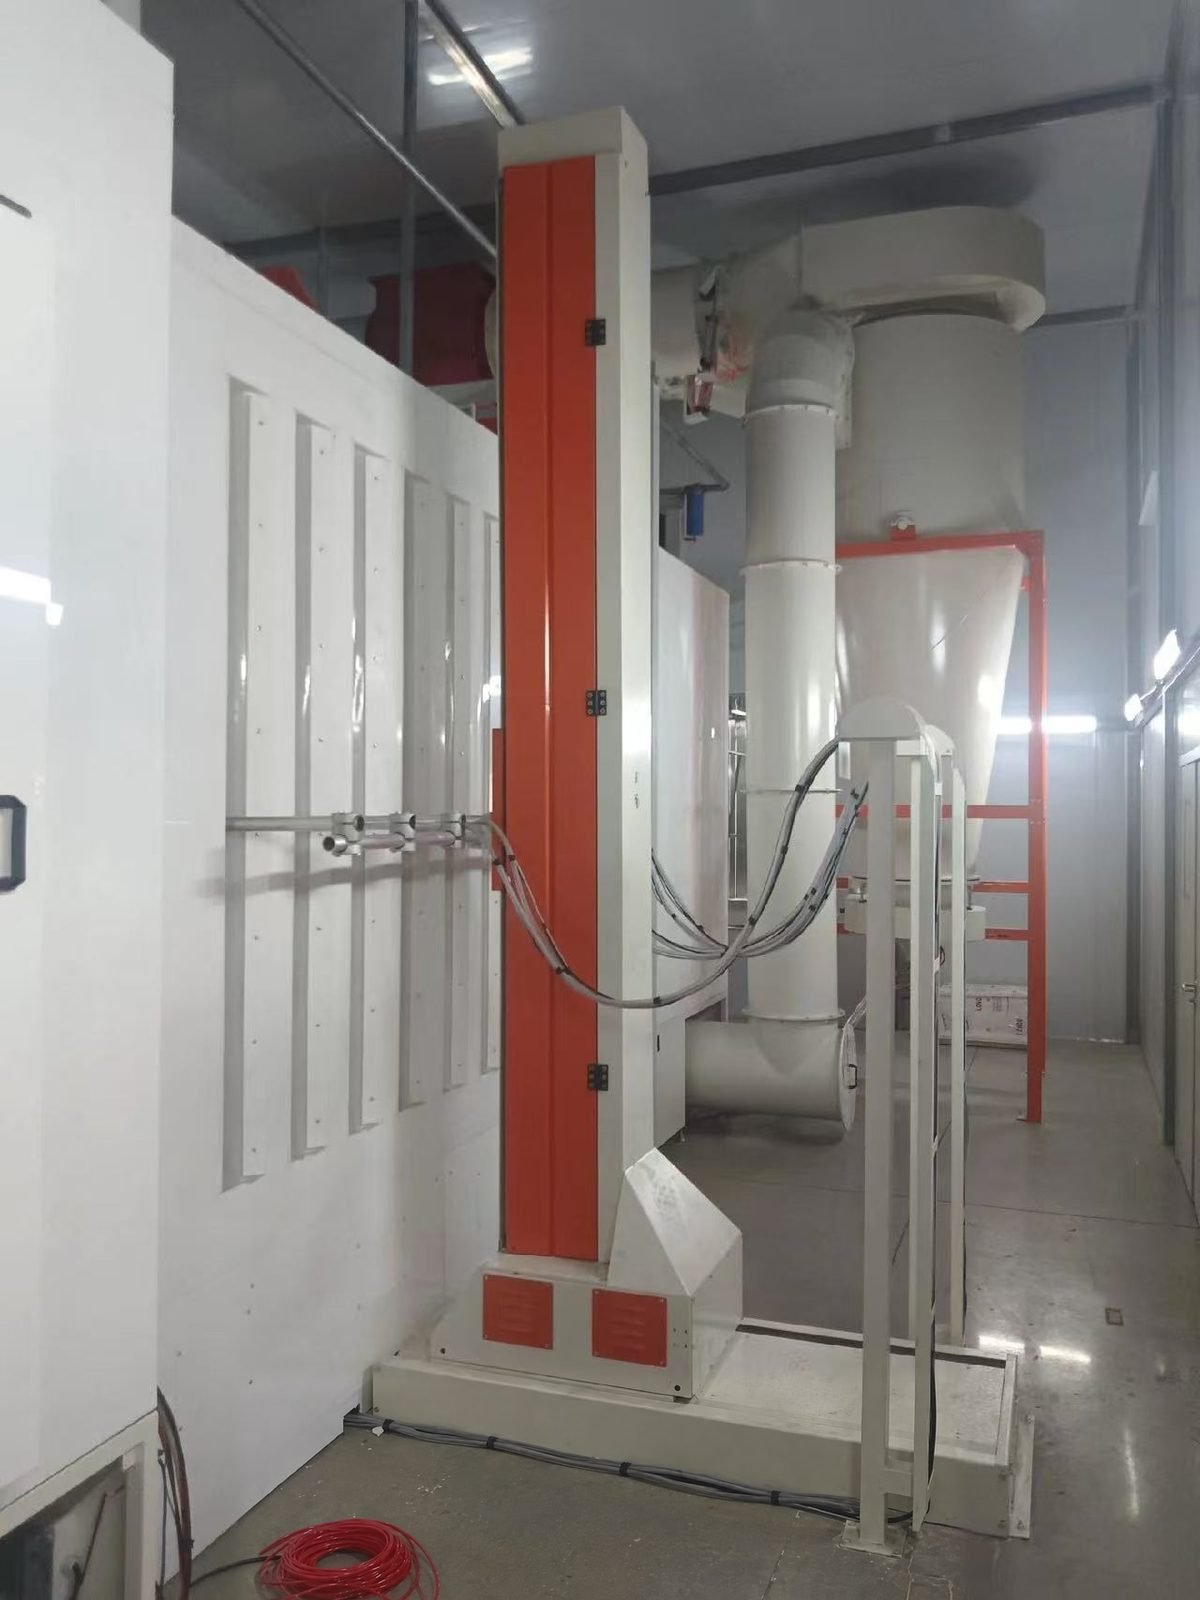
기술 사양
아래 값은 이 장비 유형의 일반적인 범위입니다. 귀하의 라인에 대한 수치는 부품, 생산량 및 현장을 검토한 후 서면 사양서에 확정됩니다.
| 라인 레이아웃 | 로딩, 3~9단 분사 전처리, 건조 오븐, 분체 부스, 경화 오븐, 냉각, 언로딩 |
|---|---|
| 컨베이어 속도 (공개된 설계 예시) | 약 0.6-3.0 m/min (2-10 ft/min); 가장 긴 체류 시간과 요구 출력에 의해 결정됨 |
| 분사 전처리 단계 시간 | 43-63 °C (110-145 °F)에서 세정 또는 인산철 처리 단계당 1-2분, 노즐 압력 약 1 bar (15 psi)부터 |
| 경화 조건 (물체 온도) | 표준 폴리에스터의 경우 180 °C에서 12-24분, 200 °C에서 8-16분 또는 210 °C에서 4-10분; 항상 분체 데이터 시트에 따를 것 |
| 경화 오븐 공기 설정값 | 177-232 °C (350-450 °F), 대부분의 오븐은 약 204 °C (400 °F)로 설정 |
| 도막 두께 | 분체 데이터 시트에서 권장되는 60-90 µm; 50-75 µm (2-3 mil)이 일반적인 현장 목표 |
| 첫 번째 통과 전사 효율 | 부품 형상에 따라 약 25-60 %; 건 트리거링과 프로파일링으로 약 10포인트 추가 |
| 리클레임을 포함한 분체 사용률 | 전체적으로 90 % 이상; 사이클론은 약 3-5 %의 오버스프레이를 최종 필터로 보내 폐기물로 처리 |
| 색상 변경, 리클레임 대 리클레임 | 구형 카트리지 부스에서 30-45분; 퀵 컬러 체인지 부스에서 12-15분; 현재의 패스트 체인지 시스템은 5-15분으로 주장 |
| 부스 개구부 면속도 | 약 0.5-0.6 m/s (100-120 ft/min) 평균; 분말 농도는 최소 폭발 농도의 50 % 미만으로 유지 |
| 분말용 압축 공기 | 오일 0.1 mg/m³ 이하, 압력 이슬점 약 +3 °C 이하 (ISO 8573-1 오일 등급 2, 물 등급 4), 건 유닛에 6-10 bar 공급 |
라인 구성
- 스테인리스 탱크, 라이저, 노즐 및 배수 구역이 있는 다단 분사 전처리 터널
- 가스, 전기 또는 적외선 가열 방식의 건조 오븐 및 대류 경화 오븐
- 수직 왕복 장치에 자동 코로나 건이 장착된 분말 부스와 수동 터치업 스테이션
- 분말 회수: 다색 작업용 사이클론 + 후필터 또는 단색 재사용용 카트리지 모듈, 분말 공급 센터 포함
- 구동 장치, 테이크업, 윤활 장치 및 접지된 행거가 있는 오버헤드 컨베이어 (모노레일 체인 또는 파워 앤 프리)
- 코팅 레시피, 갭, 높이 및 폭 부품 검출 및 안전 인터록이 포함된 PLC 및 HMI 제어 캐비닛
자동 분체 도장 라인의 각 스테이션은 무엇을 합니까?
부품은 적재부터 하역까지 하나의 컨베이어에 머물며 동일한 속도로 각 스테이션을 통과하므로, 각 스테이션 길이는 컨베이어 속도에 필요한 체류 시간을 곱한 값과 같습니다.
| 라인 스테이션 | 스테이션 기능 | 일반적인 파라미터 |
|---|---|---|
| 1. 적재 | 부품을 접지된 후크 또는 랙에 고정된 피치로 걸기 | 부품에서 접지까지의 저항이 1메가옴 미만 |
| 2. 분사 전처리 | 세정, 전환 및 린스: 3단계의 복합 세정/인산염 처리, 5단계 이상의 개별 세정제 및 전환 코팅 | 43-63 °C에서 화학 단계당 1-2분; 3~9단계 |
| 3. 건조 오븐 | 분체 도장 전 린스 물 제거 | 약 120-135 °C (250-275 °F) 공기 온도 |
| 4. 부스 전 냉각 | 분말이 접촉 시 융착되지 않도록 부품을 내리세요 | 부스에 들어가는 부품은 약 52 °C (125 °F) 이하 |
| 5. 분말 부스 | 왕복 장치의 자동 건이 주요 면을 코팅하고, 수동 건이 오목한 부분을 보수 도장합니다 | 건과 부품 거리 200-300 mm; 왕복 장치 이동 속도 10-50 m/min |
| 6. 회수 | 과분사된 분말을 배출하고, 공기에서 분말을 분리하고, 체로 거른 후 공급 호퍼로 반환합니다 | 회수 분말은 부피 기준으로 신규 분말의 25 % 미만으로 혼합하며, 약 15 %가 바람직합니다 |
| 7. 경화 오븐 | 금속을 경화 온도까지 올리고 유지하세요 | 승온 시간에 더해 물체 온도 200 °C에서 8-16분 |
| 8. 냉각 | 부품을 취급할 수 있도록 상온 방치 또는 강제 송풍 터널 | 얇은 판재 5-10분; 두꺼운 부분은 강제 송풍 필요 |
| 9. 하역 | 검사하고, 도막 두께를 측정하고, 걸이에서 내려 포장하세요 | 필름 60-90 µm, 게이지로 확인 |
컨베이어 속도와 행거 피치로부터 분체 도장 라인 생산능력은 어떻게 계산됩니까?
시간당 행거 수는 컨베이어 속도 곱하기 60을 행거 피치로 나눈 값과 같고, 시간당 부품 수는 시간당 행거 수 곱하기 행거당 부품 수와 같습니다. 아래 수치는 설명을 위한 일반적인 계산 예시이며, MUSI 프로젝트의 데이터가 아닙니다.
| 공정 단계 | 계산 공식 | 일반적인 계산 예시 |
|---|---|---|
| 컨베이어 속도 | 가장 느린 스테이션도 체류 시간을 확보하도록 선택됨 | 2.0 m/min |
| 행거 피치 | 부품 폭에 간격을 더한 값으로, 굽은 구간에서 부품이 닿지 않도록 함 | 0.6 m |
| 시간당 행거 수 | 속도 x 60 / 피치 | 2.0 x 60 / 0.6 = 200 행어/h |
| 시간당 부품 수 | 시간당 행어 x 행어당 부품 수 | 200 x 4 = 800 부품/h |
| 교대당 부품 수 | 시간당 부품 수 x 작업 시간 | 800 x 8 = 6,400 부품 |
| 간격 허용량 | 빈 후크 및 배치 사이의 간격에 대해 속도에 약 20 %를 추가합니다 | 2.0 x 1.2 = 2.4 m/min 설계 속도 |
| 경화 오븐 컨베이어 길이 | 설계 속도 x (도입 시간 + 경화 시간) | 2.4 x (5 + 12) = 오븐 내 체인 40.8 m |
모노레일, 파워 앤 프리 또는 바닥 컨베이어: 자동 분체 도장 라인에 적합한 것은?
모노레일 체인은 하나의 고정 경로에서 하나의 부품군에 적합합니다. 파워 앤 프리는 캐리어가 정지하거나 버퍼링하거나 다른 경로를 선택해야 할 때 선택됩니다. 바닥 컨베이어는 무거운 부품에 사용됩니다.
| 크라이테리언 | 모노레일 오버헤드 체인 | 파워 앤드 프리 | 바닥 컨베이어 |
|---|---|---|---|
| 작동 방식 | I-빔 또는 밀폐 트랙 내 하나의 무한 체인, 모든 부품이 동일한 속도로 이동 | 자유 레일 위의 캐리어가 동력 체인의 도그에 의해 연결되거나 해제됨 | 바닥 높이에서 부품을 아래에서 운반하는 체인, 스키드 또는 인버티드 트랙 |
| 정지 및 축적 | 아니요, 전체 라인이 함께 정지합니다 | 예, 캐리어는 버퍼링하고, 트랙을 전환하며, 적재를 위해 정지합니다 | 설계에 따라 다름 |
| 속도 | 모든 스테이션을 단일 속도로 통과 | 동일 라인에서 빠른 이송과 느린 공정 속도 | 일반적으로 단일 속도 |
| 로드 가이드 | 밀폐형 트랙은 펜던트당 약 23 kg; I-빔은 3, 4, 6인치 트랙용 트롤리당 약 91, 181 또는 544 kg | 캐리어별로 크기 결정 | 높은 중량 용량 |
| 오븐 및 냉각 설치 면적 | 길이는 속도 x 체류 시간과 같음 | 캐리어의 대각선 배열은 오븐과 냉각 구역을 단축함 | 길이는 속도 x 체류 시간과 같음 |
| 구매 및 유지 관리 | 가장 단순하고 가장 저렴함 | 더 높은 가격과 더 많은 유지 보수 | 바닥 공간을 차지하고 경로 변경이 더 어려움; 유지 보수 접근 용이 |
| 일반적인 사용 | 하나의 제품군, 안정적인 물량 | 혼합 부품, 여러 부스 또는 레시피, 정지 상태에서 적재되는 길거나 무거운 부품 | 수백 킬로그램에 달하는 품목과 같은 무거운 부품 |
기계 구성품
파우더 건, 왕복기 및 공급 센터(Gema, Nordson, Wagner 등 국제 브랜드)의 핵심 구성 요소를 사용할 수 있습니다(고객 사양에 따라 구성 가능). PLC 및 HMI(Siemens, Allen-Bradley, Mitsubishi Electric), 부품 감지 라이트 그리드(SICK, Pepperl+Fuchs), 오븐 버너(Riello, Weishaupt, Maxon), 순환 및 배기 팬(ebm-papst, Ziehl-Abegg), 컨베이어 기어모터(SEW-Eurodrive, Nord), 전처리 펌프 및 노즐(Grundfos, Spraying Systems Co., Lechler), 전처리 화학물질(Henkel Bonderite, Chemetall) 및 오븐 온도 프로파일링(Fluke Process Instruments의 Datapaq)에도 동일하게 적용됩니다.
적용 사례
대량 생산되는 철강 및 알루미늄 부품용으로 제작: 판금 캐비닛 및 인클로저, 선반 및 랙, 가전 패널, 조명 하우징, 가구 프레임, 농업 및 자동차 부품, 철망 제품 및 알루미늄 프로파일.
엔지니어링 약속
모든 라인은 서면 성능 사양에 따라 설계됩니다. 라인 속도, 경화 프로파일, 도막 두께 및 배출 수준은 계약서에 명시되어 있으며 출하 전 공장 시운전에서 귀하의 부품으로 입증됩니다. 하나의 엔지니어링 팀이 전처리, 도포, 경화, 이송 및 배출 제어의 전체 체인을 담당하므로 이들 간의 트레이드오프는 귀하의 공장 현장이 아닌 설계 단계에서 해결됩니다.
서비스 및 납품
표준 구성은 30-60일 내에 출하되며 12개월 전체 기계 및 36개월 핵심 부품 보증이 제공됩니다. 현장 설치, 시운전 및 운영자 교육이 전 세계적으로 제공되며, 공정 튜닝 및 예비 부품 지원은 라인의 작동 수명 동안 계속됩니다.
자주 묻는 질문
자동 파우더 코팅 라인은 얼마나 빠르게 작동합니까?
컨베이어식 파우더 라인에 대해 공개된 설계 예시는 약 0.6~3.0 m/min(2-10 ft/min) 사이입니다. 속도는 임의로 선택되지 않습니다. 시간당 필요한 부품 수와 행거 피치에서 결정되며, 각 오븐과 세척 단계는 해당 속도에서 체류 시간을 제공할 수 있을 만큼 충분히 길어야 합니다.
자동 파우더 코팅 시스템은 실제로 파우더를 얼마나 사용합니까?
1차 전사 효율은 와이어 제품에서 약 25 %에서 평판 패널에서 60 %까지입니다. 과분사를 공급 호퍼로 되돌리는 회수 시스템을 사용하면 90 % 이상의 전체 이용률을 달성할 수 있으며, 사이클론은 과분사의 약 3-5 %를 최종 필터로 손실합니다. 회수 분말은 일반적으로 부피 기준으로 신규 분말의 25 % 미만으로 혼합됩니다.
자동 분체 도장 라인에서 색상 변경은 얼마나 걸립니까?
구형 카트리지 부스는 회수에서 회수까지 30-45분이 걸립니다. 비전도성 벽, 사이클론 및 자동 건 퍼징을 갖춘 신속 색상 변경 부스는 12-15분에 도달하며, 건 제조사는 현재의 신속 교체 시스템에 대해 5-15분을 제시합니다. 한두 가지 색상만 사용하는 공장은 전용 카트리지 모듈을 사용하여 청소를 완전히 피할 수 있습니다.
자동 분체 도장 라인에는 어떤 유틸리티가 필요합니까?
압축 공기, 전기, 그리고 일반적으로 가스입니다. 건 제조사는 0.1 mg/m³ 이하의 오일과 건조 공기를 요구합니다: 약 3 °C 이하의 압력 이슬점과 0.3 µm 여과로, 이는 ISO 8573-1 오일 등급 2 및 물 등급 4에 해당합니다. 가스 또는 전기는 세척 탱크와 오븐을 가열하고, 전기는 팬, 펌프, 컨베이어 및 제어 장치를 구동합니다.
턴키 자동 분체 도장 라인의 비용은 얼마입니까?
이 사이트에 게시된 수치는 표준 자동 라인의 경우 USD 200,000-600,000, 고처리량 라인의 경우 USD 600,000-2,000,000입니다. 소형 반자동 라인은 약 USD 45,000부터 시작합니다. 부품 크기, 컨베이어 속도, 전처리 단계 수 및 색상 변경 장비가 이러한 범위 내에서 견적을 변동시킵니다.