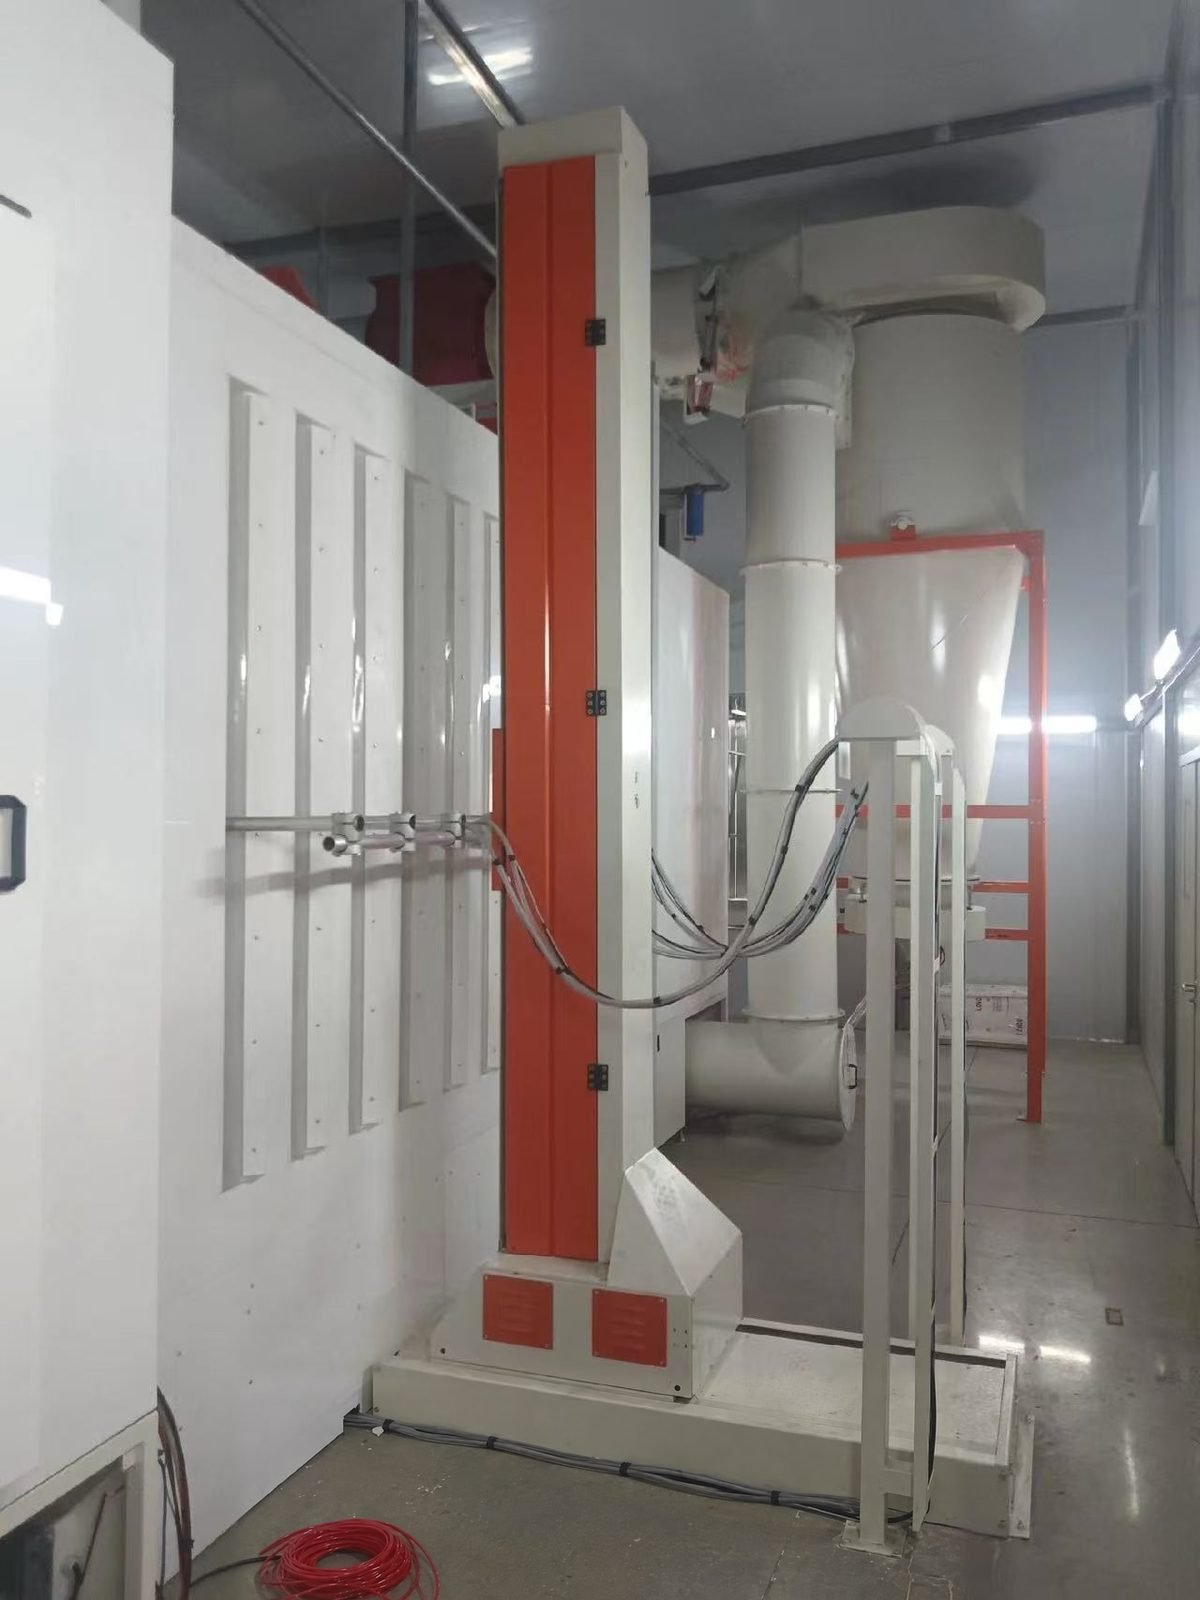
Ligne de revêtement en poudre automatique
Une ligne de poudrage automatique est un système de revêtement en poudre clé en main convoyéisé pour les fabricants qui revêtent des milliers de pièces similaires par poste : prétraitement par pulvérisation, séchage, pistolets automatiques sur réciprocateurs, récupération de poudre et un four de cuisson maintenant les pièces à une température d'objet de 180-200 °C.
Conçue pour les fabricants de métaux et les usines OEM qui ont besoin d'un système de poudrage automatique : une ligne de production de revêtement en poudre continue, contrôlée par recette, fonctionnant à une vitesse de convoyeur fixe avec récupération des surpulvérisations et construction de film reproductible.
Spécifications techniques
Les valeurs ci-dessous sont des plages typiques pour ce type d'équipement. Les chiffres pour votre ligne sont fixés dans la spécification écrite après examen de vos pièces, de votre production et de votre site.
| Disposition de la ligne | Chargement, prétraitement par pulvérisation à 3 à 9 étages, four de séchage, cabine de poudrage, four de cuisson, refroidissement, déchargement |
|---|---|
| Vitesse du convoyeur (exemples de conception publiés) | Environ 0,6-3,0 m/min (2-10 ft/min) ; fixée par le temps de séjour le plus long et le débit requis |
| Temps d'étape de prétraitement par pulvérisation | 1-2 min par étape de nettoyage ou de phosphate de fer à 43-63 °C (110-145 °F), pression de buse à partir d'environ 1 bar (15 psi) |
| Programme de cuisson (température de l'objet) | 12-24 min à 180 °C, 8-16 min à 200 °C ou 4-10 min à 210 °C pour un polyester standard ; toujours selon la fiche technique de la poudre |
| Point de consigne de l'air du four de cuisson | 177-232 °C (350-450 °F), la plupart des fours étant réglés près de 204 °C (400 °F) |
| Épaisseur du film | 60-90 µm recommandé sur les fiches techniques des poudres ; 50-75 µm (2-3 mil) cible courante en atelier |
| Efficacité de transfert au premier passage | Environ 25-60 % selon la forme de la pièce ; le déclenchement du pistolet et le profilage ajoutent environ 10 points |
| Utilisation de la poudre avec récupération | 90 % ou plus au total ; un cyclone transmet environ 3-5 % du surpulvérisé au filtre final comme déchet |
| Changement de couleur, récupération à récupération | 30-45 min sur les anciennes cabines à cartouches ; 12-15 min sur les cabines à changement de couleur rapide ; 5-15 min annoncés pour les systèmes à changement rapide actuels |
| Vitesse d'aspiration à l'ouverture de la cabine | Environ 0,5-0,6 m/s (100-120 ft/min) en moyenne ; concentration de poudre maintenue en dessous de 50 % de la concentration explosive minimale |
| Air comprimé pour la poudre | Huile 0,1 mg/m³ ou moins, point de rosée sous pression d'environ +3 °C ou moins (ISO 8573-1 classe d'huile 2, classe d'eau 4), alimentation 6-10 bar au pistolet |
Configuration de ligne
- Tunnel de prétraitement par pulvérisation multi-étages avec cuves en acier inoxydable, colonnes montantes, buses et zones de drainage
- Four de séchage et four de cuisson par convection avec chauffage au gaz, électrique ou infrarouge
- Cabine de poudrage avec pistolets corona automatiques sur réciprocateurs verticaux plus postes de retouche manuelle
- Récupération de poudre : cyclone avec post-filtre pour le travail multicolore ou module à cartouches pour la récupération monocolore, avec centre d'alimentation en poudre
- Convoyeur aérien (chaîne monorail ou power-and-free) avec entraînement, tendeur, lubrificateur et supports mis à la terre
- Armoire de commande API et IHM avec recettes de revêtement, détection de pièce sur jeu, hauteur et largeur et verrouillages de sécurité
Que fait chaque station d'une ligne de peinture en poudre automatique ?
Les pièces restent sur un seul convoyeur du chargement au déchargement et passent chaque station à la même vitesse, donc la longueur de chaque station est égale à la vitesse du convoyeur multipliée par le temps de séjour nécessaire.
| Station de ligne | Fonction de la station | Paramètre typique |
|---|---|---|
| 1. Chargement | Pièces suspendues sur des crochets ou des supports mis à la terre à un pas fixe | Résistance de la pièce à la terre inférieure à 1 mégohm |
| 2. Prétraitement par pulvérisation | Nettoyer, convertir et rincer : nettoyage/phosphatation combiné en 3 étapes, nettoyant et couche de conversion séparés en 5 étapes ou plus | 1-2 min par étape chimique à 43-63 °C ; 3 à 9 étapes |
| 3. Four de séchage | Éliminer l'eau de rinçage avant l'application de la poudre | Environ 120-135 °C (250-275 °F) température de l'air |
| 4. Refroidir avant la cabine | Descendez la pièce afin que la poudre ne fonde pas au contact | Pièce en dessous d'environ 52 °C (125 °F) à l'entrée de la cabine |
| 5. Cabine de poudre | Les pistolets automatiques sur les réciprocateurs revêtent les faces principales, les pistolets manuels retouchent les renfoncements | Distance pistolet-pièce 200-300 mm ; course du réciprocateur 10-50 m/min |
| 6. Récupération | Aspirez les surpulvérisations, séparez la poudre de l'air, tamisez-la et renvoyez-la vers la trémie d'alimentation | Poudre recyclée mélangée à moins de 25 % de poudre vierge en volume, environ 15 % de préférence |
| 7. Four de cuisson | Amener le métal à la température de cuisson et le maintenir | Temps de montée en température plus 8-16 min à 200 °C de température de l'objet |
| 8. Refroidissement | Passage à l'air ambiant ou tunnel à air forcé pour pouvoir manipuler les pièces | Tôle mince 5-10 min ; les sections épaisses nécessitent de l'air forcé |
| 9. Déchargement | Inspecter, mesurer l'épaisseur du film, décrocher et emballer | Film 60-90 µm vérifié avec un gabarit |
Comment la capacité d'une ligne de thermolaquage est-elle calculée à partir de la vitesse du convoyeur et du pas des crochets ?
Les crochets par heure sont égaux à la vitesse du convoyeur multipliée par 60 divisée par le pas des crochets, et les pièces par heure sont égales aux crochets par heure multipliés par les pièces par crochet. Les chiffres ci-dessous sont un exemple générique travaillé à titre d'illustration, et non des données d'un projet MUSI.
| Étape du processus | Formule de calcul | Exemple générique travaillé |
|---|---|---|
| Vitesse du convoyeur | Choisi pour que la station la plus lente conserve son temps de maintien | 2.0 m/min |
| Pas des crochets | Largeur de pièce plus dégagement pour que les pièces ne puissent pas se toucher dans les virages | 0.6 m |
| Crochets par heure | Vitesse x 60 / pas | 2,0 x 60 / 0,6 = 200 crochets/h |
| Pièces par heure | Crochets par heure x pièces par crochet | 200 x 4 = 800 pièces/h |
| Pièces par poste | Pièces par heure x heures de travail | 800 x 8 = 6 400 pièces |
| Marge de sécurité | Ajouter environ 20 % à la vitesse pour les crochets vides et les écarts entre les lots | 2,0 x 1,2 = 2,4 m/min vitesse de conception |
| Longueur du convoyeur du four de cuisson | Vitesse de conception x (temps de montée en température + temps de cuisson) | 2,4 x (5 + 12) = 40,8 m de chaîne à l'intérieur du four |
Monorail, power-and-free ou convoyeur au sol : lequel convient à une ligne de peinture en poudre automatisée ?
Une chaîne monorail convient à une famille de pièces sur un itinéraire fixe unique ; le power-and-free est choisi lorsque les supports doivent s'arrêter, être mis en tampon ou emprunter des itinéraires différents ; un convoyeur au sol est utilisé pour les pièces lourdes.
| Critère | Chaîne monorail aérienne | Power-and-free | Convoyeur au sol |
|---|---|---|---|
| Comment il se déplace | Une chaîne sans fin dans une poutre en I ou un rail fermé, toutes les pièces à une même vitesse | Porteurs sur un rail libre engagés ou libérés par des taquets sur une chaîne motorisée | Chaîne, patin ou rail inversé au niveau du sol transportant les pièces par le dessous |
| Arrêt et accumulation | Non, toute la ligne s'arrête ensemble | Oui, les transporteurs tamponnent, changent de voie et s'arrêtent pour le chargement | Dépend de la conception |
| Vitesse | Vitesse unique à chaque station | Transfert rapide et vitesse de traitement lente sur la même ligne | Généralement vitesse unique |
| Guide de chargement | Rail fermé environ 23 kg par pendentif ; poutre en I environ 91, 181 ou 544 kg par chariot pour un rail de 3, 4 et 6 pouces | Dimensionné par transporteur | Capacité de charge élevée |
| Empreinte du four et de la zone de refroidissement | La longueur est égale à la vitesse x le temps de séjour | L'inclinaison diagonale des supports raccourcit les fours et les zones de refroidissement | La longueur est égale à la vitesse x le temps de séjour |
| Achat et entretien | Le plus simple et le moins cher | Prix plus élevé et plus de maintenance | Occupe de l'espace au sol et est plus difficile à réacheminer ; accès facile pour la maintenance |
| Utilisation typique | Une seule famille de produits, volume régulier | Pièces mixtes, plusieurs cabines ou recettes, pièces longues ou lourdes chargées à l'arrêt | Pièces lourdes telles que des articles de plusieurs centaines de kilogrammes |
Composants de machine
Les composants clés sont disponibles auprès de marques internationales telles que Gema, Nordson et Wagner pour les pistolets à poudre, les réciprocateurs et les centres d'alimentation (configurables selon les spécifications du client). Il en va de même pour l'API et l'IHM (Siemens, Allen-Bradley, Mitsubishi Electric), les barrières photoélectriques de détection de pièces (SICK, Pepperl+Fuchs), les brûleurs de four (Riello, Weishaupt, Maxon), les ventilateurs de circulation et d'extraction (ebm-papst, Ziehl-Abegg), les motoréducteurs de convoyeur (SEW-Eurodrive, Nord), les pompes et buses de prétraitement (Grundfos, Spraying Systems Co., Lechler), la chimie de prétraitement (Henkel Bonderite, Chemetall) et le profilage de température du four (Datapaq de Fluke Process Instruments).
Références d'application
Conçu pour les composants en acier et en aluminium fabriqués en volume : armoires et coffrets en tôle, rayonnages et casiers, panneaux d'appareils électroménagers, boîtiers d'éclairage, cadres de meubles, composants agricoles et automobiles, articles en fil métallique et profilés en aluminium.
Engagement d'ingénierie
Chaque ligne est conçue selon un cahier des charges de performance écrit. La vitesse de ligne, le profil de cuisson, l'épaisseur du film et le niveau d'émission sont stipulés dans le contrat et démontrés sur votre propre pièce lors de l'essai en usine avant expédition. Une seule équipe d'ingénierie pilote toute la chaîne — prétraitement, application, cuisson, convoyage et contrôle des émissions — afin que les compromis entre ces éléments soient réglés sur la planche à dessin, et non sur le plancher de votre usine.
Service et livraison
Les configurations standard sont expédiées en 30 à 60 jours avec une garantie de 12 mois sur la machine complète et de 36 mois sur les composants critiques. L'installation sur site, la mise en service et la formation des opérateurs sont disponibles dans le monde entier, et le réglage des procédés ainsi que le support des pièces détachées se poursuivent pendant toute la durée de vie de la ligne.
Questions fréquentes
À quelle vitesse fonctionne une ligne de peinture en poudre automatique ?
Les exemples de conception publiés pour les lignes de poudre à convoyeur se situent entre environ 0,6 et 3,0 m/min (2-10 ft/min). La vitesse n'est pas choisie librement : elle découle du nombre de pièces par heure nécessaires et du pas des crochets, et chaque étage de four et de lavage doit ensuite être suffisamment long pour offrir son temps de séjour à cette vitesse.
Quelle quantité de poudre un système de peinture en poudre automatisé utilise-t-il réellement ?
L'efficacité de transfert au premier passage varie d'environ 25 % sur les articles filaires à 60 % sur les panneaux plats. Avec un système de récupération renvoyant les surpulvérisations vers la trémie d'alimentation, une utilisation globale de 90 % ou plus est réalisable, et un cyclone perd environ 3-5 % des surpulvérisations vers le filtre final. Le produit récupéré est normalement mélangé à moins de 25 % de poudre vierge en volume.
Combien de temps prend un changement de couleur sur une ligne de peinture en poudre automatique ?
Les anciennes cabines à cartouches prennent 30-45 minutes de récupération à récupération. Les cabines à changement de couleur rapide avec parois non conductrices, un cyclone et une purge automatique des pistolets atteignent 12-15 minutes, et les fabricants de pistolets annoncent 5-15 minutes pour les systèmes à changement rapide actuels. Les installations avec seulement une ou deux couleurs peuvent utiliser des modules à cartouches dédiés et éviter complètement le nettoyage.
De quels services une ligne de peinture en poudre automatisée a-t-elle besoin ?
Air comprimé, électricité et généralement gaz. Les fabricants de pistolets spécifient une huile ne dépassant pas 0,1 mg/m³ et un air sec : un point de rosée sous pression d'environ 3 °C ou moins avec une filtration de 0,3 µm, ce qui correspond à la classe d'huile 2 et à la classe d'eau 4 de l'ISO 8573-1. Le gaz ou l'électricité chauffe les cuves de lavage et les fours ; l'électricité entraîne les ventilateurs, les pompes, le convoyeur et les commandes.
Combien coûte une ligne de peinture en poudre automatique clé en main ?
Les chiffres publiés sur ce site sont de 200 000-600 000 USD pour une ligne automatique standard et de 600 000-2 000 000 USD pour une ligne à haut débit ; les lignes semi-automatiques compactes commencent à environ 45 000 USD. La taille des pièces, la vitesse du convoyeur, le nombre d'étapes de prétraitement et l'équipement de changement de couleur font varier un devis dans ces fourchettes.