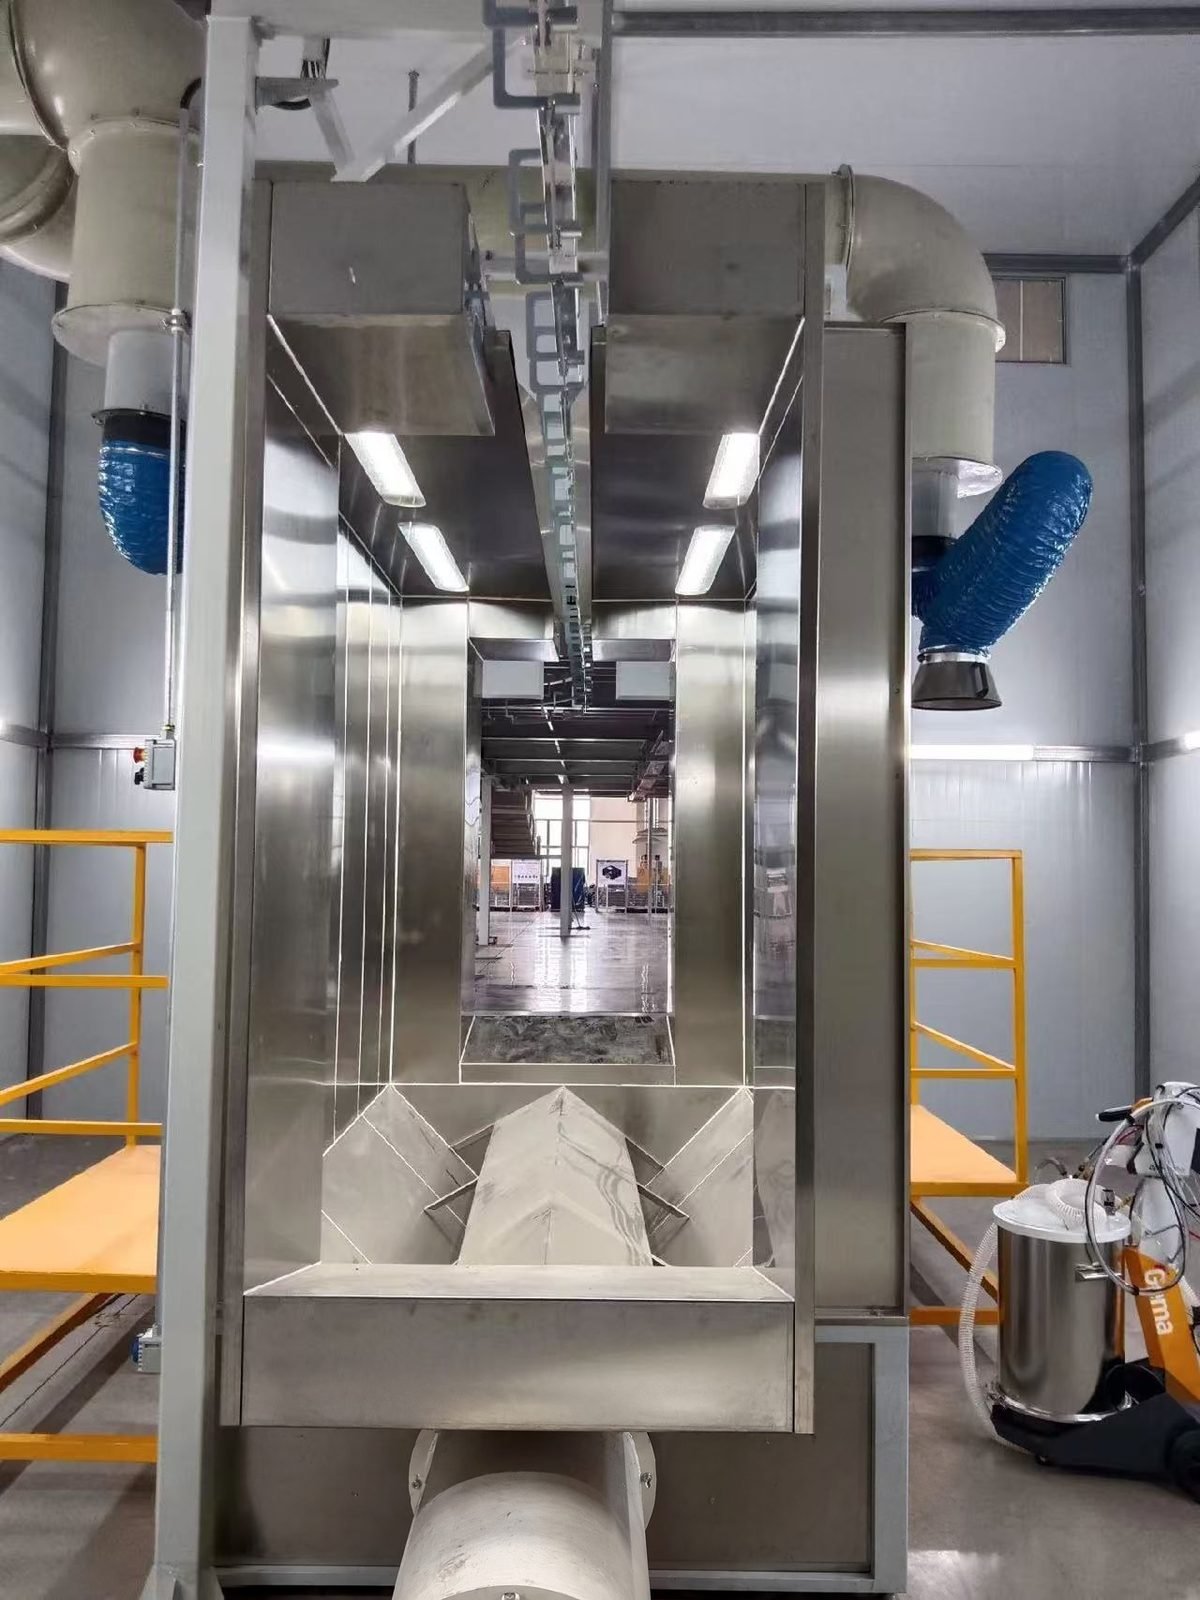
Ligne de revêtement en poudre manuelle
Une ligne de poudrage manuel est un système de poudrage par lots pour les ateliers de sous-traitance et les fabricants de petites séries : une zone de lavage ou de sablage, une cabine de poudrage à filtres à cartouches avec un ou deux pistolets manuels, et un four à chambre durcissant à une température d'objet de 180-200 °C.
Conçue pour les ateliers qui ont besoin d'un système de poudrage pour de petites séries de pièces métalliques grandes, lourdes ou variées en de nombreuses couleurs, où une ligne de convoyage manuelle (rail aérien poussé à la main) et un four à chambre offrent plus de flexibilité qu'un convoyeur à vitesse fixe.
Spécifications techniques
Les valeurs ci-dessous sont des plages typiques pour ce type d'équipement. Les chiffres pour votre ligne sont fixés dans la spécification écrite après examen de vos pièces, de votre production et de votre site.
| Disposition de la ligne | Chargement, lavage ou sablage manuel, séchage, cabine de poudrage manuelle, four de durcissement par lots, refroidissement, déchargement ; pièces déplacées à la main sur rail ou chariot |
|---|---|
| Pistolets dans la cabine | Un ou deux pistolets manuels utilisés à la fois |
| Alimentation en air de l'unité de pistolet manuel | 6-10 bar en entrée, environ 5,5 bar en fonctionnement ; maximum 8 Nm³/h par unité de pistolet |
| Qualité de l'air comprimé | Huile 0,1 mg/m³ ou moins, vapeur d'eau 1,3 g/m³ ou moins (environ ISO 8573-1 classe d'huile 2, classe d'eau 4) |
| Débit de poudre par pistolet (valeurs indicatives) | 85-395 g/min selon le volume d'air et le réglage de débit |
| Vitesse frontale de la cabine | Environ 0,4-0,5 m/s (80-100 ft/min) pour une cabine par lots ; pas moins de 0,3 m/s (60 ft/min) pour la pulvérisation électrostatique selon OSHA 1910.107 |
| Nettoyage du filtre à cartouche | Contre-impulsion d'air comprimé à environ 2,8-4,1 bar (40-60 psi) environ toutes les 90 s ; durée de vie de la cartouche 6-18 mois selon l'utilisation |
| Épaisseur du film | 50-75 µm (2-3 mil) cible courante ; 60-90 µm sur les fiches techniques des poudres |
| Programme de cuisson (température de l'objet) | 12-24 min à 180 °C ou 8-16 min à 200 °C pour un polyester standard, selon la fiche technique de la poudre |
| Temps à la température de cuisson selon la masse de la pièce | Environ 12 min pour une tôle mince, jusqu'à environ 30 min pour de l'acier de 6 mm (1/4 po) |
| Températures du four | Séchage à environ 121 °C (250 °F) ; cuisson à environ 204 °C (400 °F) point de consigne de l'air |
Configuration de ligne
- Baie de prétraitement manuelle : poste de lavage à lance avec drain, ou une cabine de sablage pour le calamine et la rouille
- Four de séchage, ou un four-caisse partagé lorsque le budget ou l'espace est limité
- Cabine de poudrage manuelle avec module de filtre à cartouche nettoyé par impulsions et filtre final
- Unité de pistolet électrostatique manuel avec trémie à fluidisation ou alimentation par bac
- Four de cuisson en lot (bac) avec panneaux isolés, ventilateur de recirculation et extension de rail ou voie de chariot à travers la porte
- Rail à poutre en I ou à voie fermée suspendu, poussé à la main, avec aiguillages, ou chariots au sol
Ligne de revêtement en poudre manuelle, semi-automatique ou automatique : laquelle correspond à votre volume ?
Une ligne de revêtement en poudre à convoyeur manuel convient aux faibles volumes, aux pièces de grande taille ou de forme irrégulière et aux changements de couleur fréquents ; une ligne automatique convient à des milliers de pièces similaires par poste. Une ligne semi-automatique se situe entre les deux, en conservant la pulvérisation manuelle sur un convoyeur motorisé.
| Critère | Ligne manuelle (par lots) | Ligne semi-automatique | Ligne automatique |
|---|---|---|---|
| Transport des pièces | Rail ou chariots poussés à la main | Convoyeur aérien motorisé | Monorail motorisé ou convoyeur à accumulation |
| Application de poudre | Opérateur avec un ou deux pistolets manuels | Opérateurs avec pistolets manuels au passage des pièces | Pistolets automatiques sur alternateurs plus retouche manuelle |
| Fours | Fours à chambre chargés par lots | Fours tunnels sur le convoyeur | Four à tunnel dimensionné selon vitesse x temps de séjour |
| Adapté pour | Pièces très grandes ou complexes, variation de taille importante, volume hebdomadaire limité | Volumes moyens de pièces mélangées | Des milliers de pièces de taille similaire par poste |
| Efficacité de transfert au premier passage | Le plus élevé : l'opérateur pointe le pistolet, environ 20 points au-dessus des pistolets automatiques | Comme manuel | Environ 25-60 % selon la forme de la pièce, plus environ 10 points avec le déclenchement du pistolet |
| Changement de couleur | Configuration rapide ; pulvérisation vers l'évacuation ou un module de cartouche par couleur récupérée | Comme manuel, ou cabine cyclone | 12-15 min sur les cabines à changement de couleur rapide, 30-45 min sur les anciennes cabines à cartouches |
| Limite de débit | Charges de four par poste et rythme de l'opérateur | Rythme de l'opérateur à la cabine | Vitesse du convoyeur x densité des supports |
| Espace au sol | Empreinte la plus petite | Moyen | Empreinte la plus grande |
| Guide des prix publié (ce site) | Sur demande | À partir d'environ 45 000 USD pour une ligne compacte | 200 000-600 000 USD standard ; 600 000-2 000 000 USD haut débit |
Combien de temps dure un cycle de lot sur une ligne de peinture en poudre manuelle ?
Un cycle de lot est déterminé principalement par le four : temps de montée en température plus temps de cuisson indiqué sur la fiche technique de la poudre, suivi du refroidissement. Le tableau donne des valeurs de référence sourcées pour chaque étape ; les temps de chargement et de pulvérisation dépendent des pièces et ne sont pas donnés sous forme de chiffres.
| Étape du processus | Ce qui se passe | Valeur de référence |
|---|---|---|
| Charger les pièces | Suspendre les pièces sur des crochets ou des supports mis à la terre sur le rail, ou sur un chariot | Résistance à la terre inférieure à 1 mégohm |
| Prétraiter les pièces | Nettoyer au pistolet et phosphatation, rincer ; ou sablage | Nettoyage/phosphatation combinés, rinçage, séchage comme séquence de base |
| Séchage | Éliminer l'eau de rinçage dans le four | Environ 121 °C (250 °F) air du four |
| Refroidir avant le revêtement | Laisser refroidir la pièce pour que la poudre ne fonde pas au contact | Pièce à environ 52 °C (125 °F) ou moins |
| Revêtement | Pistolet manuel avec environ 50 % de chevauchement entre les passes | Film de 50-75 µm ; pistolet-pièce 200-300 mm |
| Cuire, tôle mince | Pousser le support dans le four à chambre et maintenir à température | Environ 12 min à la température de cuisson ; fiche technique 8-16 min à une température de pièce de 200 °C |
| Cuisson, sections épaisses | Montée en température plus longue avant le début du temps de maintien | Jusqu'à environ 30 min pour de l'acier de 6 mm |
| Refroidir et décharger | Tirez le rack vers une voie de refroidissement, puis décrochez | Tôle fine 5-10 min ; pièces plus épaisses plus longtemps |
Que faut-il spécifier dans une demande pour une ligne de peinture en poudre manuelle ?
Sept éléments permettent à un fournisseur de dimensionner le stand, le four et le rail sans deviner ; la colonne de droite indique ce que chaque élément détermine.
| Élément à indiquer | Exemple de la façon de l'indiquer | Ce qu'il détermine |
|---|---|---|
| Pièce la plus grande | Longueur x largeur x hauteur | Ouverture du stand, dimensions internes du four, hauteur du rail |
| Pièce la plus lourde et charge du rack | kg par crochet et par grille | Section de rail, chariots et sole de four ou voie |
| Matériau et épaisseur | Acier, galvanisé ou aluminium ; épaisseur de paroi | Chimie de prétraitement et temps de montée en température du four |
| Production | Pièces ou grilles par poste, postes par jour | Nombre de charges de four, volume du four, nombre de dérivations de rail |
| Couleurs | Nombre de couleurs et de changements par jour ; récupération ou pulvérisation à perte | Type de filtre de cabine et nombre de modules à cartouches |
| Surface entrante | Huile, rouille, calamine, ancienne peinture | Aire de lavage, cabine de sablage ou les deux |
| Énergie et site | Gaz naturel, GPL ou électricité ; tension d'alimentation ; dimensions du bâtiment et hauteur libre | Source de chaleur du four et configuration |
Composants de machine
Les composants clés sont disponibles auprès de marques internationales telles que Gema, Nordson et Wagner pour les unités de pistolet à poudre manuel (configurables selon les spécifications du client). Il en va de même pour les brûleurs de four (Riello, Weishaupt, Maxon), les ventilateurs de four et de cabine (ebm-papst, Ziehl-Abegg), les cartouches de cabine et les filtres finaux (Camfil, Freudenberg Viledon), les commandes de four (Siemens, Allen-Bradley, Mitsubishi Electric), la chimie de prétraitement (Henkel Bonderite, Chemetall) et les enregistreurs de données de température pour le profilage du four (Datapaq de Fluke Process Instruments).
Références d'application
Les utilisateurs typiques sont des applicateurs à façon et des fabricants travaillant sur des portails et des garde-corps, des structures et charpentes en acier, des protecteurs et carters de machines, des remorques et pièces agricoles, des jantes en alliage, de l'aluminium architectural en petites séries, des prototypes et des lots de pièces de rechange.
Engagement d'ingénierie
Chaque ligne est conçue selon un cahier des charges de performance écrit. La vitesse de ligne, le profil de cuisson, l'épaisseur du film et le niveau d'émission sont stipulés dans le contrat et démontrés sur votre propre pièce lors de l'essai en usine avant expédition. Une seule équipe d'ingénierie pilote toute la chaîne — prétraitement, application, cuisson, convoyage et contrôle des émissions — afin que les compromis entre ces éléments soient réglés sur la planche à dessin, et non sur le plancher de votre usine.
Service et livraison
Les configurations standard sont expédiées en 30 à 60 jours avec une garantie de 12 mois sur la machine complète et de 36 mois sur les composants critiques. L'installation sur site, la mise en service et la formation des opérateurs sont disponibles dans le monde entier, et le réglage des procédés ainsi que le support des pièces détachées se poursuivent pendant toute la durée de vie de la ligne.
Questions fréquentes
Quand une ligne de thermolaquage manuelle est-elle un meilleur choix qu'une ligne automatique ?
Choisissez le mode manuel lorsque les pièces sont très grandes ou complexes, que les tailles varient fortement d'un travail à l'autre, que le volume hebdomadaire est limité ou que de nombreuses couleurs sont appliquées en petits lots. Un système par lots nécessite également beaucoup moins d'espace au sol et ne consomme de l'énergie que lorsqu'il est utilisé. Des milliers de pièces de taille similaire par poste indiquent plutôt une ligne automatique.
Qu'est-ce qui limite le débit d'un système de thermolaquage par lots ?
Le four de cuisson est la limite habituelle, car un opérateur peut appliquer la poudre plus vite que le four ne peut cuire. Chaque charge nécessite un temps de montée en température plus environ 12 minutes à température pour la tôle mince et jusqu'à environ 30 minutes pour de l'acier de 6 mm. Un four pouvant contenir plus d'un rack, et un four de séchage séparé, éliminent la majeure partie de l'attente.
Une cabine de thermolaquage manuelle et un four peuvent-ils récupérer la poudre ?
Oui. Un module à cartouches recueille les surpulvérisations, et le nettoyage par contre-impulsion les fait retomber pour réutilisation, mais chaque couleur récupérée nécessite son propre module. Les ateliers comptant de nombreuses couleurs pulvérisent généralement les petites séries en perte et ne récupèrent que les couleurs principales. La pulvérisation manuelle offre déjà la plus haute efficacité de transfert au premier passage de toutes les configurations de pistolet.
Une ligne manuelle peut-elle être mise à niveau vers une ligne de thermolaquage automatique ultérieurement ?
Oui, si l'agencement est prévu pour cela. Les étapes habituelles sont un convoyeur aérien motorisé à la place du rail poussé à la main, un four de cuisson tunnel en ligne, puis des réciprocateurs avec des pistolets automatiques et la détection des pièces dans la cabine. MUSI Technology conçoit des lignes manuelles avec une hauteur de rail et une position de four choisies pour que ces étapes puissent être ajoutées.
De combien d'opérateurs et de combien d'air une machine manuelle de revêtement en poudre a-t-elle besoin ?
Une cabine de lot utilise normalement un ou deux pistolets à la fois, donc le personnel suit le nombre de pistolets plus le travail de suspension et de déchargement. Chaque unité de pistolet manuel consomme jusqu'à environ 8 Nm³/h d'air comprimé propre et sec à 6-10 bar, avec une teneur en huile ne dépassant pas 0,1 mg/m³ ; le nettoyage à impulsions des cartouches s'ajoute à cette demande.