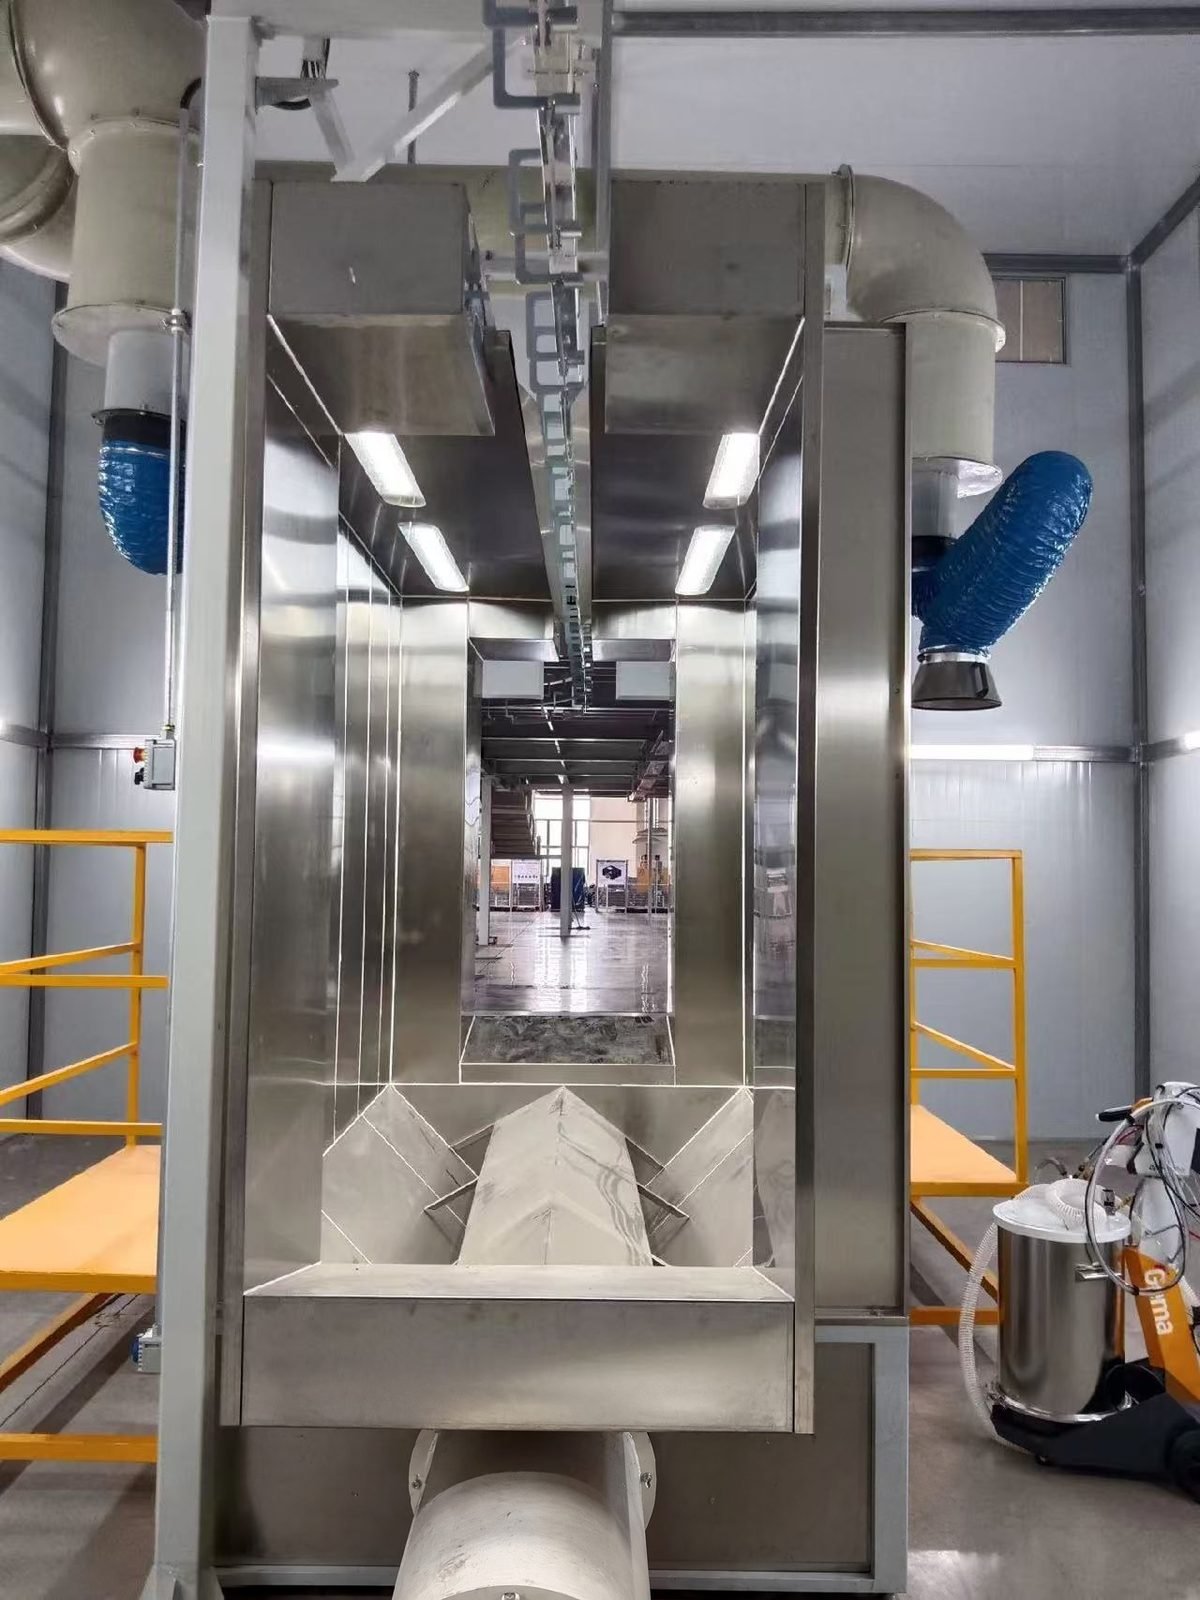
خط پوشش پودری دستی
یک خط رنگآمیزی پودری دستی یک سیستم رنگآمیزی پودری دستهای برای کارگاههای سفارشی و تولیدکنندگان دستههای کوچک است: یک محفظه شستشو یا سندبلاست، یک اتاق رنگآمیزی پودری با فیلتر کارتریجی و یک یا دو تفنگ دستی، و یک کوره جعبهای که در دمای جسم ۱۸۰-۲۰۰ درجه سانتیگراد پخت میکند.
ساختهشده برای کارگاههایی که به یک سیستم رنگآمیزی پودری برای دستههای کوچک قطعات فلزی بزرگ، سنگین یا متنوع در رنگهای متعدد نیاز دارند، جایی که یک خط نقاله دستی (ریل سرپوشیده دستی) و یک کوره دستهای انعطافپذیری بیشتری نسبت به نقاله با سرعت ثابت فراهم میکنند.
مشخصات فنی
مقادیر زیر محدودههای معمول برای این نوع تجهیزات هستند. اعداد مربوط به خط شما پس از بررسی قطعات، خروجی و سایت شما در مشخصات فنی مکتوب تثبیت میشود.
| چیدمان خط | بارگیری، شستشو یا سندبلاست دستی، خشککردن، اتاق رنگآمیزی پودری دستی، کوره پخت دستهای، خنککردن، تخلیه؛ قطعات بهصورت دستی روی ریل یا چرخدستی جابهجا میشوند |
|---|---|
| تفنگها در اتاق رنگآمیزی | یک یا دو تفنگ دستی در هر زمان در حال استفاده |
| تأمین هوای واحد تفنگ دستی | ورودی ۶-۱۰ بار، فشار عملیاتی حدود ۵.۵ بار؛ حداکثر ۸ نانومتر مکعب بر ساعت برای هر واحد تفنگ |
| کیفیت هوای فشرده | روغن ۰.۱ mg/m³ یا کمتر، بخار آب ۱.۳ g/m³ یا کمتر (حدود ISO 8573-1 کلاس روغن ۲، کلاس آب ۴) |
| خروجی پودر به ازای هر تفنگ (مقادیر راهنما) | ۸۵-۳۹۵ g/min بسته به حجم هوا و تنظیم خروجی |
| سرعت جریان هوا در دهانه غرفه | حدود ۰.۴-۰.۵ m/s (۸۰-۱۰۰ ft/min) برای غرفه دستهای؛ نه کمتر از ۰.۳ m/s (۶۰ ft/min) برای پاشش الکترواستاتیک طبق OSHA 1910.107 |
| تمیزکاری فیلتر کارتریجی | پالس معکوس هوای فشرده با حدود ۲.۸-۴.۱ bar (۴۰-۶۰ psi) تقریباً هر ۹۰ ثانیه؛ عمر کارتریج ۶-۱۸ ماه بسته به کاربرد |
| ضخامت فیلم | ۵۰-۷۵ µm (۲-۳ mil) هدف رایج؛ ۶۰-۹۰ µm در برگههای داده پودر |
| برنامه پخت (دمای قطعه) | ۱۲-۲۴ دقیقه در ۱۸۰ درجه سلسیوس یا ۸-۱۶ دقیقه در ۲۰۰ درجه سلسیوس برای پلیاستر استاندارد، طبق برگه داده پودر |
| زمان در دمای پخت بر اساس جرم قطعه | حدود ۱۲ دقیقه برای ورق نازک، تا حدود ۳۰ دقیقه برای فولاد ۶ میلیمتری (۱/۴ اینچ) |
| دمای کوره | خشککردن حدود ۱۲۱ درجه سلسیوس (۲۵۰ درجه فارنهایت)؛ پخت حدود ۲۰۴ درجه سلسیوس (۴۰۰ درجه فارنهایت) نقطه تنظیم هوا |
پیکربندی خط
- محفظه پیشتصفیه دستی: ایستگاه شستوشو با عصای پاشنده همراه با زهکش، یا اتاق سندبلاست برای زنگزدگی و رسوب
- کوره خشککن، یا کوره جعبهای مشترک در جایی که بودجه یا فضا محدود است
- غرفه پودر دستی با ماژول فیلتر کارتریجی تمیز شونده با پالس و فیلتر نهایی
- واحد تفنگ الکترواستاتیک دستی با قیف سیالساز یا تغذیه جعبهای
- کوره پخت دستهای (جعبهای) با پانلهای عایق، فن بازچرخانی و امتداد ریل یا مسیر چرخدستی از میان درب
- ریل سرتاسری I شکل دستی یا ریل مسیر بسته با سوزنهای راهنما، یا چرخهای دستی زمینی
خط پوشش پودری دستی، نیمهخودکار یا خودکار: کدام با حجم شما سازگار است؟
یک خط پوشش پودری نقالهای دستی برای حجمهای کم، قطعات بزرگ یا با شکل نامنظم و تغییر رنگ مکرر مناسب است؛ یک خط خودکار برای هزاران قطعه مشابه در هر شیفت مناسب است. یک خط نیمهخودکار بین آن دو قرار میگیرد و پاشش دستی را روی نقاله برقی حفظ میکند.
| معیار | خط دستی (دستهای) | خط نیمهاتوماتیک | خط خودکار |
|---|---|---|---|
| حمل قطعه | ریل دستی یا چرخهای دستی | کانوایر سرپوشیده برقی | مونوریل برقی یا کانوایر برقی و آزاد |
| اعمال پودر | اپراتور با یک یا دو تفنگ دستی | اپراتورها با تفنگهای دستی هنگام عبور قطعات | تفنگهای خودکار روی رفتوبرگشتیها بههمراه لمسکاری دستی |
| کورهها | کورههای جعبهای که بهصورت دستهای بارگیری میشوند | کورههای تونلی روی کانوایر | کورههای تونلی با اندازه سرعت × زمان ماند |
| مناسب برای | قطعات بسیار بزرگ یا پیچیده، تنوع ابعاد زیاد، حجم هفتگی محدود | حجم متوسط قطعات مخلوط | هزاران قطعه با ابعاد مشابه در هر شیفت |
| بازده انتقال در اولین عبور | بالاترین: اپراتور اسپری را نشانه میگیرد، حدود ۲۰ امتیاز بالاتر از اسپریهای خودکار | مانند دستی | حدود ۲۵-۶۰ ٪ بسته به شکل قطعه، بهعلاوه حدود ۱۰ امتیاز با فعالسازی اسپری |
| تغییر رنگ | راهاندازی سریع؛ پاشش به سمت هدر یا یک ماژول کارتریج برای هر رنگ بازیافتی | مطابق دستی، یا غرفه سیکلون | ۱۲-۱۵ دقیقه روی غرفههای تعویض رنگ سریع، ۳۰-۴۵ دقیقه روی غرفههای کارتریج قدیمیتر |
| محدودیت توان عبوری | تعداد بارهای کوره در هر شیفت و سرعت اپراتور | سرعت اپراتور در غرفه | سرعت نوار نقاله × تراکم آویز |
| فضای کف | کوچکترین ردپا | متوسط | بزرگترین ردپا |
| راهنمای قیمت منتشرشده (این سایت) | بر اساس استعلام | از حدود ۴۵٬۰۰۰ دلار آمریکا برای یک خط جمعوجور | ۲۰۰٬۰۰۰-۶۰۰٬۰۰۰ دلار آمریکا استاندارد؛ ۶۰۰٬۰۰۰-۲٬۰۰۰٬۰۰۰ دلار آمریکا پرتوان |
یک چرخه بچ روی یک خط دستی پوشش پودری چقدر طول میکشد؟
یک چرخه بچ عمدتاً توسط کوره تعیین میشود: زمان بالا آمدن دما بهعلاوه زمان پخت ذکرشده در برگه داده پودر، و پس از آن خنکسازی. جدول مقادیر مرجع مستند برای هر مرحله را ارائه میدهد؛ زمان بارگیری و پاشش به قطعات بستگی دارد و بهصورت عددی ارائه نشده است.
| مرحله فرآیند | چه اتفاقی میافتد | مقدار مرجع |
|---|---|---|
| بارگیری قطعات | آویزان کردن قطعات روی قلابها یا قفسههای اتصالبهزمین روی ریل، یا روی چرخدستی | مقاومت نسبت به زمین کمتر از ۱ مگااهم |
| پیشتصفیه قطعات | تمیزکاری با میلهپاش و فسفاتهکاری، آبکشی؛ یا سندبلاست | تمیزکاری/فسفاتهکاری ترکیبی، آبکشی، خشککردن بهعنوان توالی پایه |
| خشککردن | بیرون راندن آب آبکشی در کوره | حدود 121 °C (250 °F) هوای کوره |
| قبل از پوششدهی خنک کنید | بگذارید قطعه خنک شود تا پودر در تماس ذوب نشود | قطعه در حدود 52 °C (125 °F) یا کمتر |
| پوشش | تفنگ دستی با حدود 50 % همپوشانی بین پاسها | فیلم 50-75 µm؛ فاصله تفنگ تا قطعه 200-300 mm |
| پخت، ورق نازک | قفسه را داخل کوره جعبهای فشار دهید و در دما نگه دارید | حدود ۱۲ دقیقه در دمای پخت؛ برگه داده ۸-۱۶ دقیقه در دمای جسم ۲۰۰ °C |
| پخت، مقاطع ضخیم | زمان راهاندازی طولانیتر پیش از شروع زمان نگهداشت | تا حدود ۳۰ دقیقه برای فولاد ۶ mm |
| خنککردن و تخلیه | قفسه را به شاخه خنککننده بکشید، سپس قلاب را باز کنید | ورق نازک ۵-۱۰ دقیقه؛ قطعات ضخیمتر بیشتر |
در استعلام برای یک خط پوشش پودری دستی چه چیزی را باید مشخص کنید؟
هفت مورد به تأمینکننده اجازه میدهد بدون حدس زدن، ابعاد غرفه، کوره و ریل را تعیین کند؛ ستون سمت راست نشان میدهد هر مورد چه چیزی را تعیین میکند.
| موردی که باید ذکر شود | نمونهای از نحوه ذکر آن | چه چیزی را تعیین میکند |
|---|---|---|
| بزرگترین قطعه | طول × عرض × ارتفاع | دهانه غرفه، اندازه داخلی کوره، ارتفاع ریل |
| سنگینترین قطعه و ظرفیت بار رک | کیلوگرم در هر قلاب و هر قفسه | بخش ریل، چرخدستیها و کف کوره یا مسیر |
| متریال و ضخامت | فولاد، گالوانیزه یا آلومینیوم؛ ضخامت دیواره | شیمی پیشتصفیه و زمان راهاندازی کوره |
| خروجی | قطعات یا قفسهها در هر شیفت، شیفت در روز | تعداد بارهای کوره، حجم کوره، تعداد شاخههای ریل |
| رنگها | تعداد رنگها و تغییرات در روز؛ بازیافت یا پاشش به هدر | نوع فیلتر غرفه و تعداد ماژولهای کارتریج |
| سطح ورودی | روغن، زنگ، پوسته نورد، رنگ قدیمی | اتاق شستشو، اتاق سندبلاست یا هر دو |
| انرژی و سایت | گاز طبیعی، LPG یا برق؛ ولتاژ تغذیه؛ ابعاد ساختمان و ارتفاع مفید | منبع حرارت کوره و چیدمان |
اجزای ماشین
اجزای کلیدی از برندهای بینالمللی مانند Gema، Nordson و Wagner برای واحدهای تفنگ پودر دستی موجود است (قابل تنظیم بر اساس مشخصات مشتری). همین امر برای مشعلهای کوره (Riello، Weishaupt، Maxon)، فنهای کوره و غرفه (ebm-papst، Ziehl-Abegg)، کارتریج غرفه و فیلترهای نهایی (Camfil، Freudenberg Viledon)، کنترلهای کوره (Siemens، Allen-Bradley، Mitsubishi Electric)، مواد شیمیایی پیشتصفیه (Henkel Bonderite، Chemetall) و ثبتکنندههای داده دما برای پروفایلسازی کوره (Datapaq از Fluke Process Instruments) نیز صدق میکند.
مراجع کاربرد
کاربران معمولی پوششدهندگان شغلی و سازندگان هستند که به دروازهها و نردهها، سازهها و قابهای فولادی، حفاظها و پوششهای ماشینآلات، تریلرها و قطعات کشاورزی، رینگهای آلیاژی و آلومینیوم معماری در تولیدات کوتاه، نمونههای اولیه و دستههای قطعات یدکی میپردازند.
تعهد مهندسی
هر خط بر اساس یک مشخصات عملکردی مکتوب مهندسی میشود. سرعت خط، پروفایل پخت، ضخامت فیلم و سطح انتشار در قرارداد ذکر میشود و در اجرای آزمایشی کارخانه روی قطعه خودتان پیش از حمل نشان داده میشود. یک تیم مهندسی کل زنجیره را مالک است — پیشتصفیه، اعمال، پخت، انتقال و کنترل انتشار — بنابراین توازنها بین آنها روی تخته رسم حل میشود، نه روی کف کارخانه شما.
خدمات و تحویل
پیکربندیهای استاندارد در ۳۰ تا ۶۰ روز ارسال میشوند با گارانتی ۱۲ ماهه کل ماشین و ۳۶ ماهه قطعات حیاتی. نصب در محل، راهاندازی و آموزش اپراتور در سراسر جهان موجود است، و تنظیم فرآیند و پشتیبانی قطعات یدکی برای طول عمر کاری خط ادامه مییابد.
پرسشهای متداول
چه زمانی یک خط پوشش پودری دستی انتخاب بهتری نسبت به خط خودکار است؟
زمانی دستی را انتخاب کنید که قطعات بسیار بزرگ یا پیچیده باشند، اندازهها بین کارها بسیار متفاوت باشد، حجم هفتگی محدود باشد یا رنگهای زیادی در دستههای کوچک استفاده شوند. یک سیستم دستهای همچنین به فضای کف بسیار کمتری نیاز دارد و تنها هنگام استفاده انرژی مصرف میکند. هزاران قطعه با اندازه مشابه در هر شیفت به یک خط خودکار اشاره دارد.
چه چیزی توان عملیاتی یک سیستم پوشش پودری دستهای را محدود میکند؟
کوره پخت معمولاً محدودیت است، زیرا اپراتور میتواند سریعتر از آنکه کوره پخت کند، پوشش دهد. هر بار نیاز به زمان گرمایش دارد بهعلاوه تقریباً ۱۲ دقیقه در دما برای ورق نازک و تا حدود ۳۰ دقیقه برای فولاد ۶ میلیمتری. کورهای که بیش از یک قفسه را در خود جای دهد، و یک کوره خشککن جداگانه، بیشتر انتظار را از بین میبرند.
آیا یک غرفه و کوره پوشش پودری دستی میتوانند پودر را بازیابی کنند؟
بله. یک ماژول کارتریج پاشش اضافی را جمع میکند، و تمیزکاری با پالس معکوس آن را برای استفاده مجدد بازمیگرداند، اما هر رنگ بازیابیشده به ماژول خود نیاز دارد. کارگاههایی با رنگهای زیاد معمولاً اجراهای کوتاه را بهصورت هدررفته اسپری میکنند و فقط رنگهای اصلی را بازیابی میکنند. اسپری دستی در حال حاضر بالاترین بازده انتقال در اولین پاس را در میان تمام آرایشهای تفنگ ارائه میدهد.
آیا یک خط دستی میتواند بعداً به یک خط پوشش پودری خودکار ارتقا یابد؟
بله، در صورتی که چیدمان برای آن برنامهریزی شده باشد. مراحل معمول عبارتاند از یک نوار نقاله سرپوشیده برقی بهجای ریل دستی، یک کوره پخت تونلی در خط، و سپس رسیپروکاتورها با تفنگهای خودکار و تشخیص قطعه در غرفه. MUSI Technology خطوط دستی را با ارتفاع ریل و موقعیت کوره طوری چیدمان میکند که این مراحل قابل افزودن باشند.
یک دستگاه پودرپاش دستی به چند اپراتور و چه مقدار هوا نیاز دارد؟
یک غرفه بچ معمولاً یک یا دو تفنگ را همزمان در حال استفاده دارد، بنابراین تعداد نیرو بر اساس تعداد تفنگها بهعلاوه کار آویز کردن و تخلیه تعیین میشود. هر واحد تفنگ دستی تا حدود ۸ نانومتر مکعب بر ساعت هوای فشرده تمیز و خشک در فشار ۶ تا ۱۰ بار مصرف میکند، با روغن حداکثر ۰٫۱ میلیگرم بر متر مکعب؛ تمیزکاری پالسی کارتریج به این تقاضا اضافه میشود.