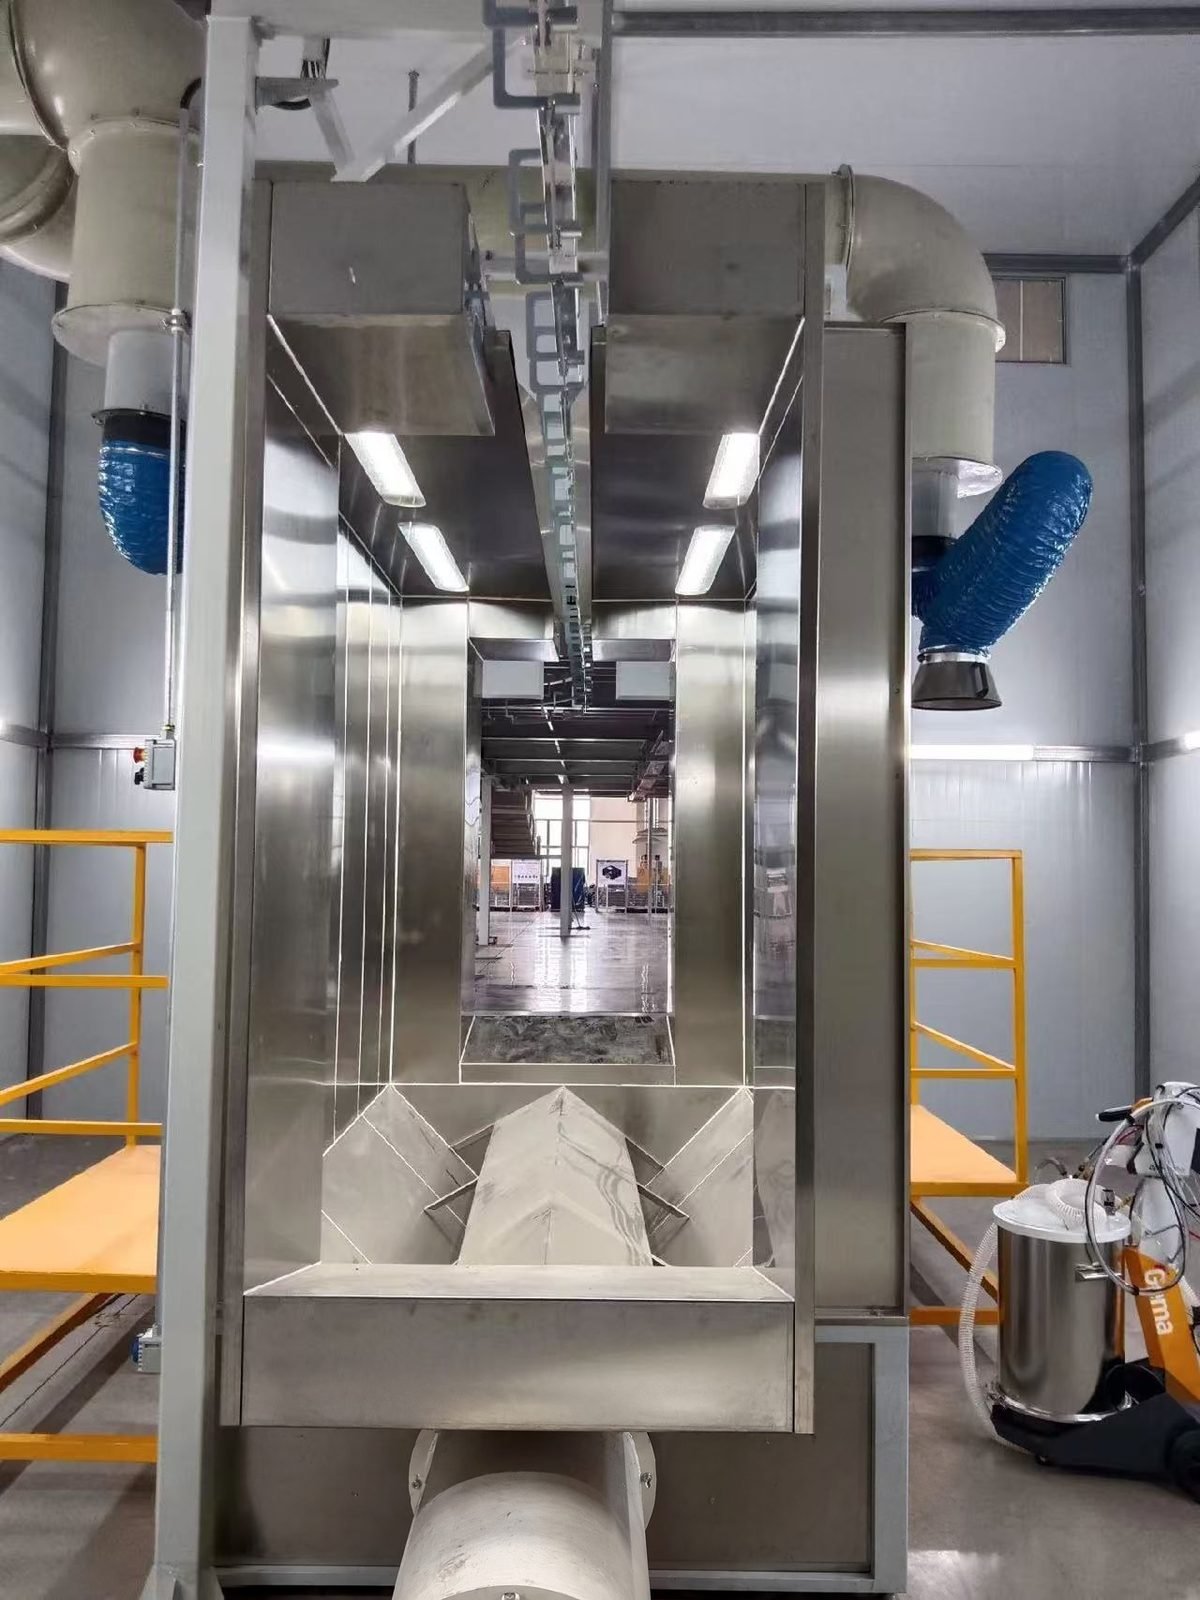
Ручная линия порошковой окраски
Ручная линия порошковой окраски — это система порошковой окраски периодического действия для контрактных цехов и производителей мелкосерийной продукции: моечная или дробеструйная камера, камера порошковой окраски с картриджными фильтрами и одной или двумя ручными пушками, а также камерная печь для отверждения при температуре объекта 180-200 °C.
Создана для мастерских, которым нужна система порошковой окраски для мелких партий крупных, тяжёлых или разнообразных металлических деталей во множестве цветов, где ручная конвейерная линия (подвесной рельс с ручным толканием) и камерная печь обеспечивают большую гибкость, чем конвейер с фиксированной скоростью.
Технические характеристики
Приведённые ниже значения являются типичными диапазонами для данного типа оборудования. Параметры вашей линии фиксируются в письменной спецификации после анализа ваших деталей, производительности и площадки.
| Планировка линии | Загрузка, ручная мойка или дробеструйная обработка, сушка, ручная камера порошковой окраски, камерная печь отверждения, охлаждение, разгрузка; детали перемещаются вручную по рельсу или на тележке |
|---|---|
| Пушки в камере | Одновременно используются одна или две ручные пушки |
| Подача воздуха на ручной пушечный блок | Вход 6-10 бар, рабочее давление около 5,5 бар; максимум 8 Нм³/ч на пушечный блок |
| Качество сжатого воздуха | Масло 0,1 мг/м³ или менее, пары воды 1,3 г/м³ или менее (примерно класс 2 по маслу, класс 4 по воде согласно ISO 8573-1) |
| Выход порошка на пистолет (ориентировочные значения) | 85-395 г/мин в зависимости от объёма воздуха и настройки выхода |
| Скорость воздуха в проёме камеры | Около 0,4-0,5 м/с (80-100 фут/мин) для камеры периодического действия; не менее 0,3 м/с (60 фут/мин) для электростатического распыления согласно OSHA 1910.107 |
| Очистка картриджного фильтра | Обратный импульс сжатого воздуха при давлении около 2,8-4,1 бар (40-60 psi) примерно каждые 90 с; срок службы картриджа 6-18 месяцев в зависимости от использования |
| Толщина плёнки | 50-75 мкм (2-3 мил) — обычная целевая величина; 60-90 мкм в паспортах порошковых материалов |
| График отверждения (температура объекта) | 12–24 мин при 180 °C или 8–16 мин при 200 °C для стандартного полиэстера, согласно паспорту порошка |
| Время при температуре отверждения в зависимости от массы детали | Около 12 мин для тонкого листа, до примерно 30 мин для стали толщиной 6 мм (1/4 дюйма) |
| Температуры печи | Сушка около 121 °C (250 °F); отверждение около 204 °C (400 °F) по заданию температуры воздуха |
Конфигурация линии
- Участок ручной предварительной обработки: станция мойки с распылительной штангой и сливом или дробеструйная камера для удаления окалины и ржавчины
- Печь сушки или общая камерная печь, когда бюджет или пространство ограничены
- Ручная камера напыления порошка с модулем картриджного фильтра с импульсной очисткой и финальным фильтром
- Ручная установка электростатического распыления с псевдоожиженным бункером или подачей из короба
- Камерная (коробчатая) печь отверждения с изолированными панелями, рециркуляционным вентилятором и удлинителем рельса или тележечным путём через дверь
- Ручной толкаемый подвесной рельс с двутавровой балкой или закрытым рельсовым путём со стрелками, либо напольные тележки
Ручная, полуавтоматическая или автоматическая линия порошковой окраски: что подходит для вашего объёма?
Ручная конвейерная линия порошковой окраски подходит для малых объёмов, крупных или нестандартных деталей и частой смены цвета; автоматическая линия подходит для тысяч однотипных деталей за смену. Полуавтоматическая линия занимает промежуточное положение, сохраняя ручное распыление на приводном конвейере.
| Критерий | Ручная (камерная) линия | Полуавтоматическая линия | Автоматическая линия |
|---|---|---|---|
| Транспортировка деталей | Толкаемый вручную рельс или тележки | Приводной подвесной конвейер | Приводной монорельсовый или толкающий конвейер |
| Нанесение порошка | Оператор с одним или двумя ручными пистолетами | Операторы с ручными пистолетами по мере прохождения деталей | Автоматические пистолеты на возвратно-поступательных механизмах плюс ручная подкраска |
| Печи | Камерные печи с загрузкой партиями | Туннельные печи на конвейере | Туннельные печи с размером как скорость x время выдержки |
| Подходит для | Очень крупные или сложные детали, широкий разброс размеров, ограниченный недельный объем | Средние объемы смешанных деталей | Тысячи деталей одинакового размера за смену |
| Эффективность переноса с первого прохода | Наивысшая: оператор наводит пистолет, примерно на 20 пунктов выше автоматических пистолетов | Как при ручном | Около 25-60 % в зависимости от формы детали, плюс около 10 пунктов при срабатывании пистолета |
| Смена цвета | Быстрая настройка; распыление в отходы или один картриджный модуль на восстановленный цвет | Как вручную, или циклонная камера | 12-15 мин на камерах быстрой смены цвета, 30-45 мин на старых картриджных камерах |
| Ограничение пропускной способности | Загрузки печи за смену и темп оператора | Темп оператора у камеры | Скорость конвейера x плотность подвесов |
| Площадь пола | Наименьшая занимаемая площадь | Средний | Наибольшая занимаемая площадь |
| Опубликованный ценовой ориентир (этот сайт) | По запросу | От примерно 45 000 долларов США за компактную линию | 200 000–600 000 долларов США стандартная; 600 000–2 000 000 долларов США высокопроизводительная |
Сколько длится один цикл партии на ручной линии порошковой окраски?
Один цикл партии определяется главным образом печью: время нагрева плюс время отверждения по техническому паспорту порошка, после чего следует охлаждение. В таблице приведены справочные значения с источниками для каждого этапа; время загрузки и напыления зависит от деталей и не приводится в виде чисел.
| Этап процесса | Что происходит | Опорное значение |
|---|---|---|
| Загрузить детали | Подвесьте детали на заземлённые крюки или стеллажи на рельсе либо на тележку | Сопротивление заземлению ниже 1 мегома |
| Предварительно обработать детали | Очистка распылительной штангой и фосфатирование, промывка; или дробеструйная обработка | Комбинированная очистка/фосфатирование, промывка, сушка как базовая последовательность |
| Сушка | Удалить промывочную воду в печи | Около 121 °C (250 °F) температура воздуха в печи |
| Охладите перед нанесением покрытия | Дайте детали остыть, чтобы порошок не расплавился при контакте | Деталь при температуре около 52 °C (125 °F) или ниже |
| Покрытие | Ручной пистолет с перекрытием около 50 % между проходами | Плёнка 50-75 µm; расстояние от пистолета до детали 200-300 mm |
| Отверждение, тонкий лист | Задвиньте стеллаж в камерную печь и выдержите при температуре | Около 12 мин при температуре отверждения; в техническом паспорте 8-16 мин при температуре объекта 200 °C |
| Отверждение, массивные сечения | Более длительный нагрев перед началом выдержки | До примерно 30 мин для стали 6 мм |
| Охлаждение и разгрузка | Вытяните стеллаж на ветку охлаждения, затем снимите с крюка | Тонкий лист 5-10 мин; более толстые детали дольше |
Что следует указать в запросе для ручной линии порошковой окраски?
Семь пунктов позволяют поставщику определить размер камеры, печи и рельса без догадок; в правом столбце показано, что определяет каждый пункт.
| Пункт для указания | Пример того, как его указать | Что он определяет |
|---|---|---|
| Самая крупная деталь | Длина x ширина x высота | Проём камеры, внутренний размер печи, высота рельса |
| Самая тяжёлая деталь и нагрузка на стеллаж | кг на крюк и на раму | Секция рельса, тележки и под печи или трек |
| Материал и толщина | Сталь, оцинкованная или алюминий; толщина стенки | Химия предварительной обработки и время выхода печи на режим |
| Производительность | Детали или рамы за смену, смен в день | Количество загрузок печи, объём печи, количество рельсовых ответвлений |
| Цвета | Количество цветов и переключений в день; рекуперация или распыление в отход | Тип фильтра камеры и количество картриджных модулей |
| Входящая поверхность | Масло, ржавчина, прокатная окалина, старая краска | Моечная камера, дробеструйная камера или обе |
| Энергия и площадка | Природный газ, СУГ или электричество; напряжение питания; размер здания и высота до потолка | Источник тепла печи и компоновка |
Компоненты машины
Ключевые компоненты доступны от международных брендов, таких как Gema, Nordson и Wagner для блоков ручных порошковых пистолетов (конфигурируемых по спецификации заказчика). То же самое относится к горелкам печи (Riello, Weishaupt, Maxon), вентиляторам печи и камеры (ebm-papst, Ziehl-Abegg), картриджным и финишным фильтрам камеры (Camfil, Freudenberg Viledon), системам управления печью (Siemens, Allen-Bradley, Mitsubishi Electric), химии предварительной обработки (Henkel Bonderite, Chemetall) и регистраторам температурных данных для профилирования печи (Datapaq от Fluke Process Instruments).
Примеры применения
Типичные пользователи — это подрядчики по окраске и производители металлоконструкций, изготавливающие ворота и ограждения, стальные конструкции и каркасы, защитные кожухи и корпуса машин, прицепы и сельскохозяйственные детали, легкосплавные диски, архитектурный алюминий малыми сериями, прототипы и партии запасных частей.
Инженерные обязательства
Каждая линия проектируется в соответствии с письменной спецификацией рабочих характеристик. Скорость линии, профиль отверждения, толщина покрытия и уровень выбросов указываются в договоре и демонстрируются на вашей собственной детали во время заводских испытаний перед отгрузкой. Одна инженерная команда отвечает за всю цепочку — подготовку поверхности, нанесение, отверждение, транспортировку и контроль выбросов — поэтому компромиссы между ними решаются на чертежной доске, а не на вашем заводском полу.
Обслуживание и поставка
Стандартные конфигурации отгружаются в течение 30-60 дней с гарантией 12 месяцев на всю машину и 36 месяцев на критические компоненты. Установка на месте, пусконаладка и обучение операторов доступны по всему миру, а настройка процессов и поддержка запасных частей продолжаются в течение всего срока службы линии.
Часто задаваемые вопросы
Когда ручная линия порошковой окраски является лучшим выбором, чем автоматическая?
Выбирайте ручную, когда детали очень крупные или сложные, размеры сильно различаются от заказа к заказу, недельный объём ограничен или используется много цветов малыми партиями. Партийная система также требует гораздо меньше производственной площади и потребляет энергию только при использовании. Тысячи деталей одинакового размера за смену указывают на необходимость автоматической линии.
Что ограничивает производительность партийной системы порошковой окраски?
Обычно ограничением является печь отверждения, поскольку оператор может наносить покрытие быстрее, чем печь может отверждать. Каждой загрузке требуется время на подъём температуры плюс примерно 12 минут при температуре для тонкого листа и до примерно 30 минут для стали толщиной 6 мм. Печь, вмещающая более одной рамы, и отдельная печь сушки устраняют большую часть ожидания.
Могут ли ручная камера порошковой окраски и печь рекуперировать порошок?
Да. Картриджный модуль собирает избыточное распыление, а очистка обратными импульсами возвращает его для повторного использования, но для каждого рекуперируемого цвета требуется свой модуль. Цеха с множеством цветов обычно распыляют короткие партии в отход и рекуперируют только основные цвета. Ручное распыление уже обеспечивает наивысшую эффективность переноса с первого прохода среди всех вариантов расположения пистолетов.
Можно ли ручную линию позже модернизировать до автоматической линии порошковой окраски?
Да, если планировка предусмотрена для этого. Обычные этапы — это механизированный подвесной конвейер вместо ручной толкающей рельсовой системы, туннельная печь отверждения в линии, затем возвратно-поступательные механизмы с автоматическими распылителями и обнаружением деталей в камере. MUSI Technology проектирует ручные линии с выбранной высотой рельса и положением печи, чтобы эти этапы можно было добавить.
Сколько операторов и сколько воздуха требуется ручной установке для порошковой окраски?
В камере периодического действия обычно одновременно используются один или два распылителя, поэтому количество персонала зависит от числа распылителей плюс работы по навешиванию и снятию. Каждый ручной распылительный блок потребляет до примерно 8 Нм³/ч чистого сухого сжатого воздуха при 6-10 бар, с содержанием масла не выше 0,1 мг/м³; импульсная очистка картриджей увеличивает эту потребность.