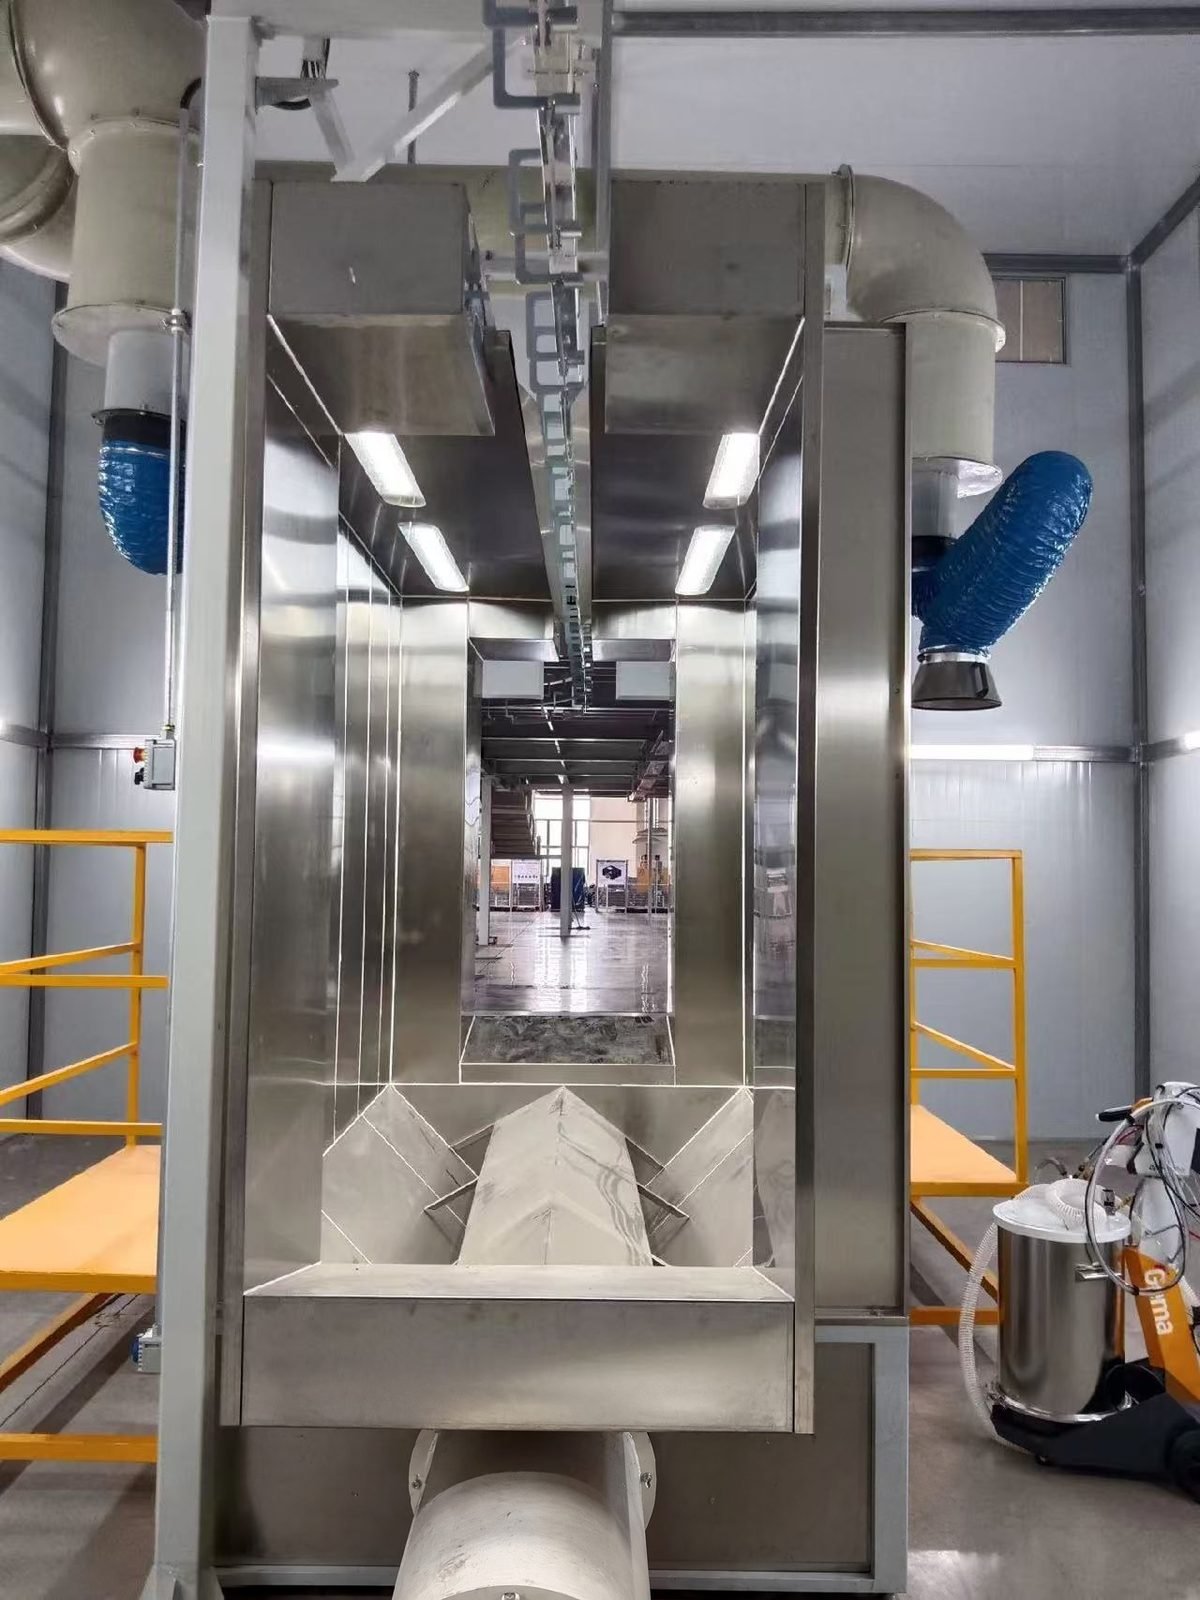
Linea manuale di verniciatura a polvere
Una linea manuale di verniciatura a polvere è un sistema di verniciatura a polvere a lotti per officine conto terzi e produttori di piccoli lotti: una cabina di lavaggio o sabbiatura, una cabina di verniciatura a polvere con filtri a cartuccia e una o due pistole manuali, e un forno a camera per la polimerizzazione a 180-200 °C di temperatura dell'oggetto.
Progettata per officine che necessitano di un sistema di verniciatura a polvere per piccoli lotti di parti metalliche grandi, pesanti o varie in molti colori, dove una linea manuale a trasportatore (binario aereo spinto a mano) e un forno a camera offrono maggiore flessibilità rispetto a un trasportatore a velocità fissa.
Specifiche tecniche
I valori seguenti sono intervalli tipici per questo tipo di apparecchiatura. I dati della vostra linea sono fissati nella specifica scritta dopo che avremo esaminato i vostri pezzi, la produzione e il sito.
| Layout della linea | Carico, lavaggio o sabbiatura manuale, asciugatura, cabina di verniciatura a polvere manuale, forno di polimerizzazione a camera, raffreddamento, scarico; pezzi movimentati a mano su binario o carrello |
|---|---|
| Pistole nella cabina | Una o due pistole manuali in uso contemporaneamente |
| Alimentazione aria unità pistola manuale | 6-10 bar in ingresso, funzionamento a circa 5,5 bar; massimo 8 Nm³/h per unità pistola |
| Qualità dell'aria compressa | Olio 0,1 mg/m³ o meno, vapore acqueo 1,3 g/m³ o meno (circa ISO 8573-1 classe olio 2, classe acqua 4) |
| Portata di polvere per pistola (valori indicativi) | 85-395 g/min a seconda del volume d'aria e dell'impostazione di portata |
| Velocità frontale della cabina | Circa 0,4-0,5 m/s (80-100 ft/min) per una cabina a lotti; non inferiore a 0,3 m/s (60 ft/min) per spruzzatura elettrostatica secondo OSHA 1910.107 |
| Pulizia del filtro a cartuccia | Controimpulso di aria compressa a circa 2,8-4,1 bar (40-60 psi) all'incirca ogni 90 s; durata della cartuccia 6-18 mesi a seconda dell'uso |
| Spessore del film | 50-75 µm (2-3 mil) obiettivo comune; 60-90 µm sulle schede tecniche delle polveri |
| Ciclo di polimerizzazione (temperatura dell'oggetto) | 12-24 min a 180 °C o 8-16 min a 200 °C per un poliestere standard, secondo la scheda tecnica della polvere |
| Tempo alla temperatura di polimerizzazione in base alla massa del pezzo | Circa 12 min per lamiera sottile, fino a circa 30 min per acciaio da 6 mm (1/4 in) |
| Temperature del forno | Asciugatura a circa 121 °C (250 °F); polimerizzazione a circa 204 °C (400 °F) set point aria |
Configurazione della linea
- Baia di pretrattamento manuale: stazione di lavaggio con lancia a spruzzo e scarico, o una cabina di sabbiatura per scaglie e ruggine
- Forno di asciugatura, o un forno a camera condiviso dove il budget o lo spazio sono limitati
- Cabina di verniciatura a polvere manuale con modulo filtro a cartuccia pulito a impulsi e filtro finale
- Unità pistola elettrostatica manuale con tramoggia di fluidizzazione o alimentazione a cassetta
- Forno di polimerizzazione a lotti (a cassetta) con pannelli isolati, ventilatore di ricircolo ed estensione della rotaia o binario per carrello attraverso la porta
- Trave a I sopraelevata a spinta manuale o rotaia a binario chiuso con scambi, oppure carrelli a pavimento
Linea di verniciatura a polvere manuale, semiautomatica o automatica: quale si adatta al tuo volume?
Una linea di verniciatura a polvere a trasportatore manuale si adatta a volumi ridotti, pezzi grandi o di forma irregolare e frequenti cambi di colore; una linea automatica si adatta a migliaia di pezzi simili per turno. Una linea semiautomatica si colloca tra le due, mantenendo la spruzzatura manuale su un trasportatore motorizzato.
| Criterio | Linea manuale (a lotti) | Linea semiautomatica | Linea automatica |
|---|---|---|---|
| Trasporto dei pezzi | Rotaia a spinta manuale o carrelli | Trasportatore aereo motorizzato | Monorotaia motorizzata o trasportatore power-and-free |
| Applicazione a polvere | Operatore con una o due pistole manuali | Operatori con pistole manuali al passaggio dei pezzi | Pistole automatiche su reciprocatori più ritocco manuale |
| Forni | Forni a camera caricati a lotti | Forni a tunnel sul trasportatore | Forni a tunnel dimensionati come velocità x tempo di permanenza |
| Adatto per | Parti molto grandi o complesse, ampia variazione di dimensioni, volume settimanale limitato | Volumi medi di parti miste | Migliaia di parti di dimensioni simili per turno |
| Efficienza di trasferimento al primo passaggio | Massimo: l'operatore punta la pistola, circa 20 punti sopra le pistole automatiche | Come manuale | Circa 25-60 % a seconda della forma del pezzo, più circa 10 punti con l'attivazione della pistola |
| Cambio di colore | Configurazione rapida; spruzzare a scarto o un modulo cartuccia per colore recuperato | Come manuale, o cabina a ciclone | 12-15 min su cabine a cambio colore rapido, 30-45 min su cabine a cartuccia più vecchie |
| Limite di produttività | Carichi forno per turno e ritmo dell'operatore | Ritmo dell'operatore alla cabina | Velocità del trasportatore x densità dei ganci |
| Spazio a pavimento | Ingombro minimo | Medio | Ingombro massimo |
| Guida ai prezzi pubblicata (questo sito) | Su richiesta | Da circa 45.000 USD per una linea compatta | 200.000-600.000 USD standard; 600.000-2.000.000 USD ad alta produttività |
Quanto dura un ciclo batch su una linea manuale di verniciatura a polvere?
Un ciclo batch è determinato principalmente dal forno: tempo di salita in temperatura più il tempo di cottura indicato nella scheda tecnica della polvere, seguito dal raffreddamento. La tabella fornisce valori di riferimento documentati per ogni fase; i tempi di carico e di spruzzatura dipendono dai pezzi e non sono indicati come numeri.
| Fase del processo | Cosa succede | Valore di riferimento |
|---|---|---|
| Caricare i pezzi | Appendere i pezzi su ganci o rastrelliere messi a terra sulla rotaia, o su un carrello | Resistenza verso terra inferiore a 1 megohm |
| Pretrattare i pezzi | Pulire con lancia a spruzzo e fosfatare, risciacquare; oppure sabbiare | Sequenza di base: pulizia/fosfatazione combinata, risciacquo, asciugatura |
| Asciugatura | Eliminare l'acqua di risciacquo nel forno | Circa 121 °C (250 °F) aria del forno |
| Raffreddare prima della verniciatura | Lasciare raffreddare il pezzo affinché la polvere non si fonda al contatto | Pezzo a o sotto circa 52 °C (125 °F) |
| Strato | Pistola manuale con circa 50 % di sovrapposizione tra le passate | Film di 50-75 µm; pistola-pezzo 200-300 mm |
| Cottura, lamiera sottile | Spingere il supporto nel forno a camera e mantenere in temperatura | Circa 12 min alla temperatura di polimerizzazione; scheda tecnica 8-16 min a 200 °C di temperatura dell'oggetto |
| Polimerizzazione, sezioni spesse | Tempo di riscaldamento più lungo prima dell'inizio del tempo di mantenimento | Fino a circa 30 min per acciaio da 6 mm |
| Raffreddare e scaricare | Estrarre il supporto verso un ramo di raffreddamento, poi sganciare | Lamiera sottile 5-10 min; parti più spesse più a lungo |
Cosa si dovrebbe specificare in una richiesta per una linea manuale di verniciatura a polvere?
Sette elementi permettono a un fornitore di dimensionare stand, forno e binario senza congetture; la colonna di destra mostra cosa determina ciascun elemento.
| Elemento da indicare | Esempio di come indicarlo | Cosa determina |
|---|---|---|
| Parte più grande | Lunghezza x larghezza x altezza | Apertura dello stand, dimensioni interne del forno, altezza del binario |
| Parte più pesante e carico del supporto | kg per gancio e per rastrelliera | Sezione rotaia, carrelli e pavimento o binario del forno |
| Materiale e spessore | Acciaio, zincato o alluminio; spessore della parete | Chimica di pretrattamento e tempo di avviamento del forno |
| Produzione | Pezzi o rastrelliere per turno, turni al giorno | Numero di carichi del forno, volume del forno, numero di diramazioni rotaia |
| Colori | Numero di colori e cambi al giorno; recupero o spruzzo a perdere | Tipo di filtro cabina e numero di moduli cartuccia |
| Superficie in ingresso | Olio, ruggine, scaglia di laminazione, vecchia vernice | Cabina di lavaggio, sala di sabbiatura o entrambe |
| Energia e sito | Gas naturale, GPL o elettricità; tensione di alimentazione; dimensioni dell'edificio e altezza libera | Fonte di calore del forno e layout |
Componenti della macchina
I componenti chiave sono disponibili da marchi internazionali come Gema, Nordson e Wagner per unità pistola a polvere manuali (configurabili secondo le specifiche del cliente). Lo stesso vale per i bruciatori del forno (Riello, Weishaupt, Maxon), i ventilatori del forno e della cabina (ebm-papst, Ziehl-Abegg), le cartucce della cabina e i filtri finali (Camfil, Freudenberg Viledon), i controlli del forno (Siemens, Allen-Bradley, Mitsubishi Electric), la chimica di pretrattamento (Henkel Bonderite, Chemetall) e i registratori di dati di temperatura per la profilatura del forno (Datapaq di Fluke Process Instruments).
Riferimenti dell'applicazione
Gli utenti tipici sono verniciatori conto terzi e fabbricanti che trattano cancelli e ringhiere, strutture e telai in acciaio, carter e involucri per macchinari, rimorchi e parti agricole, cerchi in lega, alluminio architettonico in piccole serie, prototipi e lotti di pezzi di ricambio.
Impegno ingegneristico
Ogni linea è progettata in base a una specifica di prestazione scritta. Velocità di linea, profilo di cura, spessore del film e livello di emissioni sono indicati nel contratto e dimostrati sul vostro pezzo durante la prova in fabbrica prima della spedizione. Un unico team di ingegneria gestisce l'intera catena — pretrattamento, applicazione, cura, trasporto e controllo delle emissioni — così i compromessi tra essi vengono risolti sul tavolo da disegno, non sul pavimento della vostra fabbrica.
Servizio e consegna
Le configurazioni standard vengono spedite in 30-60 giorni con una garanzia di 12 mesi sull'intera macchina e 36 mesi sui componenti critici. Installazione in loco, messa in servizio e formazione degli operatori sono disponibili in tutto il mondo, e la messa a punto dei processi e il supporto per i pezzi di ricambio continuano per tutta la vita operativa della linea.
Domande frequenti
Quando una linea manuale di verniciatura a polvere è la scelta migliore rispetto a una automatica?
Scegliere la modalità manuale quando i pezzi sono molto grandi o complessi, le dimensioni variano ampiamente da un lavoro all'altro, il volume settimanale è limitato o si utilizzano molti colori in piccoli lotti. Un sistema a lotti richiede anche molto meno spazio a pavimento e consuma energia solo quando viene utilizzato. Migliaia di pezzi di dimensioni simili per turno indicano invece una linea automatica.
Cosa limita la produttività di un sistema di verniciatura a polvere a lotti?
Il forno di polimerizzazione è il limite abituale, perché un operatore può verniciare più velocemente di quanto il forno possa polimerizzare. Ogni carico richiede un tempo di riscaldamento più circa 12 minuti a temperatura per la lamiera sottile e fino a circa 30 minuti per l'acciaio da 6 mm. Un forno che contiene più di un carrello, e un forno di essiccazione separato, eliminano gran parte dell'attesa.
Una cabina e un forno manuali per verniciatura a polvere possono recuperare la polvere?
Sì. Un modulo a cartuccia raccoglie la sovraspruzzatura, e la pulizia a impulsi inversi la fa ricadere per il riutilizzo, ma ogni colore recuperato necessita del proprio modulo. Le officine con molti colori di solito spruzzano le piccole serie a perdere e recuperano solo i colori principali. La spruzzatura manuale offre già la più alta efficienza di trasferimento al primo passaggio rispetto a qualsiasi configurazione di pistola.
Una linea manuale può essere aggiornata successivamente a una linea automatica di verniciatura a polvere?
Sì, se il layout è progettato per questo. I passaggi abituali sono un trasportatore aereo motorizzato al posto della rotaia a spinta manuale, un forno di polimerizzazione a tunnel in linea, poi reciprocatori con pistole automatiche e rilevamento dei pezzi nella cabina. MUSI Technology progetta linee manuali con altezza della rotaia e posizione del forno scelte in modo che questi passaggi possano essere aggiunti.
Quanti operatori e quanta aria serve a una macchina manuale per rivestimento a polvere?
Una cabina a lotti normalmente ha una o due pistole in uso contemporaneamente, quindi il personale segue il numero di pistole più il lavoro di appendimento e scarico. Ogni unità pistola manuale consuma fino a circa 8 Nm³/h di aria compressa pulita e asciutta a 6-10 bar, con olio non superiore a 0,1 mg/m³; la pulizia a impulsi delle cartucce aumenta questa richiesta.