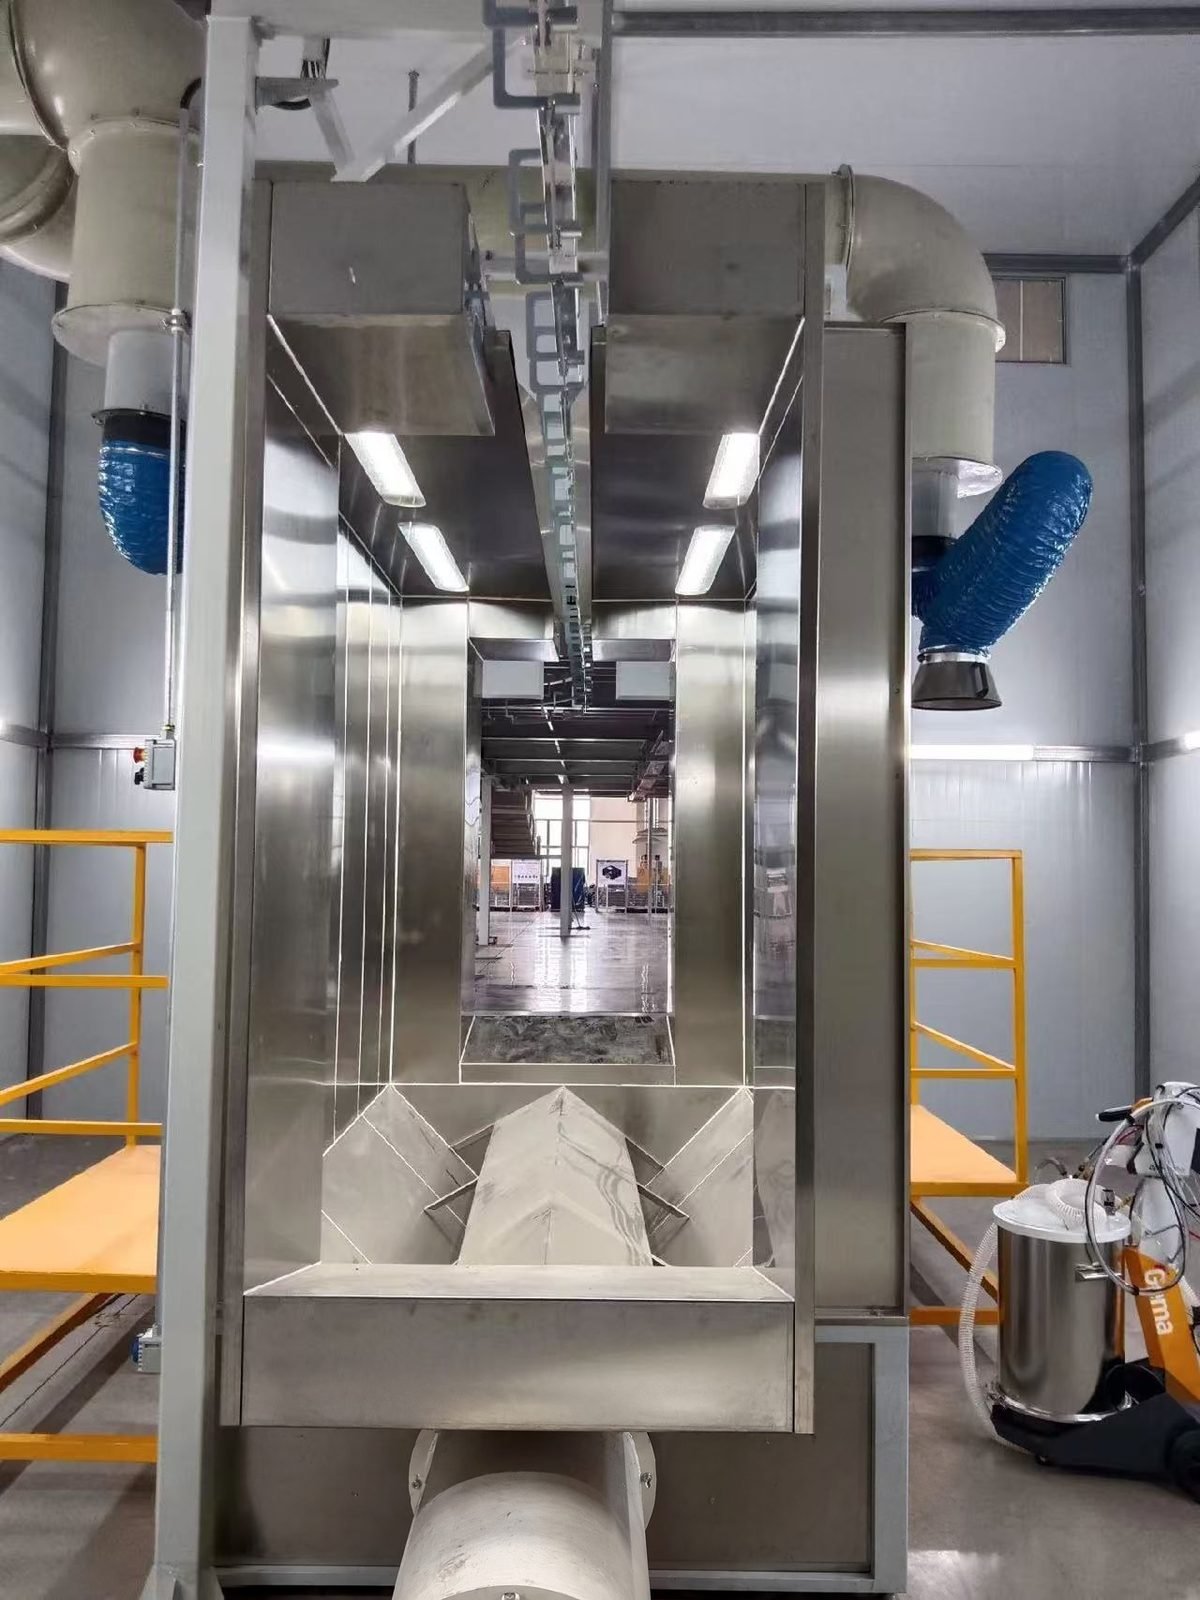
خط الطلاء بالمسحوق اليدوي
خط طلاء المسحوق اليدوي هو نظام طلاء مسحوق بالدفعات لورش العمل والمصنّعين ذوي الدفعات الصغيرة: منطقة غسل أو سفع، وكابينة مسحوق بمرشح خرطوشي مع مسدس يدوي واحد أو اثنين، وفرن صندوقي للتصلّب عند درجة حرارة الجسم 180-200 °C.
مصمّم للورش التي تحتاج إلى نظام طلاء مسحوق لدفعات صغيرة من الأجزاء المعدنية الكبيرة أو الثقيلة أو المتنوعة بألوان كثيرة، حيث يمنح خط النقل اليدوي (سكة علوية تُدفع يدويًا) وفرن الدفعات مرونة أكبر من الناقل بسرعة ثابتة.
المواصفات الفنية
القيم أدناه هي نطاقات نموذجية لهذا النوع من المعدات. أما أرقام خطك فتُحدد في المواصفات المكتوبة بعد مراجعتنا لأجزائك ومخرجاتك وموقعك.
| تخطيط الخط | التحميل، غسل أو سفع يدوي، تجفيف، كابينة مسحوق يدوية، فرن تصلّب بالدفعات، تبريد، تفريغ؛ تُنقل الأجزاء يدويًا على سكة أو عربة |
|---|---|
| المسدسات في الكابينة | يُستخدم مسدس يدوي واحد أو اثنان في وقت واحد |
| إمداد الهواء لوحدة المسدس اليدوي | دخل 6-10 bar، التشغيل عند حوالي 5.5 bar؛ بحد أقصى 8 Nm³/h لكل وحدة مسدس |
| جودة الهواء المضغوط | الزيت 0.1 mg/m³ أو أقل، بخار الماء 1.3 g/m³ أو أقل (حوالي ISO 8573-1 فئة الزيت 2، فئة الماء 4) |
| إخراج المسحوق لكل مسدس (قيم إرشادية) | 85-395 g/min حسب حجم الهواء وإعداد الإخراج |
| سرعة وجه الكابينة | حوالي 0.4-0.5 m/s (80-100 ft/min) لكابينة الدفعات؛ لا تقل عن 0.3 m/s (60 ft/min) للرش الكهروستاتيكي وفقًا لـ OSHA 1910.107 |
| تنظيف مرشح الخرطوشة | نبضة عكسية من الهواء المضغوط عند حوالي 2.8-4.1 bar (40-60 psi) كل 90 ثانية تقريبًا؛ عمر الخرطوشة 6-18 شهرًا حسب الاستخدام |
| سماكة الطبقة | 50-75 µm (2-3 mil) هدف شائع؛ 60-90 µm في أوراق بيانات المسحوق |
| جدول التصليد (درجة حرارة الجسم) | 12-24 دقيقة عند 180 °C أو 8-16 دقيقة عند 200 °C للبوليستر القياسي، وفقًا لورقة بيانات المسحوق |
| الوقت عند درجة حرارة المعالجة حسب كتلة الجزء | حوالي 12 دقيقة للصفائح الرقيقة، وحتى حوالي 30 دقيقة للفولاذ بسماكة 6 مم (1/4 بوصة) |
| درجات حرارة الفرن | التجفيف حوالي 121 °C (250 °F)؛ المعالجة حوالي 204 °C (400 °F) نقطة ضبط الهواء |
تكوين الخط
- منطقة المعالجة المسبقة اليدوية: محطة غسل بعصا رش مع مصرف، أو غرفة سفع لإزالة القشور والصدأ
- فرن التجفيف، أو فرن صندوقي مشترك عندما تكون الميزانية أو المساحة محدودة
- كابينة مسحوق يدوية مع وحدة مرشح خرطوشي منظفة بالنبض ومرشح نهائي
- وحدة مسدس إلكتروستاتيكي يدوي مع قمع تمييع أو تغذية صندوقية
- فرن معالجة بالدفعات (صندوقي) بألواح معزولة ومروحة إعادة تدوير وامتداد سكة أو مسار عربات عبر الباب
- سكة عارضة I معلقة مدفوعة يدوياً أو سكة مسار مغلقة مع مفاتيح تحويل، أو عربات أرضية
خط طلاء مسحوق يدوي أو شبه آلي أو آلي: أيهما يناسب حجم إنتاجك؟
خط طلاء مسحوق بناقل يدوي يناسب الأحجام المنخفضة والقطع الكبيرة أو غير المنتظمة الشكل وتغييرات الألوان المتكررة؛ أما الخط الآلي فيناسب آلاف القطع المتشابهة في الوردية الواحدة. ويقع الخط شبه الآلي بينهما، إذ يحافظ على الرش اليدوي على ناقل مزوّد بالطاقة.
| المعيار | خط يدوي (دفعات) | خط شبه آلي | خط آلي |
|---|---|---|---|
| نقل القطع | سكة مدفوعة يدوياً أو عربات | ناقل علوي مُشغَّل بالطاقة | ناقل أحادي السكة مُشغَّل بالطاقة أو ناقل مُشغَّل ومجاني |
| تطبيق المسحوق | مشغّل بمسدس يدوي واحد أو اثنين | مشغّلون بمسدسات يدوية أثناء مرور الأجزاء | مسدسات آلية على أجهزة ترددية بالإضافة إلى لمسات يدوية |
| الأفران | أفران صندوقية تُحمَّل على دفعات | أفران نفقية على الناقل | أفران النفق تُقاس بالسرعة × زمن البقاء |
| مناسب لـ | الأجزاء الكبيرة جدًا أو المعقدة، وتفاوت واسع في الأحجام، وحجم أسبوعي محدود | أحجام متوسطة من الأجزاء المختلطة | آلاف الأجزاء المتشابهة في الحجم لكل وردية |
| كفاءة النقل في التمريرة الأولى | الأعلى: يوجّه المشغّل المسدس، بنحو 20 نقطة أعلى من المسدسات الأوتوماتيكية | كما في اليدوي | حوالي 25-60 % حسب شكل الجزء، بالإضافة إلى حوالي 10 نقاط مع تشغيل المسدس |
| تغيير اللون | إعداد سريع؛ رشّ حتى الهدر أو وحدة خرطوشة واحدة لكل لون مُستعاد | كما في الدليل، أو كابينة إعصارية | 12-15 دقيقة على كبائن تغيير الألوان السريع، 30-45 دقيقة على كبائن الخراطيش الأقدم |
| حد الإنتاجية | أحمال الفرن لكل وردية وإيقاع المشغّل | إيقاع المشغّل عند الكابينة | سرعة الناقل × كثافة العلّاقات |
| مساحة الأرضية | أصغر مساحة | متوسط | أكبر مساحة |
| دليل الأسعار المنشور (هذا الموقع) | عند الاستفسار | من حوالي 45,000 دولار أمريكي لخط مدمج | 200,000-600,000 دولار أمريكي للخط القياسي؛ 600,000-2,000,000 دولار أمريكي للخط عالي الإنتاجية |
كم تستغرق دورة الدفعة الواحدة على خط الطلاء المسحوقي اليدوي؟
تُحدَّد دورة الدفعة الواحدة بشكل أساسي بواسطة الفرن: زمن التسخين بالإضافة إلى زمن التصليد المذكور في ورقة بيانات المسحوق، يليه التبريد. يوضح الجدول القيم المرجعية الموثقة لكل خطوة؛ أما زمن التحميل والرش فيعتمد على الأجزاء ولم يُذكر كأرقام.
| خطوة العملية | ما الذي يحدث | قيمة مرجعية |
|---|---|---|
| تحميل الأجزاء | علّق الأجزاء على خطافات أو حوامل مؤرضة على السكة، أو على عربة | مقاومة الأرضي أقل من 1 ميغا أوم |
| المعالجة الأولية للأجزاء | التنظيف بمسدس الرش والفوسفات، ثم الشطف؛ أو السفع الرملي | التنظيف/الفوسفات المدمج، ثم الشطف، والتجفيف كتسلسل أساسي |
| التجفيف | طرد ماء الشطف في الفرن | حوالي 121 °C (250 °F) هواء الفرن |
| اتركه ليبرد قبل الطلاء | اترك القطعة تبرد حتى لا ينصهر المسحوق عند التلامس | القطعة عند أو أقل من حوالي 52 °C (125 °F) |
| الطلاء | مسدس يدوي مع تداخل حوالي 50 % بين التمريرات | طبقة 50-75 µm؛ من المسدس إلى القطعة 200-300 mm |
| الإنضاج، صفيحة رقيقة | ادفع الرف إلى فرن الصندوق واحتفظ بدرجة الحرارة | حوالي 12 دقيقة عند درجة حرارة المعالجة؛ ورقة البيانات 8-16 دقيقة عند درجة حرارة الجسم 200 °C |
| المعالجة، المقاطع الثقيلة | فترة تسخين أطول قبل بدء زمن التثبيت | حتى حوالي 30 دقيقة للفولاذ بسماكة 6 مم |
| التبريد والتفريغ | اسحب الرف إلى فرع التبريد، ثم افصل الخطاف | الصفائح الرقيقة 5-10 دقائق؛ الأجزاء الأكثر سماكة تستغرق وقتًا أطول |
ما الذي يجب أن تحدده في استفسار عن خط طلاء مسحوق يدوي؟
سبعة عناصر تتيح للمورّد تحديد حجم الكشك والفرن والسكة دون تخمين؛ ويوضح العمود الأيمن ما يحدده كل عنصر.
| العنصر الواجب ذكره | مثال على كيفية ذكره | ما الذي يحدده |
|---|---|---|
| أكبر جزء | الطول × العرض × الارتفاع | فتحة الكشك، الحجم الداخلي للفرن، ارتفاع السكة |
| أثقل جزء وحمولة الحامل | كجم لكل خطاف ولكل رف | قسم السكة، العربات وأرضية الفرن أو المسار |
| المادة والسماكة | فولاذ، مجلفن أو ألومنيوم؛ سماكة الجدار | كيمياء المعالجة المسبقة ووقت تسخين الفرن |
| الإنتاج | الأجزاء أو الرفوف لكل وردية، الورديات لكل يوم | عدد حمولات الفرن، حجم الفرن، عدد فروع السكة |
| الألوان | عدد الألوان والتغييرات لكل يوم؛ الاسترجاع أو الرش إلى الفاقد | نوع فلتر الكابينة وعدد وحدات الخراطيش |
| السطح الداخل | زيت، صدأ، قشور الدرفلة، طلاء قديم | منطقة الغسيل أو غرفة السفع الرملي أو كلاهما |
| الطاقة والموقع | الغاز الطبيعي أو غاز البترول المسال أو الكهرباء؛ جهد التغذية؛ حجم المبنى والارتفاع الصافي | مصدر حرارة الفرن وتخطيطه |
مكونات الآلة
المكونات الرئيسية متاحة من علامات تجارية عالمية مثل Gema وNordson وWagner لوحدات مسدس المسحوق اليدوي (قابلة للتكوين وفق مواصفات العميل). وينطبق الشيء نفسه على شعلات الأفران (Riello، Weishaupt، Maxon)، ومراوح الأفران والكابينات (ebm-papst، Ziehl-Abegg)، وخراطيش الكابينة والفلاتر النهائية (Camfil، Freudenberg Viledon)، وأنظمة التحكم في الأفران (Siemens، Allen-Bradley، Mitsubishi Electric)، وكيمياء المعالجة المسبقة (Henkel Bonderite، Chemetall)، ومسجلات بيانات درجة الحرارة لرسم ملفات تعريف الأفران (Datapaq من Fluke Process Instruments).
مراجع التطبيقات
المستخدمون النموذجيون هم طلاءو الوظائف والمصنّعون الذين يتعاملون مع البوابات والدرابزين، والهياكل والإطارات الفولاذية، وحواجز الآلات وأغلفتها، والمقطورات والأجزاء الزراعية، والعجلات المصنوعة من السبائك، والألمنيوم المعماري في دفعات قصيرة، والنماذج الأولية ودفعات قطع الغيار.
الالتزام الهندسي
كل خط مُصمم وفق مواصفات أداء مكتوبة. سرعة الخط، ومنحنى المعالجة، وسماكة الطلاء، ومستوى الانبعاثات محددة في العقد ويتم إثباتها على القطعة الخاصة بكم في تجربة المصنع قبل الشحن. فريق هندسي واحد يملك السلسلة كاملة — المعالجة المسبقة، والتطبيق، والمعالجة، والنقل، والتحكم في الانبعاثات — لذا تُحسم المقايضات بينها على لوحة الرسم، لا على أرض مصنعكم.
الخدمة والتسليم
يتم شحن التكوينات القياسية خلال 30-60 يومًا مع ضمان كامل للآلة لمدة 12 شهرًا وضمان للمكونات الحيوية لمدة 36 شهرًا. تتوفر خدمات التركيب والتشغيل والتدريب على التشغيل في الموقع worldwide، ويستمر دعم ضبط العمليات وقطع الغيار طوال العمر التشغيلي للخط.
الأسئلة الشائعة
متى يكون خط الطلاء المسحوقي اليدوي الخيار الأفضل مقارنةً بالخط الآلي؟
اختر اليدوي عندما تكون القطع كبيرة جدًا أو معقدة، وتتفاوت أحجامها تفاوتًا واسعًا بين المهام، ويكون الحجم الأسبوعي محدودًا أو تُستخدم ألوان كثيرة في دفعات صغيرة. كما يحتاج نظام الدفعات إلى مساحة أرضية أقل بكثير ولا يستهلك الطاقة إلا عند الاستخدام. أما آلاف القطع المتشابهة في الحجم لكل وردية فتشير إلى استخدام خط آلي بدلاً من ذلك.
ما الذي يحدّ من الإنتاجية في نظام الطلاء المسحوقي بالدفعات؟
فرن المعالجة هو الحد المعتاد، لأن المشغّل يستطيع أن يطلي أسرع مما يستطيع الفرن أن يعالج. تحتاج كل حمولة إلى زمن رفع الحرارة بالإضافة إلى نحو 12 دقيقة عند درجة الحرارة للصفائح الرقيقة وحتى حوالي 30 دقيقة للفولاذ بسماكة 6 مم. والفرن الذي يتسع لأكثر من رف واحد، وفرن تجفيف منفصل، يزيلان معظم وقت الانتظار.
هل يمكن لكابينة وفرن الطلاء المسحوقي اليدوي استعادة المسحوق؟
نعم. تجمع وحدة الخرطوشة الرشّ الزائد، ويعيد تنظيف النبض العكسي إسقاطه لإعادة استخدامه، لكن كل لون مُستعاد يحتاج إلى وحدته الخاصة. عادةً ما ترشّ الورش التي تستخدم ألوانًا كثيرة الدفعات القصيرة كنفايات وتستعيد الألوان الرئيسية فقط. الرش اليدوي يمنح بالفعل أعلى كفاءة نقل من المحاولة الأولى مقارنةً بأي ترتيب للمسدسات.
هل يمكن ترقية خط يدوي إلى خط طلاء مسحوقي آلي لاحقًا؟
نعم، إذا تم تخطيط التصميم لذلك. الخطوات المعتادة هي ناقل علوي مُشغَّل بالطاقة بدلاً من السكة المدفوعة يدويًا، وفرن معالجة نفق في الخط، ثم مكابس ترددية مع مسدسات أوتوماتيكية وكشف القطع في الكابينة. تقوم MUSI Technology بتخطيط الخطوط اليدوية مع اختيار ارتفاع السكة وموضع الفرن بحيث يمكن إضافة هذه الخطوات.
كم عدد المشغلين وكمية الهواء التي تحتاجها آلة الطلاء بالمسحوق اليدوية؟
عادةً ما تحتوي كابينة الدفعات على مسدس واحد أو اثنين قيد الاستخدام في وقت واحد، لذا يتبع التوظيف عدد المسدسات بالإضافة إلى أعمال التعليق والتفريغ. تستهلك كل وحدة مسدس يدوي حتى حوالي 8 Nm³/h من الهواء المضغوط النظيف والجاف عند 6-10 بار، مع زيت لا يزيد عن 0.1 mg/m³؛ تضيف تنظيف النبضات بالخرطوشة إلى هذا الطلب.