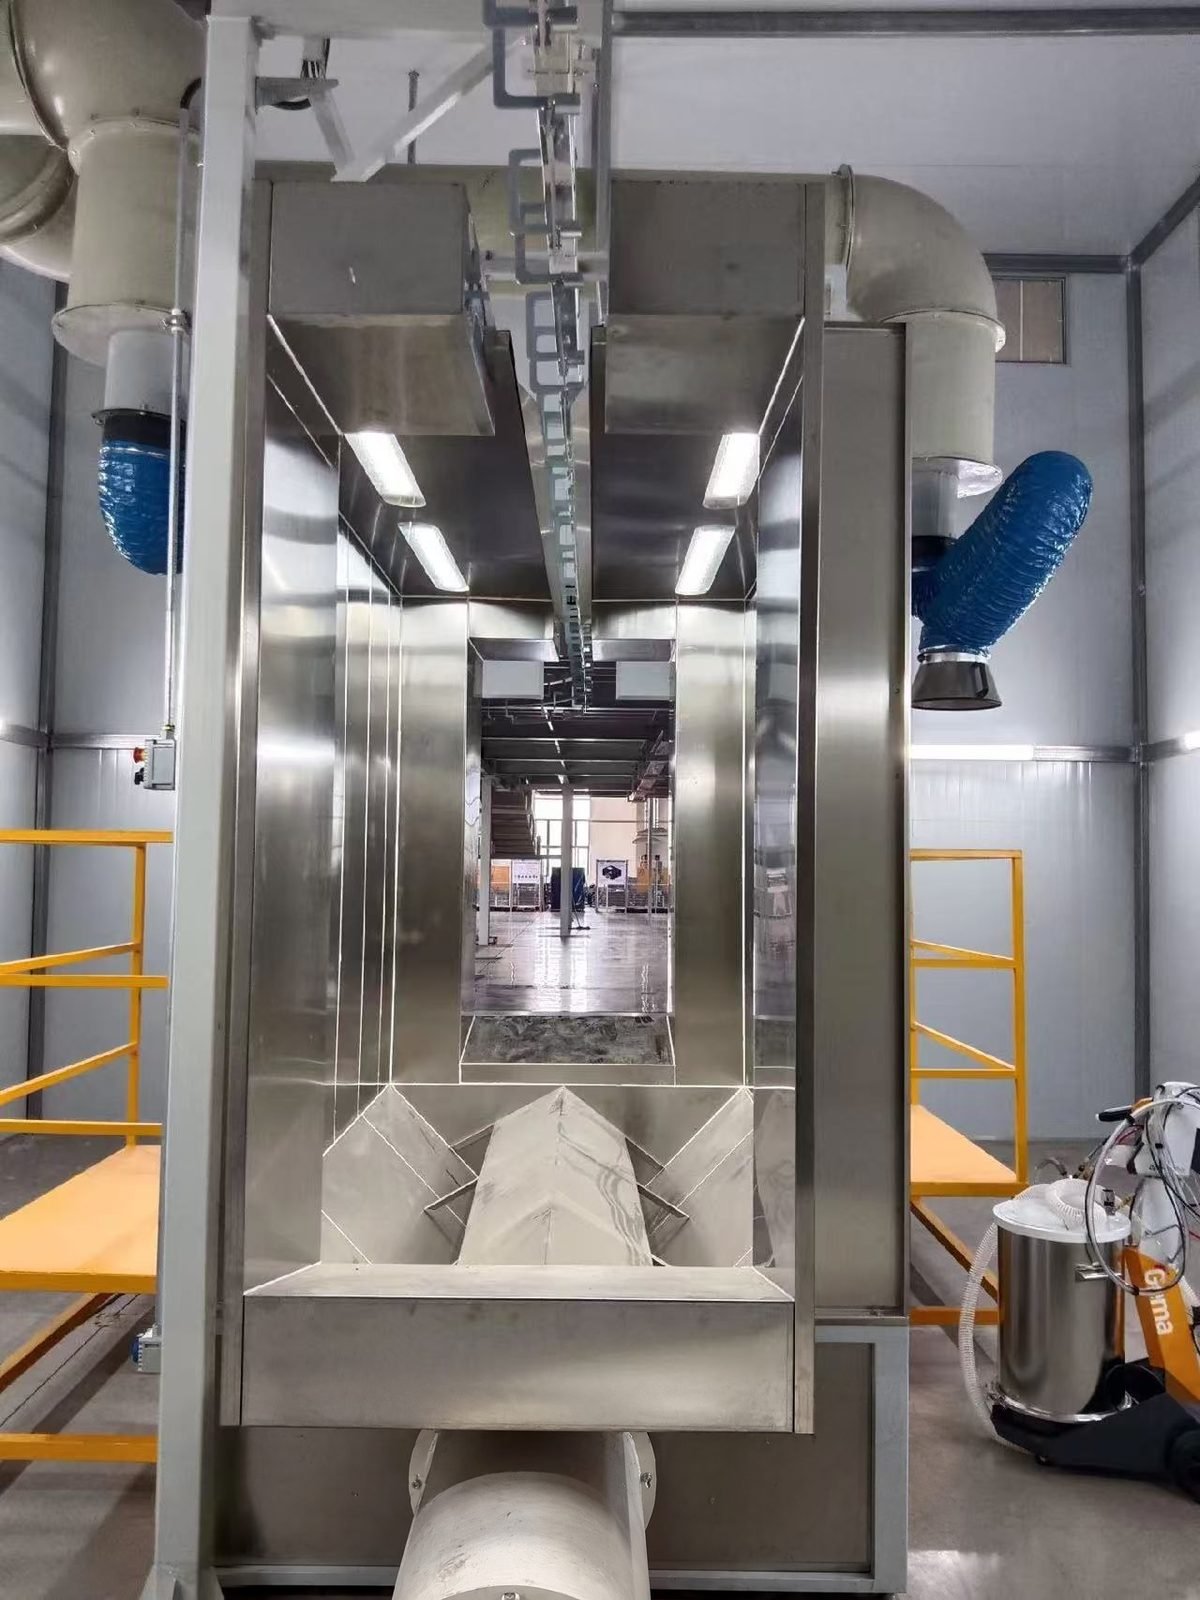
Manuelle Pulverbeschichtungsanlage
Eine manuelle Pulverbeschichtungsanlage ist ein Batch-Pulverbeschichtungssystem für Lohnbetriebe und Kleinserienhersteller: eine Wasch- oder Strahlkabine, eine Patronenfilter-Pulverkabine mit einer oder zwei Handpistolen und ein Kammerofen, der bei 180-200 °C Objekttemperatur härtet.
Gebaut für Werkstätten, die ein Pulverbeschichtungssystem für kleine Serien großer, schwerer oder unterschiedlicher Metallteile in vielen Farben benötigen, bei denen eine manuelle Förderlinie (handgeschobene Hängebahn) und ein Kammerofen mehr Flexibilität bieten als ein Förderband mit fester Geschwindigkeit.
Technische Spezifikationen
Die untenstehenden Werte sind typische Bereiche für diesen Anlagentyp. Die Werte für Ihre Linie werden in der schriftlichen Spezifikation festgelegt, nachdem wir Ihre Teile, Ihren Ausstoß und Ihren Standort geprüft haben.
| Linienlayout | Beladen, manuelles Waschen oder Strahlen, Trocknen, manuelle Pulverkabine, Kammerhärteofen, Kühlen, Entladen; Teile werden von Hand auf Schiene oder Wagen bewegt |
|---|---|
| Pistolen in der Kabine | Eine oder zwei Handpistolen gleichzeitig in Betrieb |
| Luftversorgung der Handpistoleneinheit | 6-10 bar Eingang, Betrieb etwa 5,5 bar; maximal 8 Nm³/h pro Pistoleneinheit |
| Druckluftqualität | Öl 0,1 mg/m³ oder weniger, Wasserdampf 1,3 g/m³ oder weniger (etwa ISO 8573-1 Ölklasse 2, Wasserklasse 4) |
| Pulverausstoß pro Pistole (Richtwerte) | 85-395 g/min je nach Luftvolumen und Ausgangseinstellung |
| Strömungsgeschwindigkeit an der Kabinenöffnung | Etwa 0,4-0,5 m/s (80-100 ft/min) für eine Batch-Kabine; nicht weniger als 0,3 m/s (60 ft/min) für elektrostatisches Sprühen gemäß OSHA 1910.107 |
| Reinigung des Patronenfilters | Druckluft-Rückspülung mit etwa 2,8-4,1 bar (40-60 psi) ungefähr alle 90 s; Patronenlebensdauer 6-18 Monate je nach Verwendung |
| Schichtdicke | 50-75 µm (2-3 mil) übliches Ziel; 60-90 µm auf Pulverdatenblättern |
| Härtungsprogramm (Objekttemperatur) | 12-24 min bei 180 °C oder 8-16 min bei 200 °C für einen Standardpolyester, gemäß dem Pulver-Datenblatt |
| Zeit bei Aushärtungstemperatur nach Teilemasse | Etwa 12 min für dünnes Blech, bis zu etwa 30 min für 6 mm (1/4 in) Stahl |
| Ofentemperaturen | Abtrocknung etwa 121 °C (250 °F); Aushärtung etwa 204 °C (400 °F) Luft-Sollwert |
Linienkonfiguration
- Manuelle Vorbehandlungsstation: Sprühstab-Waschstation mit Ablauf oder eine Strahlkabine für Zunder und Rost
- Abtrocknungsofen oder ein gemeinsam genutzter Kammerofen, wenn Budget oder Platz knapp sind
- Manuelle Pulverkabine mit impulsgereinigtem Patronenfiltermodul und Endfilter
- Manuelle elektrostatische Pistoleneinheit mit Fluidisierbehälter oder Kasten-Zuführung
- Chargen-(Kasten-)Härteofen mit Isolierplatten, Umluftventilator und Schienenverlängerung oder Wagenlauf durch die Tür
- Handgeschobene Hängebahn-I-Träger- oder geschlossene Schienenschiene mit Weichen oder Bodenwagen
Manuelle, halbautomatische oder automatische Pulverbeschichtungsanlage: Welche passt zu Ihrem Volumen?
Eine manuelle Förderband-Pulverbeschichtungsanlage eignet sich für geringe Stückzahlen, große oder unregelmäßig geformte Teile und häufige Farbwechsel; eine automatische Anlage eignet sich für Tausende ähnlicher Teile pro Schicht. Eine halbautomatische Anlage liegt dazwischen und behält das manuelle Sprühen auf einem angetriebenen Förderband bei.
| Kriterium | Manuelle (Chargen-)Anlage | Halbautomatische Linie | Automatische Linie |
|---|---|---|---|
| Teiletransport | Handgeschobene Schiene oder Wagen | Angetriebener Hängeförderer | Angetriebene Einschienenbahn oder Power-and-Free-Förderer |
| Pulverauftrag | Bediener mit einer oder zwei Handpistolen | Bediener mit Handpistolen, während Teile vorbeifahren | Automatische Pistolen auf Hubvorrichtungen plus manuelle Nacharbeit |
| Öfen | Kammeröfen, chargenweise beschickt | Durchlauföfen am Förderer | Tunnelöfen dimensioniert als Geschwindigkeit x Verweilzeit |
| Geeignet für | Sehr große oder komplexe Teile, große Größenvarianz, begrenztes wöchentliches Volumen | Mittlere Mengen gemischter Teile | Tausende gleich großer Teile pro Schicht |
| Übertragungseffizienz beim ersten Durchgang | Höchste: Bediener richtet die Pistole aus, etwa 20 Punkte über automatischen Pistolen | Wie manuell | Etwa 25-60 % je nach Teileform, plus etwa 10 Punkte bei Pistolenauslösung |
| Farbwechsel | Schnelle Einrichtung; Sprühen auf Abfall oder ein Kartuschenmodul pro rückgewonnener Farbe | Wie manuell, oder Zyklon-Kabine | 12-15 min bei Schnellfarbwechsel-Kabinen, 30-45 min bei älteren Kartuschen-Kabinen |
| Durchsatzgrenze | Ofenladungen pro Schicht und Bedienergeschwindigkeit | Bedienergeschwindigkeit an der Kabine | Fördergeschwindigkeit x Aufhängedichte |
| Grundfläche | Kleinste Stellfläche | Medium | Größte Stellfläche |
| Veröffentlichter Preisleitfaden (diese Website) | Auf Anfrage | Ab etwa USD 45.000 für eine kompakte Linie | USD 200.000-600.000 Standard; USD 600.000-2.000.000 Hochdurchsatz |
Wie lange dauert ein Batch-Zyklus auf einer manuellen Pulverbeschichtungslinie?
Ein Batch-Zyklus wird hauptsächlich durch den Ofen bestimmt: Aufheizzeit plus Aushärtezeit gemäß dem Pulverdatenblatt, gefolgt von der Abkühlung. Die Tabelle enthält belegte Referenzwerte für jeden Schritt; Belade- und Sprühzeit hängen von den Teilen ab und werden nicht als Zahlen angegeben.
| Prozessschritt | Was passiert | Referenzwert |
|---|---|---|
| Teile beladen | Teile an geerdeten Haken oder Gestellen auf der Schiene oder auf einem Wagen aufhängen | Erdungswiderstand unter 1 Megohm |
| Teile vorbehandeln | Mit Spritzpistole reinigen und phosphatieren, spülen; oder strahlen | Kombiniertes Reinigen/Phosphatieren, Spülen, Trocknen als Grundsequenz |
| Trocknen | Spülwasser im Ofen austreiben | Etwa 121 °C (250 °F) Ofenluft |
| Vor dem Beschichten abkühlen | Das Teil abkühlen lassen, damit das Pulver beim Kontakt nicht verschmilzt | Teil bei oder unter etwa 52 °C (125 °F) |
| Beschichtung | Handpistole mit etwa 50 % Überlappung zwischen den Durchgängen | 50-75 µm Schicht; Pistole-zu-Teil 200-300 mm |
| Härten, dünnes Blech | Das Gestell in den Kammerofen schieben und auf Temperatur halten | Etwa 12 min bei Härtungstemperatur; Datenblatt 8-16 min bei 200 °C Objekttemperatur |
| Härten, dicke Querschnitte | Längere Anfahrzeit, bevor die Haltezeit beginnt | Bis zu etwa 30 min für 6 mm Stahl |
| Abkühlen und entladen | Das Gestell auf eine Kühlspur ziehen, dann aushängen | Dünnblech 5-10 min; dickere Teile länger |
Was sollten Sie bei einer Anfrage für eine manuelle Pulverbeschichtungsanlage angeben?
Sieben Angaben ermöglichen es einem Lieferanten, Stand, Ofen und Schiene ohne Raten zu dimensionieren; die rechte Spalte zeigt, was jede Angabe bestimmt.
| Anzugebendes Element | Beispiel für die Angabe | Was es bestimmt |
|---|---|---|
| Größtes Teil | Länge x Breite x Höhe | Öffnung des Stands, Innenmaß des Ofens, Höhe der Schiene |
| Schwerstes Teil und Beladung des Gestells | kg pro Haken und pro Gestell | Schienenprofil, Wagen und Ofenboden oder Schiene |
| Material und Dicke | Stahl, verzinkt oder Aluminium; Wandstärke | Vorbehandlungschemie und Ofenaufheizzeit |
| Output | Teile oder Gestelle pro Schicht, Schichten pro Tag | Anzahl der Ofenladungen, Ofenvolumen, Anzahl der Schienenabzweige |
| Farben | Anzahl der Farben und Wechsel pro Tag; Rückgewinnung oder Sprühen auf Abfall | Kabinenfiltertyp und Anzahl der Kartuschenmodule |
| Eingehende Oberfläche | Öl, Rost, Walzhaut, alte Farbe | Waschkabine, Strahlkabine oder beides |
| Energie und Standort | Erdgas, Flüssiggas oder Strom; Versorgungsspannung; Gebäudegröße und lichte Höhe | Wärmequelle und Layout des Ofens |
Maschinenkomponenten
Schlüsselkomponenten sind von internationalen Marken wie Gema, Nordson und Wagner für manuelle Pulverspritzpistolen-Einheiten erhältlich (konfigurierbar nach Kundenspezifikation). Dasselbe gilt für Ofenbrenner (Riello, Weishaupt, Maxon), Ofen- und Kabinenventilatoren (ebm-papst, Ziehl-Abegg), Kabinenkartuschen- und Endfilter (Camfil, Freudenberg Viledon), Ofensteuerungen (Siemens, Allen-Bradley, Mitsubishi Electric), Vorbehandlungschemie (Henkel Bonderite, Chemetall) und Temperaturdatenlogger für die Ofenprofilierung (Datapaq von Fluke Process Instruments).
Anwendungsreferenzen
Typische Anwender sind Lohnbeschichter und Metallbauer, die Tore und Geländer, Stahlkonstruktionen und Rahmen, Maschinenschutzgitter und Gehäuse, Anhänger und Landmaschinenteile, Alufelgen sowie Architekturaluminium in kleinen Serien, Prototypen und Ersatzteilchargen bearbeiten.
Engineering-Verpflichtung
Jede Linie wird gegen eine schriftliche Leistungsspezifikation ausgelegt. Liniengeschwindigkeit, Härtungsprofil, Schichtdicke und Emissionsniveau werden im Vertrag festgehalten und beim Werksprobelauf vor dem Versand an Ihrem eigenen Bauteil nachgewiesen. Ein Engineering-Team verantwortet die gesamte Kette — Vorbehandlung, Applikation, Härtung, Fördertechnik und Emissionskontrolle —, sodass die Kompromisse zwischen ihnen am Zeichenbrett und nicht in Ihrer Fabrikhalle geklärt werden.
Service & Lieferung
Standardkonfigurationen werden in 30-60 Tagen geliefert, mit 12 Monaten Garantie auf die gesamte Maschine und 36 Monaten auf kritische Komponenten. Installation vor Ort, Inbetriebnahme und Bedienerschulung sind weltweit verfügbar, und Prozessoptimierung sowie Ersatzteilversorgung werden über die gesamte Lebensdauer der Linie fortgeführt.
Häufig gestellte Fragen
Wann ist eine manuelle Pulverbeschichtungsanlage die bessere Wahl gegenüber einer automatischen?
Wählen Sie manuell, wenn Teile sehr groß oder komplex sind, die Größen zwischen Aufträgen stark variieren, das wöchentliche Volumen begrenzt ist oder viele Farben in kleinen Losen gefahren werden. Ein Chargensystem benötigt außerdem viel weniger Stellfläche und verbraucht Energie nur bei Nutzung. Tausende ähnlich große Teile pro Schicht sprechen stattdessen für eine automatische Anlage.
Was begrenzt den Durchsatz eines Chargen-Pulverbeschichtungssystems?
Der Härteofen ist üblicherweise die Grenze, denn ein Bediener kann schneller beschichten, als der Ofen härten kann. Jede Charge benötigt Aufheizzeit plus etwa 12 Minuten auf Temperatur für dünnes Blech und bis zu etwa 30 Minuten für 6 mm Stahl. Ein Ofen, der mehr als ein Gestell aufnimmt, und ein separater Trocknungsofen beseitigen den größten Teil der Wartezeit.
Kann eine manuelle Pulverbeschichtungskabine mit Ofen Pulver zurückgewinnen?
Ja. Ein Patronenmodul sammelt Overspray, und die Reinigung mit umgekehrtem Impuls lässt es zur Wiederverwendung zurückfallen, aber jede zurückgewonnene Farbe benötigt ihr eigenes Modul. Betriebe mit vielen Farben sprühen kurze Serien üblicherweise auf Verlust und gewinnen nur die Hauptfarben zurück. Manuelles Sprühen bietet bereits die höchste Erstauftrags-Transfereffizienz aller Pistolenanordnungen.
Kann eine manuelle Anlage später zu einer automatischen Pulverbeschichtungsanlage aufgerüstet werden?
Ja, wenn das Layout dafür geplant ist. Die üblichen Schritte sind ein angetriebener Hängeförderer anstelle der handgeschobenen Schiene, ein Tunnel-Härtofen in der Linie, dann Reziprokatoren mit automatischen Pistolen und Teileerkennung in der Kabine. MUSI Technology legt manuelle Linien mit gewählter Schienenhöhe und Ofenposition aus, sodass diese Schritte hinzugefügt werden können.
Wie viele Bediener und wie viel Luft benötigt eine manuelle Pulverbeschichtungsmaschine?
Eine Chargenkabine hat normalerweise ein oder zwei Pistolen gleichzeitig im Einsatz, daher richtet sich die Personalbesetzung nach der Anzahl der Pistolen plus Auf- und Abhängearbeit. Jede manuelle Pistoleneinheit verbraucht bis zu etwa 8 Nm³/h saubere, trockene Druckluft bei 6-10 bar, mit Öl nicht höher als 0,1 mg/m³; die Kartuschen-Impulsreinigung erhöht diesen Bedarf.