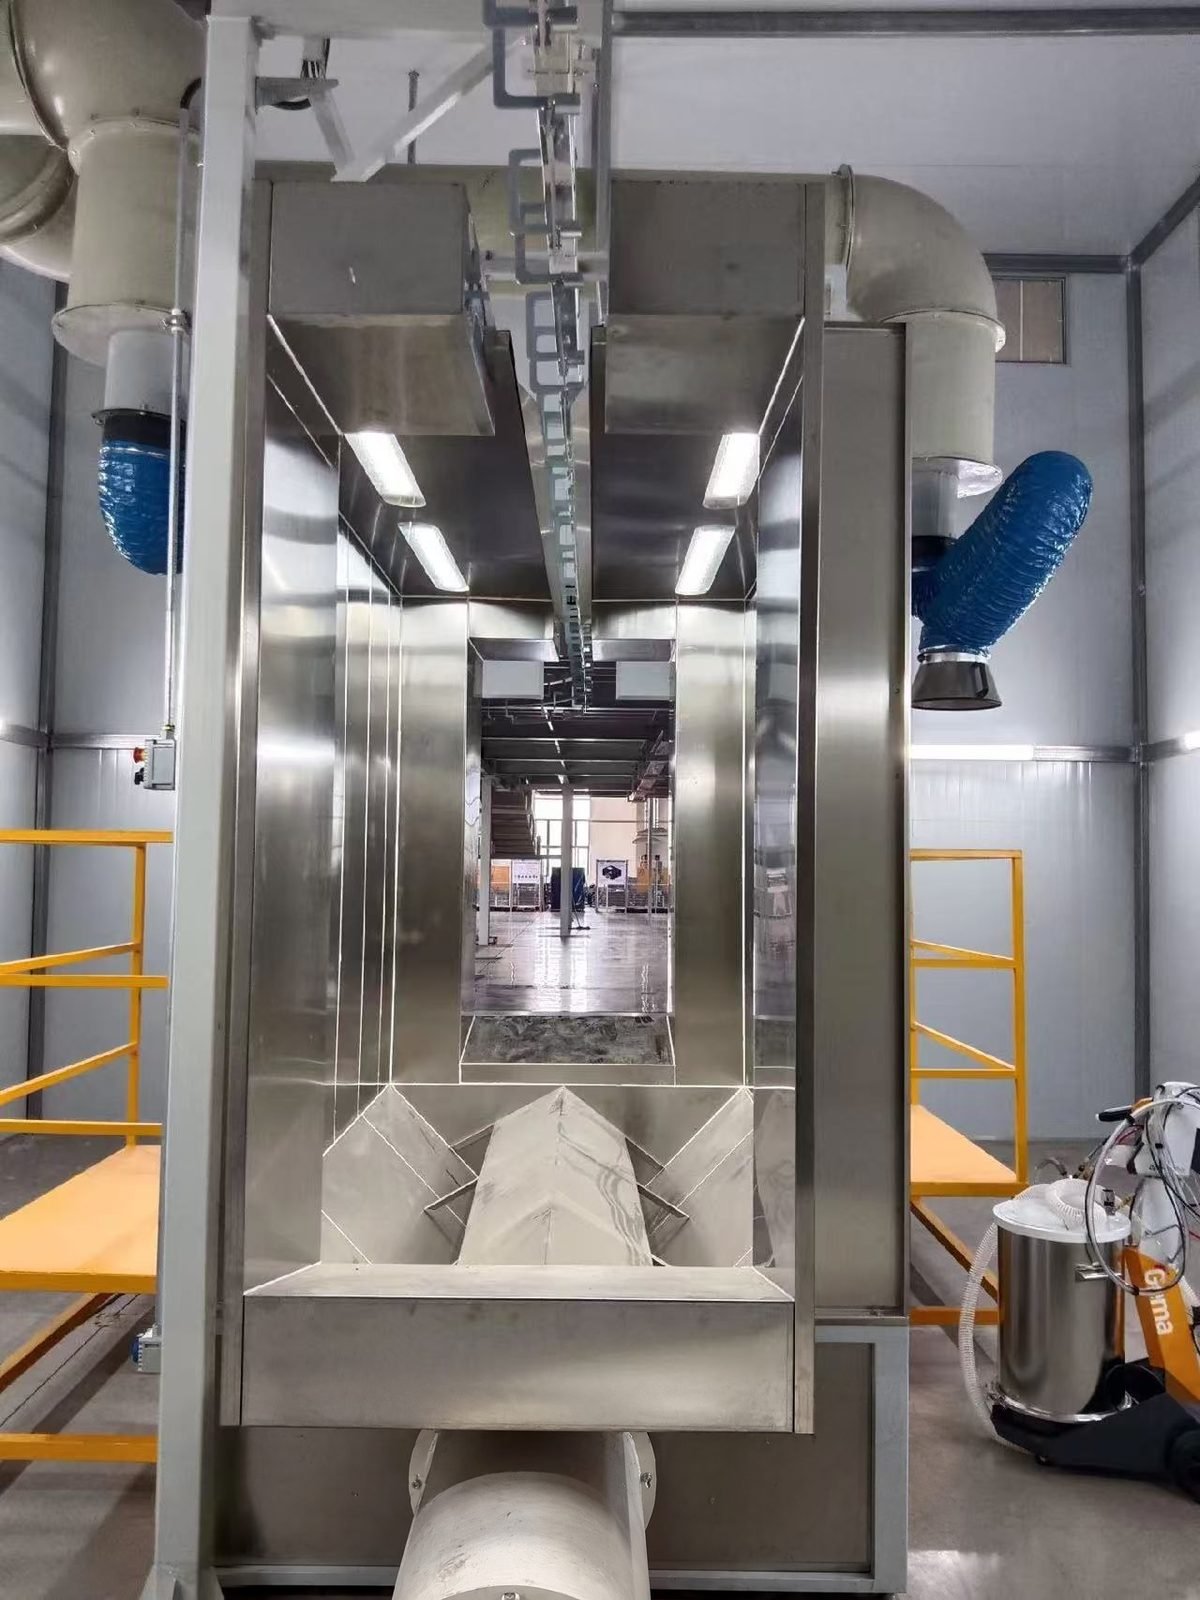
Manuel Toz Kaplama Hattı
Manuel toz boyama hattı, iş atölyeleri ve küçük partili üreticiler için bir partili toz boyama sistemidir: bir yıkama veya kumlama bölmesi, bir veya iki manuel tabancalı kartuş filtreli toz boyama kabini ve 180-200 °C nesne sıcaklığında kürlenen bir kutu fırın.
Çok sayıda renkte büyük, ağır veya çeşitli metal parçaların küçük partileri için toz boyama sistemine ihtiyaç duyan atölyeler için tasarlanmıştır; burada manuel bir konveyör hattı (elle itilen asma ray) ve partili bir fırın, sabit hızlı bir konveyörden daha fazla esneklik sağlar.
Teknik Özellikler
Aşağıdaki değerler bu ekipman türü için tipik aralıklardır. Hattınıza ait rakamlar, parçalarınızı, çıktınızı ve sahayı inceledikten sonra yazılı spesifikasyonda kesinleştirilir.
| Hat düzeni | Yükleme, manuel yıkama veya kumlama, kurutma, manuel toz boyama kabini, partili kürleme fırını, soğutma, boşaltma; parçalar ray veya arabada elle hareket ettirilir |
|---|---|
| Kabin içindeki tabancalar | Aynı anda bir veya iki manuel tabanca kullanımda |
| Manuel tabanca ünitesi hava beslemesi | 6-10 bar giriş, çalışma yaklaşık 5,5 bar; tabanca ünitesi başına maksimum 8 Nm³/sa |
| Basınçlı hava kalitesi | Yağ 0,1 mg/m³ veya daha az, su buharı 1,3 g/m³ veya daha az (yaklaşık ISO 8573-1 yağ sınıfı 2, su sınıfı 4) |
| Tabanca başına toz çıkışı (kılavuz değerler) | Hava hacmine ve çıkış ayarına bağlı olarak 85-395 g/dk |
| Kabin ön yüzü hava hızı | Parti kabini için yaklaşık 0,4-0,5 m/s (80-100 ft/dk); OSHA 1910.107 kapsamında elektrostatik püskürtme için 0,3 m/s (60 ft/dk)'den az olmamalıdır |
| Kartuş filtre temizliği | Yaklaşık her 90 saniyede bir yaklaşık 2,8-4,1 bar (40-60 psi) basınçlı hava ters darbesi; kullanıma bağlı olarak kartuş ömrü 6-18 ay |
| Film kalınlığı | Yaygın hedef 50-75 µm (2-3 mil); toz veri sayfalarında 60-90 µm |
| Kürleme programı (nesne sıcaklığı) | Standart bir polyester için toz veri sayfasına göre 180 °C'de 12-24 dk veya 200 °C'de 8-16 dk |
| Parça kütlesine göre kürleme sıcaklığında kalma süresi | İnce sac için yaklaşık 12 dk, 6 mm (1/4 inç) çelik için yaklaşık 30 dk'ya kadar |
| Fırın sıcaklıkları | Kurutma yaklaşık 121 °C (250 °F); kürleme yaklaşık 204 °C (400 °F) hava ayar noktası |
Hat Konfigürasyonu
- Manuel ön işlem bölmesi: tahliyeli püskürtme çubuğu yıkama istasyonu veya kireç ve pas için kumlama odası
- Kurutma fırını veya bütçenin ya da alanın kısıtlı olduğu durumlarda ortak kullanılan bir kutu fırın
- Darbeli temizlemeli kartuş filtre modülü ve son filtreye sahip manuel toz kabini
- Akışkan yataklı hazneli veya kutu beslemeli manuel elektrostatik tabanca ünitesi
- Yalıtımlı paneller, sirkülasyon fanı ve kapıdan geçen ray uzatması veya arabalı ray içeren parti (kutu) kürleme fırını
- Anahtarlı elle itilen asma I-kiriş veya kapalı ray hattı ya da zemin arabaları
Manuel, yarı otomatik veya otomatik toz boyama hattı: hangisi hacminize uygun?
Manuel konveyörlü toz boyama hattı düşük hacimler, büyük veya tuhaf şekilli parçalar ve sık renk değişimleri için uygundur; otomatik hat vardiya başına binlerce benzer parça için uygundur. Yarı otomatik hat ikisinin arasında yer alır ve manuel püskürtmeyi motorlu konveyör üzerinde tutar.
| Kriter | Manuel (parti) hattı | Yarı otomatik hat | Otomatik hat |
|---|---|---|---|
| Parça taşıma | Elle itilen ray veya arabalar | Motorlu asma konveyör | Motorlu monoray veya güç-ve-serbest konveyör |
| Toz uygulama | Bir veya iki manuel tabancalı operatör | Parçalar geçerken manuel tabancalı operatörler | Resiprokatorler üzerinde otomatik tabancalar artı manuel rötuş |
| Fırınlar | Partiler halinde yüklenen kutu fırınlar | Konveyör üzerinde tünel fırınlar | Hız x bekleme süresi olarak boyutlandırılan tünel fırınlar |
| Uygun | Çok büyük veya karmaşık parçalar, geniş boyut değişkenliği, sınırlı haftalık hacim | Karışık parçaların orta hacimleri | Vardiya başına binlerce benzer boyutlu parça |
| İlk geçiş transfer verimliliği | En yüksek: operatör tabancayı hedefler, otomatik tabancalardan yaklaşık 20 puan daha yüksek | Manuel ile aynı | Parça şekline göre yaklaşık %25-60, ayrıca tabanca tetikleme ile yaklaşık 10 puan |
| Renk değişimi | Hızlı kurulum; atığa püskürtün veya geri kazanılan renk başına bir kartuş modülü | Manuelde olduğu gibi veya siklon kabin | Hızlı renk değişim kabinlerinde 12-15 dk, eski kartuşlu kabinlerde 30-45 dk |
| Verim sınırı | Vardiya başına fırın yükleri ve operatör hızı | Kabin başında operatör hızı | Konveyör hızı x askı yoğunluğu |
| Zemin alanı | En küçük ayak izi | Orta | En büyük ayak izi |
| Yayımlanmış fiyat rehberi (bu site) | Talep üzerine | Kompakt bir hat için yaklaşık 45.000 USD'den başlayan fiyatlarla | 200.000-600.000 USD standart; 600.000-2.000.000 USD yüksek verimli |
Manuel toz boyama hattında bir parti döngüsü ne kadar sürer?
Bir parti döngüsü esas olarak fırın tarafından belirlenir: ısınma süresi artı toz veri sayfasındaki kürleşme süresi, ardından soğuma. Tablo, her adım için kaynaklı referans değerleri verir; yükleme ve püskürtme süresi parçalara bağlıdır ve sayı olarak verilmez.
| İşlem adımı | Ne olur | Referans değeri |
|---|---|---|
| Parçaları yükle | Parçaları raydaki topraklanmış kancalara veya raflara ya da bir arabaya asın | Toprağa karşı direnç 1 megohm'un altında |
| Parçaları ön işleme tabi tutun | Püskürtme çubuğuyla temizleyin ve fosfatlayın, durulayın; veya kumlayın | Temel sıra olarak birleşik temizleme/fosfatlama, durulama, kurutma |
| Kurutma | Durulama suyunu fırında buharlaştırın | Yaklaşık 121 °C (250 °F) fırın havası |
| Kaplamadan önce soğutun | Tozun temas halinde erimemesi için parçayı soğumaya bırakın | Parça yaklaşık 52 °C (125 °F) veya altında |
| Kaplama | Geçişler arasında yaklaşık %50 örtüşme ile manuel tabanca | 50-75 µm film; tabanca-parça 200-300 mm |
| Kürleme, ince sac | Rafı kutu fırına itin ve sıcaklıkta tutun | Kürleme sıcaklığında yaklaşık 12 dk; veri sayfası 200 °C nesne sıcaklığında 8-16 dk |
| Kürleme, kalın kesitler | Bekleme süresi başlamadan önce daha uzun ısınma | 6 mm çelik için yaklaşık 30 dk'ya kadar |
| Soğut ve boşalt | Rafı bir soğutma çıkışına çekin, sonra kancayı çıkarın | İnce sac 5-10 dk; daha kalın parçalar daha uzun |
Manuel toz boyama hattı için bir talepte ne belirtmelisiniz?
Yedi madde, bir tedarikçinin stant, fırın ve ray boyutlarını tahmin etmeden belirlemesini sağlar; sağ sütun her maddenin neyi belirlediğini gösterir.
| Belirtilecek madde | Nasıl belirtileceğine dair örnek | Neyi belirlediği |
|---|---|---|
| En büyük parça | Uzunluk x genişlik x yükseklik | Stant açıklığı, fırın iç ölçüsü, ray yüksekliği |
| En ağır parça ve raf yükü | kanca başına ve raf başına kg | Ray bölümü, arabalar ve fırın tabanı veya ray |
| Malzeme ve kalınlık | Çelik, galvanizli veya alüminyum; duvar kalınlığı | Ön işlem kimyası ve fırın ısınma süresi |
| Çıktı | Vardiya başına parça veya raf, günlük vardiya sayısı | Fırın yükleme sayısı, fırın hacmi, ray çıkış sayısı |
| Renkler | Günlük renk sayısı ve değişim sayısı; geri kazanım veya atığa püskürtme | Kabin filtre tipi ve kartuş modülü sayısı |
| Gelen yüzey | Yağ, pas, hadde tufalı, eski boya | Yıkama bölmesi, kumlama odası veya her ikisi |
| Enerji ve saha | Doğal gaz, LPG veya elektrik; besleme gerilimi; bina boyutu ve net yükseklik | Fırın ısı kaynağı ve yerleşimi |
Makine bileşenleri
Temel bileşenler, manuel toz tabanca üniteleri için Gema, Nordson ve Wagner gibi uluslararası markalardan temin edilebilir (müşteri spesifikasyonuna göre yapılandırılabilir). Aynı durum fırın brülörleri (Riello, Weishaupt, Maxon), fırın ve kabin fanları (ebm-papst, Ziehl-Abegg), kabin kartuş ve son filtreleri (Camfil, Freudenberg Viledon), fırın kontrolleri (Siemens, Allen-Bradley, Mitsubishi Electric), ön işlem kimyasalları (Henkel Bonderite, Chemetall) ve fırın profillemesi için sıcaklık veri kaydedicileri (Fluke Process Instruments'tan Datapaq) için de geçerlidir.
Uygulama Referansları
Tipik kullanıcılar, kapı ve korkuluk, çelik yapı ve çerçeve, makine muhafazası ve gövdesi, römork ve tarım parçaları, alaşım jantlar, kısa serilerde mimari alüminyum, prototipler ve yedek parça partileri işleyen iş kaplamacıları ve imalatçılardır.
Mühendislik Taahhüdü
Her hat, yazılı bir performans spesifikasyonuna göre tasarlanır. Hat hızı, kür profili, film kalınlığı ve emisyon seviyesi sözleşmede belirtilir ve sevkiyattan önce fabrika deneme çalışmasında sizin kendi parçanız üzerinde gösterilir. Tek bir mühendislik ekibi tüm zinciri yönetir — ön işlem, uygulama, kürleme, taşıma ve emisyon kontrolü — böylece aralarındaki ödünleşimler sizin fabrika zemininizde değil, çizim masasında çözülür.
Servis ve Teslimat
Standart konfigürasyonlar 30-60 gün içinde sevk edilir ve 12 ay tam makine ile 36 ay kritik bileşen garantisi sunar. Yerinde kurulum, devreye alma ve operatör eğitimi dünya çapında mevcuttur; proses ayarlama ve yedek parça desteği hattın çalışma ömrü boyunca devam eder.
Sıkça Sorulan Sorular
Manuel bir toz boyama hattı ne zaman otomatik olandan daha iyi bir seçimdir?
Parçalar çok büyük veya karmaşık olduğunda, boyutlar işler arasında geniş ölçüde değiştiğinde, haftalık hacim sınırlı olduğunda veya birçok renk küçük partiler halinde uygulandığında manuel seçin. Bir parti sistemi ayrıca çok daha az zemin alanına ihtiyaç duyar ve yalnızca kullanıldığında enerji tüketir. Vardiya başına binlerce benzer boyutlu parça bunun yerine otomatik bir hatta işaret eder.
Bir parti toz boyama sisteminin verimini ne sınırlar?
Genellikle kürleme fırını sınırlar, çünkü bir operatör fırının kürleyebileceğinden daha hızlı kaplayabilir. Her yük, ısınma süresi artı ince sac için sıcaklıkta yaklaşık 12 dakika ve 6 mm çelik için yaklaşık 30 dakikaya kadar süre gerektirir. Birden fazla raf alan bir fırın ve ayrı bir kurutma fırını beklemenin çoğunu ortadan kaldırır.
Manuel bir toz boyama kabini ve fırını tozu geri kazanabilir mi?
Evet. Bir kartuş modülü aşırı püskürtmeyi toplar ve ters darbeli temizleme, yeniden kullanım için geri düşürür, ancak her geri kazanılan renk kendi modülüne ihtiyaç duyar. Birçok renge sahip atölyeler genellikle kısa serileri israfa püskürtür ve yalnızca ana renkleri geri kazanır. Manuel püskürtme, herhangi bir tabanca düzenlemesi arasında zaten en yüksek ilk geçiş transfer verimliliğini sağlar.
Manuel bir hat daha sonra otomatik bir toz boyama hattına yükseltilebilir mi?
Evet, eğer yerleşim buna göre planlanırsa. Olağan adımlar, elle itilen ray yerine motorlu bir asma konveyör, hatta bir tünel kürleme fırını, ardından kabinde otomatik tabancalar ve parça algılamalı resiprokatörlerdir. MUSI Technology, manuel hatları ray yüksekliği ve fırın konumu bu adımların eklenebileceği şekilde seçerek tasarlar.
Manuel bir toz boyama makinesi kaç operatör ve ne kadar hava gerektirir?
Bir parti kabininde normalde aynı anda bir veya iki tabanca kullanılır, bu nedenle personel sayısı tabanca sayısına artı asma ve indirme işine bağlıdır. Her manuel tabanca ünitesi 6-10 bar basınçta, yağ oranı 0,1 mg/m³'ü aşmayan, temiz ve kuru basınçlı havadan yaklaşık 8 Nm³/saat'e kadar tüketir; kartuş pulse temizleme bu talebe ek yük getirir.