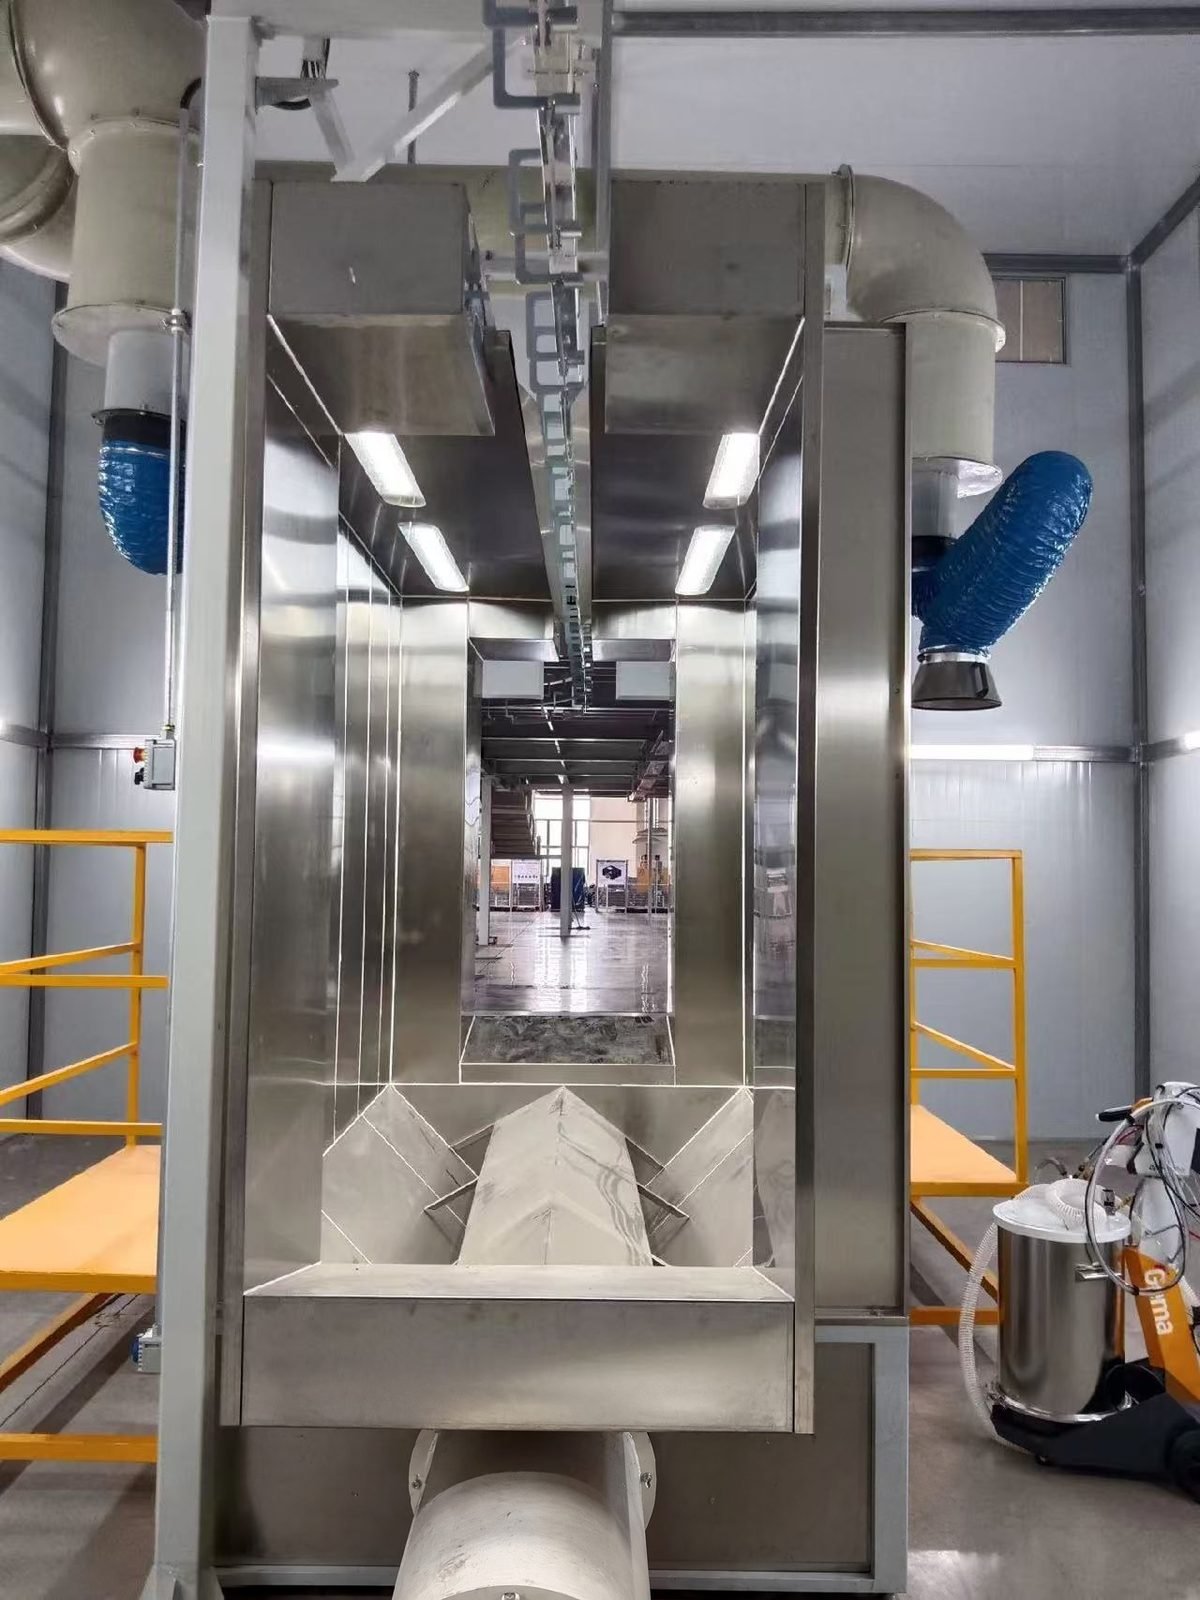
Línea manual de recubrimiento en polvo
Una línea de recubrimiento en polvo manual es un sistema de recubrimiento en polvo por lotes para talleres de trabajos y fabricantes de lotes pequeños: una bahía de lavado o granallado, una cabina de polvo con filtro de cartucho con una o dos pistolas manuales, y un horno de caja que cura a una temperatura del objeto de 180-200 °C.
Diseñada para talleres que necesitan un sistema de recubrimiento en polvo para lotes pequeños de piezas metálicas grandes, pesadas o variadas en muchos colores, donde una línea de transportador manual (riel aéreo empujado a mano) y un horno por lotes ofrecen más flexibilidad que un transportador de velocidad fija.
Especificaciones técnicas
Los valores a continuación son rangos típicos para este tipo de equipo. Las cifras de su línea se fijan en la especificación escrita después de revisar sus piezas, producción y sitio.
| Distribución de la línea | Carga, lavado o granallado manual, secado, cabina de polvo manual, horno de curado por lotes, enfriamiento, descarga; las piezas se mueven a mano sobre riel o carro |
|---|---|
| Pistolas en la cabina | Una o dos pistolas manuales en uso a la vez |
| Suministro de aire de la unidad de pistola manual | Entrada de 6-10 bar, funcionamiento a aproximadamente 5,5 bar; máximo 8 Nm³/h por unidad de pistola |
| Calidad del aire comprimido | Aceite 0,1 mg/m³ o menos, vapor de agua 1,3 g/m³ o menos (aproximadamente ISO 8573-1 clase de aceite 2, clase de agua 4) |
| Salida de polvo por pistola (valores orientativos) | 85-395 g/min según el volumen de aire y el ajuste de salida |
| Velocidad frontal de la cabina | Aproximadamente 0,4-0,5 m/s (80-100 ft/min) para una cabina por lotes; no menos de 0,3 m/s (60 ft/min) para pulverización electrostática según OSHA 1910.107 |
| Limpieza del filtro de cartucho | Pulso inverso de aire comprimido a aproximadamente 2,8-4,1 bar (40-60 psi) aproximadamente cada 90 s; vida útil del cartucho de 6-18 meses según el uso |
| Espesor de película | 50-75 µm (2-3 mil) objetivo común; 60-90 µm en las hojas de datos de polvo |
| Programa de curado (temperatura del objeto) | 12-24 min a 180 °C u 8-16 min a 200 °C para un poliéster estándar, según la hoja de datos del polvo |
| Tiempo a la temperatura de curado según la masa de la pieza | Aproximadamente 12 min para chapa fina, hasta aproximadamente 30 min para acero de 6 mm (1/4 in) |
| Temperaturas del horno | Secado a aproximadamente 121 °C (250 °F); curado a aproximadamente 204 °C (400 °F) punto de consigna del aire |
Configuración de línea
- Bahía de pretratamiento manual: estación de lavado con varilla de aspersión con desagüe, o una sala de granallado para incrustaciones y óxido
- Horno de secado, o un horno de caja compartido donde el presupuesto o el espacio son limitados
- Cabina de polvo manual con módulo de filtro de cartucho con limpieza por pulsos y filtro final
- Unidad de pistola electrostática manual con tolva fluidizadora o alimentación por caja
- Horno de curado por lotes (caja) con paneles aislados, ventilador de recirculación y extensión de riel o vía de carro a través de la puerta
- Riel de viga I elevado o de vía cerrada empujado a mano con cambios de vía, o carros de suelo
Línea de recubrimiento en polvo manual, semiautomática o automática: ¿cuál se adapta a su volumen?
Una línea de recubrimiento en polvo con transportador manual se adapta a volúmenes bajos, piezas grandes o de forma irregular y cambios de color frecuentes; una línea automática se adapta a miles de piezas similares por turno. Una línea semiautomática se sitúa entre ambas, manteniendo el rociado manual sobre un transportador motorizado.
| Criterio | Línea manual (por lotes) | Línea semiautomática | Línea automática |
|---|---|---|---|
| Transporte de piezas | Riel o carros empujados a mano | Transportador aéreo motorizado | Monorraíl motorizado o transportador de potencia y libre |
| Aplicación de polvo | Operador con una o dos pistolas manuales | Operadores con pistolas manuales mientras pasan las piezas | Pistolas automáticas en reciprocadores más retoque manual |
| Hornos | Hornos de caja cargados por lotes | Hornos de túnel en el transportador | Hornos túnel dimensionados como velocidad x tiempo de permanencia |
| Adecuado para | Piezas muy grandes o complejas, amplia variación de tamaño, volumen semanal limitado | Volúmenes medios de piezas mixtas | Miles de piezas de tamaño similar por turno |
| Eficiencia de transferencia en la primera pasada | Más alto: el operario apunta la pistola, aproximadamente 20 puntos por encima de las pistolas automáticas | Igual que manual | Aproximadamente 25-60 % según la forma de la pieza, más aproximadamente 10 puntos con el disparo de la pistola |
| Cambio de color | Configuración rápida; pulverizar a desecho o un módulo de cartucho por color recuperado | Como manual, o cabina de ciclón | 12-15 min en cabinas de cambio de color rápido, 30-45 min en cabinas de cartucho más antiguas |
| Límite de rendimiento | Cargas de horno por turno y ritmo del operador | Ritmo del operador en la cabina | Velocidad de la cinta transportadora x densidad de colgado |
| Espacio en el suelo | Huella más pequeña | Medio | Huella más grande |
| Guía de precios publicada (este sitio) | Bajo consulta | Desde aproximadamente USD 45,000 para una línea compacta | USD 200,000-600,000 estándar; USD 600,000-2,000,000 de alto rendimiento |
¿Cuánto dura un ciclo de lote en una línea manual de recubrimiento en polvo?
Un ciclo de lote está determinado principalmente por el horno: tiempo de calentamiento más el tiempo de curado indicado en la ficha técnica del polvo, seguido de enfriamiento. La tabla proporciona valores de referencia con fuentes para cada paso; el tiempo de carga y pulverización depende de las piezas y no se indican como cifras.
| Paso del proceso | Qué sucede | Valor de referencia |
|---|---|---|
| Cargar piezas | Colgar las piezas en ganchos o bastidores puestos a tierra sobre el riel, o en un carro | Resistencia a tierra inferior a 1 megohmio |
| Pretratar piezas | Limpiar con varilla de rociado y fosfatar, enjuagar; o granallar | Secuencia básica: limpieza/fosfatado combinados, enjuague, secado |
| Secado | Eliminar el agua de enjuague en el horno | Aire del horno a unos 121 °C (250 °F) |
| Enfriar antes de recubrir | Deje que la pieza se enfríe para que el polvo no se funda al contacto | Pieza a unos 52 °C (125 °F) o menos |
| Capa | Pistola manual con aproximadamente 50 % de superposición entre pasadas | Película de 50-75 µm; distancia pistola-pieza de 200-300 mm |
| Curar, chapa delgada | Empuje el bastidor dentro del horno de caja y mantenga a temperatura | Aproximadamente 12 min a la temperatura de curado; hoja de datos 8-16 min a 200 °C de temperatura del objeto |
| Curado, secciones gruesas | Mayor tiempo de subida antes de que comience el tiempo de mantenimiento | Hasta aproximadamente 30 min para acero de 6 mm |
| Enfriar y descargar | Extraiga el bastidor hacia una vía de enfriamiento, luego desenganche | Chapa fina 5-10 min; piezas más gruesas más tiempo |
¿Qué debe especificar en una consulta para una línea de recubrimiento en polvo manual?
Siete elementos permiten a un proveedor dimensionar la cabina, el horno y el riel sin adivinar; la columna de la derecha muestra qué determina cada elemento.
| Elemento a indicar | Ejemplo de cómo indicarlo | Qué determina |
|---|---|---|
| Pieza más grande | Largo x ancho x alto | Abertura de la cabina, tamaño interno del horno, altura del riel |
| Pieza más pesada y carga del bastidor | kg por gancho y por bastidor | Sección de riel, carros y suelo o pista del horno |
| Material y espesor | Acero, galvanizado o aluminio; espesor de pared | Química de pretratamiento y tiempo de puesta en marcha del horno |
| Producción | Piezas o bastidores por turno, turnos por día | Número de cargas del horno, volumen del horno, número de derivaciones de riel |
| Colores | Número de colores y cambios por día; recuperación o pulverización a pérdida | Tipo de filtro de cabina y número de módulos de cartucho |
| Superficie entrante | Aceite, óxido, cascarilla de laminación, pintura vieja | Zona de lavado, sala de granallado o ambas |
| Energía y sitio | Gas natural, GLP o electricidad; tensión de alimentación; tamaño del edificio y altura libre | Fuente de calor del horno y disposición |
Componentes de la máquina
Los componentes clave están disponibles de marcas internacionales como Gema, Nordson y Wagner para unidades de pistola de polvo manual (configurables según las especificaciones del cliente). Lo mismo se aplica a los quemadores de horno (Riello, Weishaupt, Maxon), ventiladores de horno y cabina (ebm-papst, Ziehl-Abegg), cartuchos de cabina y filtros finales (Camfil, Freudenberg Viledon), controles de horno (Siemens, Allen-Bradley, Mitsubishi Electric), química de pretratamiento (Henkel Bonderite, Chemetall) y registradores de datos de temperatura para perfilado de horno (Datapaq de Fluke Process Instruments).
Referencias de aplicación
Los usuarios típicos son recubridores por trabajo y fabricantes que manejan puertas y barandillas, estructuras y marcos de acero, protectores y carcasas de maquinaria, remolques y piezas agrícolas, llantas de aleación, aluminio arquitectónico en series cortas, prototipos y lotes de piezas de repuesto.
Compromiso de ingeniería
Cada línea se diseña según una especificación de rendimiento por escrito. La velocidad de línea, el perfil de curado, el espesor de película y el nivel de emisiones se establecen en el contrato y se demuestran en su propia pieza durante la prueba de fábrica antes del envío. Un solo equipo de ingeniería es responsable de toda la cadena —pretratamiento, aplicación, curado, transporte y control de emisiones—, por lo que las compensaciones entre ellos se resuelven en la mesa de dibujo, no en el piso de su fábrica.
Servicio y entrega
Las configuraciones estándar se envían en 30-60 días con una garantía de 12 meses para toda la máquina y 36 meses para componentes críticos. La instalación en sitio, puesta en marcha y capacitación de operadores están disponibles en todo el mundo, y el ajuste de procesos y soporte de repuestos continúan durante la vida útil de la línea.
Preguntas frecuentes
¿Cuándo es una línea de recubrimiento en polvo manual la mejor opción frente a una automática?
Elija manual cuando las piezas son muy grandes o complejas, los tamaños varían mucho entre trabajos, el volumen semanal es limitado o se aplican muchos colores en lotes pequeños. Un sistema por lotes también necesita mucho menos espacio en planta y consume energía solo cuando se usa. Miles de piezas de tamaño similar por turno apuntan a una línea automática en su lugar.
¿Qué limita el rendimiento de un sistema de recubrimiento en polvo por lotes?
El horno de curado es el límite habitual, porque un operario puede recubrir más rápido de lo que el horno puede curar. Cada carga necesita tiempo de subida de temperatura más aproximadamente 12 minutos a temperatura para chapa fina y hasta unos 30 minutos para acero de 6 mm. Un horno que admite más de un bastidor, y un horno de secado separado, eliminan la mayor parte de la espera.
¿Pueden una cabina de recubrimiento en polvo manual y un horno recuperar el polvo?
Sí. Un módulo de cartucho recoge el sobropulverizado, y la limpieza por pulso inverso lo devuelve para su reutilización, pero cada color recuperado necesita su propio módulo. Los talleres con muchos colores normalmente pulverizan series cortas a pérdida y recuperan solo los colores principales. La pulverización manual ya ofrece la mayor eficiencia de transferencia en la primera pasada de cualquier configuración de pistola.
¿Se puede actualizar una línea manual a una línea de recubrimiento en polvo automática más adelante?
Sí, si el diseño está previsto para ello. Los pasos habituales son un transportador aéreo motorizado en lugar del riel de empuje manual, un horno de curado de túnel en línea, luego reciprocadores con pistolas automáticas y detección de piezas en la cabina. MUSI Technology diseña líneas manuales con la altura del riel y la posición del horno elegidas para que estos pasos puedan añadirse.
¿Cuántos operarios y cuánto aire necesita una máquina de recubrimiento en polvo manual?
Una cabina por lotes normalmente tiene una o dos pistolas en uso a la vez, por lo que el personal se ajusta al número de pistolas más el trabajo de colgado y descarga. Cada unidad de pistola manual consume hasta aproximadamente 8 Nm³/h de aire comprimido limpio y seco a 6-10 bar, con aceite no superior a 0,1 mg/m³; la limpieza por pulsos del cartucho añade a esa demanda.